工業製造
直接金属レーザー焼結(DMLS)と選択的レーザー溶解(SLM)は、ともに粉末床溶融結合(PBF)カテゴリに属し、レーザービーム(時に複数同時)を使用し、さまざまな金属粉末に対応します。これらの共通点が多いため混同しやすいですが、一方のプリンターがもう一方の2倍(100万ドル規模)の価格であることを考えると、多くの面で明確な違いがあります。詳しく解説します。 DMLSの定義とSLMとの比較 DMLSは、積層造形企業EOS GmbHの商標で、金属部品製造に使用されます。当初(90年代半ば)は金属を焼結するのみだったため「焼結法」と呼ばれてきましたが、EOSによれば「DMLS」はドイツ語「Dire
FDM(熱溶解積層法)とMJF(マルチジェットフュージョン)は共に3Dプリント技術ですが、いくつかの点で異なります。本記事では両技術について詳しく学び、長所・短所を比較し、よくある質問に答えます。 FDMの定義とMJFとの比較 1988年、Scott Crumpによって開発・商業化されたFDMは、今日最も普及している3Dプリント手法の一つです。熱可塑性フィラメントを加熱ノズルで溶かし、層ごとに堆積させて部品を造形します。MJF(工業用途で人気)と比較して比較的安価で、入手も容易です。 FDMプリンターの利点は、異なるメーカーのフィラメントが使用できる点です。一方、MJFプリンターはHP製材
属性DLPFDM プリント解像度25〜300ミクロン50〜500ミクロン 大型部品造形NoYes 豊富な材料色NoYes 最小フィーチャーサイズ100ミクロン1mm 高強度パーツ造形NoYes 等方的材料特性YesNo 最小壁厚0.1〜0.3mm1mm サポート構造必要YesYes 最大造形ボリューム192×108×370mm1000×1000×1000mm 表:FDM vs DLP 比較 FDM vs DLP:技術比較 FDMとDLPは技術も材料も全く異なり、直接比較は困難です。FDMは熱可塑性フィラメントを加熱・押出し、層ごとに積層して部品を造形します。一方、DLPプリンター

伸びとは、材料が応力を受けた際に伸長する測定可能な傾向のことです。エンジニアは標準化された試験手順とダンベル型試験片を用いて、所与の材料の特性的な伸び挙動を評価します。試験片の伸びはパーセントで表され、伸長量を元の長さで割り、100を乗じて算出します。 伸びは材料の延性(破断せずに変形する能力)の指標であるため重要です。これは3Dプリント材料においても鍵となる指標で、3Dプリント部品の実用的な耐久性に直結します。本記事では伸びの定義、重要性、計算方法を解説します。 伸びの意味 伸びとは、引張力(ひずみ)を受けた際に材料が永久的に伸長する量です。材料の延性を数値化したもので、応力下でどれだけ
FDM(熱溶解積層法)は、ポリマーフィラメントを用いて3Dデータのスライスを「描画」し、フィラメント同士を部分的に溶かして接合する3Dプリント技術です。一方、PolyJetは、変性アクリル樹脂で各スライスの「画像」をインクジェット印刷し、プリントヘッド搭載のUVライトで完全硬化させる方式です。 両者の大きな違いの一つは材料です。FDMは汎用プラスチックフィラメントを使用するのに対し、PolyJetはそれらを模倣するさまざまな樹脂を用います。これにより、コストに大きな差が生じます。また、FDMの解像度はフィラメント径で制限されるのに対し、PolyJetはインクジェット解像度のみが限界となり、最
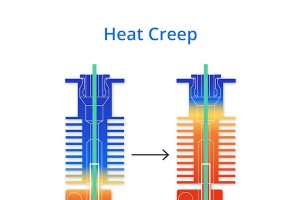
ヒートクリープは、熱溶解積層法(FDM/FFF)の3Dプリントで発生する問題です。ホットエンドからフィラメントに向かって熱が逆流し、溶融ゾーンに到達する前にフィラメントが溶けてしまう現象を指します。原因は複数あり、それらが組み合わさって発生することも多いため、既知の要因をすべて検証することが重要です。本記事では、ヒートクリープの定義、原因、そして防止策を詳しく解説します。 ヒートクリープとは? ヒートクリープとは、ホットエンド内で不安定な熱伝達が起こり、フィラメントが溶融ゾーンに達する前に溶けてしまう現象です。これにより、押出経路やサーマルバリアチューブ(ヒートブレーク)内で詰まりが発生しま
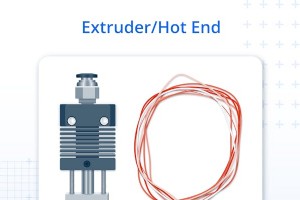
ダイレクトエクストルーダーは、追加のチューブやボーデンケーブルを必要とせず、フィラメントをFDM®(融解積層モデリング)またはFFF(融解フィラメント造形)マシンのホットエンドアセンブリに直接供給するタイプの3Dプリンターエクストルーダー機構です。一般的にデスクトップFDM®ダイレクトドライブ3Dプリンターで使用されます。ダイレクトエクストルーダーは、ステッピングモーター、ドライブギア、ホットエンドの真上に取り付けられたアイドラーアームで構成されます。モーターが回転すると、ドライブギアがフィラメントを把持し、ホットエンドに下方へ押し込み、そこで溶融しビルドプラットフォームに層ごとに堆積されます
ガントリーシステムは、3Dプリンター、レーザーカッター、CNCルーターなどの工作機械の精密モーションシステムを作成するアプローチです。用語は構造の正確な定義を提供するものではなく、精密モーションガントリーを作成する様々なアプローチが重要な点で異なるためです。ガントリーシステムは、FDM/FFFやDesktop MetalのMetalXシステムのようなポイントアプリケーションプリントシステムにも使用できますが、OBJETのようなエリアアプリケーションプリントヘッド、バインダージェッティングシステム、さらには積層造形(LOM)のサポートにも使用されます。 一部の点で、ロボティックアディティブ製造で
材料の様々な特性を知ることは、特定の機能を満たす部品を設計する上で不可欠です。考慮すべき重要な特性の一つは、材料の硬度(デュロメーター)です。デュロメーターは、材料の硬度または圧入や摩耗による局所変形への抵抗を測定する標準化された方法です。ポリマー材料やその他の非金属の硬度を記述するためによく使用されます。 硬度(デュロメーター)は無次元測定値です。特定材料の硬度は、同じスケールを使用して得られる値によって他の材料の硬度に相対的です。異なる材料の硬度を定量化し比較するために、様々なデュロメータースケールが開発されてきました。この記事では、デュロメーターの定義、異なるスケールタイプ、例を定義しま
Revit®とAutoCAD®は、建築家とエンジニアの業務を支援しワークフローを効率化するためにAutodesk®によって開発された2つのCAD(コンピュータ支援設計)ソフトウェアアプリケーションです。両パッケージが様々なエンジニアリングと建築用途で広く利用されている一方で、2つのオプションはその機能において異なり、結果として用途も異なります。主な違いは、Revitが設計または建設プロジェクトのコンポーネントを3Dで開発、組み立て、可視化するために使用される3Dパラメトリックモデリングソフトウェアであるのに対し、AutoCADは部品や建物の設計における幾何学的形状の作成と変更に使用される、一部
ジェットエンジンは空気と燃料を使用して動力を生み出し、排気から推力を提供するか、プロペラまたはローターブレードに接続されたシャフトを駆動します。ジェットエンジンはコールドセクションとホットセクションで構成されます。コールドセクションには吸気口、バイパスダクト、圧縮機、ディフューザー、ドライブシャフトが含まれます。ホットセクションは燃焼室、タービン、ノズル、アフターバーナー、排気で構成されます。ジェットエンジンは冷気を吸い込み、圧縮し、燃料と混合し、燃焼させ、排気から排出することで動作します。この記事ではジェットエンジンの主要コンポーネントについてさらに説明します。 ジェットエンジンのホットセク
溶解積層法(FDM)3Dプリントにおけるヒートクリープとは、エクストルーダーのホットエンドからエクストルーダーアセンブリのより冷却されたゾーンへの望ましくない熱の上向き伝達を指します。これが発生すると、フィラメントが意図された溶融ゾーンの上部で早期に軟化または部分的に溶融する可能性があります。この軟化によりフィラメントが膨張し、エクストルーダー内で部分的または完全な詰まりを引き起こすことがあります。エクストルーダーの詰まりを引き起こすだけでなく、ヒートクリープは不安定な押出、プリント品質の低下、材料の無駄をもたらす可能性があります。これは特に熱感受性フィラメントでプリントする場合や、冷却が不十
ABSとPETGは、機械的特性、耐熱性、プリント性、屋外適性において明確な違いを示します。ABSはより高い剛性、衝撃耐性、耐荷重強度を提供し、要求の厳しい機械用途と機能部品をサポートします。PETGはより高い柔軟性と層結合を提供し、応力下でのクラックを減らし部品一貫性を改善します。耐熱性ではABSが優位で、ABSは100℃付近で構造的安定性を維持するのに対し、PETGは70〜80℃で軟化し始めます。プリント性ではPETGが優位で、反りが少なく、層接着が強く、冷却時の熱収縮感受性が低いです。ABSはより高い押出温度、制御された環境、加熱エンクロージャを必要とし寸法精度を維持します。PETGはAB
PETG 3Dプリントフィラメントは、ポリエチレンテレフタレート(PET)のグリコール変性版で、強度、柔軟性、中程度の耐薬品性で知られています。PETGは3Dプリントフィラメントの中で優れた耐久性と中〜高い衝撃耐性を提供します。このフィラメントは、穏やかな環境条件(湿気への曝露、ただし長期の紫外線曝露ではない)に耐える必要がある用途(保護用エンクロージャ、機械部品、試作品、屋外部品)で様々な業界で使用されています。機械的応力下で構造的完全性を維持する能力と使いやすさにより、3Dプリントにおける必須材料となっています。PETGフィラメントは、強度、延性、プリント性の組み合わせにより、大量3Dプリ
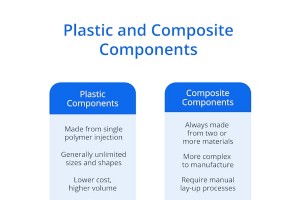
複合材料は、マトリックス(基材)と補強材を組み合わせたエンジニアリング材料であり、個々の構成材料では得られない優れた性能特性を発揮します。マトリックスが材料を結合し、補強材が強度、耐久性、制御された変形特性を付与します。マトリックスと補強材の相互作用により、引張強度、剛性、衝撃耐性、長期疲労耐性といった主要特性が決まります。複合材料の種類は、機械的、熱的、環境的特性のバランスを調整し、多様な性能要求に対応します。複合システムの選択は、重量、安定性、耐用年数に影響し、性能が重要な先進製造分野で不可欠です。複合材料技術の発展は、一貫した構造的完全性と業界横断的な信頼性を必要とする部品に、確実な性能
導電性PLAフィラメントは、ポリ乳酸(PLA)に導電フィラー(カーボンブラック、カーボンナノチューブ、グラフェン)を複合した材料。導電レベルはフィラー種・濃度・分散品質に依存。標準PLA類似の押出特性だが、詰まり防止で慎重なキャリブレーション必要。導電経路は低電圧・信号レベル用途に限定され、一般電力伝送や電磁シールドには不向き(金属・特殊複合材必要)。 導電性PLA 3Dプリントフィラメントとは PLAマトリックスに導電フィラー(カーボンブラック/グラフェン)を分散し、限定的電気伝導経路を形成。タッチセンサ・簡易低電圧回路製作可だが、高出力・複雑電子システムには導電率不足。 ベースPLAの押
衝撃強度とは、材料が突然の強い衝撃・衝撃荷重下でクラック・破断・塑性変形を抵抗する能力の尺度。突発的力が作用する部品設計では、破壊モード理解と材料選定の基礎となるクリティカル特性です。標準化試験(アイゾッド、シャルピー)でグレード分類されますが、実使用環境(繰返し荷重・複合応力)を完全再現せず、限定的情報に留まる点に注意。 衝撃強度とは 衝撃・インパルス荷重下での破壊抵抗能力。脆性破壊材料に直接適用。延性材料でも低温・高速衝撃で脆性転移する場合に評価有用。「通常」条件で延性でも、低温・突然衝撃で脆性化する挙動把握が製品設計・材料選定の鍵。 重要性 高インパルス衝撃を受ける部品の材料選定・
Xometry協働エンジニアも活用する材料特性評価手法の一つがアイゾッド衝撃試験。材料の破壊直前までの負荷耐性を定量化し、材料選定・安全設計の基礎データを提供します。 アイゾッド衝撃試験とは ノッチ付き矩形試験片をカンチレバー支持し、振り子ハンマーで衝撃破壊。吸収エネルギーから衝撃靭性(衝撃強度)を求める試験。ASTM D256(プラスチック)、ASTM E23(金属)、ISO 180で標準化。プラスチック・ポリマー評価で最頻用。 必要機器: ノッチ付き試験片、振り子衝撃試験機、バイス(固定具) 意義・必要性 材料タフネス定量化→適切な材料・寸法・安全率での設計可能 衝撃荷重下での材料挙
プラスチック材料選定時、技術データシートの「熱たわみ温度(HDT:Heat Deflection Temperature)」は、荷重下での高温形状保持性を判断する必須指標です。 熱たわみ温度(HDT)とは 規定荷重(0.455 MPaまたは1.82 MPa)下で試験片を加熱し、たわみ量が0.25 mmに達する温度。高HDT=高温下で剛性維持、低HDT=易変形。ポリマー・プラスチック固有の指標(金属は高温硬さ・クリープ試験で評価)。 主要適用業界: 包装(積載・高温下での容器変形防止) 航空宇宙(機内・エンジン周辺部品) 自動車(ダッシュボード、エンジンルーム部品。炎天下駐車時の変形防止)
1. ZBrush+3D Print Hubプラグイン導入 ZBrush内蔵「3D Print Hub」プラグインで、オフラインでポリゴンメッシュ最適化・STL変換が可能。デザイナー・アーティストの強力ツール。 2. プラグイン起動 メニューバー「Zplugin」>「3D Print Hub」選択。各種機能メニュー表示。 3. STLファイルインポート 「Import STL File」クリックでファイル選択ダイアログ表示。 4. スケール設定・寸法定義 パーツ実寸法を正確に設定。重要チェック項目: ・メッシュに穴(非マニフォルドエッジ)なし ・ポリゴン数が対象3Dプリンタ対応範囲内(高
3Dプリント