工業製造
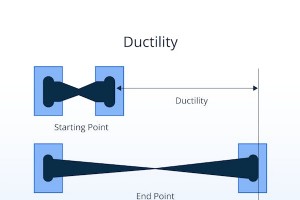
延性破壊は、引張荷重を受けるコンポーネントの設計において重要な考慮事項です。エンジニアは通常、想定最大応力が材料の弾性限界(降伏点未満)内に収まるように部品を設計し、永久変形を防ぎます。しかし、応力がこの限界を超えると、材料は塑性変形を開始し、最終的には延性破壊を経験する可能性があります。 延性破壊では、部品は破壊前に著しい塑性変形を経験し、多くの場合、断面積の局所的な減少(ネッキング)として目視確認できます。この挙動は、ほとんど塑性変形なしで破壊が起こり、最小限の警告しかない脆性破壊とは対照的です。 本記事では、延性破壊とは何か、それがどのように開始し進行するか、その外観、一般的な原因、
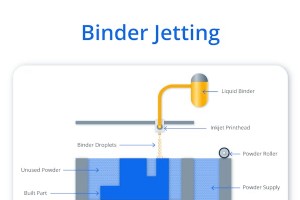
バインダージェッティングとマテリアルジェッティングは、表面上は類似しているように見える2つの関連する3Dプリンティング技術です。しかし、詳しく調べると、その違いは非常に大きくなります。バインダージェッティングは材料適応性に優れた粉末床プロセスです。モデルのスライスは、バブルジェットまたはインクジェット方式で多様な接着剤を噴射し、スライスの像を印刷・接着することで、下のスライスに結合・キーイングされます。 マテリアルジェッティングもバブルジェット技術を使用しますが、モデルスライスを直接ビルドテーブルに印刷します。一般的に変性アクリル樹脂やエポキシを使用します。バインダージェッティングは、幅広い
Onshape®は、機械設計および製品設計に幅広い機能を提供するクラウドベースの3D CADプラットフォームです。処理の大半がクラウドで実行されるため、高性能なローカルハードウェアを必要としません。Onshapeにはネイティブの有限要素解析(FEA)やレンダリングツールは含まれておらず、これらの機能はOnshapeのアドイン(Extension)マーケットプレイスを通じて追加する必要があり、多くの場合は追加コストが発生します。Onshapeはサブスクリプションベースの料金モデルを採用しており、通常はAutodesk Fusion®の3倍以上の価格設定です。しかし、最も高度な統合ファイル管理およ

FDM 3Dプリントの概要 Fused Deposition Modeling(FDM)は元々Stratasysの商標で、Fused Filament Fabrication(FFF)として知られる3Dプリント技術を指し、デジタル設計データから熱可塑性フィラメントを層ごとに押出しオブジェクトを構築します。FDMは低コスト装置と広く入手可能な材料でラピッドプロトタイピング、機能パーツ生産、カスタム工具作成を支援するため積層造形の中核的役割を果たします。主な利点は低導入コスト、広範な熱可塑性互換性、シンプルな機械操作、サポート構造を用いたオーバーハング・微細フィーチャー対応による中程度複雑形状生産
PET 3Dプリントフィラメントは、積層造形で使用される耐久性と汎用性に優れた材料です。この3Dプリントフィラメントは、強度、柔軟性、リサイクル性で知られる熱可塑性ポリマーの一種であるポリエチレンテレフタレートから作られています。ポリエチレンテレフタレート(PET)フィラメントは優れた機械的特性(高い衝撃強度と低収縮)を持ち、耐久性を必要とする機能部品に最適です。熱的に安定し、耐薬品性があり、高温や過酷な環境に曝露されるプリントに適しています。一般的な用途には自動車部品、家庭用品、保護ケースがあります。純粋なPETは多くの場合、顕著な反り傾向を管理するために特定のベッド接着剤やエンクロージャー
PLA(ポリ乳酸)とPETG(ポリエチレンテレフタレートグリコール)は、3Dプリントで最も人気のあるフィラメントの2つです。それぞれ異なる特性を持ち、用途に応じて使い分けることが重要です。以下に主要な特性を比較表でまとめました。 カテゴリーPLA(ポリ乳酸)PETG(ポリエチレンテレフタレートグリコール) 材料タイプトウモロコシデンプンやサトウキビなど再生可能資源由来のバイオベース熱可塑性樹脂石油由来の熱可塑性樹脂で、延性と耐薬品性向上のために改良 プリントしやすさ反りが最小限で幅広い温度許容範囲を持ち、入門者向けプリントに適するストリンギングと密着感度のため、制御された設定が必要
標準三角形言語(STL)ファイルを製品データ交換標準(STEP)フォーマットに変換することは、メッシュベースのモデルを、エンジニアリングワークフローに適したソリッド・フィーチャーベースの表現へ変換することを意味します。プロセスは、STLメッシュを変換ソフトウェアにインポートし、サーフェスを再構築してウォータータイトなソリッドボディを生成するところから始まります。STEPファイルは機械加工と金型設計を可能にしますが、ジオメトリを手動で再構築するか高度な認識ツールを使用しない限り、本質的にパラメトリック編集をサポートしません。変換は実用的なメリットを提供します:CADソフトウェアとの互換性向上、金
体積弾性率(バルクモジュラス)は、材料の均一圧縮に対する抵抗の尺度です。圧力が全方向から等しく加えられたとき、材料がどれだけ体積を減らすかを記述します。この特性は気体、液体、固体に関連し、材料が静水圧または拘束応力下でどう振る舞うかを評価するのに役立ちます。典型的な測定では、材料が外側に膨張しないよう拘束された状態で圧縮されます。その結果、圧力が材料の体積全体に均等に分布し、形状変化なしに体積減少が生じます。これは、変形が特定方向に生じる単軸圧縮とは異なります。気体は高圧縮性ですが、液体と固体はしばしば非圧縮性と見なされます。現実には、単により圧縮しにくく、顕著な体積減少を達成するには著しく高
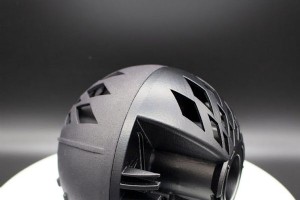
3Dプリントを滑らかにするには、美観と機能性の両面で高品質な仕上げを達成することが不可欠です。滑らかな表面は、目立つ積層ラインを最小限に抑え、より洗練された仕上げを提供することで視覚的魅力を高めます。このプロセスにより、後処理工程への適性が向上します。表面を滑らかにすることで、追加層や塗料の密着性が向上し、プリントの耐久性と機能性が改善されます。最適な密着を確保するには適切な表面処理が必須です。PLAやABSなどの異なるフィラメントタイプやFDMプリント部品は、材料特性の違いにより特定の平滑化技術を必要とします。各フィラメントは熱、溶剤、研磨剤にさらされたときに異なる挙動を示します。PLAプリ
製品データ交換標準(STEP)ファイルは、ISO 10303標準で定義される中立的なCAD(コンピュータ支援設計)フォーマットであり、その構造はソリッドジオメトリ、サーフェスデータ、組織化されたアセンブリを保持し、エンジニアリングと製造ワークフローを支えます。STEPファイルは寸法精度とパート階層を異なる設計プラットフォーム間で保持することで、信頼性の高いデータ交換を促進します。指定されたCADモデルから始まり、ジオメトリ検証を経て、本質的な特徴を保持した中立構造へエクスポートされます。 STEPファイルの表示には、ソリッド、サーフェス、空間配置を元の設計意図を反映する形で解釈する互換ソフト
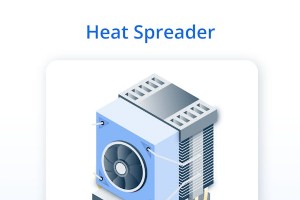
ヒートスプレッダーは、高熱伝導率材料で作られたオブジェクトで、局所的な熱源からの熱をより広い表面積に拡散させ、二次熱交換器、ヒートシンクへ伝達したり、周囲の空気へ放散させたりして、重要コンポーネントの過熱を防ぎます。これらの放熱デバイスは通常、銅、アルミニウム、グラファイト、ダイヤモンドで作られます。金属ヒートスプレッダー、ベイパーチェンバーやヒートパイプのような相変化デバイス、空隙を埋める熱伝導化合物など、さまざまなタイプのヒートスプレッダーが、異なる用途での熱伝達効率を最大化するために設計されています。ヒートスプレッダーは、コンピュータープロセッサー、モバイルデバイス、自動車電子機器などで
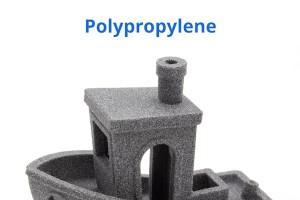
PP(ポリプロピレン)は半結晶性熱可塑性樹脂です。ポリエチレンに次いで2番目に広く使用されている汎用プラスチックであり、その優れた特性バランスと低コストから、主に食品・消費財の包装に使用されています。PPは1951年、フィリップス・ペトロリアム社のJ.ポール・ホーガンとロバート・バンクスによって初めて合成されました。その後、ドイツの化学者カール・レーンとイタリアの科学者ジュリオ・ナッタの助けを借りて商業化され、ナッタのポリマー立体化学における研究がアイソタクティック・ポリプロピレンの大量生産を可能にしました。 PPの3Dプリントでの使用はそれほど普及していません。反りの傾向が強いため、プリン
延性とは、材料が引張応力を受けたときに破断する前に著しい塑性変形を受ける能力のことです。エンジニアは標準化された試験を用いてこの特性を定量化します。これらの試験では、試験片が破断するか、定義された破壊点に達するまで、徐々に増大する引張力を試験片に加えます。 この知識は、材料の応力応答が重大な影響を及ぼすエンジニアリング、製造、建設などの分野で不可欠です。正確な延性試験は、研究開発の一環となり得たり、品質保証の指標として機能したり、特定用途への材料適性を判断する指標となり得ます。本記事では延性試験を定義し、その目的、応用、手順について説明します。 延性試験とは? 延性試験とは、材料が引張応力
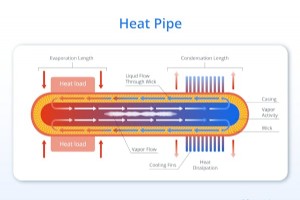
ヒートパイプは、閉ループシステムで熱を移動させる受動デバイスであり、熱回収ユニット、宇宙機の熱制御、電子機器の冷却などで広く使用されています。ヒートパイプは、ウィック(液体輸送構造)と作動流体を含む密封・真空引きされたチューブ内で、相変化と毛細管現象を利用して熱を伝達します。チューブ材には高い熱伝導率が求められ、ウィック構造は作動流体を冷却側(コンデンサー)から加熱側(エバポレーター)へ戻す役割を果たします。 ヒートパイプとは? ヒートパイプは、密封容器内で作動流体を蒸発と凝縮のサイクルで循環させ、熱を効率的に輸送するデバイスです。スペース、質量、エネルギー消費が制約される宇宙機、電子機器、
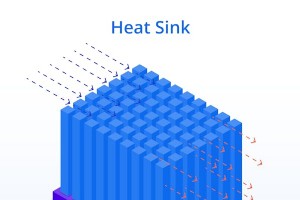
ヒートシンクは、発熱源から周囲環境へ熱を移転させるデバイスです。熱移転は伝導、対流、そして比較的少ないですが放射の組み合わせで達成されます。ヒートシンクは通常、上面に複数のフィンを持つベースを備え、周囲流体への熱移転表面積を増やす設計になっています。自然対流(パッシブ冷却)または強制対流(ファンやポンプによるアクティブ冷却)で冷却できます。 本記事では、ヒートシンクの定義、仕組み、構成要素、一般的な用途を説明します。 ヒートシンクとは? ヒートシンクは、発熱デバイスまたは熱源から周囲流体へ熱を移転させるタイプの熱交換器です。この流体は一般的に空気ですが、密閉ループでは水、またはグリコール混
スライサーソフトウェアは、溶解積層造形(FDM)3Dプリントプロセスの基盤コンポーネントであり、CADモデルとプリンターハードウェアの間の仲介役を果たします。これがないと、3Dプリンターは設計を解釈・造形できません。スライサーは、通常STL、OBJ、3MFファイルとしてエクスポートされる3D幂何を、プリンターのあらゆる動き、温度変更、押出コマンドをガイドする精密な機械可読指示(Gコード)に変換します。 本記事では、スライサーソフトウェアの詳細な概要、コア機能、そしてデジタル設計から機能的で寸法精度の高い部品を3Dプリンターで生み出す仕組みを提供します。 3Dプリントにおけるスライサーとは?
最も一般的な9つの3Dプリントファイルタイプは、各フォーマットがモデリング、スライシング、生産準備を支える独自構造を提供するため、デジタル製造の基盤を形成します。各3Dプリントファイルフォーマット(STL、OBJ、AMF、3MF、STEP、IGES、SLDPRT、PLY、VRML)は、精度、表面ディテール、ワークフロー効率に影響する特性を持ち、設計意図と製造要件の間に明確な関係を作ります。各フォーマットは異なる強みを持ち、積層プロセス全体で信頼性の高い部品創出を支えます。 ステレオリソグラフィーまたは標準三角形言語(STL)は、接続ファセットで表面幂何を格納する三角形メッシュフォーマット。オ
STLから3Dプリンターへのプロセスは、STLファイルを積層造形により物理オブジェクトに変換する基礎的なプロセスを説明します。STLファイルは三角形ファセットで外部表面を定義する幂何学的設計図として機能し、レイヤーへスライスするのに適したメッシュを作成します。STLにはパラメトリックデータがありませんが、これは本質的にレイヤーベース構造と整合しているわけではなく、単にスライシングソフトウェアがレイヤーに変換する簡略化された表面メッシュフォーマットです。3DプリントSTLガイドは、タイル化幂何がいかに機械指示に準備・変換されるかを説明するため必須です。このガイドは、3Dプリント用STLファイルに
材料が張力にどう反応し、どこまで耐えられるかを知らずに製品や構造を設計すれば、失敗して頭を抱えることになります。これを防ぐ優れた方法が、材料の特性とさまざまな応力への応答を視覚的に説明する応力-ひずみ曲線グラフです。本記事では、グラフの仕組みと読み方を詳しく解説します。 応力とは? 応力には様々な種類がありますが、エンジニアが知りたいタイプについて最もシンプルに定義すれば、断面積あたりにかかる力の大きさです。これを知ることで、材料が破断・破壊する前にどれだけ耐えられるかがわかります。計算式は以下の通り: σ = 応力 F = 作用力 A = 断面積 詳細は応力に関する記事をご覧くださ
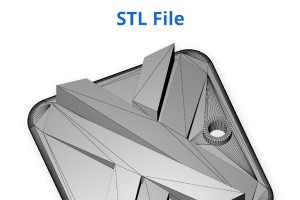
STLとOBJファイルは、3Dプリントとモデリング分野で広く使われるフォーマットで、それぞれ固有の機能と用途を持ちます。STL(標準三角形言語)は最も一般的で、三角形メッシュで三次元オブジェクトを記述する際に高い互換性とシンプルさを誇ります。テクスチャ、色、材料情報は格納できません。ファイルサイズは比較的小さく、シンプルな3Dプリントジョブに広く用いられます。 一方、OBJ(Wavefrontオブジェクト)ファイルは、レンダリングが必要な場合に適しています。表面幾何データだけでなく、テクスチャや色などの追加情報も格納できるためです。複数のポリゴン形状、線、曲線を用いて、STLファイルより精度
3Dプリント