工業製造

3Dプリントは開発スピードと工法多様性で最も印象的な製造技術の一つ。マテリアルジェッティング(MJ)は層ごとに液状材料をインクジェット吐出し、UV硬化する方式で、幅広い材料対応と高精度が特長です。 マテリアルジェッティングとは 液状光硬化性材料(フォトポリマー)をプリントヘッドからビルドプレートへ微細液滴として吐出、UV光で即座に硬化させ層を積み上げます。従来の押出・粉末・槽式とは異なる「液滴堆積」アプローチです。 主要4コンポーネント: プリントヘッド: 材料吐出(複数材料・サポート材同時吐出可能) UV光源: 堆積層を即時硬化 ビルドプレート: 造形ステージ。層ごとに降下 材料容器:
SLSとSLMは極めて類似した積層造形プロセス。共に高コスト(他AM工法比)。双方とも射出成形・切削加工同等の部品特性を実現。選択基準は「最終用途でプラスチックか金属か」の一点に尽きます。 技術比較 両者とも高出力レーザー、粉末材料、特殊造形環境(不活性ガス等)を使用。主差異:SLMは不活性ガス環境必須・酸化防止・溶融プール制御がより厳格。 材料比較 SLS:ナイロン11/12及派生グレード(熱可塑性粉末) SLM:純金属・合金粉末(チタン、アルミ、ステンレス、コバルトクロム、インコネル等)。材料選択肢はSLMの方が遥かに広い。 用途比較 熱可塑性か金属かで決まる。両者とも環境安定性確保
両者とも3Dプリント技術。SLS=選択的レーザー焼結、FDM=溶融積層造形。共通点:少量生産・ラピッドプロト・熱可塑性材料使用・概念実証に適す。相違点は多岐にわたります。 SLSの定義とFDM比較 1980年代半ば、テキサス大オースティン校で開発(米国防総省資金)。CO₂レーザーで熱可塑性ポリマー粉末(主にナイロン)を選択焼結。層完了ごとにベッド降下・粉末供給・繰り返し。造形完了後、冷却(最大12時間)→圧縮空気/ブラストで粉末除去洗浄。 SLSはFDMより高コストだが、高解像度・優れた機械特性・複雑形状高精度再現が強み。XometryのSLS造形ステーション写真参照。 FDMは操作容易で
初心者からスキルアップまで、3Dプリンタを正しくセットアップすることは成功の鍵です。以下に9ステップの手順をまとめました。 1. お手持ちのキットタイプを確認 完成品: 開封即使用可。最も簡単 半完成キット: 主要ユニット分割梱包。中程度の組立必要 DIYキット: 全パーツバラバラ。組立に多大な時間・スキル必要 2. 組立説明書を熟読・遵守 タイプ問わず、説明書を隅々まで読み、部品整理・手順厳守。後々の調整・トラブルを大幅削減し、安全・信頼動作を確保します。 3. 水平・直角度チェック 組立後、フレーム・ガイド・ベッドの水平・直角を確認。フィラメント吐出精度・初層密着の成否を分けます
射出成形・押出成形を超え、3Dプリントは複雑構造の短納期製作を実現しました。技術選択肢は多岐にわたりますが、PolyJetと選択的レーザー焼結(SLS)はよく比較されます。両者は造形原理・部品品質に一部共通点があるものの、本質的に異なり、用途により明確な優劣があります。 PolyJetの定義とSLS比較 2009年登場。Stratasys商標で技術保護され、機器・材料・部品コストはSLSの約10倍。しかし、表面粗さ・解像度(Z方向8倍)で圧倒的優位。極めてリアルな造形・高精度が可能。造形例:写真のアボカドは全てPolyJet造形品(本物ではありません)。 仕組み:樹脂をプリントヘッドから吐出
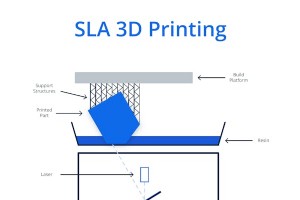
SLSのSLAに対するメリット サポート構造不要: 周囲の未焼結粉末がオーバーハングを支持。SLAはサポート設計・造形・除去が必須 造形高速: レーザー高速スキャン+層全面同時焼結的動作でSLAより短時間 機能部品向き: ナイロン系材料で靭性・耐久性に優れ、実用部品・最終製品適用可 SLSのSLAに対するデメリット 機器高価: SLS機はSLA機より高額 高出力レーザー要: CO₂レーザー完全密閉・シールド必須。大電力消費 大型・設置面積大: 実験台サイズ。SLAは卓上機も多い SLA(光造形)の概要と比較 1986年チャック・ホール氏発明の最古参3Dプリント。紫外線レーザーで光硬
PolyJet 3Dプリントは、インクジェットプリンタと同様に、複数のフォトポリマー液滴をプリントヘッドからビルドプレートへ吐出し、UV光で即座に硬化させる工程を層ごとに繰り返す技術です。最大の特長は「1回の造形で多色・多材料・多硬度」を同時に実現できる点。最終製品と同等の見たて・触感・機能を持つプロトタイプを、他工法より高速に製作可能です。 PolyJet™ 3Dプリントとは Stratasys商標のマテリアルジェッティング方式。独立ノズル搭載ヘッドが複数のフォトポリマーを同時吐出。UV露光で層ごと硬化。オーバーハング・内部空洞には専用サポート材(水溶性または手動除去)が必要で後処理を要し
SLSとMJFの比較概要 Xometryシニアソリューションエンジニアのマット・シュミット氏はこう述べます。「両工法はナイロン11/12等の共通材料を扱えますが、熱源の違いが結果を分けます。SLSはCO₂レーザーで局所加熱するため熱勾配が大きく、引張・降伏・伸び特性でMJFに劣ります。MJFは赤外線ヒーターで粉末層全面を均一加熱するため機械的特性がわずかに向上。一方、レーザーの局所制御によりSLSは寸法精度でわずかに勝ります。造形サイズはSLSが大型機で有利ですが、運用コストではMJFが日々のプロト・少量生産に適しています。」 項目SLSMJF 造形解像度120 µm80 µm 多色
焼結は、粉末とバインダーを圧縮成形し、加熱融着させて複雑かつ高強度な部品を製造する幅広い工法群の総称です。工程は二段階:まず「グリーンパート」と呼ばれる脆弱で多孔質な仮形状を作り、次に加熱してバインダーを除去・粒子を融着させ、実用強度の最終部品へと仕上げます。金属・セラミックスで広く採用され、複雑なネットシェイプ部品を低単価・高再現性で量産できるのが特長です。 焼結とは 粉末を圧縮して形状を保持させ(グリーン状態)、主要構成粉末の融点未満の温度で加熱し、粒子間で熱拡散・融着を起こさせて固体化するプロセスです。バインダーはこの段階で燃焼・揮発し、残った粒子同士が結合して理論密度に近い緻密な組織
ポリカーボネート(PC)は熱可塑性プラスチックの一種で、繰り返し溶融・硬化が可能な特性を持つため、3Dプリントに非常に適した材料です。優れた耐久性、耐熱性(最大150℃)、耐薬品性を備え、引張強度70MPa、降伏強度63MPaというコンクリートを大きく上回る機械的強度を誇ります。 ポリカーボネート3Dプリントとは ポリカーボネート3Dプリントは、主に溶融積層造形(FDM)方式で採用され、PCフィラメントを層ごとに積み上げて造形します。その優れた特性から、航空宇宙、医療、自動車、電気・電子、消費財など幅広い業界で採用されています。 別称 PC 3Dプリント、PCフィラメント3Dプリントとも呼
3Dプリンティングは、それぞれ異なる特性と用途を持つ多様な材料を利用します。3Dプリンティングに適した材料を選ぶことは極めて重要です。なぜなら、それはプリントオブジェクトの品質、耐久性、機能性に直接影響するからです。各材料には独自の特性とユースケースがあり、各オプションの長所と短所を理解することが不可欠です。 本記事では、3Dプリンティングで最も一般的で最適な材料、それらの特性、および用途について議論します。 3Dプリンティングに最適な材料 表1は、最も一般的な3Dプリンティング材料の長所と短所をまとめています。以下にこれらの3Dプリンティング材料の簡単な説明を示します: 1. ABS(
3Dプリンティングスライサーは、3Dモデルを部品を印刷するための機械読み取り可能な命令セットに変換するソフトウェアパッケージです。3Dプリント部品の成功は、正しい3Dプリンティングスライサー設定の選択に大きく依存します。これらの設定は、高品質な部品と、掃除が困難な絡まったプラスチックの塊との違いを生みます。最適な3Dプリントのための最も重要な設定は、温度、位置、サポートの数、ベッド接着に影響を与えるものです。これらの設定を間違えると、ほぼ確実にプリント失敗につながります。本記事では、FDM(熱溶解積層法)プリンターで成功する3Dプリント部品を確保するために追跡すべき、最も重要な10の設定を探り
積層造形(アディティブマニュファクチャリング)、別名3Dプリンティングは、世界中の産業に革命をもたらす最先端の製造プロセスです。これは、デジタルモデルを使用してオブジェクトを層ごとに積み上げて構築するもので、材料を削り取る従来の減法的手法とは異なります。 積層造形は、従来の技術では困難または不可能な複雑な形状の創造を可能にします。さらに、プラスチック、金属、セラミック、複合材料など幅広い材料互換性を提供し、多様な用途向けの材料選択に柔軟性を与えます。積層造形は、創造的な新製品の開発と材料使用効率の改善の機会を提供します。 本記事では、積層造形とは何か、そのプロセス、用途、材料、利点、欠点に
航空業界では、航空機コンポーネントの製造に3Dプリンティング(積層造形)を採用する動きが増えています。この技術には、材料廃棄の削減、生産時間の短縮、設計自由度の向上など、いくつかの利点があります。しかし、そのメリットにもかかわらず、3Dプリンティングには航空機部品の性能、安全性、コスト効率に影響を与える様々な制限事項も存在します。 本記事では、航空分野での3Dプリントコンポーネントの適用に影響を与える9つの主要な制限事項を検証します。これらには、材料制約、規制ハードル、設備コスト、高度な熟練技術者の必要性などの課題が含まれます。これらの問題は大きな障壁となりますが、継続的な研究、プロセス改良
属性DMLSEBM ビーム数41 – 非常に高速なビーム位置決め ビーム出力400 W4500 W 真空ビルドボリューム必要いいえはい 層高さ30〜40ミクロン70ミクロン 等方的材料特性はいはい 印刷後の冷却必要はいはい – しばしば一晩 サポート構造必要はいはい 最大プリントボリューム400×400×400mm直径350×高さ430mm(円筒) DMLSとEBM:技術比較 DMLSとEBMはともに粉末床溶融技術であり、エネルギー源を使用して金属粉末を層ごとに溶融し、最終部品を生産します。しかし、EBMは熱源として電子ビームを使用するのに対し、DMLSはファイバーレーザービーム
3Dプリンティング(積層造形とも呼ばれる)の発展は、数十年にわたる科学的研究、技術革新、特許活動、商業化によって形作られてきました。これらの努力は、強固な機械的特性と迅速なターンアラウンドタイムを備えた低コスト、高精度部品の生産を可能にする技術の広範な採用に結実しました。3Dプリンティングプラットフォーム全体で核心的な目的は一貫しています——高品質コンポーネントの効率的な生産——しかし、利用可能なプロセスと材料の範囲は急速に拡大し続けています。ハードウェア、ソフトウェア、材料科学の革新が、多様な産業に合わせたより複雑で専門的なソリューションの開発を推進しています。 本記事では、3Dプリンティ
材料の曲げ弾性率は、コンポーネントが過度な変形なしに維持できる曲げ荷重の量をエンジニアが定量化できるため、極めて重要なパラメータです。この特性は、安全で信頼性の高い構造要素と機械部品の設計において重要な役割を果たします。 曲げ弾性率の計算または適用における誤りは、構造破壊や性能低下を招き、コストがかかる、または危険な結果をもたらす可能性があります。したがって、エンジニア、設計者、ビルダーにとって、曲げ弾性率が何であるか、どのように決定されるか、曲げ荷重下での材料挙動にどのように影響するかを徹底的に理解することは不可欠です。 本記事では、曲げ弾性率を定義し、その計算方法を説明し、エンジニアリ
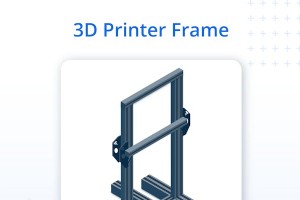
3Dプリンティングは、世界中で数百万人が楽しむ趣味であると同時に、幅広い部品と製品を製造できる機能的な製造技術でもあります。この需要に応えるため、市場には様々なプリンターが存在します。一般的に、これらのプリンターは同じ基盤となるコンポーネントを共有しており、特に熱溶解積層法(FDM)において顕著です。これらのパーツは、3Dプリンティングマシンコンポーネントの10タイプに分類できます。 本記事では、10のカテゴリに分類される3Dプリンターパーツと、これらの3Dプリンティングパーツの機能について説明します。 1. マザーボードまたはコントローラーボード マザーボード、別名コントローラーボードは
「教育のための3Dプリンティング」は、三次元印刷技術を学習環境に統合するすべての側面を包含します。これは伝統的な教育方法を超えた実践的な指導アプローチを提供します。この革新的な教育形態は極めて重要で、創造性を育み、複雑な概念の理解を深め、理論的知識への具体的な接続を提供します。 教室で3Dプリンティングを使用する利点は数多くあります。このスキルを学ぶことは、学生の参加を増やすだけでなく、将来の成功に必要な批判的思考と問題解決能力を身につける手助けとなります。教室でこの教育の旅を始めるには、3Dプリンター、設計ソフトウェア、スライシングソフトウェア、原材料の供給が必要です。 本記事では、教育
シャルピー衝撃試験は1900年代に開発され、材料がなぜ早期に破壊するのかを理解するために発展しました。シャルピー試験は、破壊時に材料が吸収するエネルギー量、すなわち衝撃エネルギーを測定し、材料のシャルピー衝撃強度を評価するために使用されます。この試験は比較試験であり、同じ規格を使用して試験された様々な材料の衝撃強度を相互に比較することを意味します。シャルピー衝撃試験手順では、ノッチ付き試験片を振り子で打撃します。衝撃前後の振り子の高さ差から、試験片が吸収したエネルギー量を算出します。この試験はノッチ靭性を評価するのに役立ち、これはノッチ部での材料の破壊抵抗を示します。 シャルピー衝撃試験は、
3Dプリント