工業製造

3Dプリンタフィラメントの種類 FDM/FFF(フィラメント堆積モデリング/溶融フィラメント造形)プリンタは、フィラメントと呼ばれるプラスチック原料糸で部品造形。プラスチック溶融押出しで3Dモデル構築。強度・耐久性で知られる複数フィラメントタイプ存在するが、「最強」定義は造形部品の特定用途・要件依存。 フィラメント引張挙動における『強度』には2つの基本解釈存在。完成部品の最終引張荷重方向依存。 フィラメント方向荷重:荷重がフィラメント方向と一致する場合。原料フィラメントの高引張強度が完成品引張強度へ直結。 層方向直交荷重:荷重がプリント層に垂直な場合。『最強フィラメント』は隣接層間接着強度の
直接エネルギー堆積(DED)とは 直接エネルギー堆積(DED)、別名指向性エネルギー堆積は、積層造形(3Dプリント)の一手法。エネルギー源を材料上の一点に向け微小溶融プール形成し、同箇所へ供給材料を投入・堆積させワークピース上に新材料層形成。ロボット溶接(金属ワイヤー溶融堆積)に類似。エネルギー源として電子ビーム、レーザー、アーク放電使用。供給材料はワイヤーフィラメントまたは粉末。 DEDの仕組み 製造中コンポーネント特定領域を溶融温度まで加熱し、供給材料投入。プリントヘッドがビルドパスに沿って移動、溶融プールが供給材料とともに凝固・堆積。 指向性エネルギー源(レーザー/電子ビーム/アーク)
マルチジェットフュージョン(MJF)3Dプリントとは MJF(Multi Jet Fusion)は、ナイロン、ポリプロピレン、TPU(熱可塑性ポリウレタン)等を粉末状で用いる人気3Dプリント技術。HP Additive開発、2016年商業リリース。より確立した3Dプリント手法と比較しても新参だが、その優秀さで急速に普及。 仕組み:プリセット高さで部品断面形状に粉末薄層供給後、融着剤とディテール剤を噴射。融着剤は吸熱性、ディテール剤はエッジシャープ化・溶融樹脂のエッジ越え流出防止。赤外線熱源で融着剤塗布箇所の粉末焼結結合、造形台1層分(通常約80μm)降下、プロセス繰返し。下図は本プロセス造形品
3Dプリントにおける材料押出とは 3Dプリント文脈での押出とは、半液状スラリー/ペーストをオリフィス/ダイスから押し出し、円筒形(或いは他形状)材料ラインを形成、硬化/キュアリング後、次の押出材料層を重ねるプロセスです。溶解積層法(FDM)と溶融フィラメント造形(FFF)の両方がこの技術を採用。 S. Scott Crumpの初期FDMはグルーガン使用でしたが、技術洗練で高精度・柔軟化。材料押出はポリマーフィラメント、ポリマーペレット、ワックスフィラメント/ペレット、セラミックスラリー、ポリマー結合金属粉末フィラメント等多様材料対応可能。 本稿では材料押出のプロセス、歴史、応用を3Dプリント関
DLPとLCDの概要 DLP(デジタルライトプロセッシング)とLCD(液晶ディスプレイ)プリンタは、樹脂系(VAT光重合)3Dプリント技術です。双方とも感光性樹脂をタンクに貯蔵し、光源で硬化させます。光源で樹脂を固化し、造形台がタンクから徐々に上昇しながら層ごとに造形品形成。主な違いは光源:DLPはデジタルプロジェクター、LCDはUV LEDをLCD画面透過照射。 造形速度・精度でも差異。平均的にDLP機は光源強度高く高速。小型モデル精度も良好。ハイエンドLCD機は大型モデルで一般的に高精度。 本稿ではDLP vs LCD 3Dプリンタを独自機能・違い含めさらに比較。 DLPの定義とLCDと
EBMとSLMの概要 SLM(選択的レーザー溶解)とEBM(電子ビーム溶解)は粉末床溶融方式の金属3Dプリント技術。高エネルギービームで金属粉末を層ごと溶融凝固し、固体部品を造形します。SLMはEBMより精度・分解能に優れ、EBMは単ビームSLM機より高速造形可能。ただし12高出力レーザー搭載SLM機では速度大幅改善。EBMは耐火・耐性材料に限定される等、材料選択肢がSLMより狭いです。 本稿ではシステム複雑性、材料、造形技術の観点からEBMとSLMを比較します。 EBMの定義とSLMとの比較 EBMは粉末床溶融3Dプリント技術で金属部品を製造。1993年、Arcam(後にGE買収)がチャル
DMLS技術の発明 直接金属レーザー焼結(DMLS)技術は1995年、ドイツ企業EOS(Electro Optical Systems)により初の商業化されました。EOSがDMLS商標を保有しています。 DMLSは、CNC切削や金属射出成形(MIM)では経済的または不可能な複雑産業用金属部品の量産に用いられます。従来の除去加工では複数部品を組立てる必要がありますが、DMLSは単一体部品として造形可能で、組立固有の弱点・複雑さを排除。航空宇宙、医療、ターボ機械、自動車業界で最も多用されます。 DMLS 3Dプリントの仕組み プロセス詳細:最大1000W出力のファイバーレーザービームが部品断面層
ABS 3Dプリントとは ABS(アクリロニトリル・ブタジエン・スチレン)は最も一般的な3Dプリントフィラメントの一つ。強度と耐温性を両立するプラスチック部品作成に用いられます。主にFDM(溶解積層法)3Dプリンタで使用される熱可塑性ポリマーで、名称を構成する3モノマー(アクリロニトリル、スチレン、ブタジエン)を重合して製造。1948年特許取得直後から実用性認められ、瞬く間に大衆化。強靭・柔軟・成形容易で、配管から玩具まで多用途。3Dプリント材料としても切削加工可能、耐久性高く、造形時間短、耐熱性、優れた溶融流動性、耐ひずみ・耐摩耗性を備えます。 アクリロニトリルが剛性・強度・耐薬品性、スチレ
優れた3Dスライサーに必要な機能 優秀な3Dスライサーソフトは以下を最適化する必要があります。 速度と精度 - プリンタ指示への効率的変換 修復と警告 - エラー検出と自動修復 使いやすさ - 直感的UI ファイルインポート・処理速度 - 高速アクセス・処理 効果的なサポート生成 - 適切なサポート構造生成 造形プロセス情報 - 造形時間・材料/フィラメント必要量の計算・通知 最も広く使われている3Dスライサーソフト Curaが最も一般的。多くの指標で最高評価、巨大ユーザーコミュニティを持ちます。 最も高価な3Dスライサーソフト Netfabbが最も高価(ライセンスオプションにより価格
フレキシブル3Dプリントとは TPE(熱可塑性エラストマー)系柔軟フィラメントを用い、層ごとに部品を造形する3Dプリントプロセスの総称です。複数種類の柔軟フィラメントがあり、それぞれ利点・欠点を持ちます。最も一般的は熱可塑性ポリウレタン(TPU)。他に熱可塑性コポリエステル(TPC)、熱可塑性ポリアミド(TPA)、「ソフトPLA」も普及しています。 SVOA Materials Science and Technology掲載研究論文によると、TPE加工は熱硬化性ゴムより25-40%省エネ。一部柔軟フィラメントは繰り返し加工・リサイクル可能で、廃棄物・汚染削減と石油資源保全に寄与。顧客の専門・
3Dプリントとは 3Dプリントは、幅広いプラスチック・金属から部品を製造する積層造形技術です。FDM(溶解積層法:プラスチックを層ごと押出)からDMLS(直接金属レーザー焼結:レーザーで金属粉末を層ごと溶融)まで多様な技術があります。詳細は「3Dプリント」ガイドを参照。 3Dプリントのメリット(10項目) 1. オンデマンド生産 セットアップ最小限で造形開始可能。機械・プロセスは部品種類によらず共通。3DモデルをOEM/サードパーティソフトで変換し、USB/無線/SDカードで転送。材料(液状光重合樹脂、フィラメント、粉末)をセットすれば無人稼働。完了後、サポート除去等の後処理が必要な場合あり
はじめに 航空宇宙産業は技術革新の最前線にあり、生産性向上、コスト削減、性能改善のための新手法を常に模索しています。近年、3Dプリント(積層造形)が航空宇宙製造を変革しつつあり、特に試作と治具製造の分野で顕著です。この技術により、複雑な試作品とカスタム治具を短納期・高設計自由度で製造可能になりました。 試作と治具製造は開発サイクルの必須フェーズです。エンジニア・設計者は概念テスト、設計検証、量産前のコンポーネント改良を行います。3Dプリントは軽量構造、機能試作、最終製品に近い複雑形状の製作を可能にし、製造・整備・修理用の専用治具作成も支援します。 本稿では、航空宇宙試作・治具における3Dプリン
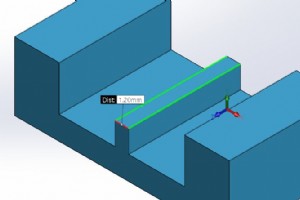
SLDPRTファイルとは SLDPRTはSolidWorksパートファイル(拡張子 .sldprt)の略称で、CADソフトSolidWorksのネイティブ形式です。Microsoft構造化ストレージファイルとして、ビットマップ、メタデータサブファイル、独自バイナリファイル等を一体化し、3Dプリンタが読み取れる言語で保持します。 Jon Hirschtickが1990年代初頭に考案。当時画期的だったアイコン選択型操作システムで、従来の難解なコマンドライン型CADを置き換える目的で開発されました。 現在も世界中のユーザーに親しまれ、ドラフト角解析、干渉チェック、有限要素解析等を単一アプリ・ファイル
FDMとは 溶解積層法(FDM)は、溶融プラスチックフィラメントをヘッドから精密に押出し、ジグザグパターンで底面から上面へ積層造形する積層造形プロセスです。高速・高精度・低コストで知られ、ラピッドプロトタイピングに広く用いられます。造形品はSLS(選択的レーザー焼結)品より高剛性で、剛性要求プロジェクトに適しています。 実用エンジニアリング熱可塑性樹脂 幅広いエンジニアリング熱可塑性樹脂が利用可能で、他3Dプリント技術に対する明確な優位性です。また、豊富なカラーバリエーション(白、ライトグレー、グレー、ダークグレー、黒、黄、橙、赤、緑、青、ダークブルー、アイボリー、ナチュラル、透明ナチュラル
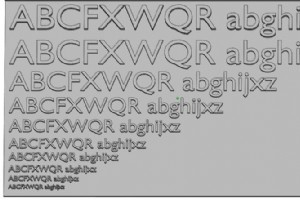
概要 3Dプリント部品上の文字も、他のフィーチャーと同様に0.6mmの壁厚・隙間ルールが適用されます。ナイフエッジや鋭角を含む文字ではこれが厄介になります。Xometryの主要3Dプリントサービス(SLS、FDM、PolyJet)での文字精度検証のため、ThingiverseのGreySamson氏提供テストファイル(thing:383163)を使用しました。 SLSナイロン文字印刷テスト結果 選択的レーザー焼結(SLS)では、文字幅0.43mmまで文字とスペースが鮮明に再現されます。それ以下では文字が融合し、厚みが約0.4-0.5mmで頭打ちになります。「A」の三角形のような小さな内部空間
FreeCADとは 完全無料・オープンソースのCADパッケージ(LGPL-2.0ライセンス、商用利用も無料)。パラメトリック3Dモデリング(寸法変更でモデル全体を再描画不要)に対応し、ソースコード公開により商用CADでは不可能なカスタマイズが可能です。CAE(構造解析)、実験的CFD(流体解析)、限定的なCAM(CNC加工準備)機能も搭載。強力な3Dモデリングワークスペースは多くの商用CADに匹敵しますが、学習曲線が急で、コミュニティ主導のため公式テクニカルサポートがありません。オープンCADフォーマット対応ですが、一部独自フォーマットは非対応です。 Fusion 360とは オートデスク開
DXFファイルとは DXF(Drawing Interchange Format)は、CAD/CAMパッケージ間で最も一般的な交換フォーマットです。3Dワイヤーフレーム表現も可能ですが、実用上は主に2D図面交換に用いられます。ベクターデータであるため、拡大縮小しても解像度劣化がありません。 この汎用性により、ほぼすべての2D/3D CADビューア、コンバータ、設計ソフト、CAMマシンがDXFを入力として正確に解釈できます。特にCAM(コンピュータ支援製造)ツールでの重要性が高く、多くのCNC工作機械がDXFから直接Gコードを生成します。 本稿では「DXFファイルとは何か」という疑問に答え、歴史
1. ステンレス鋼 耐食性、高強度、優れた外観で知られるステンレス鋼は、従来工法品と同等以上の強度を発揮できます。特性は使用する3Dプリント技術に大きく依存します。クロム添加により、金属3Dプリント材料中で最も滑らかな表面が得られます。航空宇宙、自動車、軍事、医療などで採用実績があります。 粉末グレードは316L、304L、630、410、420、254、17-4 PH、15-5PH、PH1、GP1など多岐にわたります。中でも316Lが最も一般的で、Fe 66-70%、Cr 16-18%、Ni 11-14%、Mo 2-3%、C <0.03%の組成を持ち、延性と耐食性に優れます。 2.
3Dプリントと従来型製造の定義と比較 3Dプリント(積層造形)は、CADやデジタル3Dモデルから立体物を層ごとに材料を積み重ねて造形するプロセスです。一方、従来型製造は、切削・研削・ドリル加工などで材料を削り出す「除去加工」や、金型に材料を流し込む「鋳造・成形」といった確立された技術を指します。 両者の主な違い 作業原理の違いに加え、以下の点で大きく異なります。 量産性とコスト:従来型は金型・治具・組立ラインの初期投資が大きく、大量生産で償却する必要があります。3Dプリントは数量に依存しない単価で、少量生産に経済的です。 設計自由度:3Dプリントは複雑な内部構造や一体成型が可能で、設計変更
外力が物体を圧縮または圧搾する方向に加えられると、圧縮応力と呼ばれる種類の応力が発生します。圧縮応力は、材料内の原子を結晶構造と原子間力が許容するよりも互いに近づけようとします。原子はより弱い結晶面や欠陥、ボイドで互いに滑り、座屈と最終的な破断を引き起こします。圧縮応力は、構造物と材料の強度と耐久性に影響を与えるため、工学と材料科学の重要な原理です。通常、圧縮応力はパスカル(Pa)またはポンド毎平方インチ(psi)で表現されます。圧縮応力は、物体に加えられた力を力に垂直な断面積で割ることで計算できます。 圧縮強度は、材料が圧縮下で破断する前に耐えられる最大応力です。これは材料工学における重要
3Dプリント