工業製造
3Dプリントにおける「レイヤー高さ(層の高さ)」は、造形モデルをセットアップする際に最も重要なパラメータの一つです。「最高の品質を、最短時間で」実現したいなら、この仕組みを理解することが不可欠です。 本記事では、3Dプリントのレイヤー高さ設定に焦点を当て、以下のポイントを解説します。 レイヤー高さとは何か ホットエンド(ノズル径)との関係 レイヤー高さで「品質」をどう変えるか レイヤー高さで「造形時間」をどう変えるか 3Dプリントを始めたばかりの方が最初に気づくのは、どんなパーツを造形するにしても「スライシング」というプロセスが必要だということです。スライシングとは、ス
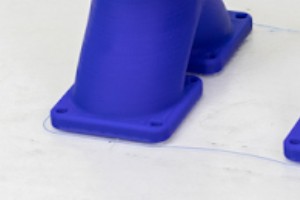
最初の層(ファーストレイヤー)が確実にビルドプレートに密着することは、3Dプリントを成功させる上で最も重要な要素の一つです。この密着性を高めるための「ベース(土台)」として、戦略的に使い分けられる3つのモードがあります。それがスカート、ブリム、ラフトです。造形物の形状や使用フィラメントの特性に合わせて最適なものを選ぶことで、造形失敗のリスクを大幅に減らせます。それぞれメリット・デメリットがあるため、自分のプリントジョブに最適なものを見極めましょう。 スカート:単独で機能する「試し刷り」モード スカートは他の2つとは性質が大きく異なるため、まず最初に解説します。スカートは造形物の周囲を数周する
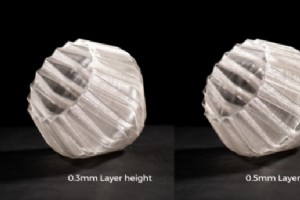
PLAは3Dプリントにおいて最も扱いやすく、入手しやすい材料の一つです。豊富なカラーバリエーションがあり、どこでも購入できます。その中でもひときわ異彩を放つのが「透明PLA」です。本記事では、この材料でのプリント方法と、その最大の特徴である「透明性」を最大限に引き出す方法を解説します。 透明と半透明の違い まず、「透明」と「半透明」の違いを明確にしておきましょう。透明な材料は光を通し、その向こう側をはっきりと見ることができます。一方、半透明な材料は光を通しますが、向こう側をクリアには見ることができません。 完全に透明なPLA造形を実現するのは非常に困難ですが、いくつかのコツを押さえることで、
PLAは、その汎用性とプリントの容易さから、FFF 3Dプリントで最も一般的に使用される材料の一つです。多くのアプリケーションに使用でき、他の3Dプリント材料と比較して非常に安価です。この記事では、PLA 3Dプリントの方法に関するヒントとトリックをいくつか紹介します。 この記事を以下のセクションに分けます: PLAとは何か、その特性は? 基本的なPLA 3Dプリント設定 推奨事項 PLAとは何か、その特性は? PLA(ポリ乳酸)は、安価、入手しやすい、非常にプリントしやすいことから、FFFまたはFDM 3Dプリントで一般的に使用されるプラスチック材料です。特に高い耐熱性や機械的耐性を必
これらの3Dプリントサステナビリティインサイトに従って、この技術が貴社のカーボンフットプリント削減に役立つかどうかを確認してください。ローカル製造、材料オプション、プロトタイピング、廃棄物最小化について語ります。 「プラスチックばかりなのに、3Dプリントがどれだけエコフレンドリーになれるのか?」と思われるかもしれません。従来の製造方法と比較すると、3Dプリント技術はメーカーのカーボンフットプリント削減に関して驚異的な進歩を遂げています。この記事で、3Dプリントのサステナブルなヒントとトリックで皆様を納得させます。 ローカルに保つ 施設に3Dプリンターがあれば、必要な部品を得るために遠くへ行く
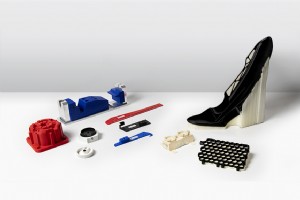
PLA(ポリ乳酸)は、プリントの容易さからFDM 3Dプリントで最も一般的な材料の一つです。しかし、PLAの独自の特性を失うことなく、特定の特性を大幅に改善するこの材料の新しいバリエーションが登場しました。それがPLA+です。この記事では、PLAとPLA+を比較し、それぞれを際立たせるものを発見します。 以下の両材料のポイントについて議論します: PLAとPLA+の技術的特性 PLAとPLA+の美的特性 プリントの容易さとコスト PLAとPLA+の技術的特性 ポリ乳酸(PLA)は、技術的特性で際立つ材料ではありません。耐熱性は過度に高くなく、最大50℃までしか耐えられず、機械的耐性も高く
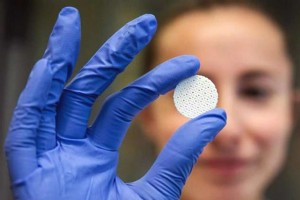
BCN3Dプリンターでの成功事例を用いて、医療用3Dプリントがいかに患者ケアを革新しているかを明らかにします。設計の自由度と精度といった3Dプリント技術の独自の特性が、研究から手術まであらゆる側面で有益であることが証明されています。 命を救うこと以上に3Dプリントの優れた応用があるでしょうか?医療用3Dプリントの世界には探求すべき多くの異なる道があり、ますます人気が高まっています。それも当然です!私たちの3Dプリンターがいかに医療研究、手術準備、医療リファレンス、手術ツールに道を開いたかを見ていきましょう。 ジローナ大学でのがん研究 3Dプリントの汎用性により、複雑なディテールの作成を犠牲に
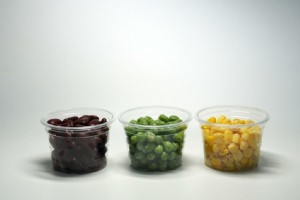
市場に出るあらゆる3Dプリント食品接触製品について、クライアントが安全な手元にあることを保証することは不可欠です。それがどのように機能するか、留意すべき考慮事項、選択可能な材料を見ていきましょう。 カトラリー、包装、水筒…何でもあります。ここ数年間で3Dプリントにおける最もエキサイティングな発展の一つである食品安全3Dプリントは、エキサイティングな展望であり、日々ますます人気が高まっています…クライアントが有害化学物質を摂取しないよう、どうすればよいか見ていきましょう。 3Dプリンター食品安全プロセスはどう機能するか? 3Dプリント部品が消費財と直接接触する場合、プロセスの各ステップを詳細に
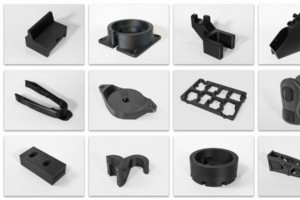
BCN3D Omega I60は、工場フロア向けに構築された産業用FFF 3Dプリンターで、大規模で強力なツーリング、治具、固定具の製造のために特別に設計されています。3Dプリント体験を新たな高みに引き上げるために設計された幅広い機能を備えています。このブログ記事では、BCN3D Omega I60の能力を探り、Omega Proto、Omega Tooling CF、Omega Resistant Nylonの可能性を深く掘り下げ、これらの産業用マシン専用に開発された材料がいかにプロジェクトをブーストできるかを発見していただきます。すべての機能の中で、Omega I60はアクティブヒーテッド
また一つの素晴らしい年を締めくくるにあたり、2023年の終わりはBCN3Dにとって重要な瞬間を迎えます。過去数か月の成果とイノベーションを記憶から薄れさせるのではなく、今こそアディティブマニュファクチャリング業界で達成した顕著なマイルストーンをハイライトする絶好のタイミングです。この一年を通じて私たちの存在と影響を定義した、重要なマイルストーン、ブレークスルー、成果を振り返る旅にご一緒ください。 BCN3D Omega I60の発表:工場フロア向けに構築された産業用FFF 3Dプリンター 2023年6月、工場フロアでの最適なパフォーマンスのために綿密に設計された産業用FFF 3Dプリンター、
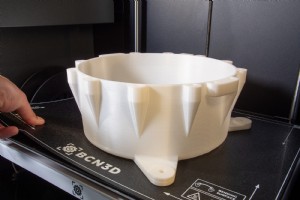
BCN3D EpsilonおよびSigma D25 3Dプリンター(オートキャリブレーション対応)と互換性のある新製品「フレキシブルプリントサーフェス」を発表します。このアップグレードにより、最小限の労力で造形物をより速く取り外せるようになります。これは時間の節約になるだけでなく、よりスムーズなワークフローに貢献し、ユーザーに生産性と利便性の向上を提供します。 このアップグレードは、磁気シートが取り付けられた新しいフロートガラスで構成され、その上にフレキシブルプリントサーフェス(柔軟な磁気PEIシート)が配置されます。ユーザーは現在のガラス(ホウケイ酸ガラス製)を取り外し、この新しいものと交換
この研究は、溶融積層造形(FFF)技術を用いた3Dプリントパラメータ、特に押出温度、プリント速度、密度、インフィル形状、層高さ、壁数といった主要パラメータの変化が、造形部品の機械的特性に与える影響を調査することを目的としています。分析には495個のプリントサンプルを用い、これらの主要パラメータを変化させながら検証しました。 BCN3D Epsilon W50プリンターを使用し、この技術で一般的に使用される材料であるPLA、PETG、ABSを採用。機械的強度の評価は、多様なパラメータを考慮しながら一軸引張試験により実施しました。この研究は、UNE-EN ISO 527-2 Type 1A規格に従
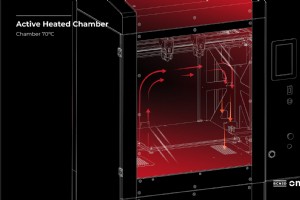
アクティブヒーテッドチャンバーは、印刷プロセス全体を通じて部品の理想的な温度を維持することで、エンジニアリングポリマーの造形を容易にします。この記事では、ヒーテッドチャンバーの仕組みと、チャンバー内の印刷プロセス全体で達成される安定性について説明します。 Omega I60には、印刷モジュール内の空気をろ過・加熱するヒーティングダクトがあり、最大70℃(158°F)に達します。ヒーテッドチャンバーは、印刷プロセス全体を通じて造形部品の理想的な温度を維持することで、エンジニアリングポリマーの製造を容易にします。この温度制御により、部品の均一な造形が保証され、内部応力の形成を最小限に抑えます。チャ
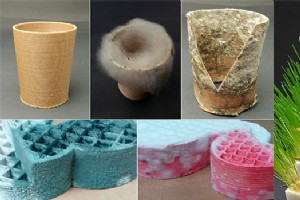
すべての発明は実験から始まり、ある程度は革命的です。付加製造(AM)も例外ではなく、3Dプリントにおける新素材・新技術の実験的かつ革命的な側面は、常に驚きと興奮を与えてくれます。3Dプリントは比較的新しい技術ながら、ますます多くの分野・企業がインダストリー4.0へAMの力を借りて参入していることもあり、驚異的なスピードで発展しています。これは、満たすべき多様なニーズと克服すべき課題が膨大に存在することを意味します。 3Dプリント市場での10年間の歩み 10年前、3Dプリント市場にPLAとABSしかなかった頃、ドイツのエンジニア、カイ・パルティ氏が最初のフィラメント「LayWoo-D3」を発表

FFF方式3Dプリンターのトラブルの多くは、電子部品、ホットエンドの性能、造形プレートの状態に関連するものですが、定期的なチェックが必要な機械的な問題もいくつか存在します。 軸の直交性 この問題は、3Dプリンターの組み立てが不適切なことが原因で発生し、主にキット形式で購入されたプリンターで見られます。通常、プリント失敗の直接の原因にはなりませんが、造形パーツに変形をもたらします。主な兆候は、パーツのエッジに直交性が欠けていることであり、唯一の解決策は装置の組み立てを再確認することです。 CoreXY方式プリンターの場合、2本のベルトのテンション差が大きすぎると、軸の直交性が損なわれる可能性が
FFF 3Dプリント技術の主要な制限の一つは、前のレイヤーの上に各レイヤーをプリントする必要があり、ブリッジ、カンチレバー、大きな傾斜壁を造形できないことです。 これを克服するため、これらの要素の支持基盤として機能するプリント済みサポート構造を使用するのが一般的です。これらの構造をサポートと呼びます。 画像1:3Dプリントパーツのサポート。出典:3DHubs サポートの構成要素 サポートは主に4つの部分で構成されます: サポート本体: 突き出しレイヤーを支える構造体。 密集サポート: パーツと接触するサポートの最上層群。これらのレイヤーは他のサポート部分より高密度であるためこの名で呼ばれま
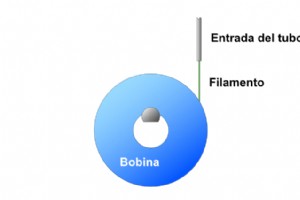
しばしば考慮されませんが、失敗の原因となり得るのがスプールの位置と押出機までの経路です。押出機の負担を軽減するには、フィラメントへの牽引抵抗を最小限に抑える必要があります。抵抗が大きいほど押出機モーターがよりハードに働き、発熱増大とステップアウト可能性を高めます。さらに、ホイールとフィラメントの摩擦が増え、摩耗と汚れが増加し、フィラメントへの噛み跡(バイト)の可能性が高まります。 最適なスプール位置 最適なスプール位置は、押出機への最短かつ最も直線的な経路を保証する位置です。さらに以下の点を考慮すべきです: PTFEチューブ: スプールと押出機の距離が長い場合(通常15〜20cm以上)、また
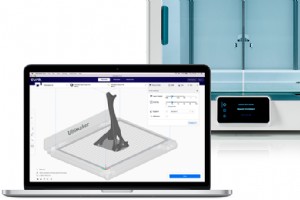
FDM/FFF 3Dプリントは、現在3Dプリントセグメントで最も普及している技術の一つです。FDMプリント(熱溶解積層法)は、プラスチックフィラメントを押出機で融点以上に加熱溶融し、プリント面に層ごとに積層してパーツ高さが完成するまで重ねる方式です。 3Dモデリングフェーズ(オブジェクトの3D表現を得るプロセス)の後、スライサープログラムによる第二フェーズを実行する必要があります。ここでは、モデリングソフトで作成したオブジェクトを一連の層に分割します。その後、3Dプリンターが実行すべき動作、溶融材料をどこにどう堆積させるかを指示する一連の命令(Gコード)が生成されます。 以下に、FDM 3Dプ
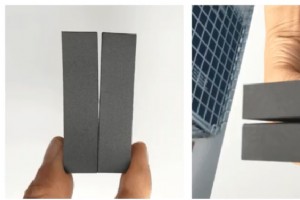
ワークピースの正しい配置は、生産プロセスの成功に不可欠です。最も重要なポイントは以下の通り: 熱の集中を避け、適切に放熱できること:このため、レイヤーを完全に重ねて上下にプリントすることは避けるべきです。これがパーツを通常プラットフォームに対して斜めに配置する理由です。また、半閉鎖ボリュームは常に開口部を上向きに配置すべきです。 大きな平面は反りやすい:過度に大きな相互接続面を単一レイヤーに持たせないこと。一般的に、単一レイヤーで12cm²超、または一方の軸で6cm超の面をプリントするのは推奨しません。 画像1:不適切な配置によるウォーピング例。出典:自作。 レイヤーは均質でなければな
3Dプリントは近年、技術分野で最も重要なトレンドの一つですが、一般的なイメージとは異なり、単一の機械タイプに限定されるものではなく、金型や最小ロットなしでオブジェクトを作成できる一連の技術の総称です。 各技術には独自の用途、応用、材料があります。 現在、教室で非常に有用なデバイスがいくつかあり、年々多くの学校が教育プロジェクトに採用しています。STEAMスキル(科学、技術、工学、芸術、数学の分野におけるスキル)は、例えば就職時に若者に求められることが増えており、3Dプリントはその一つです。 教育における重要性 3Dモデルのプリントは、学生をプロセスに巻き込み、変化への適応と間違いの修正を促すス
3Dプリント