工業製造
延性(展延性)は、材料が破断することなく引き伸ばされ、細い線や糸に引き出せる能力を記述する重要な特性です。主に金属に関連する特性で、原子結合と結晶構造によって決まります。高延性金属は典型的に金属結合を持ち、原子が構造を破壊せずに互いに滑り移動できることを可能にします。高延性はワイヤーやケーブルなどの用途で不可欠ですが、低延性は材料を脆くし、変形前に破断しやすくします。 本記事では、延性の概要、重要性、計算方法、延性材料の例を提供します。また、化学組成、粒径、温度など延性に影響を与える要因についても議論します。 延性とは? 延性は、材料が破断することなく引き伸ばされ、引き出され、細い線や糸に
ヒートシンクは電子機器でコンポーネント温度を管理するために広く使用されています。表面積を増やして周囲の流体(通常は空気)への熱伝達を強化することで機能します。アクティブヒートシンクはファンで気流を増やし、パッシブ設計は自然対流のみに依存します。異なるデバイスには、コスト、設置場所、冷却要件に基づいて異なるヒートシンクが必要です。熱抵抗はヒートシンクの効果に直接影響します。ヒートシンク選定時に考慮すべき6つのポイントを以下にリストアップします: 1. コンポーネントの熱要件を決定する 熱要件は、単位時間あたりに放散される熱エネルギー量です。ヒートシンク選定の基準を設定するために、まずこれを確立
ホットエンドは、FDM(溶融積層造形)3Dプリンターにおいて最も重要なコンポーネントです。プラスチックフィラメントを溶かし、層ごとに積み上げて3Dパーツを構築するからです。ホットエンドは主にノズル、ヒートブロック、ヒートブレーク、ヒートシンクで構成されます。これらのコンポーネントは連携して、プラスチックを可能な限り速く溶かすと同時に、熱をヒートブロック内に閉じ込めます。ホットエンドは、オールメタルアセンブリとメタル・プラスチックハイブリッド(ホットエンド内部にPTFEチューブを使用するがノズルの一部とはしない)の両方で提供されます。高品質なホットエンドは一貫した温度制御を保証します。精密な温度

木材3Dプリントフィラメントが市場に登場したのは2012年です。最初のフィラメントはドイツの発明家Kai Parthy氏(Lay Filaments創業者)によって発明されました。木材フィラメントは、複雑なプリント設計に木材のような表面仕上げを与える点でユニークです。組成は通常、廃木材材料20~40%、ポリマー60~80%です。ポリマー材料として一般的にPLA(ポリ乳酸)が使用され、木材成分としてコルクや木屑/おがくずなどの木材派生物が選択できます。 美観が焦点でなくても、木材をフィラー材料として使用することで3Dプリント材料のコストを削減できます。また、着色で木材の錯覚を与える他の木材ライ
蒸気平滑化は、PLAプラスチックで3Dプリントされたオブジェクトの表面仕上げと美観を向上させるために、積層造形の分野で用いられる後処理技術です。 PLA(ポリ乳酸)は生分解性で使いやすいため、3Dプリントで人気のサーモプラスチックフィラメントです。しかし、PLAプリント品は往々にして目立つ積層ラインと粗い表面を示します。そこで蒸気平滑化が活躍します。PLAオブジェクトを溶剤蒸気に曝露させ、外層を部分的に溶解させます。これにより、より滑らかで光沢のある外観が得られます。 PLAを蒸気平滑化することで、部品の美観向上、表面強度の増加、多孔性の低減が可能です。このプロセスは視覚的・機能的改善の両
マテリアルジェッティングの制限事項は以下の通りです: マテリアルジェッティングで造形されたプラスチック部品は光に対する感度があり、高UV環境下で劣化します。 マテリアルジェッティング材料は業界最高価格帯に属し、しばしばkgあたり1,000ドルを超えます。 装置は業界で最も高価な部類に入り、購入・運用の両面でコストがかかります。 プリントヘッドが粘性のある硬化性流体を扱うため、造形中と造形後にクリーニングプロセスを実行する必要があります。これにより材料消費と人件費が増加します。 水溶性サポート材を使用するため、サポートを洗い流す繊細な後処理が必要です。 一部の手法では、レジンを完全に硬化させる
Solid EdgeとSolidWorksは、ともに3D設計、製造、シミュレーションに使用されるコンピュータ支援設計(CAD)ソフトウェアツールです。前者はSiemens、後者はDassault Systèmesによって開発されています。両者は非常に似たツールですが、いくつか異なる機能と能力を持っています。共通の用途、システム要件、ユーザー体験などを含め、詳細を見ていきましょう。 Solid Edgeとは? 主にエンジニアリング業界で使用されるSolid Edgeには、アセンブリ設計、ソリッドモデリング、2D製図など多くの有用な3D設計機能があります。また、有限要素解析(FEA)、計算流体力
3Dプリント(積層造形)は航空宇宙産業で高く評価されています。重量や抗力のわずかな削減が莫大なコスト削減につながる業界において、3Dプリントは航空機メーカーにより軽量で燃費の良い航空機を、よりコスト効率よく製造することを可能にしました。航空宇宙産業は3Dプリントを主要部品の製造に広く採用した最初の産業の一つであり、このプロセスは設計と製造の境界を再定義しました。航空宇宙エンジニアは特定の3Dプリントプロセスの開発に大きく貢献し、3Dプリントが製造プロセスとして成熟するにつれて、業界は今日もその恩恵を受け続けています。 治具や試作工具から、ノズルやロケットボディのような最終用途部品まで、航空宇
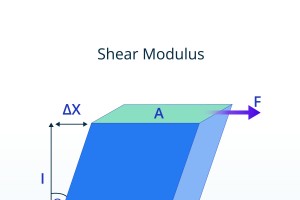
せん断弾性率の図解:Δxは変位、lは初期長さ、θは変位角、Aは面積、Fは力を表す。 これはヤング率(縦弾性係数、弾性率)とは異なり、材料が引張力や圧縮力による変形に対してどれだけ抵抗するかを示します。しかし、これらの概念(均一な力や圧力下での体積弾性率とともに)はすべてフックの法則に由来します。17世紀にロバート・フックは、材料が受ける変形(彼の場合はばね)が、加えられた力に比例することを発見しました。 せん断弾性率の概念は、19世紀にオーギュスタン・ルイ・コーシーがせん断弾性率の方程式を導出することでさらに発展しました。せん断弾性率を測定する実験的手法が開発されたのは20世紀初頭のことで
コンピュータ支援設計(CAD)モデリングは、ソフトウェアを用いて精密なデジタル表現を作成することで、製品の設計・エンジニアリングのあり方を変革しました。CADにより、設計者は生産前に複雑な設計を概念化・視覚化・分析でき、開発プロセス全体を効率化します。 さまざまなCADモデリング手法が存在し、それぞれ特定の設計仕様や業界分野に適しています。主なものとして、2D図面、3Dモデリング、パラメトリックモデリング、サーフェスモデリングがあります。自動車専門家は複雑な車両部品の設計に、建築事務所は精密な建築図面の作成にCADソフトウェアを使用します。今日のデジタル駆動型設計環境において、CADモデリン
3Dプリント(積層造形)は、世界中の歯科医院・診療所で欠かせない技術となっています。歯科3Dプリントは、歯科医師がツールや治具として使用する部品、患者が使用する部品の両方を作成します。これらは歯牙模型や歯列矯正アライナーから総義歯まで多岐にわたります。従来、歯科医療提供者はスキャン、レントゲン、歯型採得を用いて患者の歯の正確な画像を取得していました。これらの画像をもとに、患者専用のインプラントを製作していました。現在では、3Dプリントにより、より特殊なインプラントの作成と、より迅速な患者治療の両方が可能になっています。 歯科3Dプリントでは、デジタル光造形(DLP)、選択的レーザー溶解(SL
属性SLADLP プリント解像度25~300ミクロン(ボクセルピクセレーションなし)25~300ミクロン(ボクセルピクセレーションあり) 大型部品の造形可否YesNo 豊富な材料カラーNoNo 最小フィーチャーサイズ100ミクロン100ミクロン 滑らかな有機的曲面の造形可否YesNo 高速プリントNoYes 等方的材料特性YesYes 最小壁厚0.1~0.3mm0.1~0.3mm サポート構造の必要性YesYes 最大造形ボリューム335×200×300mm192×108×370mm 表. SLA vs. DLP 比較 主要な観点での比較 SLAとDLPプリンターは性能面で非常に
PolyJetとMultiJet(MJP)はいずれも、紫外線(UV)に反応する光重合樹脂を吐出・硬化させて部品を積層造形するアディティブマニュファクチャリング手法です。両方とも概念実証モデルや機能プロトタイプの製作に使用でき、歯科・医療分野でクラウンや矯正用の型など複雑な部品を製造する際によく用いられます。こうした共通点がある一方で、両プロセスには重要な違いがあり、一方は複合材料プリントが可能で、もう一方は少量~中量生産に適しています。詳細を読み進めて、どちらがどちらかを確認してください。 PolyJetの定義とMultiJetとの比較 PolyJetは2000年にObjet Geometr
DXF(Drawing Exchange/Interchange Format)とSTL(Stereolithography/Standard Triangle Language)は、設計および3Dプリントで広く使われる伝統的なファイル形式です。DXFファイルは詳細な2D/3D設計を表現し、CADプログラム間でデータを正確にやり取りできます。一方、STLファイルは主に3Dプリント用で、部品の外表面を三角形メッシュとして表現します。この変換は非常にシンプルなプロセスで、具体的な手順を後述します。まず、これらのファイル形式の仕組みと現在の用途を簡単に確認しましょう。 注意: ここで説明するDXF
航空宇宙産業は、その誕生以来、あらゆる手段を用いて航空機の軽量化に取り組んできました。3Dプリント(積層造形)は、この目標を達成するための比較的新しい手法として注目されています。3Dプリント部品は、従来工法で製造された同等品と比較して、ほぼ常に短納期・軽量・低コストで製造可能です。この利点により、航空機内装品をはじめ、航空機のあらゆる分野で3Dプリント部品の採用が急速に進んでいます。航空機だけでなくロケット分野でも3Dプリントが活用されており、SpaceXとNASAの両者がロケットエンジンやノズルの3Dプリントを行っています。 航空機内装部品の3Dプリントの目的とは? 航空宇宙産業で3Dプリ
飛行機を空に飛ばすのは並大抵のことではありません。パイロットが空を操縦する前に、すべての適切な部品、コンポーネント、機能システムが整っている必要があります。航空機の製造は複雑ですが、技術が進歩するにつれて、多くのプロセスが簡素化、自動化、改善されています。特にエンジニアとメーカーの負担を軽減する未来的な操作の一つが3Dプリントです。 積層造形が航空機製造の未来を明るくする方法は数多くありますが、最も印象的で影響力のあるいくつかを以下の記事で解説し、Xometryが貴社の航空宇宙・防衛部品製造のために利用可能なサービスとリソースも紹介します。 1. 部品の簡素化 航空機部品は通常複雑で、複数の
デジタル光処理3Dプリントの仕組み デジタル光処理は通常、液体光重合体で満たされた透明なレジンタンクにビルドプラットフォームを降下させることで機能します。高解像度プロジェクターが、部品層の断面と同じ形状でUV光をビルドプラットフォームに照射します。断面投影は、光を必要な場所のみに導く微小ミラーのアレイであるDMD(デジタルマイクロミラーデバイス)によって作成されます。アレイの密度がプリント解像度を決定します。このタイプのDLPプリンターはオブジェクトを逆さまに造形します。 部品を正立して造形する稀なケースでは、薄いレジン層がビルドプラットフォームに塗布されます。DMDはその後、上から光を導いて
VRMLファイル形式(元々はVirtual Reality Markup Language、後にVirtual Reality Modeling Language)は、1995年に標準化されたファイル形式として誕生しました。3Dベクターグラフィックスの設計と通信のために開発され、オブジェクトの色、テクスチャ、透明度、反射率に関する情報をエンコードする能力を備えています。 VRMLファイルは.wrlという拡張子を使用し、WORLDを意味し、ファイルはしばしば「ワールド」と呼ばれます。VRMLファイルタイプは、2001年にさらに強力なX3D形式に取って代わられ(かつそのサブセットとなり)るまで標準
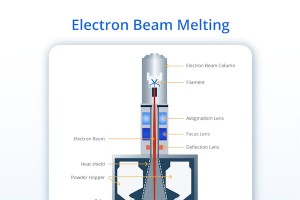
金属3Dプリントは、複雑な金属工具と部品の製造方法を変革しました。電子ビーム溶解(EBM)は、金属の耐久性と強度を備えながら3Dプリントの速度で部品をプリントできるため、CNC加工と金属鋳造の有力な代替手段となっています。 EBMは、SLM(選択的レーザー溶解)やSLS(選択的レーザー焼結)と同様の粉末床溶融プロセスです。各薄い金属粉末層が加熱されたベッドに堆積し、その後溶解または焼結されて定着します。しかし、EBMはこれらのプロセスと異なり、粉末を融合するエネルギー源がレーザービームではなく電子ビームであり、プロセスが大気圧下ではなく真空下で行われます。クロムコバルト合金とチタン合金は、EB
STLは、3D Systemsによる3Dプリンター開発に由来するASCII形式のファイルです。彼らが開発していた機械にプリント要件を伝える手段として使用されました。STLファイルはOBJと同じ基本的な方法論で3Dオブジェクトを伝達しますが、より低いレベルの詳細度です。色やテクスチャ情報を含まず、ファイル構造もやや扱いにくいものです。三角形メッシュ情報で3D表現を構築するための3点(x-y-z)情報が各ベクトルに含まれ、それに加えて結果の三角形のどの面が外向きかを定義する「法線」情報が含まれます。非標準のバイナリ形式STLも開発されており、色データをファイルに含める手法が追加されていますが、これ
3Dプリント