工業製造
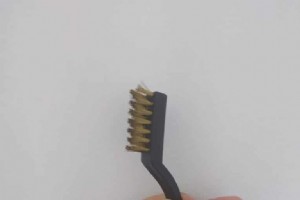
はじめに 「印刷途中でヘッドが造形物をベッドから剥がしてしまった」「ノズルが詰まってどうすればいいかわからない」——そんな経験はありませんか? この記事では、ノズル外部の汚れ落としから、内部詰まりの段階的解消法、予防策までを網羅します。 1. ノズル・ヒートブロック外部のクリーニング 溶融フィラメントがノズル先端やヒートブロックに付着し、造形物に引っ掛かってベッドから剥がすトラブルの原因になります。特にPETGは粘性が高く、ブロッブ(溶けた塊)を形成しやすい傾向があります。 手順 ファンシュラウドのネジ2本を外す。 シリコンソックがあれば外す。 ノズルをフィラメント適正温度

はじめに Ender 3シリーズのノズル交換手順を詳しく解説します。この手順は、ノズルがネジ込み式のFDMプリンター全般(99%以上)に適用可能です。 交換が必要な理由、必要な工具、具体的な手順を順に説明します。 ノズル交換が必要なタイミング ノズルは消耗品です。特に研磨剤入りフィラメント(カーボンファイバー、ウッド、メタル等)を使うと急速に摩耗し、吐出精度が落ちます。また、摩耗ノズルは詰まりやすく、印刷途中で詰まると造形失敗に直結します。 交換のサイン メンテナンスしてもプリント品質が改善しない ノズル先端が目視で摩耗・変形している(穴が楕円、先端が丸い等) 頻繁に詰まるようになった
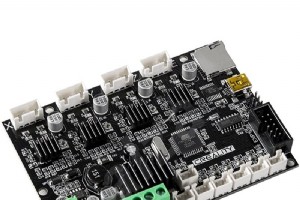
はじめに Ender 3シリーズはコスパ最強の3Dプリンターですが、高級機ではありません。プリント品質は驚くほど高いものの、コストダウンのために犠牲にされた部分があります。その代表格が「騒音」です。 特にEnder 3とEnder 3 Proはファン音とステッピングモーターの駆動音が大きく、Ender 3 V2やEnder 3Xでもファン騒音は残ります。 この記事では、購入パーツと自作パーツの両面から、Ender 3の騒音を下げるあらゆる手段を網羅的に解説します。効果が最大なのは冒頭の2つです。 お持ちの機種(Ender 3 / Pro / V2)によっては、最初からサイレントドライバー搭載(
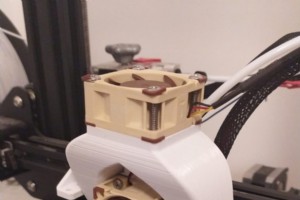
はじめに Ender 3は大好きですが、どうしても我慢できないのが動作音です。私の作業スペースからわずか1.5mの場所に設置しているため、数時間もすると騒音が気になって集中できません。 そこでNoctuaの静音ファンへの換装と、電源ユニット(PSU)ファン用のカバーを自作することで、大幅な静音化を実現しました。 この記事では、必要な工具、事前にプリントしておくべきパーツ、各ファンの取り付け手順を写真付きで詳しく解説します。なお、メインボードをサイレントドライバー搭載のものに交換すれば、さらに静かになります。 必要なもの 幸い、必要な工具の多くはEnder 3に付属しています。配線も純正ファン

3Dプリントの始め方は、思っている以上に難しい場合があります。実際、私の最初の経験はかなり大変でした。ベッドレベリングを正しく行う方法がわからず、組立てプロセスもうまくいかず、ベルトが緩みすぎてプリンターがギアをスキップし、プリント全体が片側にズレるなど、さまざまな問題が発生しました。 本記事では、始めやすいプリンターと、セットアップと稼働にもう少し時間がかかるものの、最終的に3Dプリント全般について箱から出してすぐ動くタイプよりも多くを学べるプリンターについて説明します。 どの種類のプリンターを望むかはあなた次第です:すぐに動く簡単なタイプか、あるいはあなたをエキスパートに強制するタイプ

3Dモデルから3Dオブジェクトへの3Dプリントワークフローは、ほとんどコンピューターから実行されます。しかし、ある時点でGコードファイルを3Dプリンター本体に転送する必要があります。標準のEnder 3ではこのステップが少し面倒で、特にプリンターが近くにない、あるいは別の部屋にある場合は尚更です。 プリンターにWi-Fi機能を持たせることは、ワークフローをよりスムーズで簡単にするだけでなく、リモート監視と制御といった追加機能も可能にします。 Ender 3で高品質プリントを作るための理想的な設定を見つけるための試行錯誤を避けたいなら、Ender 3プリンターシリーズ専用に調整された独自のC

FDM(熱溶解積層法)プリンターのエクストルーダーは、最も重要なコンポーネントの一つです。押出機構は、材料をホットエンドを通して供給し、プリントベッドに堆積させる役割を担います。押出システムには主に2種類あります:ボーデンチューブ式とダイレクトドライブ式。 ダイレクトドライブプリンターにはボーデン式に対する多くのメリットとデメリットがあり、両技術を採用した優秀な、さらには素晴らしいプリンターが数多く存在します。今日は、このテクノロジーを最も効果的に活用しているダイレクトドライブプリンターを様々な観点から検証します。 以下の表にリストされている各プリンターについてさらに詳しく説明します。ただ

レジンプリンターはプリント品質で特徴づけられます。その採用への異論は主にコストの問題でした。まだ進行中ですが、製造コストはすでにフィラメントプリンターと競争力を持つようになっています。 現在、プロとアマチュアの両方の消費者向けに、市場には3種類のレジンプリンターが入手可能です。3Dレジンプリンターには特別なケアと特定の知識が必要です。本記事では、どのタイプのプリンターを購入すべきか決める際に考慮すべき情報を含めています。これらはタイプ、特性、推奨事項に関する3つの価格帯セグメントに分かれています。 500ドル未満のベストレジンプリンター プリンター名概算価格購入先 Anycubic

3Dプリントの多様な用途の中に、実物大の地形の物理的表現があります。これには地理的特徴(山、丘、あらゆる種類の地形)と人間が改変した環境(都市、貯水池など)の両方が含まれます。 これらのプリントは、写真測量法(写真を通じて測量を行う高度なマッピング技術)によって生成された3Dモデルから作成できます。写真測量法は地理学、マッピング、大規模構造物の測量、環境影響評価など多くの分野で使用されています。 かつてマッピング分野では二次元表現の理解が困難でしたが、今ではこれらの表現をプリントして分析するより簡単な方法があります。 では、地形プリントに適しているのはレジンプリンターか、従来のFDMプリ
かつてジュエリー製造は、銀細工師、金細工師、宝石カッター、金属細工師といった限られた専門家のみが行えるプロセスでした。これらの個人は高度に専門化され、手描き、製図などの様々な手法を用いていました。しかし、3DプリントやCNC機械加工といったコンピュータ制御のラピッドプロトタイピング技術の台頭により、ジュエリー業界は変革を遂げました。その結果、ジュエリープロトタイプメーカーがプロセスを用いて最終生産前にピースを試作、可視化、反復するケースが増えています。 ジュエリー業界におけるラピッドプロトタイピングプロセス 手描きや製図といった伝統的なジュエリー設計手法は、現在でもジュエリー製造で一般的に用
デルリンは、CNC加工で広く使用されるアセタールポリマーのブランド名で、優れた構造的完全性、耐久性、強度が特徴です。この材料はPOM(ポリオキシメチレン)またはデルリンプラスチックとも呼ばれ、射出成形や3Dプリントなど他のプロセスでも加工可能です。 デルリンには様々なグレードがあり、それぞれ異なる特性の組み合わせを持っています。したがって、適切な材料選びは挑戦的かもしれません。この記事では、お客様のニーズに合った適切なデルリングレード選びのガイドとして機能します。 ラピッドプロトタイピングに最適なデルリンの特性 ラピッドプロトタイピングではパーツの迅速な作成が求められるため、安定性が高く機械

3Dプリントは試作と実用製品の製造に優れたプロセスで、生産における効率と効能の基本的手法となっています。そして、ラピッドプロトタイピングプロセスを大量生産に活用しようとする世界に、3Dプリントはポジティブな影響を与えています。 したがって、3Dプリント大量生産の適用、そのメリット、様々な用途を知ることは重要です。この記事では、3Dプリントを用いた大量生産について知っておくべきすべてを紹介します。 大量生産に3Dプリントを使うメリット 3Dプリントは大量生産に適した優れた技術で、そのメリットを知ることが第一歩です。以下が3Dプリントをより良い選択肢にする理由です。 ラピッドツーリングによる市
3Dプリントにおける構造的完全性は重要です。3Dプリントパーツは機能中に崩壊してはなりません。3Dプリントは提供する品質により広く受け入れられている人気の製造プロセスです。3Dプリントパーツの強度向上には、多くの要素が関わってきます。 この記事では、強い3Dプリントを作る方法を詳しく解説します。自家用3Dプリンターをお持ちの方にも、ラピッドプロトタイピングサービスへの外注をお考えの方にも役立ちます。自家用プリンターなら、最良の結果を得るための設定調整を学べます。外注なら、様々な材料と最新の後処理技術について知り、プロトタイピングサービスとより良くコミュニケーションできるようになります。強い3D

金属部品製造は、製造プロセスの不可欠な一部となっています。クリップから航空機部品まで、様々な産業のパーツ作りに広く活用されています。車に乗り、スマホを手に取り、工具を扱うたびに、金属部品製造の成果である製品を使っています。金属部品なしでは、家を建て、電子機器を作り、車を走らせることはできません。 この記事では、金属加工の定義、種類、用途、表面仕上げオプションまで、知っておくべきすべてを解説する完全ガイドをお届けします。金属部品製造のあらゆる側面をカバーし、この重要なプロセスをより深く理解して、適切な意思決定ができるようになります。 金属加工とは 金属加工とは、金属部品製造のプロセスを指す広い

多くの企業や個人が、操作の容易さ、精度、複雑な設計の製品製造への適性から3Dプリントを利用しています。工業グレード・商業グレードの両製品に適し、DIYで行うか、3Dプリントサービスに外注するかのどちらかです。いずれにせよ、プロセスに着手する前に3Dプリントサービスコストを考慮することが重要です。 コスト差には多くの要因が関わっており、この記事では3Dプリントサービスコストに影響する要因と、3Dプリントパーツのコスト計算・削減方法を紹介します。 3Dプリントサービスコストを決める要因 資本は適切な3Dプリントサービスを決める大きな要素です。そのため、プリントやプロジェクト外注にかける資本額を決

3Dプリントは多種多様な用途とメリットを持つ人気かつ汎用性の高い技術です。この用語は積層造形と同義で、すべての3Dプリント技術を包括する総称です。積層造形ユニットは任意のパーツを1層ずつ積み上げ、数多くの利点をもたらします。 様々な3Dプリント技術により、材料タイプを選択し、表面仕上げ、耐久性、速度、コストの最適な組み合わせを得られます。この記事では、一般的な3Dプリント手法とその仕組みを解説し、プロジェクトに最適な選択ができるようお手伝いします。 積層造形:概要 前述の通り、積層造形はすべての3Dプリント手法を包括する総称です。あらゆる3Dプリント技術は、コンピュータからのCAD設計データ

近年、積層造形(アディティブ・マニュファクチャリング)と切削加工(サブトラクティブ・マニュファクチャリング)は、世界的に大きな影響を与えています。技術の進歩により、多くの産業がこれらの革新的な製造プロセスの恩恵を受けています。 実装方法には違いがありますが、応用モードが重なるため、両者は互いに依存し合っています。しかし、試作や部品製造にどちらのプロセスを用いるかは、生産量や製品開発段階などの要因によって決まります。 この記事では、積層造形と切削加工を比較し、主要な違い、メリット・デメリット、主な用途を解説します。 積層造形とは 積層造形は、一般に3Dプリントとして知られ、コンピュータ制御下で

壁厚とは、3Dプリントモデルの外表面から内表面までの距離のことです。シェルとも呼ばれ、3Dプリントモデルを支える重要な役割を果たします。しかし、最適化されていない場合、反りや歪みなどの欠陥が発生する可能性があります。したがって、3Dプリントに最適な壁厚を決定することは、非常に重要な判断となります。 3Dプリントにおける壁厚の基礎知識 最適な壁厚、ひいては最高品質の3Dプリントを得るには、最小壁厚、最大壁厚、推奨壁厚という2つの重要な要素を考慮する必要があります。 3Dプリントの最小壁厚 最小壁厚とは、機能を損なうことなく3Dプリントが持てる最も薄い厚さです。適切な厚さを選ぶ際は、3Dプリン

積層造形によるプロトタイピングでは、アセンブリ全体を動作状態で確認し、必要に応じて微調整できます。しかし、3Dプリントヒンジは、リビングヒンジがかなりシンプルな概念であるにもかかわらず、セットアップにいくつかの複雑さをもたらします。 テープを使用したり、より小さなコンポーネントを組み立てたりすることで回避する方法もあります。しかし、それらはパーツ全体を一緒にプリントするほど効果的ではありません。それらの場合のプロトタイプも、最終製品とは正確には一致しません。 ヒンジを3Dプリントすることは、プロトタイプを完璧にする優れた、しかし複雑な代替手段です。難易度は高いものの、最高の結果を得るための

近年、3Dプリントは自動車業界でより多くの地位を得ています。この製造技術は、プロトタイプ部品の作成と短時間での新しいイテレーションの追加を支援します。多くの自動車用途の3Dプリントの中には、3Dプリントバイク部品の作成があります。 技術進歩により、3Dプリンターでバイク部品を作ることはよりシームレスになりました。企業は今、エンジニアがこれらのバイク部品をより少ない時間、労力、コストで作成できるよう支援しています。 この記事では、バイク部品製造における3Dプリントの影響について説明します。また、3Dプリントバイク部品の利点と制限についても学びます。早速始めましょう! 概要:3Dプリントバイ
3Dプリント