工業製造

多くの3Dプリント愛好家は、まず熱溶解積層法(FDM)プリンターからこの世界に入門します。FDMは現在市場で圧倒的シェアを誇り、今後もその地位は揺るがないでしょう。 それでも、両技術の違いを理解し、基本原理を把握しておくことは重要です。レジンプリンターについて最もよく受ける質問の一つが「サポート材は必要か?」です。 レジンプリンターの詳細とFDMとの主な違いを掘り下げますが、まず結論から: レジン3Dプリンターでは、ほぼ全てのモデルで何らかのサポート材が必須です。前の層に接着できない箇所(オーバーハング等)を支えるため、また「PAD」と呼ばれるラフト類似のサポート構造でビルドプレートからの剥離

Ender 3 Proを購入して半年近く経ちますが、その性能には大変満足しています。しかし、価格相応の明確な弱点も存在するため、購入前に知っておくべきポイントを包み隠さずお伝えします。 組み立て 梱包は非常に丁寧で、必要な部品は全て揃っています。むしろ予備のネジ・ナットまで同梱されており、安心して組み立てられます。 開始から完了まで約1時間。説明書は明確で写真も豊富、迷うことはありません。Prusaのようにグミベアは付属しませんが、それでも素晴らしい組み立て体験です。 セットアップ時のトラブル(組み立て精度の重要性) いくつか問題に遭遇しました。「全てを完璧に直角・水平に組むこと」の重要

私のように「数回プリントするたびに手動でベッドレベリングするのが面倒」(適切なアップグレードを入れれば月1程度で済むが)と感じているなら、ベッドレベリングセンサーの導入を検討すべきです! センサーにはいくつか種類があり、それぞれの技術・精度・耐久性・汎用性を比較し、どれが最適か、筆者の推奨も含めて解説します。 オートベッドレベリングの役割 3Dプリンターのベッドは長期間水平を保てず、定期的な手動再レベリングが必要です。特にEnder 3など廉価機で顕著で、レベリングネジを交換して保持力を高めても、定期的な微調整は避けられません。 適切にレベリングされたベッドは、造形成功の最重要ファクターで

3Dプリントが多様な産業で広く活用され、用途も多岐にわたるようになった今、利用可能なサーモプラスチックのカタログは拡大の一途をたどっています。それぞれに長所・短所があり、造形物ごとに最適な材料を選ぶのはもはや「技術」の域を超えた「芸術」に近いと言えます。 フィラメント選定で見落とせない重要な観点の一つが「難燃性の要・不要」です。製品タイプや設置環境によっては、発火しないフィラメントを選ぶことが極めて重要になるケースがあります。 結論から言えば、どのフィラメントが可燃性なのか? 3Dプリントで最も一般的なフィラメントの中で、PLAが最も可燃性が高いです。また、ABS製パーツも高温に長時間さらされ

3Dプリント用フィラメントには用途ごとに様々な種類があります。PLAは造形しやすく美しい仕上がりが得られ、ABSは安価で耐熱性に優れ、PETGは引張強度・衝撃強度・耐熱性の面でPLAを上回ります。 そんな中、「PLA+」の存在を耳にした方も多いのではないでしょうか。一体何なのか、何に適しているのか、気になるポイントを解説します。 PLA+は、その名の通り通常のポリ乳酸(PLA)をベースに、引張強度・耐熱性・耐衝撃性の向上、吸湿防止、オーバーハング品質改良などを目的とした添加剤を配合した改良版です。 しかし、PLA+の組成に関する業界標準は存在せず、各メーカーが独自の処方(トレードシークレット)

今や誰もが3Dプリントの存在を知り、それが複数の産業を破壊的に変革し、日々新たな機会を生み出していることは周知の事実です。メーカーコミュニティで最も普及している技術は、熱溶解積層法(FDM)と光造形法(SLA)のプリンターです。しかし、より高度な要求に応えるには、PolyJetプリンターのような高価で産業グレードの機械が必要となるケースが少なくありません。 PolyJetプリンターとは何か、どう使われるのか、そしてコストはどの程度なのか——気になるポイントを整理して解説します。 PolyJetプリンターは、光重合性樹脂(フォトポリマー)の微細な液滴を層ごとに噴射し、各層を即座にUV光で硬化させ
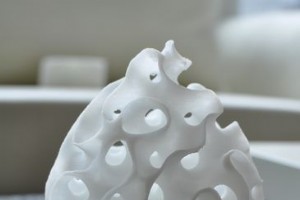
3Dプリントコミュニティの多くのメイカーは、プロトタイプと実用パーツの両方で、適切なインフィルパターンと密度を選ぶ重要性を認識しています。 近年、特定の技術的課題に対応するため多くの新パターンが登場しました。メイカーのツールボックスに定着したものもあれば、面白い実験として記憶され消えたものもあります。 ジャイロイドインフィル(Gyroid Infill)の存在をご存知かもしれません。複数の要因で興味深いパターンです。ジャイロイドパターンが何であり、どう有用かを探ります。 ジャイロイドインフィルの最大の特徴は立方対称性であり、他のすべてのパターンと異なり、ほぼ等方的構造、つまりあらゆる方向からの
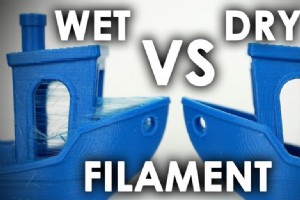
フィラメントが湿気を吸収し、あらゆるトラブルの原因になることをご存知ですか?突然の造形品質低下に見舞われ、「フィラメントが湿気ってるせいかも」とこの記事にたどり着いた方も多いでしょう。 この記事では、各フィラメントの吸湿性(どれだけの湿気を、どれくらいの速さで吸うか)、湿気を含んだフィラメントで印刷すると何が起こるか、乾燥させて解決する方法を網羅的に解説します。 早速始めましょう! どのフィラメントが湿気を吸うか? すべてのFDM熱可塑性フィラメントは、程度の差こそあれ湿気を吸収します。すべて吸湿性があります。例えばPLAは高湿度環境下で150時間曝露すると最大40ミクロン膨張しますが、遥かに

この記事では、PLA、ABS、TPU、PETGなど最もよく使われるフィラメントについて、同一造形内で組み合わせ可能かどうかを解説します。 さらに、あるフィラメントを別のフィラメントのサポート材として使える組み合わせも簡潔にまとめました。例えば、ABS造形のサポートにPETGを使うと、結合が弱くサポート除去が容易になる、といったケースです。 FAQ形式なので、知りたい質問までスクロールしてください! 早速始めましょう! PLAはPETGに接着するか? PLAはPETGに確実に接着しますが、2層間の結合はかなり弱く、ほとんどの機械的ストレスに耐えられません。したがって、PLAとPETGを組み合わせ

無料から超高価まで、多数のCADソフトが存在する中、特に初心者にとって「どれを選べばいいのか」は悩ましい問題です。 私はTinkercadで始め、それでいくつかクールな3Dデザインを作り、自分の3Dプリンターで印刷してから、より高機能なCADソフトへ移行しました。 この記事では、Tinkercadの概要、学習のしやすさ、他の有力CADソフトとの比較をお届けします。 結論から言うと:Tinkercadは3Dオブジェクトを設計し、.STLファイルとして保存してあらゆる3Dプリンターで印刷できる。他の設計ソフトほど高機能・多機能ではないが、無料で使いやすく、初心者3Dプリント愛好家にとって理想的なC

3Dプリントでは、造形物の最終用途と設置環境を常に考慮すべきです。これにより、膨大な印刷時間、材料の無駄、予期せぬトラブルを防げます。 考慮すべき最重要事項の一つは、造形物がさらされる温度です。3Dプリントで最も人気の熱可塑性樹脂がPLAであることを考えると、PLAが耐熱性を持つかどうか気になるのは自然なことです。 PLAを、長期間60℃(149°F)以上の温度にさらされるモデルの印刷に使うのは推奨しません。これがガラス転移温度であり、この温度に達すると変形し始めるため、そうした環境には不向きです。代わりにABS、ポリカーボネート、PETGを使用すべきです。 ただし、PLAしか選択肢がない場合

Ender 3を購入して数週間、組み立て後は問題なく動いているように見えましたが、ベッドレベリングでかなり苦労しました。レベリング後、印刷を開始すると、なぜかベッド右側でノズルが常にビルド面に食い込むのです。 ベッドがレベルされているか確認すると、右側はいつも大きくズレています。直前に完璧にレベリングしたはずなのに、印刷を開始すると何かが劇的に変わり、ノズルがベッドから遠すぎたり近すぎたりします。 これはX軸のたわみ(サグ)が原因だと気づきました。でも、たわむ時とたわまない時があり、これがベッドレベリングをほぼ不可能にしていました。 ベッドレベリング用スプリングを交換しても何も変わりませんでし

3Dプリントに関わるすべてのコストを把握しようとしていませんか? 私は電力使用量モニターを使って、自分のEnder 3がどれだけ電力を消費するか測定しました。ノズル200℃、ベッド60℃で通常のPLAを印刷中の消費電力、ノズル単体とベッド単体の消費電力をテストし、3大陸のkWh単価に基づくコスト内訳を完全にまとめました。 便利な数値表をご覧ください: 地域 kWh単価 印刷コスト/時間 印刷コスト/日 北米 12.69セント 1.58セント 37.92セント 欧州 12.3セント 1.53セント 36.72セント アジア 14.65セント 1.83セント 43.92セント

Zオフセットとは何か、どう調整するか、なぜ調整が必要かを知りたいなら、ここが正解です! Zオフセットをキャリブレーションする4つの方法(手動、ファームウェア、スライサー、Gコード)を網羅します。 早速始めましょう! Ender 3で高品質プリントを実現する理想的な設定を見つけるための試行錯誤をスキップしたいなら、Ender 3シリーズ専用に調整された独自のCuraプロファイルをチェックしてください(すべて7ドルで入手可能)。 Zオフセットとは? Zオフセットとは、3DプリンターにおけるホットエンドとZ軸ホームポジションの距離のことです。Zオフセット調整の主な理由は、ガラス板や厚手のベッド材を追
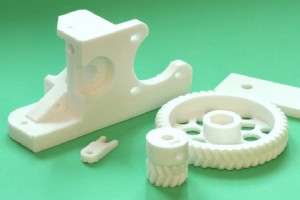
ギア造形に使える3Dプリントフィラメントは多数存在します。各フィラメントには固有の特性と挙動があり、ナイロン、ABS、PLA、PETGなど様々なタイプがあります。 ほとんどの3Dプリンターには1種類のフィラメントしか付属しないため、ギア造形など異なる用途で他のフィラメントを試したい場合は追加投資が必要です。 3Dプリントギアに適した材料を選ぶのは、機械的特性を見るだけでは簡単ではありません。印刷しやすさ、仕上げ品質、コストなど、考慮すべき要素がいくつもあるからです。 この記事では、私がギア造形で試してきた様々な3Dプリント材料の中から、お気に入りを紹介し、結論をまとめます。 ギア造形に最適な3
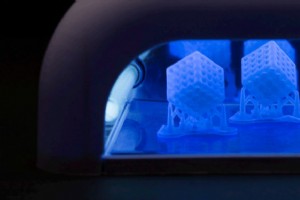
レジン造形物の過剰硬化は、相反する意見が飛び交う議論の的となっています。しかし、一般的なコンセンサスとして「レジン造形物は過剰硬化し得る」とされています。 なぜ一部の造形物が他より早く過剰硬化で劣化するのか、完全に解明するにはさらなる研究とテストが必要ですが、過剰硬化は実在する現象です。 UVライトと熱の組み合わせで3Dレジンが硬化することは常識であり、UV保護層を使わなければ、レジン造形物は太陽光の紫外線にさらされ続ける限り硬化し続けます。 当然ながら、太陽光の紫外線強度は一般的な硬化ボックスより遥かに弱いため、硬化プロセスは続きますが、文字通り「カタツムリの歩み」です。 過剰硬化された造形

数年前までは、自宅でデジタルモデルを実物に変えるマシンを持つことはSF映画の世界でした。バットマンのフィギュアが欲しければ、店で買うしかありませんでした。自分専用の「おもちゃ製造機」を持って、数千もの選択肢から印刷・コレクションできるなんて、誰も想像していませんでした。 さらに、ホームセンターで入手できない家電の壊れた部品を自作で置き換えられるデバイスなんて、夢物語でした。 デスク下にヘッドセットを掛けるフックが欲しい? ウェブで探して気に入ったものを印刷するだけ。それだけのことです。 今や3Dプリンターは現実のものとなり、誰でも自宅で導入できます。あらゆる予算に対応した数百機種が存在し、少し
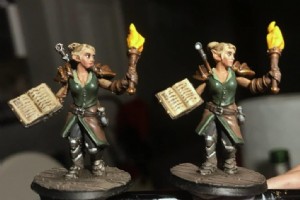
3Dプリントを始めるきっかけは無数にありますが、最も人気のある動機の一つが「自分でミニチュアを作りたい」というものです。ナイトスタンド用であれ、テーブルトップゲーム用であれ、ミニチュアに共通して言えるのは「ディテールの品質が最優先事項」だということです。 SLAとFDMという、最も一般的な2つの3Dプリント技術については、ある程度ご存知かもしれません。もし違いが分からなくても心配いりません。両方式を詳しく解説し、ミニチュア造形にどちらが適しているかを見極めます。 SLAプリンターは、FDMプリンターよりも遥かに細かなディテールを実現できます。精度が最優先されるミニチュア造形では、SLAプリンタ

この記事では、ガラス転移とは何か、主要なフィラメントタイプがガラス転移状態に達する温度とその融点(これらは全く異なります)、ガラス転移温度が低いフィラメント(PLAなど)で印刷したモデルのガラス転移温度を向上させる方法などについて解説します。 ガラス転移温度とは? 化学において、ガラス転移温度(Tg)とは、物質が剛性のある結晶状態からガラス状の非晶質状態へ移行する温度のことです。言い換えれば、固体が硬く脆い結晶性固体の物理的特性から、非晶質固体(ゴム状)の特性へと変化する温度です。 ガラス転移温度は、分子運動が実質的に凍結する温度であり、ファンデルワールス力などの分子間引力の強さの直接的な結果

3Dプリンターを所有すると、多くの追加コストと頭痛の種が伴います。最初に直面する問題の一つは、ノズルが摩耗し、印刷品質が滑らかで見栄えの良い仕上がりから、3階から落としたような見た目に変わることです。 冗談はさておき、ノズルは印刷品質に大きな影響を与えます。質の高い結果を得たいなら、定期的なメンテナンスとノズル交換が必要です。特に最も一般的な真鍮ノズルを使用している場合は尚更です。 ここで疑問が生じます……「ノズルはどのくらいの頻度で交換すべきか?」。答えはもちろん大きな「ケースバイケース」です。なぜなら、私たちは皆プリンターの使い方が違うからです:週に1回PLAで印刷する人もいれば、1日12
3Dプリント