工業製造

選択的レーザー焼結(SLS)3Dプリントは、品質の高い3Dプリント部品を求める多くの企業、ホビイスト、発明家に利用されている人気技術です。このプロセスは、CADモデルによって制御されるレーザービームを用いて粉末材料を融合させ、3Dプリントモデルを生成します。 SLSプリントは独自の特徴を持ちます。しかし、より良い活用には高度な知識と理解が必要です。この記事では「選択的レーザー焼結とは何か」という問いに答え、SLS 3Dプリントの概念を紹介します。続いてプロセスとプロジェクトへの適用方法について説明します。続きをお読みください! 概要:SLSプリントとは? SLSプリントは、レーザーを用い

従来のプロトタイプ作成プロセスは非常に遅く、高コストになりがちです。しかし、製品開発プロセスを改善する新しい技術が利用可能になっています。これらの技術により、低コストで高品質なプロトタイプの製造が可能になります。3Dプロトタイピング技術は、お客様のラピッドプロトタイピングニーズに最適なソリューションです。 3Dプロトタイピングは、広範な設計可能性と効率的な技術へのアクセスを提供し、時間とコストを節約します。また、複数の業界での用途に適した効果的な製造方法です。比較的低コストでアイデアを迅速に概念化することもできます。 3Dプリントプロトタイプにはどのような内容が含まれるのか? 3Dプロトタ

積層造形で一般的に実施されるラピッドプロトタイピングにより、設計者は従来の製造・設計技術に伴う追加コストや時間なしで、試作の複数の反復を開発できます。 ラピッドプロトタイピングの種類は? 試作の忠実度(最終製品との一致度)はプロジェクトによって異なり、低忠実度から高忠実度までのスペクトラム上にあります。 低忠実度試作とは? 試作が最終製品を大まかに模倣している場合を低忠実度と呼びます。重量、製造性、仕上げを最適化せずに、全体の適合性や機能をテストするために使用されることがあります。また、設計者が懸念する主要領域のみをテストしたり、最終製品の縮小版を作成したりする場合もあります。低忠実度試作の
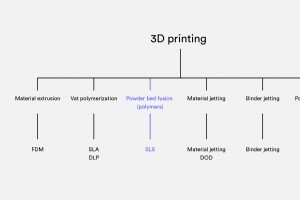
マルチジェットフュージョン(MJF)と選択的レーザー焼結(SLS)は、粉末床溶融結合ファミリーに属する産業用3Dプリント技術です。両プロセスとも、ポリマー粉末粒子を熱的に融合(または焼結)させ、層ごとに部品を構築します。 この2つの技術の主な違いは熱源です。SLSはレーザーを使用して各断面をスキャン・焼結します。一方、MJFは粉末にインク(融着剤)を吐出し、赤外線を吸収させます。その後、プリンターが赤外線エネルギー源を造形プラットフォーム上に通過させ、インクが付着した領域を融着させます。本質的に、MJFはSLSとバインダージェッティング技術を組み合わせたものです。 SLSとMJFは非常に似た部

選択的レーザー焼結(SLS)は、粉末床溶融結合ファミリーに属する積層造形プロセスです。SLS 3Dプリントでは、レーザーがポリマー粉末の粒子を選択的に焼結し、それらを融合させて部品を層ごとに構築します。SLSで使用される材料は、粒状の熱可塑性ポリマーです。SLS 3Dプリントサービスは、機能的なポリマー部品の試作と少量生産の両方に使用されます。その汎用性により、SLSは少量生産における射出成形の優れた代替手段となります。 SLS 3Dプリントはどのように機能するか? SLS 3Dプリントは、レーザーを使用してポリマー粉末の微小粒子を焼結します。部品の断面全体がスキャンされるため、ソリッドな部
PLAとABSフィラメントとは? PLAとABSは、プロトタイピング(デスクトップ)FDM 3Dプリンティングで最も一般的な2大材料(PETGに次ぐ)です。共に熱可塑性樹脂で、加熱で軟化・成形可能、冷却で固体化。FDMプリンターで溶融押出し、層ごと積層造形。 両材料ともFDM用だが、重要な違いがあり用途最適性が異なります。本記事で主要差異を解説。 PLAとABSの材料特性比較 PLA(ポリ乳酸):トウモロコシデンプンやサトウキビ等再生可能資源由来の熱可塑性樹脂。適条件下で生分解性。バイオプラスチック代表格でプラカップ〜医療インプラントまで幅広用途。造形容易、ABS/ナイロンより高剛性。引張
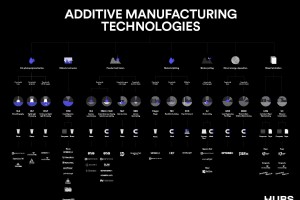
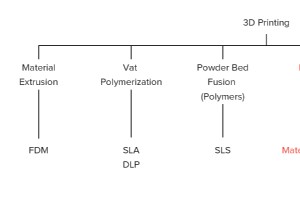
3Dプリンターの分類 3Dプリンティングは試作・特定最終用途部品の最適製造法。技術選択によりコスト効率・価値が大きく変わります。ISO/ASTM 52900(2015年制定)で7つのプロセスカテゴリーに標準化されています。 7つの造形方式カテゴリー 槽光重合(バットポリマライゼーション):液体光重合性レジンを光で硬化 材料押出し(マテリアルエクストルージョン):溶融熱可塑性フィラメントを加熱ノズルから堆積 粉末床溶融結合(パウダーベッドフュージョン/PBF):高エネルギー源で粉末粒子を融着 材料ジェッティング:液体光重合性融着剤滴を粉末床に堆積し光硬化 バインダージェッティング:液体バイン

ステレオリソグラフィ(SLA)とは? ステレオリソグラフィ(SLA)は、槽光重合(バットフォトポリマリゼーション)ファミリーに属する付加製造プロセス。レジン3Dプリンティングとも呼ばれ、槽光重合には3つの主要技術があります: SLA:UVレーザーで光重合性樹脂を選択的硬化 DLP(デジタルライトプロセッシング):デジタルプロジェクターで層全面を一括硬化 LCD(液晶ディスプレイ):LCDモジュールで特定光パターンを投影 SLAは最も広く普及した槽光重合技術。UVレーザービームで液体光重合性熱硬化性ポリマーを層ごとに選択的硬化させ立体造形。1986年特許取得の世界初の3Dプリンティング技術
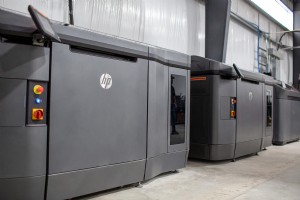
マルチジェットフュージョン(MJF)3Dプリンティングとは? マルチジェットフュージョン(MJF)は、粉末熱可塑性樹脂を用いて、精度高く微細なディテールを持つ複雑パーツを高速造形する3Dプリンティングプロセスです。 高引張強度、微細フィーチャー解像度、明確な機械的特性を安定・高速に提供できるため、MJF 3Dプリンティングサービスは産業用途の付加製造(AM)ソリューションとして急速にデファクトスタンダード化。機能試作、最終用途部品、等方的機械的特性が要求される部品、有機的・複雑な形状に広く採用されています。 MJFの開発経緯 2016年市場投入。HP Additiveがインクジェット印刷技

FDM 3Dプリンティングとは? 熱溶解積層法(FDM:Fused Deposition Modeling)、別名熱溶解フィラメント積層法(FFF:Fused Filament Fabrication)は、材料押出し(マテリアルエクストルージョン)カテゴリに属する付加製造(AM)プロセス。熱可塑性ポリマーをフィラメント形態で使用し、溶融選択的堆積により層ごとにパーツを造形します。 デスクトップから産業用まで世界最大の設置ベースを誇り、3DプリンティングといえばまずFDMを想起するほど普及しています。 FDM 3Dプリンティングの仕組み 熱可塑性フィラメントスプールをプリンターに装填 ノズ

基礎から理解する 付加製造(アディティブ・マニュファクチャリング)は、ラピッドプロトタイピングや3Dプリンティングとも呼ばれ、材料を層ごとに積み上げて立体物を造形する製造手法です。多様な技術がありますが、本記事では設計から完成品までの一般的なプロセスに焦点を当てます。 試作パーツであれ最終用途部品であれ、基本プロセスは大きく変わりません。順を追って解説します。 CADで製造可能なモデルを設計するには? デジタルモデル作成が付加製造の第一歩です。最も一般的なのはCAD(コンピュータ支援設計)ソフトの使用。無料からプロフェッショナルまで、付加製造対応のCADは多数存在。リバースエンジニアリング

はじめに ステレオリソグラフィ(SLA)とデジタルライトプロセッシング(DLP)プリンターは、最古の3Dプリンティング技術である槽光重合を利用します。両技術とも光でレジンの特定領域を硬化・硬化させ、固体部品を形成します。SLAプリンターはレーザーで部品の各層断面積を走査し、DLPプリンターはデジタルライトプロジェクタースクリーンで各層の単一画像を一度にフラッシュします。小型筐体からフルスケール自動車バンパー試作まで、幅広い用途に適した多数のSLA & DLPプリンターが存在します。 本記事では、典型的なデスクトップと産業用SLA/DLP 3Dプリンターの主な違いを議論し、用途に適した機種選定の
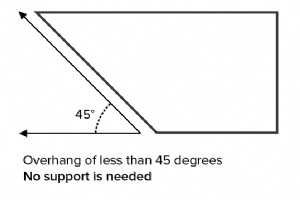
はじめに 3Dプリント部品は層ごとに構築されるため、次の層を構築するための前層が必要です。特定の3Dプリンティング技術と3Dモデルの複雑さに応じて、サポート構造が必要になる場合があります。 3Dモデルをどの技術で造形するか検討する際、サポート構造とそれが最終結果にどう影響するかを考慮することは重要です。サポート構造は表面仕上げに影響します。除去のために後処理作業が必要となり、傷や表面粗さの原因になるためです。 本記事では、サポート構造について、各3Dプリンティング技術での実装方法、そしてサポート使用が設計意思決定プロセスにどう影響するかを解説します。 FDMにおけるサポート 熱溶解積層法(F

バインダージェッティングとは? BJプロセスの概要図 バインダージェッティングは、積層造形プロセスの一群です。バインダージェッティングでは、バインダー(結合剤)が粉末床上に選択的に堆積され、これらの領域を結合して1層ずつ固体部品を形成します。バインダージェッティングで一般的に使用される材料は、粒状の金属、砂、セラミックスです。 バインダージェッティングは、フルカラー試作(フィギュア等)、大型砂鋳造コア・金型の製造、低コスト金属3Dプリント部品の製造など、多様な用途で使用されます。 このように多様な用途があるため、バインダージェッティングの能力を最大限活用したい設計者にとって、プロセスの基

はじめに 本記事の目的は、エンジニアと設計者に、3Dプリンティング技術から得られる期待される寸法精度を比較する手法を提供することです。すべての技術に長所と短所がありますが、部品が仕様通りにプリントされるかどうかを左右する2大要因は以下の通りです: 設計 - 造形部品の精度は設計に大きく依存します。冷却・硬化のばらつきにより内部応力が生じ、ワーピングや収縮を引き起こします。3Dプリンティングは平坦な面や長い薄い非支持フィーチャーに不向きです。部品サイズが大きくなるほど精度は低下します。各技術の具体的な設計推奨事項は、ナレッジベース第5章を参照してください。 材料 - 設計と同様、精度は材料にも依
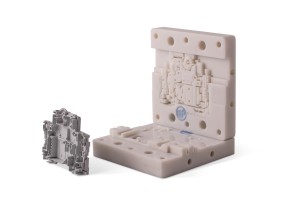
はじめに 3Dプリンティングプロセスで最終使用工具を作成する事例が、技術能力の向上に伴い増えています。 本記事では特定の工具用途——少量射出成形——に焦点を当てます。この分野での3Dプリンティング応用の詳細なレビューはこちら。本稿では、業界で現在射出成形金型製造に使用されている2つの人気材料を比較します。 射出成形は3Dプリント材料にとって非常に要求の厳しい用途です。金型は高温下での成形圧力に耐え、複数回の成形サイクルで寸法精度を維持する必要があるためです。3Dプリント射出成形金型は以下の用途に最適です: ✅ 短納期(1〜2週間 vs 従来5〜7週間) ✅ 生産数量が少ない用途(50〜100

SLMとDMLS:違いは何か? 粉末床溶融ファミリーに属する2技術 選択的レーザー溶融(SLM)と直接金属レーザー焼結(DMLS)は、粉末床溶融3Dプリンティングファミリーに属する2つの金属積層造形プロセスです。両技術には多くの共通点があります:両方ともレーザーで金属粉末粒子を走査・選択的に融合(または溶融)し、それらを結合して層ごとに部品を構築します。また、両プロセスで使用される材料は粒状の金属です。 SLMとDMLSの違いは、粒子結合プロセスの根本(および特許)にあります:SLMは単一融点を持つ金属粉末を使用し粒子を完全に溶融させますが、DMLSでは可変融点を持つ材料で構成される粉末

はじめに CNC加工は一般的な除去加工技術です。3Dプリンティングとは異なり、通常、材料の塊(ブランク)から始め、様々な鋭利な回転工具やカッターを用いて材料を削り取り、必要な最終形状を得ます。 CNCは、少量のワンオフジョブから中〜大量生産まで、最も人気のある製造方法の一つです。優れた再現性、高精度、幅広い材料と表面仕上げを提供します。 除去加工の基本プロセス 積層造形(AM)または3Dプリンティングプロセスは、材料を1層ずつ追加して部品を構築します。AMプロセスは特別な工具や治具を必要としないため、初期セットアップコストを最小限に抑えられます。 積層造形の基本プロセス 本記事では
マテリアルジェッティングとは? MJプロセスの概要図 マテリアルジェッティング(MJ)は、2Dインクジェットプリンターと同様の仕組みで動作する積層造形プロセスです。MJでは、プリントヘッド(標準インクジェット印刷用ヘッドと類似)が、紫外線(UV)光で硬化する感光性材料の微細な液滴を吐出し、層ごとに部品を構築します。MJで使用される材料は、液体状の熱硬化性フォトポリマー(アクリル系)です。 MJ 3Dプリンティングは、高い寸法精度と非常に滑らかな表面仕上げを持つ部品を造形します。マルチマテリアル印刷と、ABSライク、ゴムライク、完全透明材料など幅広い材料が利用可能です。これらの特性により、

はじめに 3Dプリンティング、または積層造形は、複数のプロセスを包括する総称です。各3Dプリンティングプロセスにはメリットと制約があり、それぞれが特定の用途に適しています。 本記事では、ニーズに合った適切な3Dプリンティングプロセスを選択するための、使いやすい複数のツールを提供します。以下のグラフと表をクイックリファレンスとして活用し、設計要件を最も満たすプロセスを特定してください。 プロセス選択を以下の3つの異なる角度からアプローチします: 必要な材料がすでに決まっている場合 最終部品の特性(物理的・視覚的)がすでに定義されている場合 特定のプロセス能力(精度、造形サイズ等)が求められる場
3Dプリント