工業製造
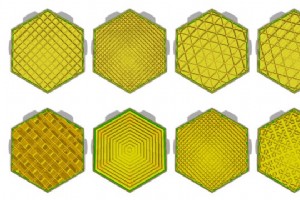
インフィル(内部充填)パターンは造形物内部構造を決め、造形時間・材料消費・柔軟性・強度・重量・用途適性に大きく影響します。 「シェル数とインフィル率だけで決まる」と思いがちですが、Curaが13種類ものパターンを用意している理由は、用途別最適解がパターンごとに異なるからです。 本記事では全パターンの特性・使い分け・最強パターン・密度影響・強化テクニックを体系解説します。 結論:矩形(レクチリニア)パターン+100%インフィルが最高引張強度(36.4MPa)だが、力がインフィル方向と同方向の場合のみ。汎用的にはハニカム(キュービック)約50%インフィルが全方向均等に最強。 出典:2016年研究論
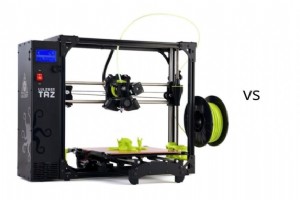
3Dプリント入門者がまず耳にする2大方式:「カルテシアン(直交座標)」と「デルタ」。 両者ともFDM(フィラメント積層)ですが、機構・価格・品質・速度で大きく異なります。本記事では違い・長短・選び方を網羅します。 一言で言うと:デルタはセットアップ・トラブルシュートが難だが、設定極めれば高速造形可能。カルテシアンは扱い易く品質安定、大多数のユーザーに最適。 両方式の根本的違い FDMには全く異なる2つの動作機構があり、造形品質・速度に直結します。 デルタプリンター カルテシアン座標系を用いるが、リニアトラック移動はしない。円形ベッド上で3本アームがヘッドを制御し、平行四辺形の角度変化で動
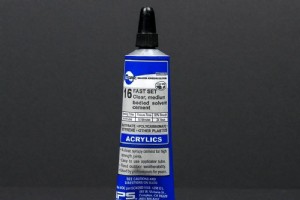
3Dプリントパーツの接着技術は、思っている以上に重要です。破損修復から大型分割造形の接合まで、正しい接着剤選びと手順で「造形物より強い接合」が可能です。 本記事では、接着剤種類・対応フィラメント・最強接合手順・安全対策を体系的に解説します。 接着剤クイック比較表 接着剤接着強度対応フィラメント安全対策 アクリルセメント極めて強全剛性材(ABS, PLA, PETG等)引火性高、換気必須、皮膚・眼保護必須 瞬間接着剤(シアノアクリレート)極めて強全剛性材(ABS, PLA, PETG等)換気必須、皮膚・眼保護必須 アセトン強アセトン溶解材(ABS, HIPS, PLA)引火性、換気必須
「PLAは水で溶ける」説は半分真実、半分誤解です。条件次第で数週間で脆化崩壊することもあれば、数年水中で無傷なこともあります。 本記事では、PLAの水中挙動・分解条件・吸水性・実践的防水化手法・水槽利用可否を網羅的に解説します。 結論:PLAが水中で分解するには、高水温・UV光・特定微生物活動等、複数条件が揃う必要があります。常温・遮光・清浄な水なら、数年は劣化しません。 PLAは水に溶ける? PLAはジャガイモ・トウモロコシ・米等植物由来のバイオプラスチック。耐水性はありますが、石油系プラスチック(500-1000年持つ)ほどではありません。特定環境下では分解が加速します。 分解に影響す
ヒートベッドは造形物を載せる台座に加熱機能を持たせたもので、特定フィラメント使用時には必須です。全プリンターに搭載されているわけではありませんが、ABS等では反り防止・第1層密着確保のために不可欠です。 反り(ウォーピング)は、造形中の材料収縮により隅が浮き上がり、ベッドから剥離する現象です。プラスチックは加熱で膨張、冷却で収縮します。急激・不均一な冷却は造形物をベッドから剥がす力になります。 ヒートベッドのメリット:造形物底部の温度を制御し、急冷・不均一冷却を防ぐことで反りを抑制、第1層密着を高め、全体品質を向上させます。 材料ごとに必要条件は異なり、温度が最大の要因です。小物なら影響小さ
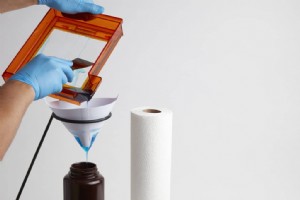
3DプリントにはFDM、SLA、MSLA、DLP、SLS、DMLS、SLM、EBM、マテリアルジェッティング、DOD、バインダージェッティング等多様な方式があります。本記事ではSLA(ステレオリソグラフィー)に焦点を当てます。 SLAは高精度・等方性・水密性・滑らかな表面を持つ先進プロトタイプ造形が可能で、近年人気急上昇中です。SLAプリンターは光反応性熱硬化性樹脂「レジン」を使用します。特定波長光で短鎖分子が重合し、剛性・柔軟な形状へ固化します。 理屈はさておき、SLA初心者が直面する疑問に実践的に答えます。 余ったレジンは再利用できる? 未硬化レジンは再利用可能ですが、元のボトルに戻すの
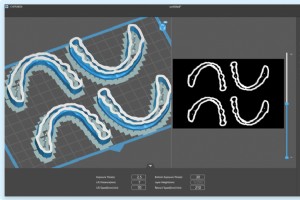
スライサーはFDM向けと思われがちですが、レジン造形(SLA/DLP/LCD)でも専用スライサーが必須です。しかし、FDMほど情報が出回っておらず、選択肢も限られています。 本記事では、レジン3Dプリント対応の優秀なスライサー8つを紹介します。急ぎの方向けに、厳選5つを先にまとめました。 レジン用スライサー トップ5 Chitubox無料Win/Mac/Linuxstl, obj, photons, zip, slc, wow, fhd, cws, ctb, phz, svgx, lgs, chitubox, cfg Z-Suite無料Win/Macstl, obj, dxf, 3mf
初めての3Dプリンター購入を検討中、「FDM(フィラメント)」と「SLA(レジン)」、どちらが安上がりか調べている方も多いでしょう。 結論から言うと、材料費だけでなく「付随コスト」を含めると、レジン造形の方が大幅に高コストです。見落としがちな追加費用も含め、両方式を徹底比較します。 材料費の比較 フィラメント(PLA/ABS/PETG):1kgスプール 約20ドル レジン:500ml 15-45ドル、1リットル 28-80ドル さらにレジンプリンターには、レジンタンク交換(約40ドル)、大量のイソプロピルアルコール(IPA)、防護具、UV硬化ランプなど、無視できない追加コストがかかります。
第二次世界大戦中の耐久防護装備需要が、ポリマープラスチック生産のきっかけでした。当時の目標は「耐弾コポリマーシート」の開発です。 ボーグワーナー社が1948年にABS樹脂の特許を取得、6年後の1954年に商業化。「サイコラック(Cycolac)」の商標でベル電話会社の家庭用電話部品に初採用されました。 現在では6000種類以上のグレードが存在し、用途は電話部品に留まりません。リサイクルプログラムも確立され、大気・水質汚染低減とエネルギー削減に寄与しています。ABS樹脂の実態と、廃棄物削減への貢献可能性を探ります。 ABSはリサイクル可能か? はい、ABSは熱可塑性樹脂であるため「リサイクル可
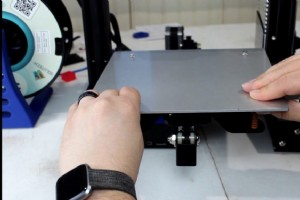
3Dプリントを始めたばかりの方は、「ビルドプレート(造形台)にはガラス、アルミ、スプリング鋼など色々ある」と聞いたことがあるでしょう。 本記事では、各素材の特徴・メリット・デメリットを整理し、あなたの用途に最適なビルドプレート選びをサポートします。 素材別クイック比較表 種類加熱特性密着性耐久性価格目安 アルミベッド熱分布・保持に優れる糊・ヘアスプレー等が必要+++(反りやすい)$15-40 ガラスベッド耐熱衝撃性高、熱分布良好アルミより良好、糊不要なことも+++++(反りなし、割れリスクあり)$13-25 マグネットベッド質量増で加熱に時間、高温必要優秀、接着剤不要+(頻繁に交換必
近年、3Dプリントの人気が高まる中、ミニチュア造形はFDM(熱溶解積層法)プリンターの主要な用途の一つとなっています。 本記事では、FDMで最も広く使われる2大フィラメント「PLA」と「ABS」を比較し、ミニチュア造形においてどちらが優れているかを解説します。 結論から言うと、ほとんどのケースではPLAがミニチュア造形に適しています。ヒートベッド不要で印刷が容易、専門知識も少なくて済むためです。一方、ABSは適切に印刷すればより高精細な仕上がりが可能ですが、高度なスキルと環境整備が必要で、反り(ウォーピング)のリスクが高いです。 各フィラメントの印刷しやすさ 初心者には断然PLAをおすすめ
3Dプリンター、いくらする? 一般的なデスクトップ機は$200〜$1,000。機能・品質・対応材料で価格が決まる。ランニングコスト(フィラメント$20/kg、レジン$80/L)も合計コストに含めて検討すべき。 FDMとレジン(SLA/DLP)の根本的違い FDM(熱溶解積層法) グルーガンと同原理:フィラメントを溶かして積層。S. Scott Crump氏(Stratasys創業者)が発明。成熟・安価・汎用性高。カラー豊富、エンジニアリングプラ対応、試作〜最終部品まで幅広い。コンシューマー/エンスージアスト市場の主流。 レジン(光造形:SLA/DLP/LCD) 感光性樹脂(フォトポリ
屋外適性フィラメント早見表 フィラメントUV耐性耐熱(ガラス転移点)吸湿性印刷易しさ価格目安(1kg) PLA×60℃高+++++$20 ABS×100℃高++$20 PETG〇85℃高++++$20 ASA〇105℃微吸湿++$30 HIPS×90℃低+++++$20 屋外使用で見るべき3大要素 1. UV耐性(紫外線劣化対策) UVはプラスチックを分解・変色・脆化させます。PLAは色褪せ・脆化、ABSは黄変・脆化。**PETGとASAはUV耐性を持ち、屋外長期暴露に耐えます。** 2. 耐熱性・ガラス転移温度(Tg) ポリマーが軟化し始める温度帯。定義により数値に幅あり
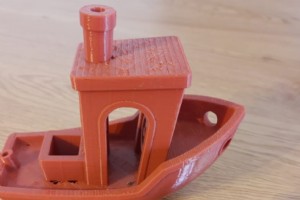
フィラメント、いくらかかる? プリンター本体価格だけでなく、ランニングコスト(フィラメント/レジン)を見積もるのは必須です。主要フィラメントの相場(1kgスプール)を整理しました。 相場レンジ(1kgあたり) PLA: $10〜25 ABS: $15〜25 PETG: $15〜20 ASA: $30〜50 ナイロン: $50〜65 ポリカーボネート: $30〜60 HIPS: $20〜60 TPU/TPE: $80〜100 レジン: $15〜45/500ml、$28〜85/1L 主要フィラメント詳細 PLA(ポリ乳酸) — 入門・汎用の王道 最普及・最安・最扱いやすい。ヒートベッド
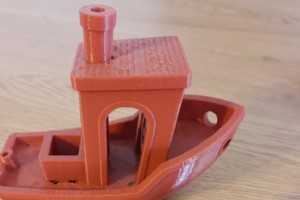
「どれくらいかかる?」の答え ホビープリンターでの造形時間は、**数分〜24時間超**と極めて幅広い。決め手は: エクストルーダー移動速度 層高さ ライン幅 インフィル率 サポート材の要否 そして何より**「造形物の体積」**が支配的です。 目安:標準設定でベンチー(13g、15.5cm³)約60分。 ベンチーはホビスト御用達のベンチマークボート。これを基準に各設定の影響を見ていきます。 主要パラメータ別の時間影響 Cura等のスライサーでパラメータを変えてスライスすれば、実機なしで推定時間が出ます。実際に試せます。 ベンチー造形時間比較表(Curaドラフト設定ベース) 同一モデル
PLAはリサイクル可能か? PLAは「リサイクル可能」「生分解可能」と謳われますが、一般のプラスチックリサイクル回収には出せません。融点が低く(約180℃)、PET等と混ざるとリサイクル製品の強度・価値を下げるため、選別工程で除外されるか、混入すればバッチ全体を台無しにします。 実質的なリサイクルルートは2つ:**専門のマテリアルリサイクル施設(MRF)へ持ち込む**か、**自前でフィラメントエクストルーダーを使って再フィラメント化**するかです。 PLAリサイクルの実践方法 PLAは熱可塑性樹脂なので、溶かして再押出し可能。問題は選別工程でのPET混入リスク。 マテリアルリサイクル施設
なぜFDMパーツは弱いのか? FDM(熱溶解積層法)は樹脂を層ごとに積み上げるため、**層間接着(Z方向)が最も弱い方向**になります。切削(削り出し)や射出成形は「一体の塊」から削る/固めるため、この異方性の弱さがありません。 設定不備(低温、層間温度差大等)で層間接着が甘いと、実用に耐えない脆いパーツになります。しかし、適切な設定・設計・材料選定で実用強度は十分確保可能です。 ※宇宙ロケット部品を作るわけではないなら、ベビーヨーダくらいの強度で十分なケースも多いです。 強度を高める5大要素 1. インフィル率(内部充填率) 内部を格子/ハニカム等で埋め、天面崩落防止と外殻保持を担
クルマのプラパーツ、3Dプリンターで作れる? 自動車には数百種の小さなプラスチック部品があり、需要が少なすぎてメーカーが供給していないものも多々あります。3Dプリンティングは「少量・特注・高速・低コスト」な部品製造に最適なソリューションです。 自動車部品を3Dプリントできるか? 可能です。カップホルダー、ノブ、クリップ、トリム類等、安全性に関わらない非構造部品であれば実用的です。 ただし、**安全装置(シートベルト、エアバッグ関連、ブレーキ、ステアリング機構等)や、高荷重・高温・振動がかかる構造部品**は、個人レベルのFDMプリント(特にPLA)で代替すべきではありません。命に関わります。
3Dプリンティングの現在地 1983年の発明以来、3Dプリンティングは試作・モデル制作から、製造・工学・研究・アート・医療等へ用途を広げました。現在最も普及している方式は**FDM(熱溶解積層法 / Fused Deposition Modeling)**です。 「3Dプリンターは簡単か?」 市販の完成品/組立キットプリンターで、既存モデル(STL)をダウンロードして印刷するだけなら、数日〜数時間で質の良い造形が可能です。初心者向けに設計されており、セットアップから初プリントまでのハードルは低いです。 しかし、CADで自力設計し、自分のアイデアを形にするとなると話は別です。CAD習得・スライ
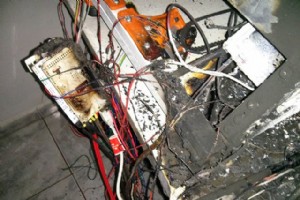
結論から言うと:無人運転は推奨しない 3Dプリンターを無人・無監視で動かし続けることは、火災・機械破損・造形失敗など複数の重大リスクを伴うため、原則として推奨しません。 実際に配線不良やヒートベッド故障による出火事例、造形物の剥がれによるフィラメント巻き込み・機械破損事例が報告されています。 想定されるリスクシナリオ 火災リスク 主因は電気系:配線・端子・部品の過熱発火。可燃物(フィラメントスプール、造形物、木製テーブル等)に引火すれば家屋火災に至ります。格安キットや自作機は特にリスクが高いです。 ソフトウェア側のバグ(ファームウェア更新後の不具合、改造による互換性問題)も発火要因になり
3Dプリント