工業製造
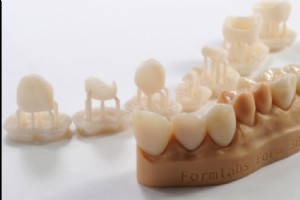
生体適合性とは、特定の材料が使用される生物学的環境に対して適切な反応を示す能力のことです。生体適合性という用語は主に、人体内部の組織や体液と直接的、短時間、または長期間接触することを意図した医療材料に適用されます。 医療・歯科分野での3Dプリントにおいて、生体適合性などの特定特性を持つ材料がますます重要な役割を果たしており、医療環境向けパーツの製造には不可欠です。 3Dプリントにおける生体適合性について語る際、生体適合性材料やバイオマテリアルとは何かを理解し、これらの材料を加工するには最適化または認証済みの装置を使用しなければならないことを念頭に置くことが重要です。 生体適合性材料またはバイオ
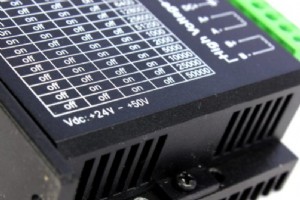
多くの3Dプリンターコンポーネントには12Vと24Vの2つのオプションがあり、3Dプリンター自体も同様です。この特性は、押出機、ホットエンド、それらのコンポーネント交換など、3Dプリンターのアップグレード時に常に意識する必要があります。しかし、これはユーザーにとって何を意味するのでしょうか? 12Vと24Vは電圧であり、この2オプションが最も一般的です。より具体的には、これらは出力電圧であり、3Dプリンターの電源ユニット(PSU)に関係します。電源装置は電気負荷に電力を供給するデバイスで、電流を受け取り熱や光など他のエネルギー形態に変換します。3Dプリンターにおいて、PSUはファン、ヒートベッ
プリントベッド密着を決定するパラメータ パーツとベッドの正しい密着は、プリント中の失敗を防ぐために基本です。最初のプリント層とプラットフォーム表面の結合には2つの基本機能があります: プリントプロセス全体を通じてパーツを固定位置に保持し、層ズレやプリントヘッドとの衝突を防止。 パーツ冷却時の収縮応力を補償し、剥離や変形を防止。 パーツとベッドの密着は主に4つの要因で決まります。 1. プリント面材料とプリント材料の物理化学的親和性。 プリント材料と基板表面の物理化学的親和性は、おそらく最も重要なパラメータです。そのため現在では、3Dプリント専用に開発されたポリマーコーティングをプラットフォ
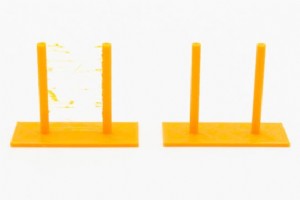
プリント中、押出機がフィラメントをホットエンドへ押し込み、そこで溶融しノズルオリフィスから押出されます。この過程でノズル内部に圧力が発生し、プラスチックがノズルから押し出されます。 しかし、押出機がフィラメント送りを止めても、ノズル内圧力は維持されるため、内外の圧力が均衡するまで少量の溶融プラスチックが流出し続けます。 この現象により、材料を押出すべきでない移動動作中にも少量の材料が流出し続けることになり、パーツ表面に小さな液だまりや糸引き(ストリンギング)が発生します。 画像1:リトラクション設定不良(左)と適正(右)の効果。出典:Filament2print これを防ぐため、FFF 3D
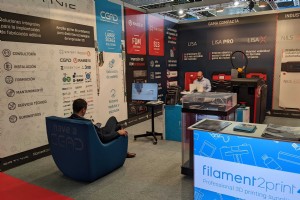
先週、ビルバオで開催された国際積層造形・3Dプリント見本市Addit3Dに出展し、プロフェッショナル積層造形装置の最新イノベーションを披露しました。 その他の新製品として、Raise3Dの新装置を発表。FDM技術3Dプリンターのラインナップを拡充し、人気のPro2/Pro2 Plusの後継機であるRaise Pro3とPro3 Plus、そして炭素繊維強化フィラメントの3Dプリントに最適化された新型E2CFを披露しました。 また、Sinteritの新SLS技術3DプリンターLisa Xも発表。従来のLisa、Lisa Proに加え、新型NILS 480とともに、非常に充実したSLS技術ソリ
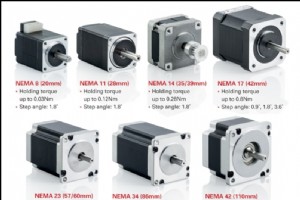
あらゆるFFF 3Dプリンターの基本コンポーネントの一つがモーターです。プリントヘッドの位置決めに必要な動作と、押出機でのフィラメント送りを担当します。 使用されるのはステッピングモーターで、最も一般的なのはNEMA 17とNEMA 23です。 画像1:NEMAモーターのタイプ。出典:motioncontrolproducts.com 高品質ステッピングモーターは非常に高い信頼性を持つため、モーター故障の主原因は通常外部要因、特に電源ドライバーや接続に関連します。 ステッピングモーター ステッピングモーターは連続回転型モーターの一種です。回転は所定角度の離散的なステップで行われます。標準DC
すべてのプラスチックは高温で押出され冷却時に収縮し、その率は0.3%〜4%の間です。冷却が滑らかで均一でない場合、この収縮が変形を引き起こし、ウォーピング、層剥離、寸法変形などの問題を生じます。 材料冷却時収縮率(%) PLA0.3 - 0.5 PETG0.2 - 1.0 Nylon 120.7 - 2.0 Nylon 6-60.7 - 3.0 ABS0.7 - 1.6 ASA0.4 - 0.7 PP1.0 - 3.0 HIPS0.2 - 0.8 PC/ABS0.5 - 0.7 繊維強化ナイロン0.5 - 1.0 PEEK1.2 - 1.5 繊維強化PEEK0.5 - 0.8 PVDF2.
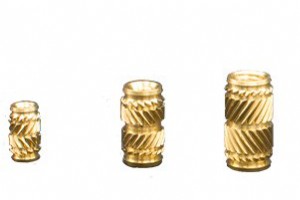
積層造形には、パーツセットを一度のプリントで造形できる、ネジ山のような複雑な形状を造形できるなど多くの利点があります。しかし後者の場合、プラスチック製ネジ山は変形して寸法精度を失ったり、破損したりするため、定期的な組み立て・分解には適しません。 3Dプリントで特定タイプのパーツを製造する際、着脱可能なパーツを作るため、または大型要素の永久固定を確実にするため、強力な接合手段が必要になるケースが数多くあります。 従来技術で製造された機械部品が、積層造形パーツのサポートとなります。特にパーツ接合において、インサート(インサートナット)が注目されます。 インサートとは プリント中にナットを組み込む代

FFFプリント技術は最も低コストな3Dプリントソリューションであり、信頼性、精度、使いやすさを兼ね備え、プロフェッショナル、学校、家庭用途に最適で、現在最も広く普及している3Dプリント技術です。 市場に幅広いFFF 3Dプリンターが存在する中、非プロフェッショナルユーザーから最も高く評価されるのは、コストパフォーマンスと使いやすさの点で、通常Prusa、Creality、Flashforge、Anycubicの3Dプリンターです。 これらのプリンターの多くは通常、2つの形式、カルテシアン型とデルタ型で見つかり、最も顕著な違いはプリント時に各々が使用する押出機の移動方式です。 カルテシアン型は市
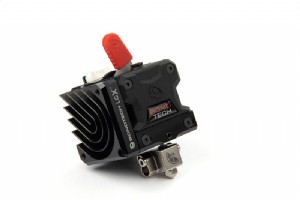
ホットエンドはFFF 3Dプリンターで最も重要なコンポーネントの一つであり、最も摩耗が激しい部分です。適切なメンテナンスを実施し、定期的に状態をチェックすることが不可欠です。 スタンドアロン型(E3D V6など)とコンパクトヘッド一体型(Hemera、LGX FFなど)の複数タイプがありますが、すべてに共通するコンポーネントがあります。 画像1:LGXコンパクトヘッドに一体化されたホットエンド。出典:bondtech.se あらゆるホットエンドに含まれるコンポーネント: ノズル:溶融材料を押し出す要素。 ヒーターカートリッジ:ヒーターブロックを加熱する抵抗体で構成。 温度センサー:サーミス
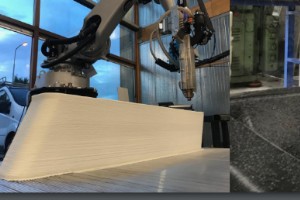
ペレットプリントは、融解粒状造形(FGF:Fused Granulate Fabrication)とも呼ばれ、主に射出成形に関連付けられますが、プロフェッショナル・産業環境下ではFDM 3Dプリンティングでも広く使用されています。選択した基材ポリマーと添加剤をペレット形態で用い、カスタム配合を作成可能です。FGFは大型造形と試作、フィラメント自体の製造に最適な手法です。ペレットホッパーとペレット押出機(大流量Dyze Pulsarペレット押出機など)を搭載した3Dプリンターが必要で、ほとんどの大型3Dプリンターやロボットアームに搭載可能です。 ペレットによる3Dプリントには多くの利点があります
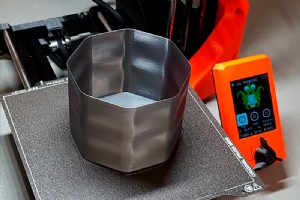
プリント用ファイルを準備する際、基本パラメータとその働きを理解することが極めて重要です。今日のスライサーソフトウェアで利用可能なパラメータ数は増えていますが、ソフトウェアと技術に関する深い知識がない限り、基本パラメータのみを調整することから始めるのが賢明です。 3つのパラメータグループに分類できます:材料依存のもの、プリントプロファイルを定義するもの、ハードウェアを定義するもの。ソフトウェアによって異なるカテゴリに表示されたり、混在したりします。 ハードウェア定義パラメータ 通常、プリンターのノズルに関連し、異なる直径のノズルに変更する際に修正が必要です。 ノズル径: 使用するノズルの実径。
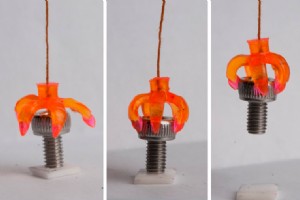
パイプがひび割れや破損を自動的に自己修復し、服が天候やユーザーの活動に合わせて変化し、家具が自動組み立てし、義肢が成長に適応する——これらは4Dプリンティング技術が実現を目指す、ほんの一部の応用例です。 画像1:形状を変化させる4Dプリント爪。出典:Sculpteo。 3Dプリンティングは約30年の歴史があり、新材料・新用途の研究が続く中、4Dプリンティングのような新技術が出現しました。 MIT自己組立ラボでは、4Dプリンティングを含むプロジェクトを開発し、テクノロジーとデザインを融合してプログラマブル材料と自己組立技術を発明し、建設、製造、製品組立、性能の再定義を目指しています。一方、Wy
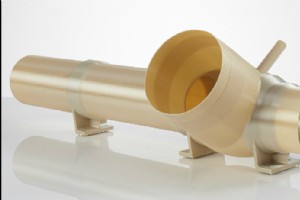
航空宇宙産業は極めて厳しい環境です。継続的な摩耗、高圧、高温条件に耐えられる完璧なコンポーネントが求められます。絶え間ないイノベーションと研究が行われ、コンポーネントを強靭で耐久性があり、かつ軽量にすることで、航空機の性能向上、メンテナンスの容易化、作業員の生産性向上を図っています。この不可欠な品質と信頼性は、商業便のスケジュール・予約管理、軍用機に求められる緊急性と24時間365日の即応態勢との両立が必要です。生産と物流のチェーンで何らかの問題が発生すれば、商業・軍用を問わずフライトの可用性、品質、さらには安全性が損なわれる恐れがあります。 航空宇宙産業におけるAM(積層造形)の進化 そこで
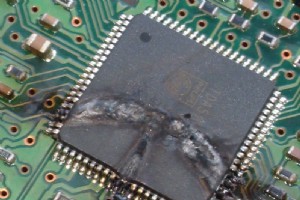
静電気放電(ESD)は自然界の常態現象。短絡、誘電体破壊、帯電物体間接触(静電気)で突発的短時間電流が流れます。主因は摩擦帯電(トライボチャージング:接触分離で電位差発生)と静電誘導(帯電体が非接地導体に近接)。 誰もが経験する現象(稲妻、衣類静電気、帯電した櫛、埃吸着、ドアノブの火花)ですが、製造現場・高リスク環境では重大脅威になります。 ESDリスク 感度高い電子機器(IC・マイクロチップ)への破壊:高電圧通過で永久破壊(壊滅的/潜在的)。人体モデル(HBM)、機械モデル(MM)、帯電デバイスモデル(CDM)の3経路 爆発性雰囲気(ガス・燃料蒸気・石炭粉・小麦粉塵等)での着火源
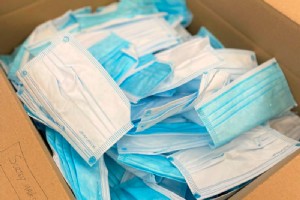
コロナ禍で月間推定1,290億枚使用された使い捨てマスク。400年以上分解されず、75%が埋立・海洋流出(UNCTAD推計)と深刻な環境課題に。焼却・従来リサイクルも困難な中、ブリストル大学研究チームが「マスク→フィラメント」変換プロセスを開発しました。 マスク→フィラメント変換プロセス 前処理:ゴム紐・ノーズワイヤー除去 シート化:不織布シート間にマスクを挟みアイロン加熱溶融→固体シート化(粉砕機詰まり防止) ペレット化:シートをブレンダーで微細ペレット化(青色PPペレット) フィラメント押出:Filastruder(オープンソース押出機)でペレット→フィラメント化。温度設定→ペレット/
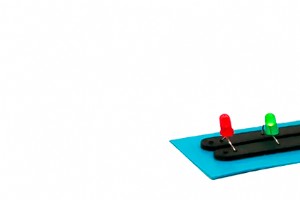
3Dプリンターで電子部品内蔵パーツを作りたい──センサー、導電パス、高周波ノイズシールド等。FDM/FFF導電フィラメントは、3Dプリントと電子工作の融合を可能にする材料で、スイッチ、ポテンショメータ、LED、静電容量タッチセンサー等の導電アセンブリを造形可能。造形容易で、ほぼ全FDM/FFFプリンターに対応します。 主要応用 センサー 静電容量式タッチセンサーを造形し、スタイラスペン等ヒューマンインターフェースデバイスに応用。近接・位置・湿度・液面・加速度検知にも展開可能。 導電トラック(配線) 従来は溝設計→造形後銅線挿入が必要だったが、導電フィラメントなら配線を造形と同時に一体プリン
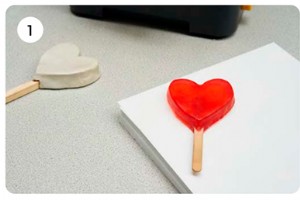
「遊びながら学ぶ」教育は50年以上の歴史がありますが、新デバイス・ツールにより新たな学習可能性と手法で再発明されています。STEAM(科学・技術・工学・芸術・数学)スキルを、実践的・視覚的な学習で楽しみながら習得できます。 幼少期の脳刺激は効率的(大人より習得が速い)。プロジェクト実現を通じて、複雑概念を実践で体得し、学習モチベーションを維持できます。 簡易卓上機器開発のMayku社が提供するFormBox(卓上真空成形機)は、型から金型・試作・パッケージを作成可能。デザイナー・建築家・パティシエ向けだけでなく、教育現場でも極めて有用。オンライン教育プラットフォームMayku Teachで
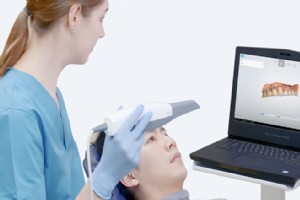
3Dスキャナーは産業・医療・歯科・エンタメ・芸術等幅広い分野で活用されています。現在最も普及しているのは構造光式スキャナー(高解像度・高精度・高速・低コストのバランスに優れる)ですが、三角測量式、TOF式、接触式等多様なタイプがあります。 対象物スキャン時、機器選定や補助ツール要否を決める主要因子を解説します。 1. 対象物の種類・分野 分野特化型スキャナーが存在: 口腔内スキャナー:患者口腔内モデル取得(歯科) ラボスキャナー:歯科技工所向け どちらも患者適合パーツを高精度・短時間で製作可能。 自動車分野では接触式スキャナーが使われる場合もあるが、芸術分野ではスタイラス摩擦で作品損傷
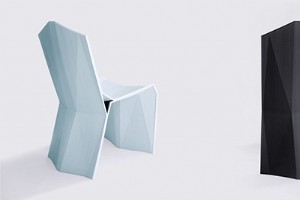
3Dプリントは家具・インテリア・装飾分野でも大きな存在感を示しています。各技術が新たな可能性と製造手法を提供し、従来法では困難な独創的・革新的デザインの家具創出を可能にしています。 3Dプリント家具の利点 デザイン自由度 豊富な材料と組み合わせにより、複雑幾何形状を実現しつつ、強度維持しながら大幅な軽量化が可能。 人間工学(エルゴノミクス) 用途に完璧にフィットする家具を設計可能。3Dスキャナー活用で個人の身体に完全適合させることも。 パーソナライゼーション CADモデリングと3Dプリントで、サイズ・形状・色・ユーザー体型適合まで完全カスタマイズ。オンラインでユーザーが色・サイズ指定→
3Dプリント