工業製造
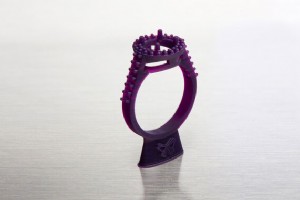
マイクロフュージョン(ロストワックス鋳造/失蝋鋳造)はジュエリー業界で最も広く使われる、最古の鋳造法です。従来は手作り蝋原型を用いましたが、焼失性レジンで3Dプリントしたパーツで蝋原型を置換する現代的手法が確立しています。 金、プラチナ、銀、真鍮等多様な貴金属に対応。3Dプリント焼失レジンによるジュエリー鋳造プロセスをステップ解説します。 1. パーツの3Dプリント CAD設計データから目的モデルを造形。多数の焼失レジンが各社から出ており、プリンターと要求特性で選定。 ジュエリー向けで人気のFormlabs Form 3は、高度な技術不要で扱いやすく、メーカー純正材料のみ対応という制約が逆

ナイロン/ポリアミド(PA)は、優れた衝撃耐性・柔軟性・耐薬品性・耐熱性でプロ3Dプリント最多用材料の一つ。ペレット・フィラメント・粉末(FDM/SLSそれぞれ)で使用され、いずれも機能試作・最終品に耐える高強度を発揮します。 染色の必要性と前提 技術材料は一般に「ナチュラル(無着色)」で供給され、白〜薄白色。用途によっては着色仕上げが必要になります。 PAは合成繊維なので合成繊維用染料(RIT合成染料等)必須。天然繊維用では染まりません。またPAは吸湿性(空気中の水分を吸収)が高く、未加工材料の染色は造形不良リスクがあるため、完成パーツのみ染色するのが鉄則です。 造形技術別・染色前処理

3Dプリントはファッション分野で存在感を増しています。ランウェイ衣装・アクセサリーから、ユーザー採寸ベースのプロトタイプ・マネキン・ラスト(靴型)製作まで、幅広く貢献しています。 3Dプリント布地では複数技術が研究されていますが、現状FDMが最もアクセスしやすく汎用性が高いです。スライサー・ソフトの易操作性、豊富な材料選択肢が強みです。 主要応用分野 プロトタイピング 3Dプリント布地 3Dプリント靴 プロトタイピング 試作専用に導入し、コスト・期間削減、形状・仕上げ確認、初期設計から最終デザインへの修正反復に活用。例:Camper社がBCN3D機で靴試作を内製。 3Dプリント布地

プロトタイプは量産製品の最初の実例で、設計修正の出発点、複製モデル、金型マスターモデルとして機能します。プロトタイピングは実験的プロセスで、設計チームがアイデアを具現化し、目的達成まで反復するために多業種で活用されます。 プロトタイプの分類 低忠実度プロトタイプ(短期間・即時性重視) 設計検証用設計プロトタイプ 幾何形状確認用幾何プロトタイプ 材料挙動・機能テスト用機能プロトタイプ 全特性総合検証用技術プロトタイプ 高忠実度プロトタイプ 最終製品と同一のプロトタイプ。量産前の実施が強く推奨されます。 3Dプリントと迅速プロトタイピング 3Dプリントは即時性と材料・技術の多様性から迅速
PLA(ポリ乳酸)は、トウモロコシ・ジャガイモ・タピオカ・サトウキビ・テンサイ等の植物デンプン由来のバイオプラスチック・熱可塑性樹脂で、デスクトップFDM造形の定番中の定番です。低コスト、保存性良好、低造形温度、無毒、寸法精度、強度、生分解性に優れ、初心者からテスト造形、精密組立、装飾、コスプレ小道具まで幅広く使われます。 多様なPLAバリエーション 基本PLAの他、木材・石材・金属配合、フレキシブル(PLA Soft)、抗菌、蓄光、透明/半透明、マルチカラー、難燃、磁性、空気浄化、X線遮蔽、導電、熱変色等、特殊PLAが多数存在します。 3つの主要フィニッシュ(仕上げ) PLA造形ではマッ

FDM用金属フィラメントには「金属調(金属粉5-40%・見た目のみ)」と「金属充填(金属粉80%以上・焼結で100%金属化可能)」の2類型があります。後者で市場をリードするBASF「Ultrafuse」とThe Virtual Foundry「Filamet」を徹底比較します。 FDMプリンター互換性 両者とも市販ほぼ全FDMプリンターで造形可能。高金属充填ゆえ硬化鋼ノズル必須。造形温度は最大245℃、ベッド120℃以内。 Ultrafuse:バインダー系で適度な柔軟性あり、脆さ少なく造形容易 Filamet:PLAバインダー+高金属充填で脆い傾向。スプールからエクストルーダーまでの経路で

ポリプロピレン(PP)は低密度・優れた機械特性・耐薬品性・滅菌可能性を兼ね備え、3Dプリントでの採用が拡大する注目材料ですが、造形難易度が高く(密着不良・高熱膨張・環境制御必須)、良好な結果を出すのは困難でした。 ドイツPPprint社のソリューション PP専門メーカーとして、最適化フィラメント・専用密着ベース・サポート材・クリーナーからなるエコシステムを構築し、複雑形状のPP造形を現実的なものにしました。 PPprint 721フィラメント PPの優れた特性を継承しつつ、反りを最小化・層間密着を最大化するよう最適化。低吸湿性で乾燥不要(乾燥剤入り真空保管推奨)。 造形品は高い機械強度、酸

SLS 3Dプリントでもパーツ単価の把握は不可欠です。Sinterit Lisa / Lisa Proでのコスト算出方法を、粉末サイクルの観点から解説します。 粉末サイクルの理解 SLSでは「使用済み粉末」+「リフレッシュ粉末(新粉)」の混合粉を使用。造形後、未焼結粉を回収し、リフレッシュ粉を規定割合で補充して次回造形に再利用します。 使用済み粉末:造形後に残る未焼結粉 リフレッシュ粉:使用済み粉をリフレッシュするための新粉 造形用粉末:使用済み+リフレッシュの混合粉(プリンター投入状態) 計算の前提 Lisa / Lisa Proでは79%使用済み粉 + 21%リフレッシュ粉の比率で

「FDMは装飾品・おもちゃ・非機能試作しか作れない」は過去の話。材料開発の進展により、特定機能や機械的特性を高めた先進フィラメントが多数存在し、最終製品・機能試作・プロ仕上げモデルの製造にFDMが適しています。 スウェーデンAddnorth社の挑戦 北欧のフィラメント不足と技術材料入手難を背景に2016年創業。現在はエンジニアリング用途向け材料を含む幅広いラインナップを展開し、Adura Xはその旗艦材料です。 Adura Xの特徴 ナイロンベースにカーボンファイバーを配合し、高性能環境で使えるタフなパーツ製造向けに開発されました。 採用事例:RGNT Motorcycles(高性能電動

FDM造形で最も重要なのがビルドプレートへの密着です。造形開始・初層・造形中は十分な密着が必要ですが、完了後は容易に取り外せる必要があります。材料・プリンター特性により密着不良が起こり、造形失敗の主因となります。 密着剤の種類とMagigooの優位性 スプレー・霧吹き・液体等がありますが、スプレーはファン等に付着し故障原因になり得ます。Magigooは専用アプリケーター付き液体で、塗布が容易で密着性能に優れます。 材料別ラインナップ:Original(PLA/ABS/PETG)、PP、PPGF、PC、PA、Flex(柔軟材)、HT(高温材)、Pro Metal(BASF金属フィラメント対応)

プロトタイプは市場投入予定製品のシミュレーションで、機能・特性検証のために不可欠な工程です。多くは外注に頼りますが、3DプリンターとMayku FormBox(卓上真空成形機)の2台のみで、プロ品質の試作を短時間・低コストで内製化できることを紹介します。 真空成形の基本 熱可塑性シートを加熱軟化させ、圧力・真空で金型に密着成形する工法。汎用性が高く、低コストで産業界で広く使われてきました。Mayku FormBoxの登場で、あらゆる組織が導入可能になりました。 実例:電子デバイス試作の全工程 以下の4パーツを、3Dプリンターで金型を作り、FormBoxで成形して製作: 1. 製品筐体(上

市販の生産ソリューションの多くは大企業向けの大型・高額設備ですが、現代のビジネス環境の主流はスペースと予算が限られた中小企業、設計・建築事務所、教育機関、アーティスト、職人です。 その結果、試作・生産を外注せざるを得ず、コスト増と納期長期化を招いていました。しかし現在、プロフェッショナル向け卓上機器や1台で複数工程をこなす複合機を開発するメーカーが増えています。 卓上3Dプリンターの選択肢 FDM式卓上プリンター エントリー機のFlashforge Adventurer 3から、技術材料・サポート材対応のプロ機Raise3D Pro2 / Pro2 Plusまで幅広く展開。 光造形(レ

プラスチックは汎用・エンジニアリング・先進(高性能)の3段階に分類されます。先進プラスチックはPAEK(ポリアリルエーテルエーテルケトン)系で、高温下でも機械的特性を維持する半結晶性材料です。 PAEKファミリーとPEIの特異性 PAEKにはPEEK、PEKK、PEI(ポリエーテルイミド)があり、全て高い化学・機械耐性と難燃性を持ちます。中でもPEIは寸法安定性に優れ、高温下でも機械的特性が変わらない点で際立っています。 PEI(Ultem 1010等)は射出成形金型など、耐熱・高圧が必須の用途で使われます。3Dプリントで金型を作ればコスト削減と迅速な試作が可能ですが、400℃以上のノズル、

人間活動による環境悪化は、豊かな生態系を育むサンゴ礁の消失を招いています。香港大学の建築家と海洋科学者チームは、3Dプリント構造物によるサンゴ礁再生システムを開発しました。 迷路構造を持つ粘土タイル 内部に迷路のような構造を持つテラコッタ(陶土)製タイルを3Dプリントし、サンゴが付着・成長できる環境を提供します。まずサンゴ断片で「種付け」し、周囲のタイルへ定着を促します。 現在、香港沖合40平方メートルをカバーし、非常に良好な結果が得られています。 持続可能な材料選択の重要性 プラスチックやレジンではなくテラコッタを採用。粘土ベースの天然素材のため環境負荷を最小限に抑え、コンクリートのよう

3Dプリントの恩恵を受けるユーザーが増える中、フィラメントメーカーは標準プラスチック(PLA、ABS、PETG等)の代替となる革新的で独自性のある材料の開発に注力しています。 代替フィラメントの2分類 標準フィラメントでは得られない特定の特性・機能を持つもの 造形物に独自の外観・仕上げを与えるもの 多くはベースポリマー(多くはPLA)に繊維や粉末を配合した複合材料です。ここでは、基本的なFDMプリンターでも使える5つの革新的フィラメントを紹介します。 1. 金属フィラメント──焼結で「本物の金属」に 従来の金属調フィラメント(金属粉5〜40%)は見た目のみでしたが、The Virtua
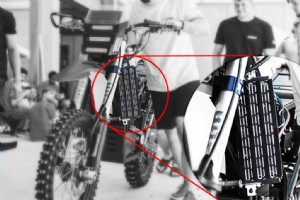
ポーランドのAGH科学技術大学の学生チームが、電動バイクの自作プロジェクトで卓上SLS 3Dプリンター(Sinterit Lisa Pro)を活用。電気自動車の普及と革新的製造手法の検証を目指しています。 大学研究室でのものづくり 産業用機械が並ぶ研究室で、バイクをゼロから製作。手作業や機械加工で作れないパーツには3Dプリントを採用しました。 ラジエーターケースには、材料バリエーションの豊富さ、精度、耐久性の観点からSLS方式を選択。ハニカム構造と泥除け・飛び石対策の空気ディフレクターを一体設計し、サポート材不要で造形しました。 実走テストと競技会での実証 組み立て後、複数のテストを実施し

ポーランドのZortrax社は、プロフェッショナル向け3Dプリントシステムの開発で知られ、自社プリンターに最適化されつつ、ほぼ全てのFDMプリンターで使用可能な高品質な技術材料群を提供しています。 Z-ULTRATとは 同社の豊富なフィラメントラインナップ(ABS、ASA、PC-ABS、ナイロン、HiPS等)の中でも、特に注目されるのがZ-ULTRATとその改良版Z-ULTRAT Plusです。 Z-ULTRATはABSベースにPC(ポリカーボネート)を配合したフィラメントで、ベースポリマーの機械的特性を向上させ、耐久性を高めた「進化したABS」です。さらに優れた表面品質と仕上がりを実現して

Snapmaker 2.0の登場は大きな話題を呼んでいます。一見すると普通の3Dプリンターですが、クリエイター、メイカー、教育機関、小規模設計・建築事務所が求める3つの主要機能を搭載しています: FDM式3Dプリント CNC加工 レーザー切断・彫刻 Kickstarterから進化した「3 in 1」マシン Snapmaker 2.0は、2017年にKickstarterで大成功を収めた「Snapmaker Original」の進化版です。モジュールを交換するだけで3つの全く異なる製造技術に即座にアクセスできることは、無限の創造可能性を意味します。 コンパクトなデスクトップサイズであらゆる

Sinterit社の「Lisa」「Lisa Pro」など、手頃な価格で高品質、コンパクトな卓上SLS(選択的レーザー焼結)3Dプリンターの登場は、業界に大きな変革をもたらしました。従来は高コストと大型機器がネックで導入できなかった分野でも、この技術が普及しつつあります。 Rawlplug社の挑戦:社内で完結する迅速な試作プロセス 世界初の壁プラグ(アンカー)を開発したことで知られるRawlplug社は、製品開発の最大効率化を目指し、SLS卓上3Dプリンター「Lisa Pro」を導入。品質と多様な材料対応力を評価しての採用でした。 100年の歴史における試作手法の変遷 同社の壁プラグは、大英
STEAMスキル(科学、技術、工学、芸術、数学)は、若者の就職やキャリア形成においてますます重要視されています。これらの分野の基礎を、遊びを通じて実践的かつ視覚的に教えることが可能であることはすでに実証されています。 幼少期の脳への刺激がもたらす効果 幼少期の脳への刺激は非常に有益で、大人の学習よりも知識の習得が速いことが知られています。プロジェクトを通じて具体的な形にする過程で、子どもたちは複雑な概念を実践を通して理解し、学習意欲を維持しやすくなります。 「遊びながら学ぶ」教育の進化 「教育と娯楽の融合」は50年以上前から実践されてきましたが、デジタル時代の到来により、新たな学習の可能性
3Dプリント