工業製造
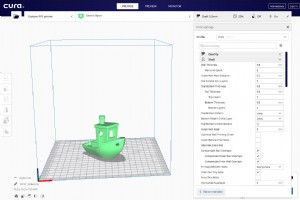
3Dプリントには、ユーザーに依存する一連の要因が常に存在し、それがプリントの成否を分けることになります。すべての要因は、ユーザーが各3Dプリントで使用するプリントプロファイルに集約されます。 FDM 3Dプリントプロファイルでは、無限のパラメータを変更可能です:プリント温度と速度、内部および外部パーツの製造方法、そして3Dプリントに影響を与えるその他すべてのパラメータ。したがって、プリントプロファイル作成時に最も重要な情報を以下に説明します。 考慮すべき側面 プリントパラメータの変更を始める前に、直接影響を与える一連の要因を考慮する必要があります: 造形物の形状 パーツの形状と厚みは、速度や

金属合金によるプロトタイプ製造 と 小ロット量産 は、3Dプリンティング技術の進化により大きく前進しました。しかし、一部の伝統技術は消滅せず、進化を続けています。 その代表が ロストワックス(失蝋)鋳造 です。原型蝋型を手作業で作っていた時代から、薄肉蝋型による小ロット対応へ、そしてついに Form 2等の光造形3Dプリンタ(キャスタブルレジン)や、FDMプリンタ用ロストワックス専用材料(MoldLay, PolyCast等) で原型を造形し鋳造するワークフローが確立され、高精度・優れた表面仕上げ で市場を変革しました(PolyCast等)。 動画1:PolyCastを用いたロストワックス鋳

技術的に見れば、3Dプリンタは現在人類が保有する最も先進的かつ未来的なデバイスの一つです。これら機器へのアクセスが容易かつ安価になりつつある今、多様な領域・セクターがこの技術に賭けています。 以下、3Dプリンタを最も活用している領域 と、これら機器の将来像を概観します。 なぜ企業は3Dプリンティングに投資するのか 企業が3Dプリンティング投資を決断するメリットは多岐にわたります: コスト削減:自社内3Dプリントなら、外部発注比で1/3~1/4のコスト、納期は即日、輸送コストゼロ 生産プロセスの効率化:「必要な部品を、必要なときに、社内で即造る」——調達リードタイム、発注フロー、運送リスクから
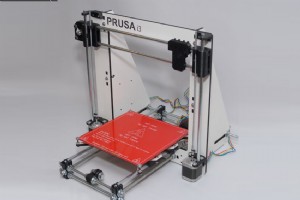
2005年、エイドリアン・ボイヤー博士の「自己複製可能なFDM 3Dプリンタ(RepRap)」発表とオープンソース運動の勃興以来、この分野は劇的に進化しました。本記事では、初期の造形成功を支え、現在の基盤となったキーコンポーネントとマイルストーンを振り返ります。 3Dプリンタ本体:RepRapからPrusa i3へ FDM特許切れ(2009年頃)後、オープンソースベースの多機種が登場しました。初期はチューブラーフレーム、シンプルな電子基板、ヒートベッドなしが標準でした。2012年、Prusa i3 Original が登場し、史上最も売れ、最も改造され、非プロ市場のデファクトスタンダードとなり
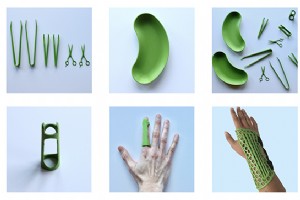
3Dプリンティングの世界は、医療分野に深く浸透していますが、多くの人々はまだその実態を知りません。2011年は、カイバ・ギオンフリッドさんの症例により、医療分野における3Dプリンティングの「元年」と言える年でした。生まれつき気管が脆弱で崩壊してしまう病気を抱えたカイバさんは、気管挿管下でも呼吸停止を繰り返し、心臓にも影響が及びました。しかし、生体力学工学の専門家である グリーン博士とホリスター博士 が、生体適合性デバイスを設計・3Dプリントし、カイバさんの気管に迅速かつ確実に接続。カイバさんは命を救われ、生活の質を取り戻しました。 この衝撃的な成功をきっかけに、医療現場は3Dプリンティングと本
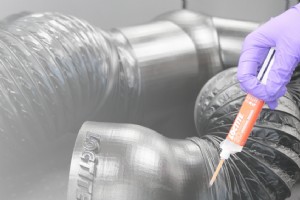
3Dプリンターユーザーは常に**より複雑で大型の部品を作りたい**と望むが、しばしば知識ではなく、3Dプリンターの制約やワンピース造形の非互換性によって制限される。最もシンプルで経済的な解決策は、**部品を分割造形し、後で接着する**ことだ。以下に接着剤タイプ、接合タイプ、成功するための推奨事項を提示する: 接着剤の種類 FDM方式3Dプリント初期には、PLAとABSを接着するために従来の接着剤が使用された。これらの接着剤は、湿気の多い寒冷環境や部品が振動にさらされるケースなど、特定状況で接着が失敗するため廃れつつある。**技術進化に伴い、3Dプリント専用接着剤が開発**され、上記問題を回避
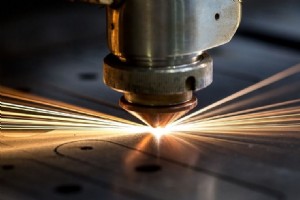
3Dプリント**はすでに皆の口に上り、大多数の人々が一般的にその利点を認識している。個人ユーザーの日常生活でもプロユーザーでも。しかしあまり知られていないのは、**この技術を補完する機械が存在する**ことだ。ここでは**レーザーカッター**について語る。 3Dプリンターとレーザーカッターは全く異なる機械で相反する仕事をするが、構造レベルでは似ている。**3Dプリンターは最終部品とは異なる形状の原材料**(フィラメント、ペレット、レジン等)を使用し、三次元オブジェクトを得る。対照的に、**レーザーカッターは最終部品と同形状でより大きいサイズの原材料**(木材シート、鋼鉄等)を必要とし、二次元での
3D FDMプリントで**「スプールにノット(結び目)がある」**という用語が使われるとき、**それは完全に間違い**であり、その理由を説明する。 **フィラメントを解放せずに手動で結び目を作ることは完全に不可能**だ。どのユーザーでもテスト可能:糸とボビンを取り、手動で巻く。プロセス中に結び目を作ろうとするが、フィラメントを解放せずにそれは不可能だ。今、ユーザーはフィラメント巻き取り工程(工場で)中に類似のことが起こるのはあり得ないと考えなければならない。巻き取り機をエクストルーダーの下に通す必要があるからだ。 以上のことから、フィラメント製造プロセスでノットが生成され得ないことが実証され
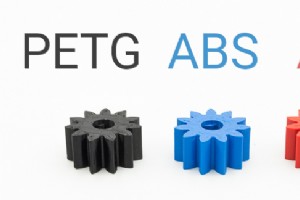
前回の記事でPETGとPLAを比較したテーマに続き、ここではPETG、ABS、ASAの違いと類似点を示す。 PETGとABSは、FDM/FFF方式3Dプリント分野で最も消費される材料グループ**に属し、前者は強度とプリント容易性のバランス、後者は長年の産業界での実績による。ASAは**より多くの消費者を惹きつけ**ており、特に高い機械的・環境的耐性を必要とするユーザーに人気だ。 ABS(アクリロニトリル・ブタジエン・スチレン)は、あらゆる種類のハウジングや外部部品**を作る際の産業界におけるプラスチックの代名詞だ。通常、継続的な操作を前提としている。ABSは**硬度**、特定化学薬品への耐性、
先週の木曜日7日と金曜日8日、ガリシアのテクノロジーセクター主要新興企業いくつかと共に、A CoruñaでのLacon Network第9回年次大会に出展した。ブースでは3Dプリントの可能性と応用、材料とプリンターにおける最新開発を披露した。 イベントは、今年も出席者数と内容の両面で大成功であり、各回ごとに関心が高まっている。地域および全国テレビがイベントの最も重要な部分を取材し、共同創業者2名を含む複数の出展者に生インタビューを行った。
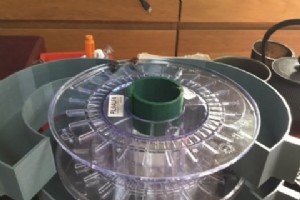
一度FDM方式3Dプリントの世界に足を踏み入れると、フィラメントスプールを消費し、ある問題に直面する:**あの空のスプールをどうするか?** 特定メーカーはSAN(スチレンアクリロニトリル)のように容易にリサイクル可能な材料を使用している。スプールがリサイクル不可、または廃棄物を出したくない場合、**それらを再利用するいくつかの方法**がある。 収納システム 3Dプリントコミュニティ内で最も普及した用途の一つは、スプールを収納システムのベースとして使用することだ。このシステムを作るには、**引き出しをプリントしスプールにネジ止めするだけ**。有名な3Dモデルリポジトリには、シンプルな2段引き出
3Dプリント分野は成長を続け、プロフェッショナル用途でも家庭用途でも、モデル、プロトタイプ、部品を自作するために3Dプリンターを取得する人が増えている。FDMまたはSLA方式3Dプリンターの三次元作業方式により複雑な形状の多くの部品を作れることは事実だが、使用する3Dプリンタータイプ(デスクトップまたは産業用)に大きく依存する一定の制限があることを認識しなければならない。一方、特にプロフェッショナル分野では、この技術が大型部品の少量生産または中小型部品の大量生産に理想的であることを考慮すべきだ。 3Dプリントを始める際、ユーザーが自問すべき主な質問は:3Dプリンターを何に使うか? この最初の
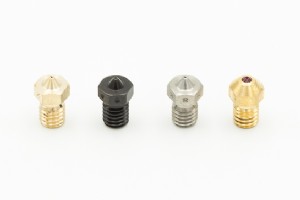
3Dプリントユーザーの大きな疑問の一つは、市場に出回る複数のノズルタイプ間にどんな違いがあるか、それぞれの場面でどれを使うべきか、どんな使用・メンテナンスのヒントを考慮すべきかだ。この記事とあと2記事で、**3D FDM/FFFプリンターのエクストルーダーノズル**について生じるすべての疑問を説明し回答しようとする。 3Dプリンターノズルの分類 ノズルを分類する際、主な特性2つを考慮する:材質と出口径だ。 出口径 径には0.20mm(すでに0.15mmや0.10mmノズルも存在)から1.2mmまで幅広い測定値がある。 材質 真鍮ノズル:エクストルーダーノズルで最も使用される材質だ。高い熱伝導
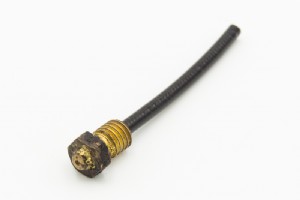
3Dプリンターのノズルは、他の材料と接触(摩擦)するあらゆる要素と同様、前記事で述べた通りノズル材質と使用フィラメントタイプによって異なるが、使用に伴う摩耗を呈する。摩耗が顕著になったことを検知するため、2つのシンプルな手法を用いる: 視覚的手法 摩耗が非常に鋭い場合、以下の画像のようにノズル先端で肉眼検出可能だ。 画像1:ノズル比較 すべてのプリントパラメータが正しく、3Dモデルに欠陥がなく、ノズルが肉眼では良好な状態に見えても、内部が摩耗しており、内部でのプラスチック乱流により造形部品に変形と不良表面仕上げを引き起こすケースもある。 理論的手法 この手法を適用するには、使用中の3Dプリ
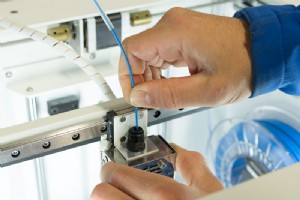
エクストルーダーに詰まりを生じさせる主な原因は、低品質材料の使用、不適切な保管や使用によるフィラメントへの不純物混入、メーカー推奨範囲外の温度での使用だ。この問題解決のため、以下の方法を推奨する: コールドプル(Cold Pull) この方法は実行する最もシンプルかつ高速な手法だ。まず、エクストルーダーを詰まりの原因となったフィラメントのプリント温度まで加熱する(例:PLAなら190℃)。次に、材料のガラス転移温度近くまで温度を下げる。PLAなら90℃以上で、材料が固化し、詰まりの原因となる不純物がフィラメントと共に固まる。ここで、片手でフィラメントを引き抜き、もう片手でエクストルーダーを保持
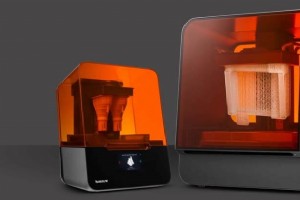
有名なSLA方式3DプリンターブランドFormlabsが、最適化された製造技術を搭載した3DレジンプリンターForm 3とForm 3Lを発売し、3Dプリントの世界に革命をもたらした。 画像1:Form 3とForm 3L。出典:Formlabs Form 3とForm 3Lの両方は、液体レジンを固体部品に変換する線形照明とフレキシブルタンクを使用する新しいLFS(低圧ステレオリソグラフィー)プリント技術を搭載している。照明を担当するのはLPU(ライトプロセッシングユニット)で、部品製造中にレジンを固化させるために必要なすべての部品(レンズ、ミラー、レーザー)を含む単一モジュールだ。レーザー
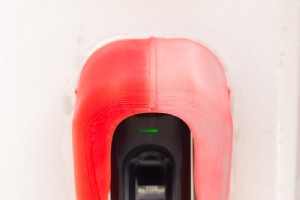
ASAは、1970年にBASFが商品名Luran Sで創製した、ABSに類似した非晶質熱可塑性テルポリマー材料だ。構造レベルでの両者の違いは、ASAがアクリルエラストマーを使用するのに対し、ABSはブタジエンエラストマーを使用する点にある。 ASAは、長期間屋外の雨、寒冷、海水にさらされても外観と耐衝撃性を維持するため、エンジニアリングプラスチックと呼ばれる。だからこそ、日常生活で見かけ使用する多くの製品に採用されている:住宅部品(屋根材)、電気設備(接続ボックス)、自動車部品(フロントグリル)、玩具、屋外用構造要素(パイプ、建設プロファイル)など多数。 ASAフィラメントの3Dプリントへの応
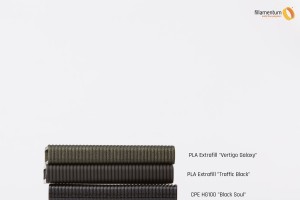
色彩理論は、顔料を組み合わせて望む効果を達成するための色混合の基本ルール群だ。4つの基本顔料を組み合わせることで、色相環のすべての色を達成可能だ。これは一見シンプルに見えるが、印刷では芸術であり、3Dプリントに持ち込むとさらに複雑だ。長年のFDM/FFF方式3Dプリント技術開発により、Fillamentumのような主要メーカーでは、天然ベースペレットと特定顔料の混合を最適化し、広範な色域を獲得し、異なる生産ロットでも完全に同一の色コードを実現することが可能になった。 Fillamentumは、高品質製造と豊富な材料・色で3Dプリント界のリーディングメーカーとして確立されている。この最後の側面で
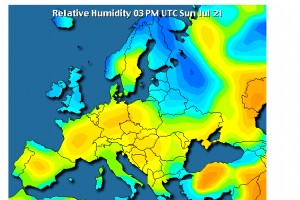
湿気とは、物体に浸透する水や大気中に存在する水蒸気だ。すべての生物にとって水は食物よりも生存に不可欠だが、無生物にとって湿気は通常問題の源であり、多くの材料の酸化と劣化を引き起こす。3Dプリント、具体的にはフィラメントの場合、過剰な湿気濃度は共通の結末、つまり3Dプリント失敗をもたらす長い問題リストの原因となる。 吸水の影響は以下の問題を引き起こす可能性がある:脆性増加、径増大(ボーデンタイプ押出システム搭載プリンターでの問題の可能性)、フィラメント劣化、フィラメント切れなど。また、吸水したフィラメントは押出により高い温度を必要とすることも考慮すべきだ。プリントしない場合はフィラメントをプリン
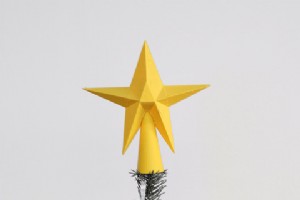
クリスマスが目前に迫り、3Dプリンターで最も楽しくエンターテイニングな部分、パーソナライズされたオーナメントとギフトの制作の機会がやってきた。 クリスマスは世界中で年間最も待ち望まれる祝祭で、すべてがライトと印象的な装飾で彩られる。数日間、友人や家族と集まり、物語と贈り物を交換する。 装飾とギフトの部分で3Dプリントが活躍する。誰でもパーソナライズされた要素を作れる技術だ。クリスマスツリーの飾りからベーキング型まで。ここでは3Dプリンターで作れるいくつかのアイデアを紹介する: クリスマスツリーの飾り クリスマスツリーはこれら祝祭の最も代表的な要素だ。どの家庭にも欠かせないこのアイテムを飾るのは
3Dプリント