


工業製造

市場投入以来、Sinterit Lisaプリンターは革命をもたらしました。デスクトップ形式で初の手頃な価格のSLSプリンターとして、その高品質、使いやすさ、低価格、コンパクトなサイズにより、これまで導入が困難とされていた分野にニッチを切り開きました。 その一つがサービスビューローです。他社にサービスを提供するビジネスで、設計、エンジニアリング、コンサルティングなどが含まれます。このタイプのビジネスの特徴は、一般的にオフィスに拠点を置いていることです。そのため従来、スペースやガス設備、大容量電源などの必要条件を満たせないため、SLS 3Dプリント装置の導入は不可能とされてきました。 その結果、

3D FDMプリンターの最も重要な要素の一つは、押出機とホットエンドで構成されるセットです。 ホットエンドは、フィラメントを溶かしてノズルを通って流れるようにし、同時にいわゆるホットゾーンの外部に熱が伝わらないようにする要素です。 このため、ホットエンドは一般的に4つの部分で構成されます: ノズル:溶融フィラメントが流れてパーツに堆積する要素。その直径が押出材料糸の直径を決定し、したがってXYでのプリンター解像度を決めます。 ヒーティングブロック: ノズルをプリント温度まで加熱し、安定させる役割の要素。 ヒートブレーク: 熱遮断ブリッジとして機能。ホットゾーンとコールドゾーンを分離。 ヒート

数年前まで、3Dプリントの世界に入る唯一の選択肢は、多くの場合手が届かないコストの市販家庭用プリンターを購入するか、RepRapプロジェクトで3Dプリンターを組み立てるために必要なパーツとコンポーネントを入手することでした。キット形式でも個別でも。この後者の選択肢は本当に手頃でしたが、組み立て、プログラミング、較正の両方で高い知識と専門性が必要で、良い結果を得るには。これは、多くのユーザーにとって大きな障壁でした。彼らの目標は3Dプリントプロセスに入ることであって、3Dプリンターの構築と較正プロセスではなかったからです。 画像1:RepRap Mendelプリンター。出典:reprap.or

ホットエンドはFDM 3Dプリンターの基本部品の一つであり、その見かけのシンプルさにもかかわらず、最も複雑な部品の一つです。このコンポーネントは、プリンターの解像度だけでなく、材料(研磨性や高温材料など)をプリントする能力にも依存します。ホットエンドを選択する際には複数のオプションがあり、それぞれに複数のスペアパーツとアクセサリーがあります。すべての用途に完璧なホットエンドはなく、各ユーザーに最適なものを選ぶのは、3Dプリントへの優先的な用途や、通常使用する材料によって決まります。 各ユーザーに最適なホットエンドを選択し設定する方法を学ぶには、その仕組みと構成部品を理解する必要があります。 ホ

ジュエリー製造は常に伝統的なプロセスであり、さまざまな技術的進歩に支えられてきました。今日まで、ジュエリー業界にこれほど大きな影響を与えた技術的進歩は、3Dプリントまたは積層造形以外にありません。 コンテンポラリージュエリーの到来により、実験と革新が主役となり、ジュエリー製造に使用される材料の範囲が大幅に拡大しました。貴金属と宝石だけでなく、プラスチックや繊維などの材料が使用され始め、金属パーツに統合されたり、主要材料として使用されたりしています。 ジュエリーモデリング:CAD-CAMプログラム ジュエリーの世界における3Dプリントは、従来の設計・製造プロセスに固有の多くの制限を克服することを

FDM/FFF方式3Dプリンタ(特に非プロ/デスクトップ機)の運用では、造形中に様々なトラブルが発生し、遅延・材料ロス・ストレスの原因となります。本記事では、現場で頻発する代表的トラブルの原因と、即効性のある対策を体系的にまとめました。 1. 造形開始時のフィラメント不出 造形開始直後にフィラメントが全く出ない、または極めて少ない場合の主因と対策: ① ノズルとベッド隙間が狭すぎる → ベッドレベリング(Zオフセット調整)を再実施。ノズル先端がベッドに接触/極近接すると押出不能。 ② 待機中の熱だれ(オージング) → 造形開始待機中にノズル先端から重力で溶融フィラメントが垂れ落ち、実造形時に材

FDM 3Dプリンターの機能的パーツについて語るとき、レイヤーファンは見つけられる最も重要なコンポーネントの一つです。3Dプリンターには通常HotEndエリアに2つのファンがあり、1つはHotEndディフューザーの冷却、もう1つはノズルから出る材料の冷却を担当します。この記事では後者、レイヤーファンについて語ります。 いつ必要か すべてのユーザーが、ノズルが同じゾーンで常に動く小さな面積のゾーンを持つパーツをプリントしようとした経験があるでしょう。このプロセスは過剰な温度上昇でパーツを軟化させます。同じことが、小径シリンダーのような背が高く細いパーツをプリントするときにも起こります。熱が同じ

画像1:3Dプリントリソフェイン。出典:Formlabs リソフェインは、光を投影することで各部分の不透明度が変化する異なる厚みを持つ三次元画像で、非常に見栄えが良く独創的な結果を得られます。 その起源は19世紀に遡ると考えられており、伝統的に蝋から彫刻され、石膏で型取り、その後溶かして磁器で焼成されていました。今日、3Dプリントによりこの技術はより身近になり、シンプルにリソフェインを作成できます。 実現に必要なディテールレベルのため、リソフェインは高解像度ステレオリソグラフィプリンター(SLA)での3Dプリントにより適しています。 Form 3 Form Cure UniZ Slash

3Dプリンターの仕様に「高解像度」とあっても、すべての3Dプリントパーツが正確で精密になるわけではありません。精度、精密さ、公差の意味を理解することは、あらゆる3Dプリントで良い結果を得るために不可欠です。以下で、これらの用語が3Dプリントの文脈で何を意味するかを詳述します。 精度(Accuracy) 測定値が真の値にどれだけ近いかを正確に理解します。的を例にとると、的の中心に近いほど精度が高いと言えます。3Dプリントでは、真の値はCAD設計の投影寸法になります。したがって、3Dプリントパーツの精度は、デジタル設計により近いほど高くなります。 精密さ(Precision) 精密さは測定の繰り

更新 3月13日 更新 3月18日 更新 3月30日 3月13日 現在の例外的状況とCOVID-19コロナウイルス封じ込めの課題により、保健当局の推奨に従い、チームの健康を優先・保証するためにさまざまな安全対策を実施しました: 内部チームの大半がテレワークで業務遂行。 業務の性質上対面での作業が必要な専門家には、保健当局のガイドラインに従い必要な指示と装備を提供。 出張と対面会議を制限し、電話やビデオ通話に置き換え。 同時に、出荷の処理と発送は通常通り実施することをお知らせします。例外的状況により、出荷のインシデントや遅延、問い合わせへの回答遅延が生じる可能性があります。ご理解ください。
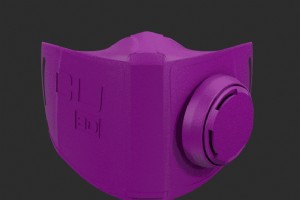
コロナウイルスCOVID-19の拡大による世界的パンデミックに直面している現在の状況において、あらゆる分野からの貢献と支援が極めて重要になると考え、3Dプリントセクターから生まれている非常に興味深いイニシアチブを広めることが適切だと判断しました。 最近、特に医療従事者にとって基本的な防護具であるマスクの不足に関するニュースが頻繁に報じられていますが、仕事やその他の事情でウイルスにより曝露される可能性のある他の人々にとっても重要です。 このため、抗菌フィラメントPLActiveのメーカーであるCopper3Dチームが、実質的にあらゆる3D FDMプリンターで製造可能なマスクの設計を共有し、そのS

COVID-19コロナウイルスの拡大により経験している現在の緊急事態において、連帯と革新から素晴らしいイニシアチブと解決策が生まれています。特に医療機器と個人防護具(PPE)の不足を緩和するためです。 3Dプリントセクターでは、多くのエンジニアと材料メーカーが医療専門家とともに、PPE(個人防護具)のモデル設計に取り組み、医療従事者の健康を守り業務を支援しています。また、バルブ、呼吸器コネクタ、補助呼吸器など、医療機器不足を緩和するさまざまなプロトタイプの開発も進めています。 さらに、多くのメイカーコミュニティが3Dプリンターを稼働させこれらのデバイスを製造しています。スペインではCorona

COVID-19の拡大によるこの緊急事態の初期から、あらゆる分野からの貢献と支援が極めて重要になると、私たちはこの世界的パンデミックとの闘いにおいて小さな貢献ができると信じるさまざまな前線で取り組みを開始しました。 まず当然ながら、チーム全員の安全と健康を確保し、保健当局の推奨に従って必要な措置を実施しました(テレワーク推進、個人防護具の提供、出張と対面会議の制限等)。 一方、厚生省がさまざまな種類の衛生・防護資材の可用性を要請した際、公式チャネルを通じて衛生用途に有効な利用可能リソースを通報し、当局へ配布のために提供しました。 ドアを開けたりボタンを押したりする際に直接接触を避けるという、

画像1:高炭素鋼Filamet™で造形し焼結したモデル。出典:The Virtual Foundry The Virtual Foundryは、ウィスコンシン州に本社を置くアメリカ企業で、溶融金属分野の大エキスパートたちによって2014年から継続的に、3D FDM金属プリント用フィラメントとアクセサリーの範囲を改善・拡大してきました。最初は真鍮、銅、青銅の高含有率フィラメントの製造に成功しましたが、焼結後の構造は金属の特性を備えていませんでした。Kickstarterキャンペーンで十分な支援を得て、フィラメントを純金属と同等の特性まで進化させ、材料範囲を拡大しました(316Lステンレス鋼、高

3Dプリント技術の導入により、設計はこれまでになく容易になりました。想像できれば、想像した通りに創造できます。この技術は、建設、自動車、医療など無数の分野で重要な進歩とコスト削減を可能にしました。 従来技術でもユーザー向けの品質と魅力的なデザインは可能ですが、3Dプリントはさらに進み、最も複雑なデザインでさえプリント・使用可能な驚異的なモデルの創造を可能にします。いくつかの専門的アドバイスがあれば、あらゆるユーザーが高品質な3Dプリントを作れます。以下の5つのガイドラインは、誰もが望む品質を達成するための良いスタートです。 3Dプリント向けにレイアウトを調整 これは、3Dプリントで機械的また

3Dレジンプリントは、FDM 3Dプリントと同様に進化し、あらゆるタイプのユーザーが利用できるようになりました。3Dレジンプリンターの使用拡大により、非常に多様な特性と用途を持つ幅広いレジンが開発されています。 この記事では、3Dレジンプリンター(SLA、DLP、LED/LCD、LFS等)向けの既存レジンの種類と用途を説明・整理します。 レジンの種類 ほとんどのユーザーはFDM技術における材料タイプには詳しいですが、3Dレジンプリントを始めるとレジンの種類についての知識不足に直面することがよくあります。FDM技術と同様に、レジン3Dプリンター用材料には2つの大きなグループがあります:スタンダ
特定の用途に最適な材料を選ぶのは、多数の変数と要件に依存する複雑な決定になることがあります。この選択を容易にするため、当社ウェブサイトに新しい高度検索エンジンを開発しました。ほぼ40の特性(機械的、電気的、光学的、熱的、物理化学的...)でフィルタリングし、必要な特徴を満たす完璧な材料を見つけられます。 検索を実行すると、左カラムにさまざまな利用可能なフィルターが表示されます。一部のオプションは特定の特性を持つ材料をフィルタリングし、他のオプションでは希望する材料が満たす値の範囲を選択できます。各特性の詳細な説明はこの用語集で確認できます。 検索で得られる材料の値と特性は概算であり、拘束力は

すべての3Dプリンターユーザーは、3Dプリントパーツにはシェルとフィル(インフィル)という2つの明確なゾーンがあることを知っています。これら2つの値の適切なパラメータ設定は、機械的強度、仕上げ、プリント時間、コストに影響します。シェルはパーツの外壁で、プリントベースと接触する層と最終表面仕上げを与えるトップ層の両方を含みます。 この記事では、パーツの内部であるインフィルに焦点を当てます。スライサーソフト(Cura3D、Simplify3D等)では、インフィルの形状とパーセンテージを選択できます。以下に最も重要な設定を挙げます。 3Dプリントにおけるインフィル率 インフィルはパーツ内部を占める

FDM 3Dプリンターユーザーが中級レベルに達すると、機能性と仕上げの両面で造形物の複雑さを高めたくなります。ここでは、プログラムされた停止と金属インサートを活用して、3Dプリンターの性能を高めるためのヒントを紹介します。 スケジュール停止 スケジュール停止は非常に簡単な操作ですが、多くのユーザーが躊躇します。最初のステップは、どの高さで(ミリメートル単位)プリントを停止したいかを正確に把握することです。使用するスライサーソフトによって、直接(層番号)または間接的に(ミリメートル)で確認できます。後者の場合、停止したい層番号を探し、層厚を掛けて総高さ(ミリメートル)を算出します。 総高さがわ

3Dプリントの世界では、あらゆるタイプのパーツと仕上げの製造可能性を拡大し、業界の進化を支援するニーズが高まっています。今回は、FDM 3Dプリンターで造形したパーツのクロムメッキについて紹介します。 PC-ABSのような新材料の登場は、FDM 3Dプリントに革命をもたらしました。それは高い機械的特性と過酷な環境への耐性を持つだけでなく、優れたクロムメッキ表面を得るために最も使用されるプラスチックの一つだからです。プラスチックパーツのクロムメッキは、装飾的または非機能的なパーツを作るために用いられ、クロムメッキ金属と同一の仕上げを示しながら、はるかに軽量で低コストです。 画像1:Polym
3Dプリント


