工業製造

ハイパーミストとスプリンクラーシステムの違い ハイパーミスト: 真水を使用 2種類の検知器が作動したときに起動 スプリンクラーシステムより高圧力が必要 水滴粒子が小さい スプリンクラーシステム: 海水を使用 温度感知バルブを備える ハイパーミストより低圧力で作動 水滴粒子がハイパーミストより大きい
パンティングとは? 船殻プレートの内外への変動運動をパンティングと呼び、船舶が受ける応力の一種です。 「パンティング」という用語はボイラーにも関連します。 ボイラーのパンティングとは? 酸素不足や空気不足のとき、ボイラー内部圧力が外部圧力より低くなるとボイラーが振動し、高いピッチの音が聞こえます。
個人用救命具におけるTPAと防寒服とは? TPAはThermal Protective Aid(熱的保護具)の略です。 熱的保護具(TPA)は、低熱伝導率の防水素材で作られた袋状のスーツです。 防寒服は、レスキューボートクルーが使用するために設計された防護服で、その機能は固有浮力を持つ浸水防止スーツとほぼ同じです。
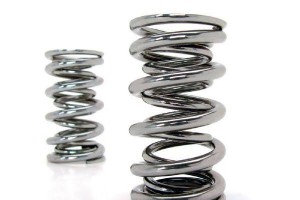
なぜ補機シリンダーヘッドに同心スプリングが採用されるのか? 補機のシリンダーヘッドには同心スプリングが取り付けられ、排気弁と吸気弁の開閉を助けます。 排気弁と吸気弁に同心スプリングを採用する理由は以下の通りです: 一方のスプリングが破損しても、もう一方が弁を保持します。 吸気弁と排気弁のスプリング線径を薄くできます。 1本の大型スプリングに必要なスペースを削減できます。 スプリングの固有振動数がカムシャフト回転数の調和数と一致すると、スプリングが軸方向に振動しサージが発生します。異なるサイズのスプリングを内外に組み合わせることでこれを防止できます。 スプリングにかかる側面推力を打ち消します。
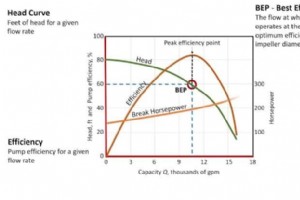
この記事では、遠心ポンプ始動時に吐出弁を閉じる理由、またはなぜ遠心ポンプは吐出弁閉で始動するのかを説明します。 まず、遠心ポンプの特性曲線を通じて理解しましょう。 遠心ポンプは通常、吐出弁を閉じた状態で始動します。 遠心ポンプの特性曲線から、吐出量がゼロのとき、必要動力が最小であることがわかります。 したがって、始動時は吐出弁を閉じておき、モーターの低出力段階での動力需要を最小限に抑えます。 これによりポンプが安定します。ポンプが安定したら吐出弁を開き、高動力需要に対応します。これは始動直後の4〜5秒間ではモーターが対応できない可能性があります。 または 大容量遠心ポンプを吐出弁閉で始動する
ステアリングギアシステム内のエアはハンティングを引き起こします。したがって、エアの除去はステアリングギアの正常な機能と安全な航海に不可欠です。 システムからエアを除去する手順は以下の通りです: ステアリングギアをメカニカルハンドル操作モードに設定します。 バイパスバルブを閉じ、ストップバルブを開きます。 モーターを始動し、ステアリングギアのポート側とスターボード側の吐出側ベントバルブから、メカニカルハンドルを用いて交互にエア抜きを行います。 エア泡が完全に除去されるまでこれを繰り返します。メカニカルハンドルに取り付けられたラダーアングルストッパーは、ラダーアングル35度以内に設定します。 エア
冷凍システムに取り付けられるバックプレッシャーバルブは、スプリング付き逆止弁です。 これは、マルチ温度室システムにおいて、蒸発器コイルから冷媒が流出する地点に取り付けられます。 このバルブは、温度設定が高い区画(通常約4〜5℃)の出口に取り付けられます。 船上では、このバルブはベジタブルルーム区画の外側に取り付けられます。 バックプレッシャーバルブの機能 このバルブの機能は、各区画の蒸発器出口でのガス圧力が異なるため、システムの平衡を維持することです。 ベジタブルルームは+4℃〜+6℃で維持され、魚室と肉室は-12℃〜-14℃で維持されます。 したがって、魚室と肉室への冷媒流量はベジタブルルー
ソニッククリーニングの基本原理は、ガス流中の浮遊粒子が互いに、または周囲の表面に付着する力を超えるエネルギーレベルの音波を生成し、硬い層を形成する前に粒子の蓄積を破砕・防止することです。 洗浄効果は、排ガスダクトの特定条件に適した間隔と周波数で1つ以上の音源を作動させることで得られます。 利点 ソニッククリーニングには多くの利点があります。内部表面を清潔に保つ非常にコスト効率の良い方法です。 • 投資コストが低く、経済性に優れる。• 継続的な洗浄プロセスにより長期的に熱交換効率が向上し、環境特性も改善。• 主機関運転中に継続的に作動。• 手動水洗の削減・代替。• 煙突火災の予防。• ピーク煙濃
排ガスボイラーのピンチポイントとは、蒸発器吸入側の排ガス温度と飽和蒸気温度の差です。 ピンチポイントが低いほど排ガスボイラー(EGB)の効率は高くなります。これは伝熱面積を大きくすることで達成されます。 しかし、表面積が大きすぎるとガス流速が低下し、ボイラー管により多くのスートが堆積し、これがスート火災の主な原因となります。 排ガスの最小流速は35m/s、圧力損失は150mm水柱以下に抑える必要があります。
エアコンプレッサーは圧縮空気を生成し、船舶では主機関の始動や各種サービスに使用されます。 エアコンプレッサーの効率を高めるには、以下の手順を実施します: 船内のベジタブルルームからエアダクトを引き、冷却空気を供給することで吸入空気量が増え、効率が向上します。 コンプレッサーの吸入・吐出バルブを適時に更新します。 コンプレッサーの潤滑油量を適正に維持します(不足も過剰も避ける)。 インタークーラーを定期的に清掃します。 吸入側と吐出側の空気配管にマノメーターを取り付け、クーラーの圧力損失を監視します。 冷却水ポンプを配置し、水の流れを良くします。 コンプレッサーのオイルセパレーターを適時に清掃
浄油機のブラインドディスクとは?その機能 ブラインドディスクとは、穴のないディスクのことです。 つまり、ディスクに穴がありません。 これは浄油機をクラリファイアに転換するために使用されます。 穴がないため、ディスクスタックの底部に挿入されます。
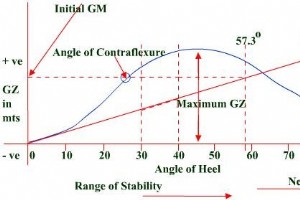
この記事では、反屈曲角(アングル・オブ・コントラフレックスチャー)について学びます。 反屈曲角とは? 曲線が凹から凸へ、または凸から凹へ変化する角度です。 または 傾斜角に対する復元レバー(GZ)の変化率が増加から減少へ転じる傾斜角です。この点より前ではGZの変化率は傾斜とともに増加し、この点を過ぎると減少します。 必読:船舶の動き その意義は? この点の物理的意義は、甲板が海面に接する点または角度であることです。 下図は、特定の積載状態における船舶の静的安定性曲線です。 この曲線はどのように得られるか? 復元レバーを傾斜角に対してプロットすることで得られます。 上図は正のメタセンタ高(
重油と船舶用ディーゼル油の違い または HFOとMDOの違い 重油(HFO) 粘度が高い コストが安い 分留の最終生成物 燃焼により高温が必要 船舶用ディーゼル油(MDO) 粘度が低い 高価 分留で得られる最初の純粋な生成物 低温で燃焼可能
ステアリングギアが所定位置に設定されるとラダーが動き、ラダーが所定位置に達したらステアリングギアをオフ位置に設定する必要があります。 この操作は3つのソレノイドバルブによって行われます。
潤滑油(LO)浄油機と燃料油(FO)浄油機の違い 主な違いは、潤滑油浄油機は主に水分の分離に使用され、燃料油浄油機は主にスラッジの分離に使用される点です。 したがって、燃料油浄油機はほとんどの船舶でクラリファイアとして運転され、潤滑油システムはピュアファイアとして運転されます。 クラリファイアにはラバーリング/チャンバーがあり、ピュアファイアにはダムリングがあります。 そのため、主な違いは背圧とスループットの設定、およびグラビティディスクの変更にあります。 重油(HFO)浄油機では、トップに3本の配管接続(汚油、清浄油、水)が見られます。通常ピュアファイアとして運転されますが、水分を検知すると
ザルツァー排気弁が回転しているかどうかを確認する方法 エアピストンの上部にスプリング付きロッドフロートがあり、エアピストンに対して上下に動きます。エアピストンの周辺に突出した面が設計されており、ロッドがこの面を通過するときにより大きく動くため、他の部分と比較してバルブが回転しているかどうかを判断できます。
冷蔵庫コンプレッサーの高圧・低圧カットアウトのテスト方法 低圧(LP)カットアウト:コンデンサーの出口バルブを閉じるだけで、冷媒の供給が遮断されるため、コンプレッサーが低圧でカットアウトします。 高圧(HP)カットアウト:調整ネジで高圧カットアウトユニットのスプリング圧力を変更し、設定を下げます。設定を低くすると、コンプレッサーが高圧で停止します。
MEOクラス4 電気口頭試験 質問と回答 モーターの海水浸水からの復旧 質問: モーターが海水に浸かった場合、復旧させるために何を行うか? 海水の影響を受けたモーターの整備: 回答を表示 海水で浸水/洗われたモーターの整備手順 ウィンドラス安全装置 回答を表示 スリッピングクラッチ(油圧モーターとギアの間に装着) 過負荷トリップ メガー(絶縁抵抗計) 回答を表示 メガーは絶縁抵抗をメガオーム単位で測定するオームメーターです(極間、極-アース)。良好な絶縁は高抵抗、不良な絶縁は比較的低抵抗を示します。実際の抵抗値は絶縁の温度や水分含有量などの要因により高くなったり低くなったりしま
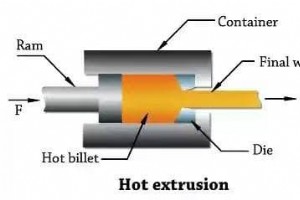
熱間押出しとは 熱間押出しは、ビレットまたはスラグ(金属塊)を高圧力でオリフィス(ダイス)を通して押し出し、所望の成形品形状を得るプロセスです。 熱間押出しは一定の断面形状を持つ製品を作る一般的な方法です。この押出しプロセスは高温で実施されるため、材料の加工硬化を防ぎ、ダイスを通して材料を押し出す手順を簡素化します。 一般に、250〜12,000トンの容量を持つ水平油圧プレスが多数の熱間押出しに使用されます。圧力範囲は30〜700 MPa(4,400〜102,000 psi)で、潤滑が必要です。ガラス粉は高温押出しの潤滑に、グラファイトやオイルは低温押出しの潤滑に使用できます。熱間押出し材料は
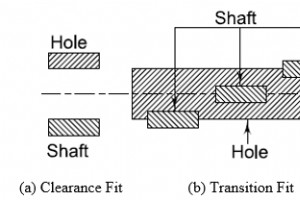
はめあい(Fit)とは 一方の部品が他方に挿入される際、ある程度のきつさまたはゆるさを持つ2部品の関係をはめあい(Fit)と呼びます。 設計製品は、機能を果たすために互いに滑り合ったり押し合ったりする部品として納入されることがあります。その結果、「はめあい」という用語が部品間の寸法関係を記述するために使用されます。部品がゆるいかきついかを決定し、滑りまたは圧入特性の判断に役立ちます。はめあいを理解するには、以下で定義されるいくつかの用語を理解する必要があります。 はめあいの種類 穴または軸の実寸法公差に応じて、インド規格と英国規格でははめあいの種類が以下の3主クラスに分類されます(図15.4
産業技術