工業製造
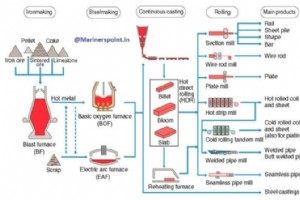
この記事では、鉄と炭素(≤1.5 %)の合金である鋼を製造する6大商業プロセス(ベッセマー・LD・平炉・坩堝・電気・デュプレックス)とフロー図、よくある質問をまとめ、製鉄・製鋼の全体像を把握できるよう構成しました。 鋼の定義と炭素の役割 鋼=Fe-C合金(C≤1.5 %)。Cは化合物(セメンタイト等)として固溶。1.5 %超過分は遊離炭素(グラファイト)となり鋳鉄へ移行。Cは微量ながら組織変態・特性支配の鍵元素。他元素(S・Si・P・Mn等)も含有するがCが品質決定の主役。 6大製鋼プロセス ベッセマー法:溶銑に空気吹き込み(コンバータ)。酸性(シリカライニング・P・S除去不可)と塩基
この記事では、産業・日常に不可欠な合金鋼について、定義・合金元素効果・組成表・低合金鋼特徴・分類(化学組成・組織・用途別)・構造用・工具用・特殊物性用・特殊合金鋼(磁性・耐熱・耐衝撃・ステンレス・マルエージング・ハイス)まで体系的に解説します。 合金鋼とは 炭素以外の元素を十分量添加し、特性改善を図った鋼。主要合金元素:Cr・Ni・Mn・Si・V・Mo・W・P・Cu・Ti・Zr・Co・Cb・Al等。単独・複合で目標特性設計。炭素と同様に固溶強化・析出硬化で強度・延性・靭性向上。合金炭化物(Fe-合金炭化物含む)は硬いが靭性劣る。粒成長抑制:Al最強、Zr・V・Cr・Tiも有効。組織変態温度
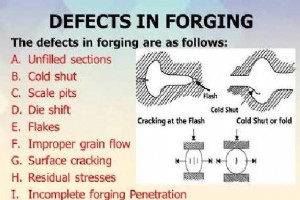
この記事では、鍛造品質を左右する鍛造欠陥について、定義・9大分類・発生原因・除去・予防対策・過去問まで、品質管理・現場技術者向けに実務的にまとめました。 欠陥とは 許容基準を超える不完全状態。基準内の不完全は「欠点」と区別。鍛造欠陥は製品信頼性・コストに直結する重大課題。 鍛造欠陥の定義 素材起因・閉鎖ダイス鍛造プロセス起因・後工程起因など多岐にわたる。本稿では閉鎖ダイス鍛造・後工程で頻発する代表的欠陥を中心に、性能影響・将来予防策を解説。 9大鍛造欠陥タイプ 未充填:ダイス隅まで金属流入せず。原因:ダイス設計不良・材料不足・加熱不良。対策:ダイス最適化・材料確保・適正加熱。 コール
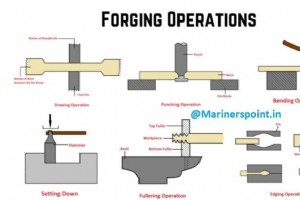
この記事では、金属を局所圧縮力で成形する鍛造の定義・温度分類・3大工法(手鍛・ドロップ鍛造・動力鍛造)・スミス鍛造8大基本操作・メリット/デメリット・頻出MCQ11問まで、現場技術者・学生向けに体系解説します。 鍛造とは ハンマーまたはダイスで局所圧縮力を加え金属を所望形状に成形する製造プロセス。温度により冷間鍛造・温間鍛造・熱間鍛造に大別。 3大鍛造工法 手鍛(スミシング):ハンマー手打ち。少量・軽量・修理現場向け。近年は動力鍛造に置換進む。 ドロップ鍛造:上型(ハンマー)を落下させ加熱ワークを下型で成形。反復打撃。 動力鍛造(パワーフォージング):動力ハンマーまたはプレスで計算され
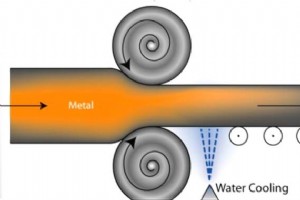
この記事では、再結晶温度以下(常温域)で金属を塑性変形させる冷間加工(コールドワーキング)について、定義・再結晶温度・組織変化・9大代表手法・熱間加工との比較表・メリット/デメリット・主要用途・目的・頻出FAQまで体系的にまとめました。 冷間加工とは 金属を再結晶温度未満(通常は室温)で成形する全プロセスの総称。熱間圧延・鍛造・溶接等の熱間加工と対比される。高融点非脆性金属・各種ポリマー強化に常用。※冷間加工部は転位密度上昇により腐食感受性が高まる点に注意。 再結晶温度とは 加工硬化した金属が加熱により応力フリーの新粒(再結晶粒)を生成し始める温度。 冷間加工がもたらす主な効果 残留
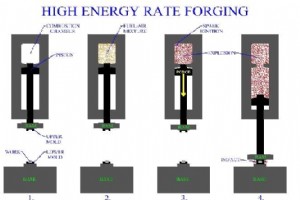
HERF(High Energy Rate Forming:高エネルギー速度成形)は、材料に極短時間で大量エネルギーを供給し、超高速変形で成形する先進プロセス群の総称です。エネルギー源により複数手法があり、従来鍛造の2~10倍(9~20 m/s)の衝撃速度が特徴です。 HERFの作動原理 主流は高圧窒素ガス急膨張駆動の垂直カウンターフロー型。シールリング上のピストンに高圧ガスを導入、シール解除と同時にラムが高速下降(9~20 m/s)。1打撃で成形完了。ガス駆動以外に爆発ガス駆動機も存在。熱間鍛造主体だが、冷間・粉末冶金・深絞り板金にも適用。 超高速変形ゆえ金属は塑性流動し、金型接触冷却・
この記事では、金属・合金の特性を自在に制御する熱処理の基礎から、代表的な7大プロセス(焼鈍・焼正・焼入れ・焼戻し・表面硬化・浸炭・拡散被覆)、相図活用法、材質別適応、鋼材熱処理の実務ポイントまで、現場エンジニア向けに体系的に解説します。 熱処理とは 熱処理とは、金属または合金を固体状態で加熱・保持・冷却し、組織変化を通じて所望の物理・機械的性質(硬度・強度・靭性・延性・耐食性・磁気特性等)を付与するプロセスです。鉄鋼だけでなくAl・Cu・Mg・Ni・Ti合金も対象。加熱速度・保持時間・冷却速度・雰囲気を精密に制御する「熱処理スケジュール」により、同一材質から多様な特性グレードを創出できます
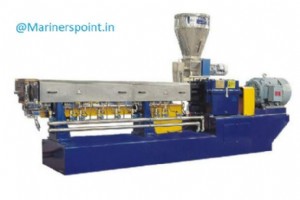
この記事では、量産鋳造に不可欠な機械造型について、定義・手造型との比較・砂締め方式別・パターン引抜き方式別の分類・各機械の原理・メリット・限界・頻出MCQまで体系的にまとめました。 機械造型とは 複数の連結部品で構成され、力と運動を伝達・変換して砂型製作を補助する装置を「造型機」と呼び、これを用いた量産プロセスを機械造型と定義します。 機械造型 vs 手造型 手造型:少量生産に経済的。低速・高度な熟練必要。 機械造型:大量反復生産に最適。手造型より時間・労力・コスト削減。寸法精度高く、鋳物重量軽減・材料節約。単位面積当たり生産性向上。作業者に専門技能不要。 造型機の分類 造型機は「
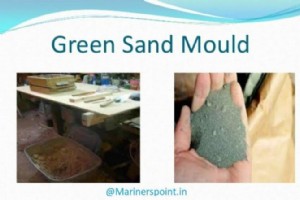
この記事では、鋳造現場で最も一般的なグリーンサンド鋳造(湿式砂型鋳造)について、定義・砂配合・型製作手順・長所短所・代表的な3工法(オープンサンド法・ベデッドイン法・ターンオーバー法)を図解付きで詳しく解説します。 グリーンサンド型とは グリーンサンド型は、天然鋳造砂または珪砂・ベントナイト(粘土)・水を所定配合で混練したものを用います。代表的な配合例を以下の表に示します(図参照)。 グリーンサンド型の製作手順 砂は使用前に適切なテンパー(含水率・締まり具合)に調整します。乾きすぎなら水を、湿りすぎなら乾燥砂を足します。確認は握って離し、二つに割ったとき断面が形状保持し、エッジがシャー
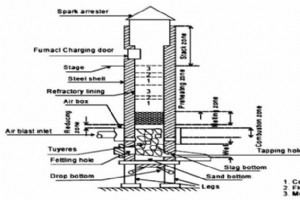
この記事では、鋳造現場で広く用いられるキュポラ炉(キュポラ)について、その構造・部品・内部ゾーン・操作手順・能力・効率・空気要求量・寸法・チャージ材料まで体系的に解説します。 キュポラ炉の主要部品 キュポラ炉は、厚さ6~12 mmの垂直円筒形鋼板シェルで構成され、内部は酸性耐火レンガまたは酸性タンピング粘土(主成分:二酸化ケイ素 SiO₂、アルミナ Al₂O₃)でライニングされています。ライニング厚は高温部である下部ほど厚くなっています。 シェルはレンガ基礎または鋼柱に載せられます。現代的なキュポラではドロップボトム式が主流で、底部ドアを開けてコークス・スラグ等の残渣を排出できます。作業
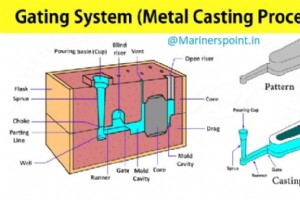
ゲーティングシステムとは ゲートという用語は、実際に型空洞へ通じるチャネルの1つと定義され、ゲーティングまたはゲーティングシステムとは、溶融金属を型空洞に供給するすべてのチャネルを指します。 ゲーティングシステムの機能 ゲーティングシステムの機能は以下の通りです: 可能な限り少ない乱流で、溶融金属の連続的かつ均一な供給を型空洞に行う。過度な乱流は空気巻き込みとドロス形成を招く。 鋳物に液体金属を最適な位置で供給し、適切な方向性凝固と収縮空洞への最適な給湯を実現する。 型空洞を溶融金属で可能な限り短時間で充填し、温度勾配を防ぐ。 ゲートとライザーに最小限の余分な金属で済むようにする。一方、不十
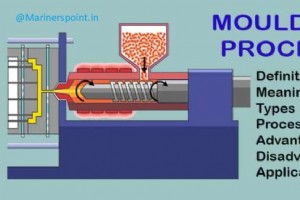
この記事では、乾燥砂造型、生砂造型、ベンチ造型などさまざまな用語に基づいて分類される造型プロセス、造型プロセスの種類について議論します。 造型プロセスは一般的にさまざまな形で分類されます。広く以下のように分類できます: 手造型、および 機械造型。 単品および小ロット生産の鋳造実務では砂型は手作業で作られ、大ロット・大量生産では造型機械が採用されます。 造型プロセスの種類 造型プロセスはしばしば以下に基づいて分類されます: (A) 型を作る材料の種類による分類 (1) 生砂型、(2) 乾燥砂型、(3) 表面乾燥型、(4) ローム型。 (B) 型を作る方法による分類 (1) ベンチ造型、(2)
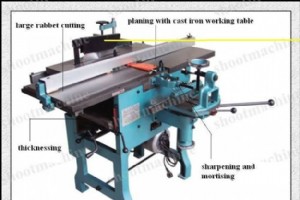
この記事では、大工工房で不可欠な役割を果たすさまざまな種類の木工機械について議論します。まず木工機械の定義から始めましょう。 現代の大工工房では、前述の手工具に加えて、特に大規模生産を行う場合、動力駆動機械の使用が必要です。使用する機械のサイズと能力は、行う作業の一般的な規模に依存します。大工工房で選択される機械は堅牢に作られ、精度が信頼できるものでなければなりません。作業者を操作上の危険から守るため、十分なガードが施されている必要があります。 木工機械とは? 木工機械は木材を加工するために設計された機械です。これらの機械は通常電動モーターで駆動され、木工で広く使用されています。研削盤(小片に
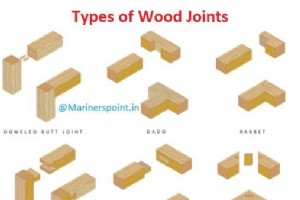
木材継ぎ手は木工の非常に重要な部分です。異なる領域と状況で異なる木材継ぎ手の種類が好まれます。木材継ぎ手のタイプが製品の強度を決定します。箱物工作(カーケースワーク)は、無垢材またはラミネートボードの箱型形状が特徴です。典型的な継ぎ手は、突き合わせ継ぎ(擦り合わせ継ぎ)、ダボ継ぎ、溝加工継ぎ、ネジ・スロット継ぎです。その他には蟻継ぎ、コーナー継ぎがあります。どの継ぎ手を試みる前に材料準備が必要です。これは木材を寸法通りに鉋がけし、4つの真の面を得ることを意味します。 構造木工は大きく2つのクラスに分けられます:フレームワークと箱物(カーケース)工作。フレームワークでは、典型的な継ぎ手はさまざま
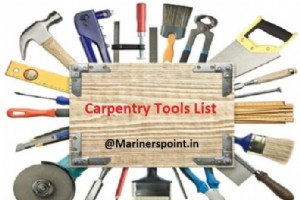
大工道具: 木工職人がさまざまな形を正確な形状と寸法に加工するには、多数の道具の使い方を知る必要があります。この記事では大工道具の名称リストと用途を紹介します。手作業で操作する主要なタイプを以下に説明・図解します: 墨付け・測定工具 切削工具 鉋(かんな)工具 穴あけ工具 打撃工具 保持・その他工具 1. 墨付け・測定工具 墨付け・測定大工道具は、真正確な作業を保証するために開発されました。最も一般的なものは以下の通り: 直尺(定規) 直尺はさまざまなサイズと設計があり、木工職人が寸法測定と墨出しに使用しますが、通常は四つ折り箱木定規(0〜60cm)を使用します。両面にミリメートルとセン
木目とは? 木材繊維の縦方向の配列、またはその配列から生じるパターンを木目と呼びます。 木目の定義 R. ブルース・ホードリーによれば、木目は「混乱を招くほど多用途な用語」で、木材細胞の方向(例:直目、らせん目)、表面外観や杢、年輪配置(例:柾目)、切断面(例:小口目)、成長速度(例:狭目)、相対的細胞サイズ(例:粗目)など幅広い用法があります。 木材の目とは? 木材に適用される目という言葉は、その意味が不確定です。会話では、木材の切断面の外観やパターンを指します。木材の杢やパターンは、年輪成長と色の変化、節の影響によって生じます。 木目のパターン オークのような粗目材は、露出面に微細な孔があ
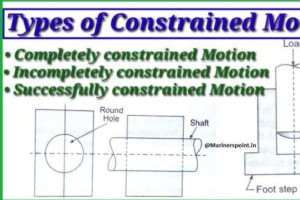
拘束運動とは? 拘束運動とは、物体が制限された方法で移動することを強制されたときに生じる物体の運動です。 言い換えれば、任意の方法で進行できない運動を拘束運動と呼びます。 簡単に言えば、私たちが起こしたい運動、すなわち必要な運動が拘束運動です。 例えば、車から直線運動を望んでいるが、車が曲線経路を動く場合、それを制御して強制的に直線に動かします。この直線運動が拘束運動です。 拘束運動の例 球形容器内の気体分子の運動 粗いまたは滑らかな斜面を下る粒子 重力下で曲線を滑り降りる粒子 剛体の運動(任意の2粒子間の距離が一定) 自転車漕ぎは最良の例。入力は漕ぎによる力偶、出力は後輪の回転 単振子の質
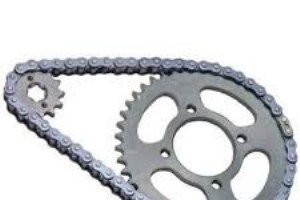
この記事ではスプロケット、スプロケットの種類、それらの用途と仕様について詳細に議論します。 スプロケットとは? スプロケット、またはスプロケットホイール、チェーンホイールとも呼ばれ、プロファイルホイールとしても知られ、チェーン、トラック、またはその他の穴あき・凹みのある材料と噛み合う歯を持つホイールです。「スプロケット」という用語は、その上を通過するチェーンと噛み合う放射状の突起を持つあらゆるホイールを指します。 スプロケットはギアと異なり、スプロケット同士が直接噛み合うことはなく、プーリーと異なり歯を持ち(タイミングプーリーは歯付きベルトと共に使用される例外を除く)、プーリーは滑らかです。
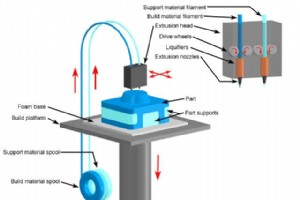
この記事ではラピッドプロトタイピング、技術、関連テクノロジー、完全なプロセス、応用について議論します。まずラピッドプロトタイピングの定義から始めましょう。 ラピッドプロトタイピングとは? ラピッドプロトタイピング(RP)は、CADデータソースから直接物理オブジェクトを製作する関連技術群に与えられた最も一般的な名称です。これらの手法は、材料を層状に積み上げて結合しオブジェクトを形成する点でユニークです。 これらのシステムは、積層造形、三次元印刷、ソリッドフリーフォーム製造(SFF)、レイヤードマニュファクチャリングなどの名称でも知られています。今日の積層技術は、フライス加工や旋削などの古典的な除
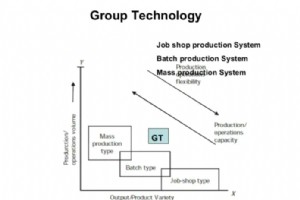
この記事では、グループテクノロジーとは何か、レイアウト、メリット、利点と欠点を扱います。 グループテクノロジーとは? グループテクノロジー(GT)は、幾何学形状、製造プロセス、機能が類似した部品を、少数の機械またはプロセスを用いて単一場所で製造する製造技術です。多くの問題は類似しており、類似問題をグループ化することで、一連の問題に対する単一解を見つけ、時間と労力を節約できるという一般原則に基づいています。 グループテクノロジーの定義 グループテクノロジーは、本来ならジョブショップやバッチ生産となる場面で、製品ライン組織の利点を得ることを可能にする製造計画における重要な技術です。この技術は部品、
産業技術