工業製造

切削工具は、ブランクから材料を除去して所定の形状と寸法を与える楔形デバイスです。単点切削工具では、工具とワークの間にただ一つの接触点しかありません。本記事では単点切削工具について詳しく学びます。 切削工具はどのように働くか? 機械加工や切削操作中、切削工具はその周囲の薄い金属層を圧縮し、圧力が過大になると最終的にせん断して切り取ります。 金属を切削するには、送り、速度、切り込み深さの3つの相対運動が必要です。切削工具自体がこれらすべての運動を提供するわけではありませんが、機械がそれらの運動を提供できるような形状に設計されています。 機械工具のサイズと形状は、意図する操作に大きく依存します。しか
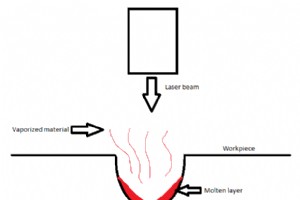
レーザービーム加工は、ワークから熱エネルギーによって金属を除去する非従来型加工プロセスです。このプロセスは、特に導電率の低い脆性材料に対して、産業界で広く使用されています。作動原理と用途について、本記事で詳しく学びます。 しかし、レーザービーム加工について学ぶ前に、レーザーとレーザーの種類について理解する必要があります。 レーザーとは? レーザーの正式名称はLight Amplification By Stimulated Emission Of Radiation(誘導放出による光増幅)です。レーザーは、電磁放射の誘導放出に基づく光学的増幅のプロセスを通じて光を放出するデバイスです。通常の
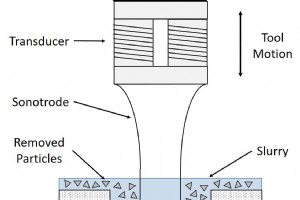
超音波加工は、脆性で硬い材料の加工に広く用いられる非従来型の除去加工プロセスです。高精度が得られるため、重要部品の加工に推奨される方法です。本記事では、超音波加工プロセス、作動原理、主要部品、利点、欠点について学びます。 超音波加工の定義 超音波加工は、硬く脆い材料の加工に特化した非従来型加工プロセスに分類されます。セラミックの加工にも広く使用されています。 レーザービーム加工、放電加工などの他の非従来型加工プロセスとは異なり、超音波加工は熱や残留応力をワークに与えません。これが、セラミックや脆性部品を破損させずに容易に加工できる理由です。 超音波加工は超音波振動加工とも呼ばれ、高周波で振動す
板金加工業界や類似業界に携わったことがあるなら、「ゲージ(Gauge)」という用語を耳にしたことがあるでしょう。私たちの多くは、「18ゲージのスチール」や「16ゲージのアルミニウム」と言われてもピンとこないものです。本記事では、板金ゲージチャート、または単にゲージ厚さチャートについて学びます。 板金ゲージチャートとは? メーカーは板金ゲージチャートを使用し、設計者はミリメートルやインチで材料厚を指定します。したがって、板金ゲージチャートは基本的に、メーカーと設計者の両方に適したゲージから単位への変換データを示します。板金ゲージは「Gage」とも呼ばれます。 ゲージは、規格が存在する以前から導入
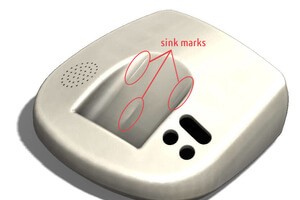
欠陥は避けがたいものですが、容易に制御可能です。プラスチックはほぼすべての業界で金属に取って代わっています。そのため、プラスチック成形の需要が高まっています。残念ながら、金属部品と同様に、プラスチック部品にも欠陥が生じることがあります。 原因は製造プロセス、材料、材料取り扱い、その他さまざまです。本記事では、さまざまな射出成形欠陥、それらの原因、および解決策について探ります。 プラスチック部品の欠陥は、ほぼすべての成形プロセスで見られます。しかし、射出成形がリストのトップに来るのは、射出成形が最も広く使用されているプラスチック成形プロセスだからです。 多くの場合、それらの欠陥は、より良い部品設
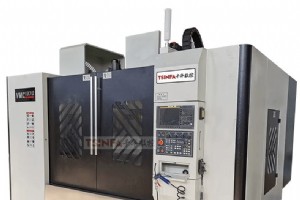
精密な切断において、CNCとレーザー切断の両方は高い効率を発揮します。望む結果が得られるだけでなく、相当な時間の節約にもつながります。両機械は、鋼材やその他の金属を扱う作業者にとって不可欠な役割を果たします。 目的は同じでも、両者を区別するポイントはいくつかあります。一方はコンピュータ制御、もう一方は熱エネルギーに依存します。比較の前に、それぞれの機械が何であるかを正確に理解することが重要です。続きをお読みいただき、レーザー切断とCNC切断の違いをご確認ください。 CNC切断機 CNC(コンピュータ数値制御)は、コンピュータ制御のCNCルーターを用いて切断を行う技術です。最も顕著な特徴は、直
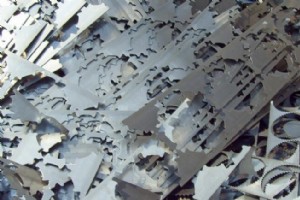
スタンピング工程は、板金を所望の形状に成形する金属加工プロセスです。パンチング、曲げ、ブランキング、せん断、ピアシングなど、さまざまな板金加工が含まれる場合があります。 本記事では、Shane氏の実務経験に基づき、板金スタンピング工程のさまざまな側面について学びます。 1. スクラップから情報を得る スクラップは本質的に、形成された穴の鏡像です。つまり、同じ部品が逆の位置にあるということです。スクラップをチェックすることで、上下金型のクリアランスが正しいかどうかを判断できます。 クリアランスが大きすぎる場合、スクラップの破断面は粗く波打ち、光亮帯(ブライトゾーン)が狭くなります。クリアランス
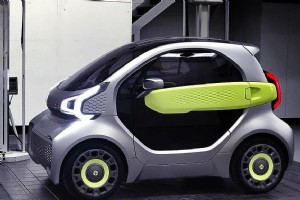
世界が二酸化炭素排出量の削減に向かう中、電気自動車(EV)の人気が高まっています。その結果、主要な自動車メーカーすべてがEV開発に積極的に取り組んでおり、3Dプリンティング(積層造形)がそのプロセスを大幅にスピードアップする上で重要な役割を果たしています。 この技術はEV製造に多くの可能性をもたらします。新しい設計や技術をテストするために不可欠な試作部品を迅速に作成できるためです。 また、まだ黎明期にある市場において必要とされる、コンポーネントの少量生産にも対応できます。 積層造形は、EVの設計検証と妥当性確認においてゲームチェンジャー的な役割を果たします。EVに搭載される多くの部品はカスタム
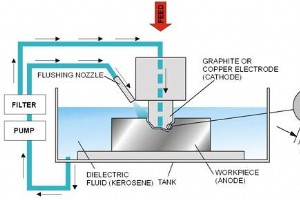
放電加工(EDM:Electrical Discharge Machining)は、非伝統的機械加工かつ電気熱プロセスであり、電気放電(スパーク)を用いてワークから材料を除去します。 1770年、イギリスの物理学者ジョセフ・プリーストリーにより初めて観測。 EDM機では、電極間で電流の急速な反復放電(繰り返し)により材料除去。電極は誘電液体で分離され、高電圧が印加される。 機械加工が困難で高強度・高温耐性を持つ材料の加工に使用。 EDMは導電性材料のみ加工可能。非導電性材料には使用不可。 一方の電極を工具、他方をワークと呼ぶ。工具を電源負極、ワークを正極に接続。 作動原理 画像出典 放電
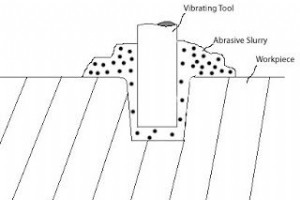
超音波加工(USM)は、超音波振動加工とも呼ばれ、低振幅・高周波振動で工具を材料表面に押し当て、研磨粒子存在下で材料表面から材料を除去する機械加工プロセスです。 工具運動はワーク表面に対して垂直または直交方向。工具振幅は0.05〜0.125mm(0.002〜0.005インチ)。 微細研磨粒を水に混合してスラリー形成。このスラリーを加工中にワークと工具先端間に流す。スラリー中の研磨粒子がワーク表面からの材料除去を補助。研磨材粒度は通常100〜1000番。粒度が細かいほど(番号大)滑らかな表面仕上げが得られる。 この加工プロセスは通常、脆性材料と高硬度材料の加工に使用される。 超音波加工の作動
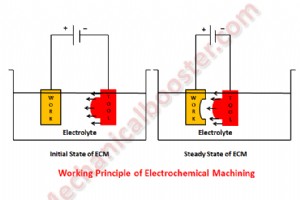
電気化学加工(ECM)は、電気化学プロセスを用いてワークから材料を除去する機械加工プロセスです。プロセスではワークを陽極(アノード)、工具を陰極(カソード)とします。二つの電極(ワークと工具)を電解質(NaCl等)に浸漬。両電極間に電圧を印加すると、ワークからの材料除去が開始。ワークと工具は接触せず極めて近接配置。ECMでは材料除去が原子レベルで起こるため、鏡面仕上げが得られます。 このプロセスは導電性材料のみ機械加工可能。 作動原理 ECMの作動は、電気化学めっきやガルバニック堆積プロセスとは逆です。 電気化学加工プロセス中、反応は電極、すなわち陽極(ワーク)と陰極(工具)、および電解
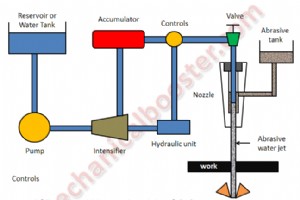
ウォータージェット加工(WJM)はウォータージェット切断とも呼ばれ、高速水流を用いてワーク表面から材料を除去する非伝統的機械加工プロセスです。WJMはプラスチック、ゴム、木材などの軟質材料切断に使用可能。金属や御影石など硬質材料切断には、水に研磨材を混合します。研磨材を水に混ぜて加工プロセスに使用する場合を「アブレッシブウォータージェット加工(AWJM)」と呼びます。 作動原理 水の侵食原理に基づきます。高速水流が表面に衝突すると材料除去が発生。ピュアウォータージェットは軟質材料加工に使用。硬質材料切断には、研磨粒子を水に混合して加工し、これをAWJM(アブレッシブウォータージェット加工)と呼
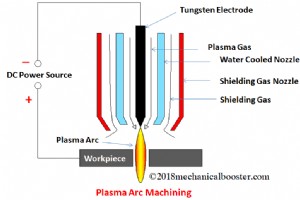
本日はプラズマアーク加工(PAM)について、その仕組み、応用、メリット、デメリットを学びます。早速始めましょう。 プラズマとは 「プラズマアーク加工」という言葉を聞いてまず「プラズマとは何か?」と思うでしょう。プラズマについて詳しく見ていきます。 気体や空気を高温加熱すると、原子間衝突回数が増加します。5,500℃以上に加熱すると、正イオン・負イオン・中性イオンに部分電離。さらに11,000℃以上に加熱すると完全電離します。この完全電離した気体をプラズマと呼びます。プラズマ状態は11,000℃〜28,000℃の温度域に存在します。 プラズマアーク加工とは 基本的に、プラズマアーク加工(PAM)
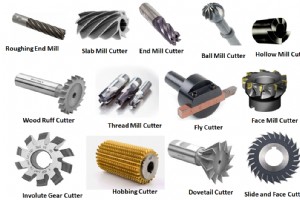
フライス切削工具の種類 フライス切削工具の種類について知りたいですか?本記事ではすべてのフライス切削工具について情報を提供します。早速始めましょう。 まずフライス加工とは何かから。フライス加工は、切削工具を用いて金属やワーク表面から材料を除去する切削プロセスです。使用する切削工具には複数の回転切削面があります。フライス切削工具はフライス加工プロセスで重要な役割を果たし、様々なフライス盤で使用されます。フライス切削工具は多様なサイズと形状があります。 様々なフライス盤で使用されるフライス切削工具の種類は以下の通り: ラフィングエンドミル スラブミル エンドミル ホローミル ボールミルカッター
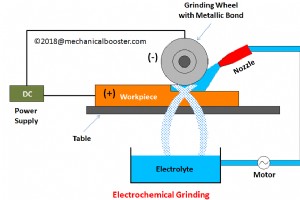
電解研削(エレクトロケミカル・グラインド)について知りたいですか?なら、最適なページにたどり着きました。本記事ではその全容を解説します。早速始めましょう。 電解研削とは 電解加工(ECM)と非常に似たプロセスです。名称通り、研削プロセスと電解プロセスを組み合わせた金属除去プロセスです。「電解研削(エレクトロライティック・グラインド)」や「陽極加工(アノーディック・マシニング)」とも呼ばれます。 この技法では、ワークが陽極(アノード)、砥石(グラインドホイール)が陰極(カソード)の役割を果たします。使用電解質について疑問に思う方もいるでしょう。複数の電解質が使用可能です:炭酸ナトリウム、水酸化ナ
多くの企業が様々な理由でCNC加工サービスを必要とします。研削・メッキが必要な場合もあれば、プロトタイプ作成が必要な場合もあります。 加工サービスはそれらすべてに対応可能ですが、信頼できる加工サービスを選定できなければ、いくつものことが計画通りに進まない可能性があります。プロジェクトがかかっている状況では、こうした失敗はあらゆるコストをかけてでも回避すべきです。 では、次のCNC加工サービスで契約する前に、どの要因をチェックすべきかを見ていきましょう。表面研削、フライス、旋削など、どの用途でもこの情報が最適な選択をサポートします。 CNC加工とは何か、その応用分野 CNC加工は、多数の加工応
CNC加工サプライヤーに問い合わせる前に、多くの人がコストについて知りたいと考えます。しかし、コスト計算は少し複雑です。価格決定には複数の要因が考慮されるためです。 CNC加工コストに寄与する要因には、使用材料、所要時間、労務費、CNC加工サービスまたは機械などがあります。したがって、メーカーが見積もりを出す前に、これらすべての要因を考慮する必要があります。 CNC加工とは CNC(Computer Numerical Control:コンピュータ数値制御)は、事前プログラムされた仕様に基づいて部品を設計する方式です。減材方式(サブトラクティブ)であり、必要な製品を作る際に材料を除去していき
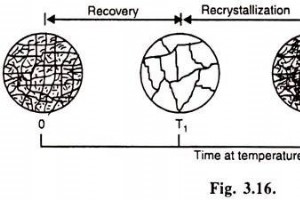
回復・再結晶・粒成長は、冷間塑性変形後または熱間加工中の焼鈍で生じる3段階ミクロ組織変化プロセスです。本稿では各現象の定義・メカニズム・特性曲線・制御因子・温度依存性・過去問まで、材料科学・熱処理実務者向けに詳細解説します。 概要 塑性変形で結晶格子歪み・等軸初期粒が繊維・薄板組織に破砕変形し、金属内部エネルギー上昇。変形金属は非平衡・熱力学的不安定状態のため、常温でも自発的に安定化方向へ進む。温度上昇で以下3プロセスが順次・並行進行: 回復 再結晶 粒成長 時間経過図(Fig.3.16):新粒核生成開始T1→核生成・成長継続T2(全冷間加工粒が新粒化完了)→T3以降粒成長緩やか継続。
この記事では、C 2~4 %含有の鋳鉄について、C存在形態(セメンタイト・遊離グラファイト)による白銑・灰銑・斑銑の違い、7大分類(灰鋳鉄・白鋳鉄・可鍛鋳鉄・ダクタイル鋳鉄・チルド鋳鉄・合金鋳鉄・ミーハナイト鋳鉄)の特性・組織・用途、製造プロセスまで体系的に解説します。 鋳鉄とは 高炉で鉄鉱石還元し得られる銑鉄ベース。C 2~4 %、Si・Mn変動、S・P等不純物微量含有。C存在形態で大別: ①化合物セメンタイト(Fe₃C)=結合炭素 → 白鋳鉄 ②遊離グラファイト=遊離炭素 → 灰鋳鉄 中間の斑鋳鉄(モットルドアイアン)は白地に灰色斑。最終ミルロール等に採用(高耐摩耗・高熱伝導・高弾性率

この記事では、JIS(IS 7598-1974)に基づく鋼の分類体系、炭素含有量・脱酸度・化学組成別の4大類型(炭素鋼・ステンレス鋼・合金鋼・工具鋼)、主要構成元素の効果、ステンレス鋼の詳細分類・含有元素、最強鋼・最適グレード等FAQまで、材料選定の現場で即戦力となる知識を体系的にまとめました。 鋼の分類(IS 7598-1974) 非合金鋼(平炭素鋼) 合金鋼 平炭素鋼(非合金鋼) 特性支配因子:C含有量と組織。Cは強化・硬化作用、延性・切削性・溶接性・熱電伝導率・磁気透過率・耐食性を低下。組織はC・Mn・Si・P・S・残留元素(O・H・N)と最終圧延・鍛造・熱処理で決定。多くは最
産業技術