工業製造
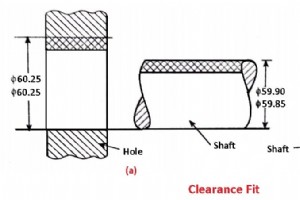
はめあい(フィット)とは ご存知の通り、すべての機械は多数の部品で構成されています。これらの部品は別々に製造され、その後組み立てられます。ある部品は他の部品内を摺動し、ある部品は他の部品に密着して動かします。 これらの部品が円滑に機能するためには、部品間に適切な協調関係があることが不可欠です。この2つの結合部品間の相互関係を「はめあい(フィット)」と呼びます。穴または軸の実際の限界寸法に基づいて、はめあいは以下の種類に分類されます。 はめあいの種類 はめあいの種類: 隙間はめあい(クリアランスフィット) 中間はめあい(トランジションフィット) 締めはめあい(インターフェアレンスフィット)
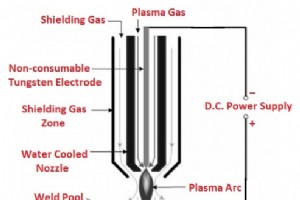
プラズマアーク溶接(PAW)とは プラズマアーク溶接は、タングステン非消耗電極と別のワークピース(移行アークプロセス)または水冷収縮ノズル(非移行アークプロセス)の間の圧縮アークによって生成される熱を使用するアーク溶接プロセスです。 プラズマは正イオン、電子、中性ガス分子の気体混合物です。移行アークプロセスは高エネルギー密度のプラズマジェットを生成し、セラミックス、銅合金、鋼、アルミニウム、ニッケル合金、チタン合金の高速溶接と切断に利用できます。 非移行アークプロセスは比較的低エネルギー密度のプラズマを生成します。様々な金属の溶接とプラズマスプレー(コーティング)に使用されます。非移行プラズ
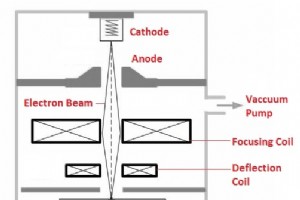
電子ビーム溶接(EBM)とは EBMとは? EBMまたは電子ビーム溶接は、高エネルギー電子ビームによって生成される熱を利用する溶接プロセスです。電子がワークに衝突し、その運動エネルギーが熱エネルギーに変換されて金属を加熱し、ワークの側面が接合され、凝固後に溶接部が形成されます。 電子ビーム溶接は液相溶接プロセスでもあります。金属間接合が液相または溶融状態で形成されます。電子の運動エネルギーを用いて2つの金属ワークピースを接合するため、溶接プロセスと呼ばれます。 電子ビーム溶接の発明 この溶接は1958年にドイツの物理学者カール・ハインツによって発明されました。この溶接プロセスでは、高速電子流
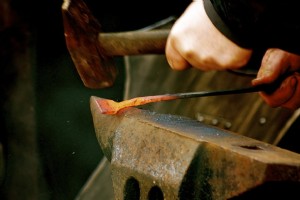
鍛造とは 通常、鉄に関連する作業は鍛冶と呼ばれます。鍛造とは、金属のジョブを加熱または冷却してから、普通のハンマーで叩くか、この目的のための特殊機械を使用して叩くことにより、所望の形状を与えることです。 小さな鍛造ジョブはハンマーで叩いて行えますが、重い鍛造ジョブは機械でのみ行えます。鍛造は3つの異なる方法で行えます。 鍛造方法の種類 以下は3つの鍛造方法の種類です: 手鍛造(フリーフォージング) 機械鍛造 型鍛造(ドロップフォージング) #1 手鍛造(フリーフォージング) ハンマーで叩いてジョブに形状を与えることを手鍛造または鍛冶と呼びます。 #2 機械鍛造 鍛造機械の助けを借り
リーマーとは リーマーは、予めドリル加工、ボーリング、コア加工された穴を拡大または仕上げ、良好な仕上げ面と正確な寸法を得るための工具です。 リーマーは比較的少量の材料を切削する多刃カッターです。用途、目的、形状によって様々な分類があります。I.S.規格で一般的に使用されるリーマーの詳細は以下の通りです。 リーマーの用語(ノメンクラチャー) 図(A)、(B)、(C)、(D)に示すリーマーの用語は以下の通りです: リーマーの構成要素 1. 軸 リーマーの縦方向中心線。 2. バックテーパー リーマー100mm長さあたりの直径減少量(入口側からシャンク側に向かって)。 3. ベベルリ
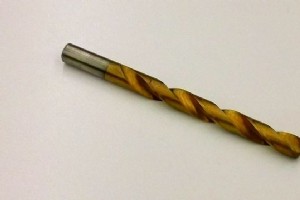
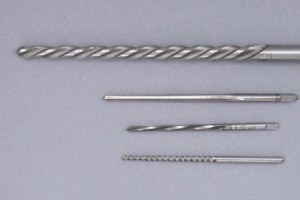
ツイストドリルとは 今日最も一般的なドリルタイプはツイストドリルです。基本的には平らな工具鋼を縦方向に数回転捻って形成し、その後直径と先端を研削して作られます。現在では、ドリル本体の周りに長手方向に螺旋状のフルート(溝)を2本加工することで製造されています。 ツイストドリルは先端切削工具です。インド標準規格協会により、シャンクの種類、フルート長、ドリル全長によって様々なタイプに分類されます。 ツイストドリルの種類 ツイストドリルの種類は以下の通りです: 短系列(ジョバーズ)平行シャンクツイストドリル サブシリーズ平行シャンクツイストドリル 長系列平行シャンクツイストドリル テーパーシャン
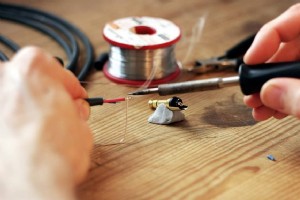
はんだ付けとその種類 はんだ付けとは、融点450℃以下のフィラー金属を添加して2枚の金属板を接合するプロセスです。はんだ付けで使用される材料ははんだと呼ばれ、スズと鉛の合金で構成されます。 はんだ付けで使用されるフラックス材は塩化亜鉛と塩化アンモニウムで構成されます。フラックスの機能は、溶融はんだが濡れて継手に流れ込むことを防ぐことです。一般に、継手の用途に応じて様々な組成の鉛スズ合金が使用されます。 はんだ継手の強度は合金の強度とその接着特性に依存します。はんだ付け後、フラックス残渣は腐食を防ぐため水で十分に洗浄して除去する必要があります。はんだ継手の強度は比較的低いです。はんだ付けは電
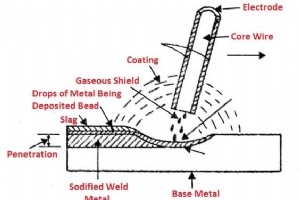
アーク溶接とその種類 アーク溶接とは? アーク溶接は、ワーク(ベースメタル)と電極の間の電気アークから溶接熱を得る溶融溶接プロセスです。 電気アークは、電気回路の2つの導体を接触させてから短い距離だけ離したとき、回路に空気中を電流が流れ続けるのに十分な電圧がある場合に発生します。 電気アークで発生する熱の温度は6000℃~7000℃のオーダーです。 最も一般的なアーク溶接法は、フィラーメタルを供給する金属電極を使用します。溶接は、まず電極をワークに接触させ、次に適切な距離まで離してアークを発生させることで行います。 アーク溶接の種類 以下はアーク溶接プロセスの主な種類です: 被覆アーク溶

鋳鉄とは 鋳鉄は、ピグ鉄をコークスと石灰石とともにキュポラ炉で再溶解して得られます。鉄と炭素の合金で、鋳鉄中の炭素含有量は1.7%~4.5%です。また、シリコン、硫黄、マンガン、リンを微量含みます。 炭素は以下の2形態で存在します: 遊離炭素(グラファイト) 結合炭素(セメンタイト) 工学的に価値ある鋳鉄の重要特性: 低コスト 優れた鋳造性 高い圧縮強度 耐摩耗性 優れた切削加工性 鋳鉄の圧縮強度は引張強度より大きいです。 鋳鉄の極限強度値: 引張:100~200 N/mm² 圧縮:400~1000 N/mm² せん断:120 N/mm² 鋳鉄の種類 工学目的で使用される鋳鉄の種
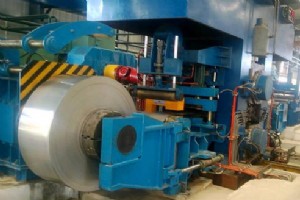
圧延機とその種類 圧延機は広く使用されるプロセスで、設備コストの面からは最も高価です。成形による金属生産量のほぼ90%を占めています。 圧延プロセスでは、界面摩擦によりジョブがロールセットを通って引き込まれ、圧縮力によってワークの厚さを減らしたり断面形状を変えたりします。 圧延機で使用されるロールの種類は、形状、サイズ、ロール間の隙間、輪郭によって決まります。加工性と設備の制約により、圧延は以下のステップで行われ、所定の形状を得るためにロールを複数回通過させる必要があります。 圧延中、初期パスで断面積を減らし、中間パスで最終形状に近づけ、最終・仕上げパスで要求される形状と寸法に仕上げます。板
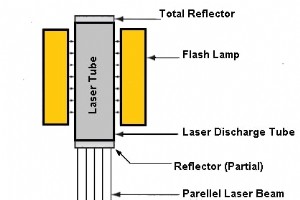
レーザー加工とは レーザー加工は非従来型加工プロセスの一種で、レーザーをワークに照射して加工を行います。このプロセスは熱エネルギーを用いて、金属または非金属の表面から材料を除去します。 レーザーは電磁放射です。ほぼ平行なビームの形で単色光を生成し、光学的に0.002mm径未満の極めて小さなスポットに集光可能です。 「LASER」はLight Amplification by Stimulated Emission of Radiation(誘導放出による光増幅)の頭字語です。 レーザー加工の作動原理 媒質(例:ルビークリスタルロッド)の原子が基底状態にあるとします。光源からのエネルギー量子を
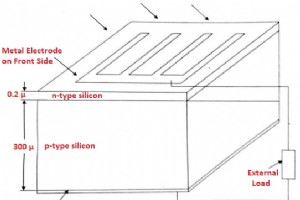
太陽電池とその種類 太陽電池とは? 光起電力(PV)変換では、太陽放射が太陽電池と呼ばれる半導体デバイスに当たり、太陽光が直接電気に変換されます。 光起電力セル(PVセル)または太陽電池の概略図を以下に示します。 p型とn型と呼ばれる2種類の半導体の接合部に光が及ぼす効果を利用します。n型は電子が過剰で、p型は電子が不足しています。 強い光がセルに当たると、光エネルギー(光子)によって電子が接合部から自由になります。これが光電効果です。単結晶シリコン(4価電子)の場合、p型はボロン(3価電子)でドープして通常1μm厚、n型はヒ素やリン(5価電子)でドープして通常800μm厚にします。 太
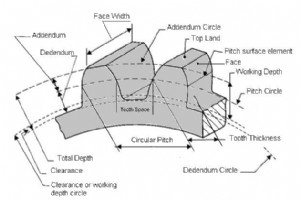
ギア用語一覧 ギアの説明で使用される主要なギア用語と用語は以下の通りです: ピッチ円 ピッチ円直径 圧力角 ピッチポイント ピッチ面 アデンダム デデンダム アデンダム円 デデンダム円 基準円 円周ピッチ 法線ピッチ モジュール クリアランス 全歯高さ 作用歯高さ 歯厚 歯間 歯面 歯側面 歯先ランド 歯幅 歯形 バックラッシ ギア用語の詳細解説 1. ピッチ円 噛み合うギアのピッチ円と滑りなく転がる仮想の円。 2. ピッチ円直径 ピッチ円の直径。ピッチ径とも呼ばれます。 3. 圧力角 歯接触点における共通法線とピッチ円の共通接線との間の角度。一般的な圧力角は14.5°と20°で
ギア比とは ギア比とは、入力軸が1回転したときに出力軸が何回転するかの比率です。言い換えれば、噛み合った2つのギアの歯数の比、または共通ローラーチェーンで接続された2つのスプロケットの歯数の比、あるいは駆動ベルトで接続された2つのプーリーの円周の比です。 ギアによる動力伝達の仕組み 歯と車輪はあらゆる種類のギアの基本作動部品です。異なる種類のギアを用いて、異なる方向へのエネルギー伝達を実現します。例えば、異なるサイズの2つのギアが噛み合って回転する場合、ピニオン(小歯車)は大歯車より速く回転し、トルクは小さくなります。 ギアの歯は主に車輪、シリンダ、コーンに切られます。日常生活で使用する多
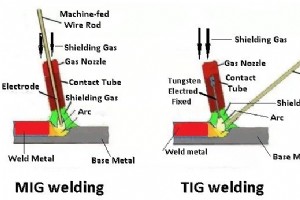
TIG溶接とMIG溶接とは TIG溶接とMIG溶接の主な違いは、MIGが連続送りワイヤを使用するのに対し、TIGは溶接棒を溶接部に徐々に送り込む点にあります。両者とも電気アークを利用して溶接を行います。 MIG溶接ではステンレス鋼、軟鋼、アルミニウムなど多様な材料を溶接可能です。一方、TIG溶接はより薄肉の材料に適しています。 TIG溶接(タングステン不活性ガスアーク溶接) TIG溶接は「Tungsten Inert Gas Arc Welding」の略で、米国溶接協会ではGTAW(Gas Tungsten Arc Welding)とも呼ばれます。ガス溶接とも呼ばれるこのプロセスでは、母材
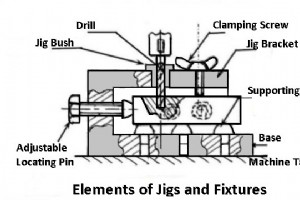
ジグとフィクスチャとは ジグとフィクスチャは、同一部品の生産効率を高め、これらの部品製造に必要な人的労力を削減する装置です。センターレースは異なる形状・サイズの個別部品製造に適した工作機械ですが、同類の製品を大量生産する場合には経済的ではありません。 これに対し、キャプスタン・タレット旋盤は多軸配置と横送りストップの使用により、反復作業に容易に対応でき、生産率を向上させます。 しかし、あらゆる物体をキャプスタンやタレット旋盤で加工できるわけではなく、ドリル、フライス、平削り、研削盤などが必要になる場合があります。このような物体を大量に同一形状・寸法で製造するには、保持と位置決めのための適切な装
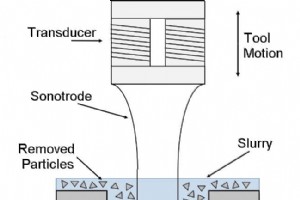
この記事では、超音波加工とは何か、その仕組み、構成要素、用途、メリット、デメリットについて解説します。記事の最後には無料のPDFファイルをダウンロードできます。 超音波加工プロセス 超音波とは 超音波とは、人間の可聴域の上限周波数、すなわち16kHz以上の振動波を指します。 あらゆる種類のエネルギーを超音波に変換する装置は超音波トランスデューサーと呼ばれます。 この電気エネルギーは機械的振動に変換されます。その際、天然または合成の結晶、あるいは一部の金属が示す圧電効果や磁歪効果が利用されます。 磁歪とは、強磁性材料の振幅変化が交流磁場によって生じる現象です。 超音波加工では、20kHz〜30
この記事では、溶接とは何か、10種類の異なる溶接プロセスとそれらの働き、利点、欠点、用途などについて学びます。 また、この記事のPDFファイルを最後にダウンロードできます。 溶接とは 溶接は、2つの金属片をそれらの融点まで加熱して1つのピースに接合する永久接合プロセスです。加熱プロセス中にフィラー金属と呼ばれる追加の金属も添加され、2つのピースの結合を助けます。 一般的に、同種(または異種)の2つの金属片を、金属を融合させるのに十分な高温まで加圧の有無にかかわらず、フィラー材の有無にかかわらず接合するプロセスです。 溶接機 溶接機は、熱を発生させフィラー金属を適用するために使用されます。
この記事では、ロープドライブとは何か、および動力伝達に使用されるロープの種類について学びます。 ロープドライブ ロープドライブは、大量の動力をかなりの距離で、一つのプーリーから別のプーリーへ伝達する必要がある場合に広く使用されます。ロープドライブは、単一のフラットベルトやVベルトではなく、円形断面のロープを複数本使用します。 フラットベルトの使用は、2つのプーリー間の距離が8メートル以内の場合、中程度の動力伝達に限定されることに注意できます。 ロープドライブの主な利点の一つは、1つの駆動プーリーから複数の駆動を取り出せることです。ロープドライブは、工場や工場での動力伝達として最も広く使用
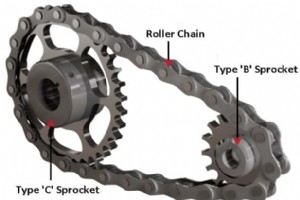
この記事では、さまざまなチェーンドライブの種類、その働き、利点、欠点、用途について学び、この投稿のPDFファイルを最後にダウンロードできます。 チェーンドライブとその種類: チェーンドライブは小さなセンター距離に適しており、一般的に3メートルまで、特殊な場合では8メートルまで使用できます。チェーンドライブは動力を伝達し、最大100kW、周速15m/sまで動作可能です。速度比は最大8:1まで高められます。 ベルトドライブとロープドライブの主な欠点は、速度比が一定せず、スリップによって変動することです。チェーンドライブはポジティブドライブであるためスリップがなく、速度比は一定に保たれます。 チ
産業技術