工業製造
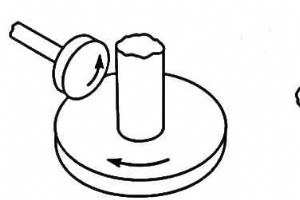
歯切り加工の概要 ギアは機械の不可欠な構成要素です。機械の一軸から他軸へ動力や運動、またはその両方を伝達する目的を持つ硬質剛性要素です。外周に数えられる歯を持つ円形ブランクです。ギアは厳しい使用条件にさらされるため、堅牢、信頼性、高効率、経済性を兼ね備えた設計が機械分野の広範な要求に応えるために重要です。 ギア設計の細部が製造を特殊なものにしています。ギア製造は極めて精密な作業です。ギア設計は世界中で数世紀にわたり標準化されてきました。歯切り加工はギア切削専用に設計された特殊機械で行われます。長年にわたりフライス盤が多目的機としてギア切削以外も可能ですが、ギアの大量生産には不向きです。 歯切
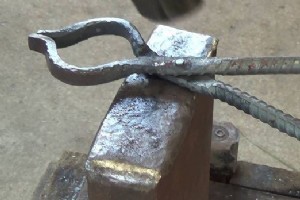
鍛造とは 鍛造は、金属部品を明火(床床を使用)で高温に加熱し、鍛冶屋がハンマーで打撃して完全に別の形状に変形させる製造プロセスです。 熱間鍛造は非常に高温で、冷間鍛造は常温で行われます。鍛造ではハンマーでワークピースを打撃して形状と寸法を変更します。現代の鍛造は高度に自動化され、ハイテク機械によって時間短縮と鍛冶屋の負担軽減が図られています。 鍛造工具の種類と用途(全17種類) トング(鍛造ばさみ) リベットヘッダー アンビル(金床) 炉(ハース) チゼル(タガネ) フラー ハンマー パンチ ドリフト フラッター スウェージ スウェージブロック セットハンマー クランプバイス ブラックアイ
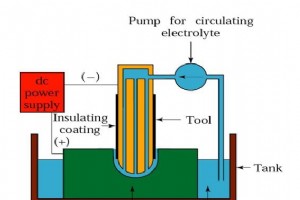
電気化学加工(ECM)とは 電気化学加工(ECM)は、非従来型加工に分類される高度な非接触・逆電解めっきプロセスです(電解めっきは堆積だが、ECMは材料を除去する)。工具とワークピース間に導電性流体を介して大電流を流し、高電流と導電液によってワークの金属原子をイオン化・除去し、バリのない表面を得ます。 従来の切削加工では工具材料がワーク材料より硬くなければなりません。しかしECMの顕著な特徴は、ワーク材料の強度、硬度、靭性に依存しないため、あらゆる導電性材料の加工や、高強度材料の複雑なキャビティ加工に適しています。 電解プロセスはECMの最も基本的な活動であり、1833年にファラデーによって定
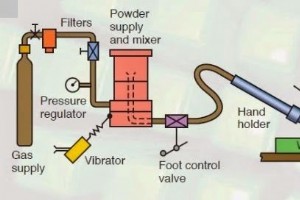
研磨ジェット加工とは 研磨ジェット加工(Abrasive Jet Machining:AJM)は、ノズル内に封入された高濃度の研磨粒子を高速ジェット流としてワークピース表面に噴射し、衝突侵食作用によって材料を除去する加工法です。制御された条件下で、研磨粒子を含む高速ジェットをワーク表面に照準します。 粒子の衝突により十分に集中した力が発生し、切断などの加工が可能になります。材料は研磨グリットによる侵食で除去され、その速度は150〜300m/sに達します。研磨グリットは高速ガス流によって運ばれます。 研磨ジェット加工装置の構成部品 研磨ジェット加工装置は主に以下の部品で構成されます: ガス供

レーザー加工とは レーザー加工は、レーザービームを用いて材料を切断、穴あけ、溶接、表面処理などを行う非接触・非従来型の加工技術です。LASERは「Light Amplification by Stimulated Emission of Radiation(誘導放出による光増幅)」の略語です。 レーザーの種類には固体レーザー、気体レーザー、半導体レーザーがありますが、加工や溶接に必要な高出力用途では主に固体レーザーが使用されます。 レーザー加工の定義 レーザー加工とは、熱エネルギーを用いてワークピースから材料を除去する非従来型加工プロセスです。レーザービームをワークに照射し、その熱エネルギー
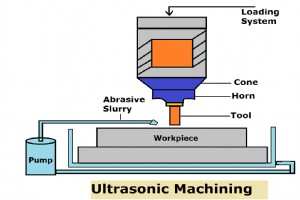
超音波加工(USM)とは 超音波加工は、工具の高周波・低振幅振動と、工具・被削材間の微細研磨粒子(スラリー)によって被削材表面から材料を除去する非従来型機械加工プロセスです。工具が直接被削材に衝突せず、研磨粒子が打撃・ハンマリングで材料除去する衝撃侵食加工です。 超音波加工装置の構成・主要部品 電源(高周波発振器/電子発振器):商用電源(50-60Hz)を高周波電気信号(20-40kHz)に変換。振幅は微小(μmオーダー)。 変位増幅器(ホーン/ベロシティトランスフォーマー):トランスデューサー振動を増幅・集中し、工具駆動に十分な強度へ。硬質・非磁性・易切削・高疲労強度鋼(K-モネル、メ
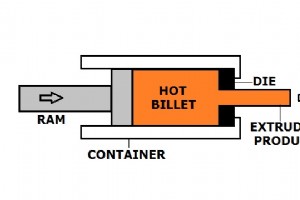
押出し加工とは 押出し加工は、塊状金属(ビレット)をダイス穴を通して強制的に押し出し、所望の断面形状を得るバルク成形プロセスの一種です。簡潔に言えば、高圧力下で金属をダイス穴を通し、断面を圧縮成形する金属加工手法です。 発明以来、中空・ソリッド問わず、棒材・管材・任意断面形状材の製造に押出しは不可欠となりました。ビレットをダイスへ押し出す/引き抜く操作のため必要な力は極めて大。熱間押出しが最も一般的(高温で変形抵抗低下)、冷間押出しは軟質金属限定です。 歴史 成形プロセスから概念誕生。1797年、ジョセフ・ブラマが押出しプロセスを特許取得。金属予熱後、手動プランジャーでダイス空洞へ押し出しパ
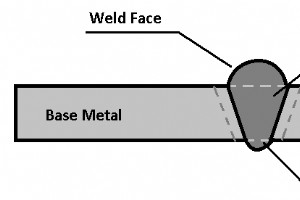
溶接継手(ウェルディングジョイント)とは 溶接には忍耐・精密さ・創造性が必要。成功には業界で用いられる多様な工法・実践知識、溶接継手タイプの理解が不可欠です。 溶接継手とは、2枚の金属板を接合するための配置・形態を指します。溶接目的は無限大で、用途・プロセスごとに適した溶接・継手タイプが異なります。 米国溶接協会(AWS)規格では5基本継手タイプが標準化され、各々が異なるニーズ・力学条件に対応。順に解説します。 溶接継手5基本タイプ バット継手(突合せ継手) ラップ継手(重ね継手) エッジ継手(縁継手) T継手(ティー継手) コーナー継手(隅肉継手) 1. バット継手(突合せ継手)
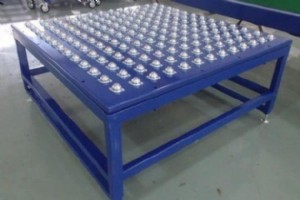
コンベアシステムとは コンベアシステムは、物品を一箇所から別箇所へ搬送する機械式マテリアルハンドリング装置です。重量物・かさばる物品の搬送を容易にします。多種多様な物品を高速・効率的に搬送可能。定期的な物品ハンドリング・梱包物移動が必要な現場で極めて普及。スーパー・空港等でも日常的に見られます。 現代では多様な搬送システムが産業ニーズに合わせて利用可能。産業界最普及はベルトコンベアとチェーンコンベア。必須構成要素から解説します。 コンベアの3大構成要素 ベルトサポート(支持装置):ベルトが制約なくスムーズに移動できるよう支持。支持不安定だと重量物でベルトたわみ、搬送不良・速度低下発生。支持
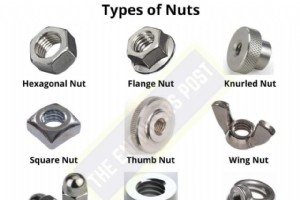
ファスナー(締結部品)とは ファスナーは、大小問わず機械を構成する部品同士を、役割・位置に応じて様々な方法で接合する部品群です。ナット、ボルト、ネジ、キー、ワッシャー、リベット、アンカー、スタッド、インサート、リング、ピン等の保持デバイスを総称します。部品を保持し合うプロセスを締結(ファスニング)と呼び、以下3種類に分類されます。 1. 仮締結(一時的締結) 部品を容易に分解・再結合可能な方式。機械・部品に損傷なし。ナット、ボルト、ネジ、ロックピン、ワッシャー等を使用。本記事後半で詳細解説。 2. 半永久締結 再開放機会が少ない接合部に採用。締結破壊しても機能不全に至らない。半田付け、リベ
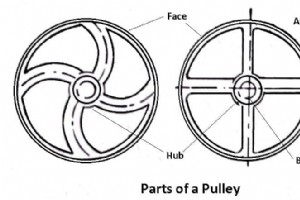
プーリーとは プーリーは、軸からベルト・ロープへ、またはその逆に動きを伝える機械要素です。プーリーとベルトは最も簡易で一般的な動力伝達手段です。 軸上の車輪で、ベルト方向を変え、軸とベルト間の動力伝達を支持するものです。外周フランジ内側に溝を持ち、ケーブル・ベルトを保持します。 プーリーシステムの主要要素:ロープ、ケーブル、ベルト、チェーン。軸固定または他プーリーを駆動するプーリーを駆動プーリー(ドライバープーリー)、駆動される側を従動プーリー(フォロワープーリー)と呼びます。大小プーリー組み合わせで変速(増速・減速)が容易です。 プーリーの構成部品 フェイス(面):プーリー外周部。中央

フライス加工の公式概要 フライス加工は、回転カッターをワークに対して移動させ材料を除去する機械加工プロセスです。1軸または多軸で実行可能、カッター頭部の速度・圧力方向は多様です。フライス盤作業で必須の重要公式を系統立てて解説します。 フライス加工の主要用語と公式 切削速度 実効切削速度 主軸回転数 送り 最大チップ厚 金属除去率 比切削抵抗 切込み深さ カッター刃数 加工時間 1. 切削速度(vc) フライスカッターの回転による円周線速度。単位:m/min。 v = 切削速度(m/min), d = カッター径(mm), n = 主軸回転数(rpm) 2. 実効切削速度(ve) 実
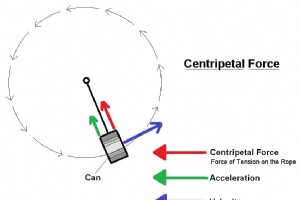
向心力とは 向心力は、物体を曲線軌道(円運動)に沿わせるために、回転中心に向かって働く力です。簡単に言えば、物体を円運動させ続けるために必要な力です。 向心力の働き 紐の先に缶を結び、円運動させる様子を想像してください。缶は常に速度方向が変わるため加速度を持ち続けます。この加速度を生む正味の力が向心力です。 向心力は常に物体を円の中心へ引き寄せます。この力がなければ慣性の法則(ニュートン第1法則)により物体は直線運動を続けます。紐の張力が向心力に相当。 向心力の公式: Fc = m·v² / r Fc = 向心力 m = 物体質量 v = 速度 r = 回転半径 質量・速度増大、または
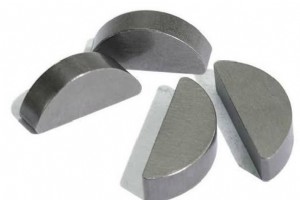
ウッドラフキーとは ウッドラフキーは、ギヤ・ハブ等の部品が回転軸・スピンドル上で独立回転するのを防止するキーです。また、過負荷時にせん断破壊して高価な部品を保護する安全装置としても機能します。 半円形(半月形)で、軸の円形開口部(ウッドラフキーウェイ:半円ポケット・リセス)に嵌合。底部円弧部を軸に打ち込み、上面平坦部をハブ側キーウェイに嵌め込みます。キーウェイは専用カッターで直接切削。取り外し容易だが取り付けはやや困難。キーキーウェイ隙間を小さくすると応力集中低減・安全性向上。 ウッドラフキーウェイの働き 取付時、キーの長い平坦面が軸から突出。マッチングハブ・ギヤ等を圧入すると、突出部が部
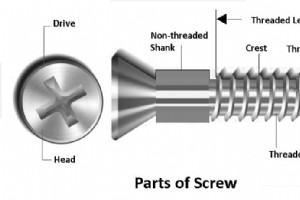
ネジ(スクリュー)とは ネジは、長い軸に螺旋状のネジ山が切られ、先端が尖り、頭部に溝(ドライブ)を持つ金属製留め具です。工具(ドライバー、ハンマー等)で回転させて物体を締結します。多くはセルフタッピング(自己攻撃)性を持ち、回転時に自らネジ山を切りながら内部ネジを形成し、材料を引き寄せて抜け防止します。 形状・サイズ・機能は多岐にわたり、プロジェクトに適した種類を見極めるのは容易ではありません。ここでは産業・家庭で常用される26種類を系統立てて解説します。 ネジの主要部品名称 ドライブ(駆動部):ドライバービットが嵌まる頭部溝。形状・サイズ多様。複数ビットの常備推奨。 頭部(ヘッド):ネ
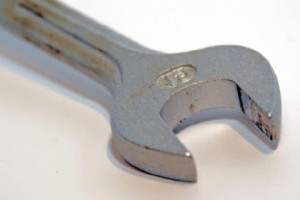
スパナとは スパナは、ナット・ボルトの締め付け・緩めに最も多用される工具です。一般にダイス鋼(ドロップフォージ鋼)や炭素鋼製で、用途に応じて多様な形状・サイズがあります。ドライバーもネジ締め付けに用いられますが、スパナはより大きなトルクを扱えます。併せてハンマーの種類もご参照ください。 スパナの12分類 オープンエンド/シングルエンドスパナ ダブルエンドスパナ リングスパナ ソケットスパナ ボックススパナ コンビネーションスパナ フックスパナ アジャスタブルスパナ 「T」型ソケットスパナ マグネトスパナ アレンキー(六角棒レンチ) ピンフェイスアジャスタブルスパナ 1. オープンエンド
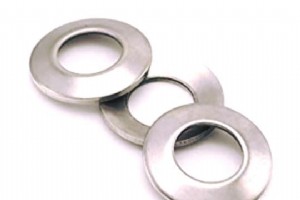
ワッシャーとは 円形リング状の部品で、ナット・ボルト締め付け前にスタッドやボルトに装着します。締結部の確実な締め付け確保、ナット・ボルトの着脱容易化、ネジ山の保護が主目的です。ボルト穴がボルト径より大きくても、ワッシャーで確実に締め付け可能です。 ワッシャーの分類(用途・機能別) スプリングワッシャー ベルビル/コニカルワッシャー ドームスプリングワッシャー ウェーブスプリングワッシャー フィンガースプリングワッシャー クレセントスプリングワッシャー ロックワッシャー スプリットロックワッシャー 外歯ロックワッシャー 内歯ロックワッシャー プレーンワッシャー トルクワッシャー
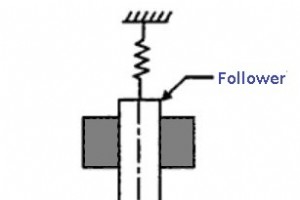
カムとフォロワーとは カムとフォロワーは、直接的または周期的にリンクを動かす高次リンクの組み合わせです。誤差を低減する目的で用いられ、紀元前3世紀にはヘレニズム時代の水力オートマタに、4世紀にはアル・ジャザリの設計に見られます。 主に内燃機関のバルブ駆動、ICエンジンのタイミングシステム、自動車の燃料ポンプ駆動などに採用されています。この機構は、駆動部材(カム)、カムとフォロワーを保持するフレーム、フレームによって拘束されるフォロワー、被駆動部材(フォロワー)の3要素で構成されます。 カムとは カムは、フォロワーと直接接触して往復運動または揺動運動を与える回転部品です。回転運動を直線運動に変
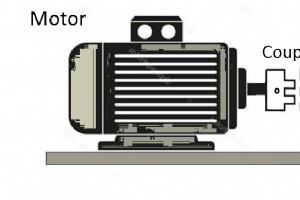
カップリングとは カップリングとは、2本の軸を接続して動力を伝達するための装置です。芯出し精度やトルク要件に応じて、剛性カップリングとフレキシブルカップリングに大別されます。 軸継手(シャフトカップリング)の働き 軸継手は、モーターなどの駆動側とポンプやコンプレッサーなどの被駆動側の回転軸を接続し、動力を伝える機械要素です。軸径が異なっていても接続可能です。 モーターの熱などが被駆動側に伝わらない構造になっており、衝撃や振動を吸収して周辺部品を保護する役割も果たします。 カップリングが使用される理由 モーターと発電機など、別々に製造されたユニットの軸を接続するため 軸の芯ずれ(ミスア
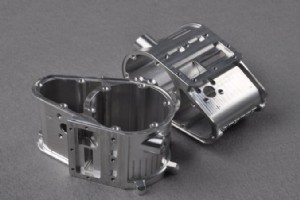
アルミニウム加工の特徴 アルミニウム合金は加工しやすい最も便利な材料の一つであり、幅広い産業で多くの用途における最も一般的な「定番」材料となっています。 優れた加工性に加え、アルミニウムは多様な合金とグレードを提供し、迅速なプロトタイピングから精密用途まで、様々な要求に完璧に対応します。CNCアルミニウム加工は、コストと材料完全性の両面から多くの広範なメリットを誇ります。 確かに、この材料の加工はほとんどの金属より容易ですが、常にそうとは限りません。多くの機械加工現場では、アルミニウム合金加工におけるプロセス効率の維持に課題を抱えています。何が間違っていたのか、途中で何が問題を引き起こしたの
産業技術