工業製造

分注サンプル量の精度が結果の精度を決める 食品科学や議論の的であるGMOから医薬品開発・医学研究、定期健診のルーチン検査まで、液体分注システムは日常生活において目立たないが極めて重要な役割を果たしています。 なぜなら、多くのバイオテクノロジー・実験室タスクは、流体サンプルを容器間で移動させ、精密な量を試験培地上や内部に分注することから始まるからです。遺伝子シークエンシングや抗体検査の実験であれ、血液や尿の日常分析であれ、これは変わりません。 これらのプロセスが行われる典型的な大規模現場(600人の患者を検査する病院、10,000検体を調べるラボなど)では、流体分注システムは、まさに不可欠です。
引いて、封じて、忘れる 白熱電球と真空管の発明から1世紀以上が経過し、真空は製造における主要ツールとなりました。今日、白熱電球はCFLやLEDに覇権を争われています。また、デジタルエレクトロニクスと半導体のコスト効率、小型化、効率・信頼性向上により、真空管は一部のニッチ用途を除き、過去のものとなりつつあります。 しかし、真空雰囲気を作り出すプロセスは今もなお生きており、実は電子部品製造の不可欠な部分です。 真空雰囲気の繰り返し生成 vs. 一回限りの生成 真空を繰り返し引いてタスクを遂行する用途が多数あります。例として、製品表面コーティング用の真空メタライジングコイル、真空中で動作する走査
チューブ特性がプロセスと精度に与える影響 バイオテクノロジーと実験室自動化の分野では、世界の体外診断(IVD)市場が2025年までに960億ドルに達すると、調査会社MarketsandMarkets™が予測しています。IVD需要の増加に伴い、自動液体分注システムの利用も拡大するのは自然な流れです。 これらの流体分注システムの性能には多くの変数が影響します: サンプリングされる液体の種類 使用される試薬化学物質 ポンプ装置の種類 ポンプが及ぼす力の大きさ さらに、これらのシステムで使用されるチューブが、IVDやその他用途における流体分注プロセスとテスト精度に大きく影響する可能性があります。液
高圧用途への特別な考慮事項 液体分注システムにおける精密チューブに関するこのブログシリーズ第2回では、チューブの内径(ID)が液体サンプルの分注均一性を決定することを述べました。ID表面仕上げの不完全さは、渦巻き、うねり、バタつきを引き起こし、液体がチューブからスムーズに流出するのを妨げ、結果として良好なテスト結果を得るのを困難にします。 しかし、渦巻き、うねり、バタつきは、流体分注システムのチューブが高圧下で機能しなければならない場合にも発生します。例えばクロマトグラフィー試験システムです。これらは混合物の成分を分離し、別用途への準備や異なる成分の相対割合測定を行うシステムです。 したがって
精度が路面で実証される場所 現代の自動車は驚くほど複雑で、エンジン内の単一システムでさえ、ほぼ理解を超える複雑さを持つことがあります。例えば燃料噴射システムを挙げましょう。ガソリン車は遠い昔にディーゼルトラックに倣って燃料噴射を採用し、エンジン吸気弁の直前、あるいはより最近では直噴システムで燃焼室直接に、燃料の微細な霧を供給するようになりました。燃料を空気・燃料ミストに霧化することで、燃料がより容易に燃焼し、これらの燃料噴射システムは燃費向上とエンジン応答性改善を実現しています。 燃料噴射システムの部品要件とは? 燃料噴射システムは、プラスチック、セラミック、金属など多様な材料で作られた多く
ご存知ですか? 金属チューブがエアバッグに「空気」を送り込んでいます! 金属部品を利用する自動車のさまざまなシステムの中で、おそらく最も重要なのが各種自動車安全システムです。ミラー、ヘッドライト、反射板、ウインカーから、ブレーキ、ステアリング、サスペンションシステムといった基本装備に加え、自動車安全システムには、ドライバーの疲労検知、進路障害物への警告、車間距離維持、ヘッドライト到達範囲外やカーブ先の視界拡大など、ドライバーの検知・制御・衝突回避を支援するより広範なアクティブ機能が含まれるようになりました。 それでも、自動車安全はシートベルト、強化乗員室、衝突力を吸収・分散するクラッシャブルゾ
「LEDの未来は今」なら、なぜ白熱灯が自動車ウインカーにまだ使われるのか? 今日の自動車システムでは、ヘッドライト、テールライト、ブレーキライト、ウインカーといった比較的「シンプル」な用途でさえ、テクノロジー革新の主要ターゲットです。しかし、自動車照明へのLED採用拡大が謳われる中、一つの用途が依然として手強いままです。「ブリンカー(ウインカー)」は、タングステンワイヤと白熱灯の牙城であり続けています。 ウインカーランプを支えるタングステンワイヤの供給 タングステンワイヤとその独自の特性(高融点、低蒸気圧、高引張強度、優れた耐食性)は、異業種の特定用途において容易には代替できない材料です。
適切な選択で製造性を最適化 20世紀初頭以来、ステンレス鋼は医療機器チューブの設計・製造において不可欠な役割を果たしてきました。 ステンレス鋼チューブ製造技術の進歩により(例えば、内径(ID)25ミクロン(µm)、すなわち0.00098インチという微細サイズが可能に)、製品は医療分野の発展とともに進化してきました。 多様な医療機器チューブ用途 今日、ステンレス鋼は幅広い医療処置で活躍しています。高い構造性、高引張弾性率(剛性)、高圧流体流動が求められる医療機器チューブ用途に適しています。 ステンレス鋼チューブは、ステント、手術用切削器具、骨ネジ、聴診器、カニューレ、内視鏡機器、精密な成形・加
アルミニウム板は溶接が難しく、送り込み問題、弱い溶接、クレーターやクラックなどの欠陥が生じやことで有名です。自動車メーカーは、新しいアルミニウム多用車両やハイブリッドバッテリーパックを開発するたびに生産課題に直面します。 接着剤で接合するか、リベットを使うか、それとも高度に特殊化した抵抗溶接プロセスを採用するか? スポット溶接にはメリットがありますが、材料特性を徹底的に理解した上で適切な抵抗溶接電極を選ぶことが極めて重要です。間違った電極材料は、電極材料がワークと合金化してしまうなど、生産ラインで多くの問題を引き起こします。例えば、これは亜鉛メッキ鋼板溶接でよくある現象で、亜鉛と反応する電極材
高伝導率電極材料(ISO 5182体系のクラス1・2)は低伝導率ワークの溶接に最適であることは広く知られています。逆に、高伝導率金属には、ISO 5182でクラス3電極と呼ばれる難融金属電極のような低伝導率電極が必要です。 例えば、広く入手可能な銅/クロム、銅/クロム/ジルコニウム電極は、低炭素鋼と高張力鋼に優れた効果を発揮します。この鉄系金属ファミリーをスポット溶接するには、銅を強化して必要な材料硬度を達成するさまざまな戦略が用いられます(なお、高炭素ステンレス鋼には銅合金が推奨されますが、より高い力と低い電流が必要となるよう抵抗溶接プロセスを調整します)。一方、銅を溶接する場合は、純タング
純銅抵抗溶接電極はその特性と設計により熱を伝導するのに対し、純難融金属電極はあえて熱を保持するために選ばれます。タングステン(W)は、金属中最高の融点(3387℃)を持ち、常温・高温ともに硬度が非常に高いことで知られます。一般的に酸化に強く、電気抵抗も非常に高いです。 モリブデン(Mo)は、難融金属におけるタングステンの「姉妹」元素で、同様に高い融点(2610℃)と高温での高い機械的強度を持ちますが、タングステンに比べてやや劣ります。Moの電気抵抗も高いです(タングステン、モリブデンを含む各元素の電気抵抗率の詳細なレビュー、全温度範囲での抵抗値を示すチャートについては、「The Electri
弊社の抵抗溶接電極に関する投稿について、主に2つのトピックで多数の質問をいただきました: 高伝導率電極と低伝導率ワーク、およびその逆(低伝導率電極と高伝導率ワーク)における異種金属の組み合わせ 電極ホルダにおける電極構築時の摩擦攪拌(フリクションスターラ)技術 異種金属の溶接 まず、異種金属溶接のための優れた新手法がいくつか模索されています。しかし、弊社の専門は上記「逆」のケース、すなわち低伝導率電極で高伝導率ワークを溶接する場合です。これは実際には異種金属溶接とは直接関係しません。 もし鉄鋼とアルミニウムなどの異種金属を溶接する必要があるなら、磁気パルス溶接またはコールドメタルトランス
シンプルな形状の切断にシアリングは適しているか? 金属部品のシンプルな切断において、メタルシアリングプロセスは非常に魅力的な選択肢です。高速・簡単・低コストだからです。 しかし、メタルシアリングプロセス、あるいは検討しうるあらゆる精密金属切断手法のメリット・デメリットを理解し、自社のニーズと優先順位にどう適合するかを評価することが重要です。 シンプルな形状には好適だが、万能ではない 基本的にシアリングは、可動刃が圧力をかけてワークを固定刃に押し付けるプロセスです。このメタルシアリングプロセス(ダイカット、マルチスライドとも呼ばれる)は、シンプルな形状の部品を迅速かつ低コストで切断するのに理想
確かに精密だが、2軸精密金属切断に適しているか? 精密金属切断手法のスペクトラムにおいて、レーザー切断の魅力を理解するのは容易です。汎用性が高く精密で、厳しい公差と小さな切り幅(カーフ)を実現します。また、SFの影響もあってか、一見すると非物質的な高度に集束した光ビームを用いて、金属のような硬い材料を溶断・気化させるという発想には、自然と惹かれるものがあります。 しかし、レーザー切断は一般的に遅く高コストであるため、2軸切断用途でレーザー方式を採用するには、説得力のあるメリットと現実的なコスト試算が不可欠です。 レーザー切断の基礎知識 大まかに言えば、レーザー切断機は大型・高出力・高速タイプ
「バリなし、高精度な金属棒・管・押出材を指定長に切断する」という目標はシンプルに聞こえますが、実際は驚くほど困難です。どの精密金属切断工法も、ジョブパラメータと工法の適合度によって効率が大きく変わり、誤った選択は時間とコストの浪費を招きます。 バリなし2軸切断(要するに「長いものを短くする」工程)で代表的な5工法は、せん断、冷間鋸切断、精密研磨切断、ワイヤー放電加工(EDM)、レーザー切断です。他にも金属分離工法はありますが、シンプルな2軸切断に最適なのはこれら5つです。それでも各工法には、ジョブごとにメリット・デメリットがあります。 金属切断オプションは特性と適正用途が様々ですが、いくつかの
本当に厳しい公差が必要なのはどこか? 小さな部品調達の基本である「寸法」「公差」「材料」は、その部品が製造しやすさの観点で最適化されているかどうかを大きく左右します。 公差は製品設計、製造、品質管理に直結し、最終製品の性能を左右する重要要素です。したがって、機械加工・切断部品における許容変動範囲をどう決めるかは、品質コストの核心部分を占めます。 見積もり依頼の際、「極めて厳しい公差」、それも「可能な限り最厳公差」をデフォルトにしがちですが、コスト過度な削減と不必要な要求のバランスを取ることが肝心です。 厳公差加工がもたらす潜在的コスト 「なぜこんなに高いのか」と疑問を持つ顧客は少なくありません
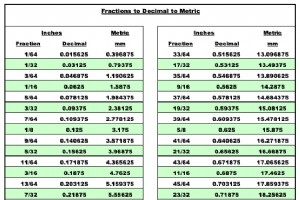
変換に潜む意外な複雑さ 小さな部品の調達において基本となるのが、異なる単位系間の変換能力です。例えば、ミリメートルとインチの間で公差数値を変換し、メトリック公差表を作成するといった作業が挙げられます。 一見単純に思えるこの作業ですが、実際はそう簡単ではありません。メートル法とヤード・ポンド法の間を行き来するリスクは伝説的とも言え、しばしば取り返しのつかない結果を招きます。 最悪の事例 1983年、モントリオールからエドモントンへ向かっていたエアカナダのボーイング767が、飛行約1時間後に燃料切れを起こし、文字通り滑空して緊急着陸を余儀なくされました。奇跡的に乗客2人が避難時に軽傷を負っただけで
部品公差をめぐる「責任のなすりつけ合い」を避ける 公差は、製造しやすさの最適化に影響する小型部品調達の基礎の一つです。公差指定には、コストと精度の必要性のバランスを取ることが求められます。 クリティカルな公差と非クリティカルな公差を区別することで、部品の過剰設計コストを回避できます。 つまり、同一部品に公差を必要とする異なる属性 — 直径と半径など — がある場合、どちらの寸法がよりクリティカルかを検討する必要があります。 しかし、この最後のポイントは別の問題を提起します:同じ部品に競合する複数の公差がある場合、どうなるのでしょうか? 競合する公差とは? 競合する公差(conflicting
小径部品チューブのID検査:ピンゲージ vs 光学測定 小型部品調達の基本の一つは、仕様に関する情報に基づいた意思決定が製造しやすさの最適化に大きな影響を与えることです。例えば、部品の最終用途を考慮することで、どの公差が最もクリティカルで、結果として部品の生産とコストを駆動するかを決定できます。 関連記事: あなたの厳しい公差が部品コストを深刻に影響している可能性 部品が要求される寸法と公差を満たすかどうかに影響する要因はたくさんあります。この記事では、小径チューブのような部品の製造しやすさ最適化において重要になり得る要因 — すなわち、内径(ID)が要求を満たすかどうかを判断する方法 — に
校正済み測定=一貫した測定か? 業界全体で、顧客、材料サプライヤー、部品メーカーすべてが校正済みデバイスを使用して測定を行うことは当たり前とされています。デバイスを校正する目的は: 測定値が他の測定と整合することを確認する——つまり、デバイスの測定値が既知の標準と比較・トレーサビリティ可能であること デバイス測定値の精度を決定する デバイスの信頼性を確立する しかし、全員が校正済みツールを使用しているからといって、同じ部品を測定したときに全員が同じ結果を得られる保証はありません。 なぜでしょうか。まず、NISTトレーサビリティのある校正済み測定デバイスを使用していても、各デバイスには許容差
産業技術