工業製造

誤解されがちなこの手法が、あなたの2軸金属切断に最適か? 研削切断は、精密金属切断において広く誤解されている手法です。その名から、一部の潜在的ユーザーは荒いエッジ、大量のバリ、その他の表面欠陥が出ると思い込んでいます。 それらの想像は真実からほど遠いものです。実際、研削切断は精密切断、厳しい公差、適正価格での大量生産を要求する用途に適しています。 しかし、研削切断やその他の精密金属切断手法を2軸金属部品の切断に選ぶ前に、プロセスのメリット・デメリットを理解することが不可欠です。それによって初めて、その手法があなたのニーズと優先順位を満たすか評価・判断できます。 研削切断が他と異なる点 研削切断
ECCはあなたの2軸金属切断に適しているか? 電解浸食と研削を組み合わせた電解切断(ECC)は、±0.005インチ(0.127mm)の厳しい公差で、バリのない光沢のある表面を生み出します。研削切断と同様に、ECCはノコ歯で切断しません。 しかし、2軸金属部品の切断に電解切断機を選ぶ前に、プロセスのメリットとデメリットを理解することが極めて重要です。その上で初めて、あなたのニーズと優先順位に合うか評価・判断できます。 電解切断プロセス 電解切断では、ワークピースと砥石の両方が電気的に導電性です。プロセスでは、導電性流体中の正に帯電したワークピースが、負に帯電した導電性砥石によって浸食されます。最
なぜこれほど特殊で、稀な研削方法なのか? 電解研削の根底にある原理の一つは、それが表面研削の一種であると同時に、独自のカテゴリーでもあることです。これは電解プロセス固有の現実によるものです。 実は、電解研削のパラドックスの一つは、従来の表面研削をするには「ひどい方法」だということです! では、なぜ誰も電解研削を行うのでしょうか? 何がそれをそんなに興味深いニッチにしているのでしょうか? 電解作用と研削作用による材料除去 電解研削プロセスは、表面研削と化学の組み合わせと言えます。このプロセスは、電解作用と帯電した砥石の物理的作用の両方を用いて金属を「研削」します。 具体的には、電解研削は導電性流
なぜ「センター間研削」がそんなに重要なのか? 名称からは外径(OD)を成形するだけのように思えますが、OD研削は円筒研削の一種であり、研削対象の物体が中心回転軸を持つことを前提としています。 実際、OD研削はワークピースの外側表面で、センター間で行われます。これが決定的な違いです。 真のセンターが重要 センターは単なるワーク上の仮想的な点ではありません。センターは物体を幾何学的な真の中心で保持し、回転方向に動かし、研削動作を可能にするエンドポイントです。 ワークピースはその固定された真の中心軸を中心に回転します。同時に、砥石も物体と同じ方向に回転します。 2つの面が接触すると、それらは逆方向に
RFQ(見積依頼)で「仕上げ」工程の漏れを防ぐ方法 見積依頼(RFQ)を作成する際、どんな細部も見逃せません。しかし人間である以上、最も慎重な担当者でも、表面仕上げ要件のような小さくも重要な詳細を見落とすことがあります。 こんなシーンを想像してください: 小さな金属部品の製造について、サプライヤーが正確かつタイムリーなコスト見積もりを出すために必要なすべての情報を盛り込んだRFQを作成したとします。 RFQには、部品の外径(OD)と内径(ID)、長さ、公差が記載されています。設計者が作成したエンジニアリング図面も添付されています。使用材質とその調達先まで詳細に指定しています。 何が問題になるで
フラットラッピングサービスは何を達成するのか? Metal Cuttingの施設を見学して私たちの仕事を学ぶ人々は、3種類のラッピング装置があることに驚くことがよくあります。しかし、本当の驚きは、精密フラットラッピングという極めてシンプル(かつ有益)なプロセスを知らない人がいかに多いかということです。 ラッピングマシンには可動部がありますが、それらは遊園地のティーカップライドのように回転するプレートです。プロセスをシンプルにしているのは、プレートが単一平面でメソッド的に回転することです。複数軸ではなく、トッププレートが一方向、ボトムプレートが逆方向に回転します。 しかし、なぜフラットラッピング
なぜ2つのホイールで同時に研削するのか? その名の通り、ダブルディスク研削は2つの対向する研削ホイールを使用して、材料の2面を同時に研削します。これは、適切な用途において、厳しい公差の表面仕上げ、平面度、平行度を達成するための非常に効率的な研削方法です。しかし、ダブルディスク研削にはある種の神秘のオーラが漂っています。 プロセスの仕組み ダブルディスク研削は、両面ブランチャード研削のようなもので、表面研削のような方法より速く材料を除去します(もちろん、あらゆる研磨法で除去速度はホイール選択やその他の変数に依存します)。しかし、ダブルディスク研削の公差はブランチャード研削機で達成できるものより
なぜ内径で研削とホーニングが使用されるのか? 小型金属部品の製造において価値のある仕上げプロセスは多数あります。通常、製造の最終段階で導入されるこれらのプロセスには、高精度内径研削の方法が含まれます。 このブログでは、ボア、穴、チューブの内径(ID)で滑らかな仕上げと厳しい公差を達成するために使用される、2つの特殊な研削内径加工タイプを簡単に見ていきます。 2つの内径研削方法の違い ID研削とホーニングの両方を、部品IDの仕上げと寸法を微調整するための二次プロセスとして使用できます。これら2つの内径研削プロセスの主な違いは10倍のオーダーです:つまり、ID研削では千分の1インチ単位で材料を除
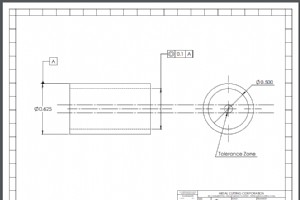
2つの直径の同心度チェック方法(およびチューブ調達におけるその他の要因) 2つの直径の同心度をどうチェックするかという問題は、チューブ調達でよく持ち上がります。これは、チューブの外径(OD)と内径(ID)の間の壁厚を、異なるポイントで測定し、中心軸に対してどれだけ一定であるかを確認することを含みます。 課題は、参照点(基準軸)として機能する理論的な中心軸を確立することにあります。それが、完全な同心度を測定することが、達成することとほぼ同じくらい難しい理由です。 だからこそ、チューブのODとID測定値に同心度要件を指定する前に、以下の点を念頭に置くのが賢明です。 1. 同心度とは何か? GD&
小型部品生産において平面度は重要か? 表面平面度は、部品をどう製造すべきかを伝達するために使用される幾何公差(GD&T)規格の一つです。また、製造しやすさの最適化においても重要な考慮事項となり得ます。 位置度、円筒度、その他の幾何公差特性とともに、平面度公差はエンジニアリング図面に示され、製造される金属部品が正しい形状と望ましい機能性を両方持つことを確実にするのに役立ちます。 表面平面度とは 平面度は、表面の形状をそれ自体と比較した尺度であり、表面上のすべての点が同一平面上にあることを示します。GD&Tでは平行四辺形でシンボル化され、平面度を使用すると、寸法公差を厳しくすることなく、表面のう
スイス旋盤の起源と現在地 オリジナルのスイスマシンの写真を見て、この能力の起源について考えさせられました。 スイス型ネジ切り盤は19世紀初頭から存在していますが、今日ではスイス旋削がほぼすべての業界でトップオブマインドの生産手法となっています。事実上すべての現代的な機械工場が、多様な業界向けに精密部品を迅速に生産するために活用する能力です。 スイスマシンはどこで始まったのか? そして、どのように今日のような重要な精密CNC加工手法へと進化したのか? スイス型ネジ切り盤の起源 この機械は、1800年代初頭にスイスで発明されたことからその名が付きました。産業革命の圧力の下、スイスの時計職人は卓越
操舵可能医療機器のための特殊機能加工 小型医療機器を操舵する能力は、多くの低侵襲インターベンションおよび診断用途で不可欠な能力です。医師の技術と相まって、例えば外科医がカテーテルを小さな動脈や静脈などの困難な解剖学的構造を安全に通過できるようにします。 しかし、プルリングと呼ばれる小さなコンポーネントが、操舵可能医療機器用途でこれほど重要な役割を果たすことを誰が想像するでしょうか? カテーテルとシースにおけるプルリングの役割 カテーテルや類似医療機器における操舵性とは、デバイスの近位部(ハンドル)を回転・旋回させることで、デバイスの遠位端に全く同じ動きを実現する能力です。この動きは、デバイス
自動旋盤は2軸メタルカットオフの実用的な選択肢か? 精密金属切断の世界では、自動旋盤は金属部品の成形に最も一般的に使用されます。問題は、2軸カットオフのプロセスに旋盤を使用できるか、またすべきかです。 自動旋盤プロセス 自動旋盤では、ワークピースを保持して回転させ、工具ビットが切削動作を行います。通常、ネジ山、テーパー、穴あけ、面取り、その他の複雑な形状を生産します。通常、プロセスの最終ステップはパーティングオフで、ワークピースの完成端を切り離します。切削は旋盤の軸に直角に行われます。 スイス型自動旋盤は、開始材料の直径公差が少なくとも±0.0005インチ必要です。このタイプの旋盤は2軸カッ
スイス型自動旋盤におけるガイドブッシングの重要性 2011年、シチズンマシナリー株式会社は、非研磨バー材加工に伴うコストを削減するためのアダプティブガイドブッシングを発表しました。シチズンは工作機械の専門メーカーであり、CNC旋盤技術のリーダーです。 そのアダプティブガイドブッシングはもはや新しいものではありません。しかし、当社の工場から数分のシチズン本社を最近訪問し、当社の機械の仕様を見直したことで、このしばしば過小評価される機能の重要性について考えさせられました。ガイドブッシングの機能とは何でしょうか? そのストーリーをお伝えします。 材料除去におけるたわみの問題 力が加えられたワークピ
「欠陥なし」は実際に何を意味するのか? エンジニアリング図面で「欠陥なし」「残留物なし」「油・グリース・パーティクルなし」「デブリなし」「傷なし」など、材料表面の欠陥が一切許容されないと示される場合、根本的な問題が生じます。図面には「引き抜きラインなし」「くぼみなし」「縦方向ダイラインなし」などの特性が指定されることもよくあります。 これらの要求の問題は、実際に部品の表面を見たとき、それが実際に何を意味するのかということです。 どんな表面でも、十分に近くで見れば欠陥が見つかります。(普通の鏡で肌を見て、次に10倍拡大鏡で見てみてください。)これは、最も精密な金属加工でも同様です。 微視的レベ
デバイスの能力仕様と校正方法 Metal Cutting Corporationでは、校正公差は品質管理と品質マネジメントシステム(QMS)のもう一つの重要な側面です。 機器校正では、測定デバイスを正確で受け入れられた既知の標準と比較し、校正対象デバイスの精度を相関、調整、文書化します。校正公差は、既知の標準と校正済みデバイスの間で許容される最大偏差です。 Metal Cuttingでは、可能な限り、部品測定に使用するデバイスの校正をNIST標準に基づいて行っています。例えば、「校正標準のジレンマ」で語られているように、NISTトレーサブルなピンゲージを使用してレーザーマイクロメータの校正デー
整形外科・歯科用途向け精密・複雑特徴の実現 多くの他の医療機器と比較すると、ボーンスクリューは一見シンプルな構造に見えます:片端にヘッド、もう片端にチップを持つネジ切りシリンダーです。しかし、ボーンスクリュー(アンカーとも呼ばれる)の設計には、驚くほどの複雑さが含まれることがあります。 だからこそ、精密CNCスイス型加工は、ボーンスクリューに最終用途に適した適切な特徴と機能性を与える設計を実現する上で重要な役割を果たします。 ボーンスクリューの基本構造 多くの人が馴染みのある一般的な木ネジと同様に、ボーンスクリューの構造には特定の基本特性があります。 ヘッド:ネジの上部にある平らな面で、ネ
カテーテルやその他デバイスの耐摩耗性向上 ブッシングは、病院ベッドから人工関節まで、医療機器で幅広い用途があります。一般的に、これらのブッシングは: 金属同士の接触を防ぐスペーサーとして機能 金属部品間の摩擦を低減 患者リフトなど低速用途での往復部品の動きを円滑にする しかし、一部の高速医療機器用途向けにスイス加工されたカスタムブッシングがあることをご存知ですか? 超高速デバイス 医療機器が超高回転数(RPM)で機能するとは思わないかもしれません。しかし、非常に高い回転速度を利用した設計で治療目的を達成する、いくつかの興味深い用途があります。 医療・歯科用途における高回転数の伝達は、歯科
ITIA提供:2007年頃のタングステンを振り返る 国際タングステン業界協会(ITIA)は、当社の同業者である日本タングステンが長年会員としている権威ある組織です。Metal Cuttingではタングステンの切断方法や、鍛造棒・極細線から精密部品を作る用途で専門知識を持っていますが、ITIAはタングステンの粉末とトン数の側面に焦点を当てています。 しかし、高い融点(3422℃)、低蒸気圧(1650℃以上)、高い引張強度などの独自の特性により、タングステンが幅広い用途で有用であるため、ITIAはタングステンビジネスに関わるすべての人にとって関心の的です。 実は、「タングステンと家族の一日」と題し
医療機器の機能性向上のための特徴創出 医療機器業界に携わっていない方は、電極という用語がMetal Cutting Corporation製の抵抗溶接用や放電加工用電極だけを指すわけではないことに驚かれるかもしれません。 実は、医療用電極はペーシング、除細動、神経刺激システムの不可欠なコンポーネントです。これらの電極は通常MP35N®で作られ、重要な特徴の形成に精密CNCスイス型加工が依存することがよくあります。 医療用電極を使用するデバイスの構成要素 一般的に、医療用電極は体組織と接触し、カテーテルや類似デバイスを通じて治療部位に電気信号を送達するように設計されています。ペーシング、除細動
産業技術