工業製造
射出成形は豊かな歴史を持つシンプルで効果的な製造プロセスです。最初の射出成形機は1872年、John WesleyとIsaiah Wyattによって作られ、プランジャーを用いてプラスチックを加熱シリンダーを通じて金型に射出しました。 射出成形業界はこの初期開発後ゆっくりと進歩しましたが、第二次世界大戦による大量生産製品需要の急増で1940年代にルネサンスを迎えました。James Watson Hendryが1946年に最初の押出スクリュー射出機を作り、エンジニアにより大きな制御を与え、今日私たちが射出成形と考えるものを定義する数多くの貢献をしました。 2020年、プラスチック射出成形は航空宇宙
CNC加工は、コンピュータ制御切削工具を用いて固体ワークピースから材料を除去し、完成パーツを露出させる減法製造プロセスです。この技術は高速で、幅広い材料と生産量に対応します。CNC旋削、CNCフライス、切削、彫刻、放電加工(EDM)など、多くのプロセスがCNC加工の傘下に含まれます。 EDMは最も一般的なCNC加工プロセスではありませんが、多くのエンジニアが標準切削工具では不可能なパーツ形状の作成におけるその価値を探り始めています。 実際、Zion Market Researchの推定では、放電加工業界は2024年までに約80億ドルに成長すると予測されています。ここでは、最先端の放電加工につい
射出成形は、低単価で同一パーツの大量生産を可能にします。プロセスは、加圧ノズルを通じて溶融材料を耐久性のある金属金型に射出し、材料が固化したらパーツを射出し、繰り返すことです。ペットボトル、プラスチックおもちゃ、電子機器ハウジングなど、幅広い日用品が射出成形で作られています。熱可塑性樹脂と熱硬化性樹脂が射出成形で最も一般的な材料ですが、金属も射出成形可能です。 射出成形でパーツを作る際、最終製品の品質と機能性に影響する多くの変数を考慮する必要があります。射出成形パーツが失敗する方法は数多くあります(フローライン、ヒケ、反りなど)が、いくつかの主要な設計原則に従うことでほとんどの問題を回避できま
インサート成形はオーバーモールドに関連する射出成形プロセスですが、いくつかの重要な点で異なります。オーバーモールドがより硬いプラスチック基材に第二の樹脂を射出することを指すのに対し(これにより製品チームは、追加の手作業なしに、人間工学デバイス、電動工具グリップ、ゴムガスケットを既存パーツに直接成形可能)、インサート成形は、予め成形されたコンポーネント(通常金属)をプラスチック材料射出前に金型にロードする実践です。 射出成形でインサートを使用する技術により、設計者とエンジニアはプラスチックパーツにネジ付き金属インサートを効率的に追加し、金属電気部品を保護用プラスチックハウジングに埋め込み、ハサミ
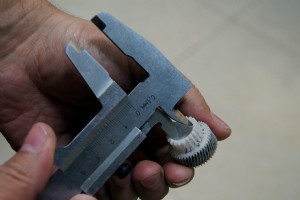
射出成形は大量生産に理想的な汎用製造手法です。プロセスは、溶融熱可塑性樹脂または熱硬化性樹脂を耐久性のある金属金型に射出し、冷却後にパーツを射出し、そのプロセスを繰り返すことです。これにより、製造業者は厳しい機械的要件を確実に満たす同一コンポーネントを大量に迅速かつ経済的に生産できます。 材料収縮(プラスチックが固化する際に自然に発生)のような要因は比較的容易に予測できますが、パーツ間のわずかな変動は予期されます。しかし、パーツが意図した通りに機能する許容変動の正確な範囲を製品チームが設定することは極めて重要です。これらの許容変動範囲、または「公差」は、より大型のパーツや複数コンポーネントから
射出成形は、複雑な形状の精密パーツを大量の材料廃棄なく迅速に作成するのに理想的な人気製造プロセスです。一般的な用途には、包装、自動車ダッシュボード、ギアのような機械部品、人気の子供向けおもちゃなどがあります。 射出成形の傘下には、二色成形とオーバーモールドなど、多くの異なるプロセスが含まれます。これら2つのプロセスは似ていますが、いくつかの重要な違いがあります。エンジニアと設計者が知っておくべきことは以下の通りです: 二色成形とは? 二色成形は、デュアルショット、マルチショット、ダブルショット成形とも呼ばれ、追加の組み立て工程なしに、複数材料または複数色のパーツを作成できる射出成形のサブカテゴ
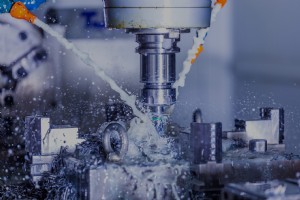
コンピュータ数値制御(CNC)マシンは、数値コードを直交座標に変換してプログラムされ、原材料を完成品パーツに変換する装置です。CNCフライス加工は、コンピュータ制御とフライス盤を活用して、固体ブロックから材料を徐々に除去しパーツを生産する、特定のタイプのCNC加工です。フライス盤は、材料を切削・穴あけすることを目的とする点で、他の穴あけマシンと類似しています。 しかし、フライス盤は標準穴あけマシンと異なり、異なる角度で切削でき、異なる軸に沿って移動できます。技術的にはフライス盤が持てる軸の数に上限はありませんが、一般的に3軸、4軸、5軸マシンと呼ばれます。CNCフライス加工は、ガラス、金属、プ
試作は生産ライフサイクルの不可欠な段階であり、設計者とエンジニアがパーツ設計を製造開始前に完全に検証・最適化できるよう支援します。プロトタイプとモックアップは、概念実証のデモンストレーションや、特定の材料・性能特性のテストに使用できます。 用途に関わらず、試作は設計サイクルを短縮し、パーツを最終用途機能向けに最適化し、製品開発チームがコストのかかる再設計を引き起こす前に課題を予測し、コスト削減機会を見つけるのに役立ちます。最終的に、試作は生産をより効率的かつコスト効率よくします。 新技術が試作プロセスを洗練させています。積層造形(3Dプリント)は、例えばラピッドプロトタイピングの開発をもたらし
CNC加工は、切削工具と回転を用いて、固体材料ブロックに対して所定の一連の切削を行う伝統的な製造手法です。切削操作はデジタル設計ファイルから導出され、複数のCNCマシンに同時に配信できるため、製造業者はパーツの複数コピーをより迅速に生産できます。 加工は、高精度・高精度パーツを確実に生産できる汎用プロセス(そのため自動車、医療、航空宇宙のクリティカルコンポーネントによく使用される)ですが、プロセスの固有の性質により、CNC加工で可能な形状に制約が生じます。鋭い内部コーナーのような設計要素は、丸い回転工具では作成困難です。また、ダボテイルやTスロットのようなアンダーカット形状は、標準工具では到達
自動車、航空宇宙、ロボティクスなど、高性能・高耐久パーツを必要とする分野では、鋼とアルミニウムが多くの用途で第一選択材料となります。しかし、鋼とアルミニウムは物理的特性と価格が大きく異なるため、特定パーツにどちらが適しているかを判断することは非常に重要です。 決定要因の一つは通常、製造手法であり、これらの業界ではCNC加工であることが多いです。金属パーツを加工する際、鋼がアルミニウムより適切な材料選択となる理由はいくつかあります。アルミニウムは非常に軽量ですが、鋼ははるかに強靭です。さらに、アルミニウムはかなり高価になる傾向があります。 しかし、選択は単にアルミニウム対鋼ではありません。鋼は実
タングステンやクロムのような天然の硬い金属は製造業界では比較的稀です。実際、ほとんどの金属は比較的軟らかく、合金添加や曲げ・伸ばし・叩きといった加工によって製造用に十分な強度を持たせています。 軟らかい非鉄(鉄を含まない)金属は切削と加工が容易で、最小限の後処理熱処理しか必要としません。CNC加工で最も一般的な軟質金属は銅合金で、一般的な用途には宝飾品製造、めっき、電気導管があります。アルミニウムもこれらの軟質金属とCNC加工で類似の役割を果たしますが、アルミニウムは十分に広く使用されているため、独自の議論に値します。 軟質金属は多数の製造プロセスと互換性がありますが、エンジニアと製品チームは
積層造形(一般に3Dプリントと呼ばれる)は、3Dモデルの輪郭に駆動され、材料を連続する層として積み上げて物理オブジェクトを作る製造手法です。積層造形の分野は、技術開発と採用の両面で着実な成長を遂げてきました。今日、エンジニアは幅広い3Dプリントプロセスから選択できます。しかし、すべての始まりとなったプロセスは、バット光重合(バットフォトポリマリゼーション)でした。 バット光重合は、最初に商業化に成功した積層造形プロセスであり、市場デビューから約40年経った今でも人気の技法です。オリジナルの積層造形プロセスを深掘りしましょう。 バット光重合の仕組み バット光重合は、液体光重合性樹脂を光で1層ずつ
製品チームが材料選定プロセスを進める際、最終パーツの最終用途に適した機械的特性を持つ材料を探します。これにより、材料が降伏強度を超える用途で使用されないことを保証します。それでも、適切な材料で作られたパーツが時として破損するのはなぜでしょうか? 材料が破損する理由の一つは、パーツの構造的完全性を損なう設計上の欠陥である応力集中です。ここでは、製品チームが知っておくべき応力集中についてのすべてと、熟慮された設計による低減方法を解説します。 応力集中とは? 応力集中とは、パーツ設計において応力が周囲領域よりも著しく高くなる点のことです。応力集中は、パーツ形状の急激な変化、典型的には鋭角、穴、ノッチ
マスカスタマイゼーションとは、顧客が製品やサービスの特定機能を選択・変更してニーズを満たせるようにしながら、大量生産による単位当たりの低コストを維持する、マーケティングと製造のトレンドを指します。 歴史的に、大規模な製品カスタマイゼーションとパーソナライゼーションの実現は困難でした。しかし、製造技術と手法の発展により、生産チームは類似だが非同一の交換可能なパーツコンポーネントセットを経済的に作れるようになり、顧客が好みに合わせて組み合わせられるようになりました。ファッション・アパレル、ヘルスケア、自動車など多くの業界が、インダストリー4.0のマスカスタマイゼーションモデルのメリットをすでに活用
Fast Radiusキーアカウントマネージャー、Shant Alexanianによる寄稿です。 コンピュータ数値制御加工(CNC加工)は、コンピュータプログラムされた工具を用いて、完全にカスタマイズ可能で高精度なパーツを作る製造手法です。CNC加工の精度、正確さ、柔軟性により、わずかなエラーが深刻な結果を招く、クリティカルパーツの比率が高い産業(航空宇宙、自動車、ヘルスケアなど)で、選択される製造手法となっています。 射出成形やキャストウレタンとは異なり、CNC加工では各パーツが加工中に個別の注意を受けるため、生産されるすべてのパーツが仕様通りに正確に作られます。比較的信頼性が高く、繰り返し
コンピュータ数値制御(CNC)加工は、コンピュータ制御と工作機械を用いて材料の層を削除し、所望のパーツを生産する減法製造プロセスであり、最も一般的に使用される製造技術の一つです。しかし、実は18世紀に開発された技術に基づいています。 18世紀半ばの産業化の始まりには、CNC加工の技術的前身が見られました。しかし、冷戦時代になるまで技術は自動化されず、CNC加工手法が完全に実現されることはありませんでした。ついに1952年、Richard Keggが「シンシナティ・ミラクローン・ハイドロテル」を開発し、これが最初の現代的CNCフライス盤と見なされています。 CNCフライス技術は、急速に発展するコ
今日の製品開発チームは、新しいパーツの仕上げに際し、無数の二次プロセスと仕上げオプションから選択できます。しかし、すべての仕上げオプションが等しく優れているわけではなく、すべてが特定の用途に適しているわけでもありません。例えば、一部の仕上げはパーツに望ましい機能的特性を与え、他は望ましい美観を提供し、さらに両方を提供するものもあります。 一般的な仕上げオプションには、ブラッシング、研磨、タンブリング、ホットスタンピング、粉体塗装、電気めっき、アルマイトなどがあります。ブラッシング、ホットスタンピング、研磨などは主に美観向上に用いられますが、アルマイトのように衝撃・耐食性を向上させる機能的メリッ
ステンレス鋼は金属製造において最も人気のある材料オプションの一つで、調理器具から自動車部品、化学処理装置まで幅広い用途に使用されています。多くのステンレス鋼製品はCNC加工で製造されます。これは、コンピュータ制御のフライス盤、ドリル、旋盤、その他の切削工具の精度を活用し、精密で繰り返し可能なパーツを効率的かつコスト効率よく作る汎用性の高い製造手法です。 しかし、「ステンレス鋼」という用語は単一の材料以上のものを指します。ステンレス鋼は金属のカテゴリーであり、それぞれが異なる特性を示します。特定の用途に適したステンレス鋼を選ぶことは、パーツの性能を大きく向上させたり、逆に阻害したりします。製品開
CNC加工は、ドリルや旋削工具を用いて、材料のブロックから削り出すことでパーツを作る伝統的な製造プロセスです。このプロセスは高速、高い繰り返し精度を持ち、厳しい公差が求められるパーツの作成に最適です。CNC加工は、プラスチックから金属、繊維強化プラスチックまで、加工に十分な剛性があればあらゆる材料で可能ですが、アルミニウムは製品開発チームの間で人気の選択肢です。 広く言えば、アルミニウムは強度があり、非磁性で、コスト効率に優れ、耐食性が高い材料です。 1. アルミニウム 6061-T6 6061-T6は市場で最も人気のあるアルミニウム合金の一つで、ほとんどの製造会社がCNC加工の標準グレードと
Fast Radius共同創業者兼最高履行責任者、John Nanryによる寄稿です。 COVID-19が世界中の現状を一変させてから7ヶ月以上が経ちました。製造業で働く皆さんにとって、複雑で激動の時期であったことは言うまでもありません。 この混乱の中で、Fast Radiusチームはパートナーと密接に連携し、変化する環境を乗り切るお手伝いをしてきました。COVID-19が製造業に与えた影響を最前線で見てきた私たちが、世界中でものづくりとものの移動のあり方を形作る5つの主要テーマに学びを集約しました。 1. サプライチェーンの柔軟性の必要性は永続する パンデミックが教えてくれたことがあるとすれ
産業技術