工業製造
着火しやすさや炎の広がり能力など、プラスチックの可燃性に影響を与える要因は多数あります。適切に可燃性を研究し、特定のプラスチックがどれだけ可燃性かを確定するため、エンジニアと製品チームはUL 94規格に頼ります。 UL 94は、アンダーライターズ・ラボラトリーズ(UL)が作成した広く使用されるプラスチック可燃性試験で、プラスチック部品がどのように燃え、どれだけ炎を防ぐかを測定します。UL 94可燃性試験は、着火を防ぐ能力、高温での一貫性維持、可燃性プラスチック滴下の発生有無に基づいてプラスチックをランク付けします。 実際の火災条件は予測不可能であるため、UL 94可燃性は材料が火災時にどう反
ネジ山は、シリンダーの長さに沿って螺旋状に巻かれた小さな山です。回転運動を直線運動に変換するか、対応する回転なしで直線運動を防止するために使用されます。内部ネジ(標準ナットなど)は部品の内側または凹面にあるネジで、外部ネジ——ネジ、ボルト、スタッド——は部品の外側にあるネジです。 内部ネジと外部ネジは、射出成形や3Dプリントなど多様な製造プロセスで作られた製品に見られますが、最も一般的にCNC加工で生産されます。フライス加工部品と旋盤加工部品にネジを追加するのは 훨씬 쉽습니다。CNC加工部品に工業用ネジ製品を追加するには、エンジニアと製品チームは設計フェーズでいくつかの要因を考慮すべきです
エンジニアリングプラスチック——他のプラスチックより優れた機械的・熱的特性を持つプラスチック群——は、木材、金属、ゴムなどの伝統的なエンジニアリング材料の代替としてよく使用されます。最も一般的に使用されるエンジニアリングプラスチックの2つは、アセタール(デルリン、POMなど多くの名称で知られる)とナイロンで、両方とも低摩擦係数と優れた耐久性を提供します。これら2材料は、ベアリング、ブッシング、高性能ギアなど、多くの同じ用途にも使用できます。 ナイロンとアセタールには重複が多いため、両者の主な違いを把握し、どちらを選ぶか判断するのは難しい場合があります。ここでは、製品チームが知っておくべきナイ
より高いカスタマイゼーションだけでなく、より速いターンアラウンドタイムと廃棄物削減が求められる時代において、オンデマンド製造は、必要な正確な数量を、必要なときに即座に生産する手段としてますます人気を集めています。 一般的に一定量のユニットを達成しない限りコスト効率が良くない伝統的製造とは異なり、オンデマンド製造は市場投入までの時間を短縮し、部品単価を低く抑え、製品開発チームが市場状況に対してより機敏に対応できるようにします。さらに、オンデマンド製造は倉庫への在庫積み上げと廃棄物を最小限に抑え、エネルギー効率を改善し、リスク管理を向上させます。これらの理由などから、オンデマンド製造は試作、カス
チャーリー・ウッド博士、Fast Radiusエンジニアリング研究開発ディレクター エンジニアは「ノー」を聞くことに慣れています。 大胆なアイデアが却下される場合も、設計を製造の慣習に合わせる圧力がある場合も、エンジニアリングはイノベーションにとって厳しい分野です。キャリアを通じて、優秀なエンジニアがレガシープロセスを通じて最先端コンセプトをフィルタリングする必要性によって制限されるのを目の当たりにしてきました。Fast Radiusのエンジニアリングディレクターとして、才能あるエンジニアが大きなアイデアを追求する興奮を再発見するのを見るのは感動的です。 大量生産は、一貫性と精度のための設計
今日のトップ産業——自動車、医療、航空宇宙——から生まれるイノベーションをよく見ると、何らかの形のロボティクス技術が見つかるでしょう。コンピューティングとセンシング技術の最近の進歩が高度なロボティクス製造の爆発的な成長を促し、用途は多岐にわたります。過去数年で、手術ロボットが複雑な手術を実行し、ロボット犬が軍と法執行機関を支援するなど、さまざまな事例を見てきました。 ロボティクス産業は急速に変化し、利用可能な最先端技術を活用していますが、ロボティクス部品の製造プロセスには、CNC加工やウレタン鋳造のような試行錯誤で実証済みの伝統的プロセスも含まれます。 ウレタン鋳造は通常、試作と人間工学グリ
人間の肌と同様、プラスチックもUVダメージを受けやすいです。コンポーネントを設計する際、UV腐食の影響を予測し、材料が厳しい太陽光に耐えられるよう準備すべきです。幸い、材料のUV耐性を高める方法は多数あります。 UV耐性とは、UV放射の吸収による劣化を材料が回避する能力を指します。太陽のUV線はポリマーの化学結合を分解し、プラスチックを時間とともに摩耗・崩壊させます。これは光劣化として知られています。 光劣化は変色(特に黄変や白化として知られる「チョーキング」)、衝撃強度と引張強度の低下、プラスチックの脆化、ひび割れや破断しやすくなる原因となります。UVダメージは伸び——材料が不可逆的変形前
射出成形は、独自の形状の部品を迅速かつ一貫して製造するシンプルな製造プロセスです。プラスチック射出成形プロセスは、熱可塑性ペレットを加熱することから始まります。この溶融材料は、加圧ノズルを通じて硬化鋼金型に射出されます。部品が冷却されると排出され、プロセスが繰り返されます。射出成形はプラスチック部品の最も人気のある製造方法の1つで、エンジニアは高量生産に射出成形をよく使用します。このプロセスは一貫した部品を迅速に作成し、しばしば部品単価を削減するためです。 射出成形でプラスチックコンポーネントを製造する際、一部の部品は他より見た目も手触りも良く仕上がることがあります。しかし、それが劣った製品
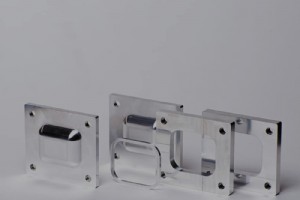
ほとんどの製品設計者とエンジニアは、コンポーネント作成プロセスでコーナーを削ってはいけないことを知っています——特にコーナー設計において。2つの接合面や頂点の間の従来の幾何学形状である鋭角コーナー以外に、コーナーを面取り(チャンファー)または丸め(フィレット)として設計できます。面取りエッジは傾斜または角度がついており、鋭角コーナーの影響を軽減し、嵌合部品のフィットを改善します。フィレット設計は丸みを帯びたエッジで、すべての鋭角コーナーを排除し、コンポーネントの外観と寿命に貢献します。 面取りと丸めの両方は、応力集中を低減して部品コーナーに強度を加える点でいくつかの重要な利点を提供します。し
屋外使用向け製品を設計する際、最も強力なプラスチックでも時間とともに劣化することを忘れないでください。機械的ストレス、部品形状、気候——高温水と蒸気、冷気と結露、急激な温度変化——など多くの要因が、屋外で使用・保管される部品の耐用年数に影響します。ほとんどの耐候性プラスチックは、部品の物理的ストレスと風化への耐性、ひび割れ、脆化、薄化、その他の腐食形態の防止に影響を与えます。 材料選択は、屋外プラスチック部品の製品設計において極めて重要です。特定の材料が独自の劣化形態を防止するためです。例えば、屋外プラスチック部品用材料は、加水分解反応への保護を提供すべきです。加水分解は、水がポリマーの化学
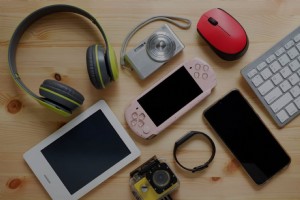
現在、世界の家電製品産業は巨大です。Statistaによると、家電製品セクターの収益は2021年に4,150億ドル、2025年までに4,870億ドルに達すると予測されています。したがって、設計者とエンジニアは、安定性、寿命、機能性、美観を提供するコンピュータ、スマートフォン、テレビを一貫して高品質に製造し、増大する需要を満たす準備をしなければなりません。これは、家電製品に最適なプラスチックを選ぶことを意味します——レンズとスクリーン、電気絶縁体、柔軟な衝撃吸収部品の3つの主要用途でプラスチックが適切な選択です。 家電製品プロジェクトに適した材料を選びましょう。 レンズとスクリーン用材料 ポ
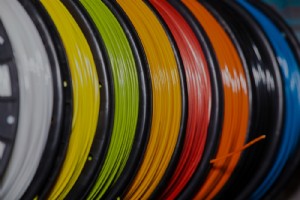
アクリロニトリル・ブタジエン・スチレン(ABS)は、アクリロニトリル、ブタジエン、スチレンポリマーから作られる耐衝撃性エンジニアリング熱可塑性プラスチックです。強靭で耐久性があり、射出成形、溶解積層造形(FDM)、CNC加工など多くの製造プロセスと互換性があります。エンジニアと製品チームは、汎用性が高く安価で、加工しやすい材料を求めるときにABSを選択します。ABSはどのような化学的・機械的特性を提供するのでしょうか?他の熱可塑性プラスチックよりABSを選ぶのが合理的なのはいつでしょうか?この人気のプラスチックについて、知っておくべきすべてを解説します。 アクリロニトリル・ブタジエン・スチレ
ポリプロピレンとポリアミド——一般にナイロンとして知られる——は、最終用途部品の製造に用いられる2つの一般的なプラスチックです。プラスチックは結合したポリマーから作られ、天然由来または合成のいずれかです。合成ポリマーは、熱、圧力、触媒を用いてモノマーを化学的に結合させることで得られます。 ナイロンとポリプロピレンは、可鍛性、汎用性、物理的ストレスへの耐性から、製造で最も人気のある合成プラスチックの2つです。設計者とエンジニアは、ポリプロピレンとナイロンの主な違いを理解し、どちらの合成ポリマーが特定のプロジェクトに最適か判断すべきです。 ポリプロピレンとナイロンの構造比較 どちらも合成ポリマー
プラスチック部品が一定期間、過酷な化学薬品と接触する環境で使用される場合、耐薬品性を最大限に優先する必要があります。部品の耐薬品性に影響を与える要因は多数あります: 温度:高温は化学的攻撃を促進し、物理的吸収を増大させます。 曝露時間:化学反応によるダメージは、現れるまでに時間がかかることがあります。 化学薬品濃度:高濃度の化学薬品はプラスチックを傷めやすいです。 化学的ダメージを受ける表面積:化学薬品が攻撃する面積が広いほど、劣化は広範囲になります。 産業用途では、これらの反応のいずれかがプラスチック部品の寿命を決定的に損なうか、完全な故障を引き起こす可能性があります。プロジェクトが化
製造業は広大であり、その中の材料の可能性はほぼ無限と言ってよいでしょう。熱可塑性プラスチック、熱硬化性プラスチック、さまざまなフィラメント、LOCTITE 3D IND405のような最先端の3Dプリント用レジンまで、通常はユースケースに完璧に適合するプラスチックを見つけられます。しかし、望む化学的・機械的特性をより多く得て、望ましくない特性を減らす唯一の方法が、互換性のあるプラスチックポリマーのブレンドを使用することである場合もあります。 市場で最も人気のあるポリマーブレンドの1つがPC-ABSです。これはポリカーボネート(PC)とアクリロニトリル・ブタジエン・スチレン(ABS)の混合物です
コンピュータ支援設計(CAD)モデリングは、物理的な生産開始前に3Dモデルを使用して部品設計計画をテスト、改良、反復するプロセスです。3Dレンダリングとは異なり、CADモデリングは主に機能的であり、作成する3D CADモデルは多くの場合、部品が作成される直接的なファイルに変換されます。3D CADモデルは最終製品と同一であるため、設計者と製品チームはそれらを使用して、最小限のディテールまで設計を最適化できます。3D CADモデルは設計能力を高め、設計検証プロセスの効率化にも役立ちます。 優れた3D CADモデルは意図に依存します——部品のエンジニアリングおよび製造用なのか、シミュレーション用
CNC加工は、高速のコンピュータ制御切削工具を使用して、固体ワークピースから材料を削り取り、完成品を形作る伝統的な製造プロセスです。このプロセスはほぼ自動化されているため、製品チームは一般的に「セットして忘れる」ことができ、毎回精密で再現性の高い部品を得られることを信頼できます。さらに、CNC加工は一般的にコスト効率に優れた生産手段であり、幅広い材料と互換性があるため、製品チームに高い設計の自由度を提供します。 CNC加工の柔軟性、適応性、経済性を考慮すると、製品チームは可能性が無限大だと考えるかもしれません。しかし、部品のサイズに応じて留意すべき重要な考慮事項があります。非常に大型または非
CNC加工は、プロセスが高汎用性・再現性・信頼性に優れ、木材・プラスチックから発泡体・金属まで幅広い材料と互換性があるため、最も人気のある製造手法の一つです。設計段階でDFMに注力する製品チームは、CNC加工パーツに関連する生産時間とコストを大幅に削減できます。 このダウンロード可能ガイドでは、CNC加工向けパーツ設計時に常に念頭に置くべき8つの一般的DFM考慮事項をまとめました。製造提出前にこのリストで設計をチェックすれば、大幅な時間とコスト節約が可能です。 CNC加工向けトップ8設計製造性考慮事項 1. 設計に深いポケットはあるか? 深く狭いポケットやスロットは、より長い工具で加工する必要
ウレタン鋳造は、3Dプリントマスターパターンとシリコーン金型を用いてエンドユースプラスチックパーツを作成する汎用的な伝統製造プロセスです。ウレタン鋳造プロセスでは、マスターパターンを密封ボックス内に配置、液体シリコーンで覆い、硬化させます。シリコーン固化後、マスターパターンを離型するため半分に切断します。この時点で、鋳造ウレタン金型が使用準備完了です。 カスタム鋳造ウレタンパーツ作成では、エンジニアがウレタン鋳造レジン(通常、射出成形用プラスチックの物理的特性を模倣するポリウレタン材料)を金型に注ぎ、オーブンで硬化させます。最終パーツは一般にほとんど、またはまったく後処理を必要としません。 ハ
熱溶解積層法(FDM)は、溶融熱可塑性材料を使用して完成パーツを作成するシンプルで汎用的な3Dプリント技術です。このプロセスでは、FDMマシンの加熱プリントノズル内で熱可塑性FDM材料を溶かし、設定工具パスへ層ごとに押出し、パーツが形成されます。FDMは今日利用可能な最も広く使用されている積層造形プロセスの一つです。 一般的な誤解は、FDMが3Dプロトタイピングとモデリングのみに使用可能だということです。実際、FDMは航空宇宙、自動車、ロボティクス、エレクトロニクス業界で産業強度・高性能パーツ作成によく使用されます。一般例:航空機内装部品、自動車交換部品、産業グレード治具・固定具。これら高性能
産業技術