工業製造
射出成形は、良好な公差で同一プラスチック部品を大量生産するための一般的な製造プロセスです。このプロセスでは、熱可塑性フレークやペレットを溶かし、金型に射出します。熱可塑性材料が冷えて固まると、イジェクタピンが完成部品を金型から押し出します。人々が毎日使う消費者向け製品の多くは射出成形品です。スマホ充電器から車部品、レゴ®ブロックまで。 金型が一度製造されれば、エンジニアは非常に低い単位コストで複雑な部品を一貫して再現する手段を得られます。したがって、金型製造プロセスを完璧にすることが極めて重要です。ここでは、射出成形部品の設計最適化に関する速習コースと、製品デザイナー向けのヒント・コツを紹介
航空宇宙顧客と仕事をするメーカーは、航空宇宙用途向け部品が厳格な機能的・規制的要件を満たすことを知っています。航空宇宙部品は他業界向け部品より専門的である傾向があるだけでなく、ミッションクリティカルである可能性が高く、故障すれば機器損失と操縦者・乗客・第三者への潜在的危害を招きます。 エンジニアは、製造されるすべての部品が用途要件に従って一貫して確実に機能することを保証する必要があります。これには、コンポーネントを厳格な基準、テスト、検査に従わせ、適切な機能を検証し、安全性を最優先することが必要です。 航空宇宙プロジェクトは予算が高く、開発サイクルが長い傾向があり、通常、プロジェクトの最終
循環型経済は、資源を採掘し、使用し、即座に廃棄するリニア経済の代替案です。循環型経済は、経済成長を有限資源の制約から切り離し、価値創造を消費から切り離し、代わりに製品の継続的なライフサイクル全体に価値を見出します。 目標は、廃棄物を収益化して排除することです。製造企業が自社製品と廃棄物を価値ある在庫と見なせば、リソースをより効率的に使い、価値を高め、顧客ニーズに応える新たな方法を発見できます。実際、マッキンゼーの研究によれば、循環型経済への移行は2030年までに年間約2兆ドルの収益を生み出せるとされています。 それでも、業界全体の価値観と経済観を転換するのは容易ではありません。デジタル製造
2026年までに、積層造形市場は年平均成長率14.4%で急拡大し、総額233.3億ドルに達すると予測されています。業界がこの成長分野により多くの資金を投じ、技術が進化する中、積層造形の可能性は明らかです。 積層造形は、小さな部品、複雑な設計や幾何学形状を持つ部品、射出成形では作れない部品をコスト効率よく作れます。リードタイムは最小限で、多くの部品を他の方法より速く生産できます。それでも、市場拡大がCNC加工のような減法手法の人気低下を意味するわけではありません。 すでに大規模な技術的破壊に直面している製造業界では、今後、生産プロセスにおいて積層造形と減法手法のオーバーラップ、さらには相互運
ポリプロピレンは歴史が浅いですが、その歴史は爆発的な成長で特徴づけられます。J. Paul HoganとRobert Banksが1951年にこのプラスチックを最初に重合し、3年後にGiulio NattaとKarl Rehnが結晶性アイソタクティックポリマーへの重合に成功しました。この画期的な発見により、1957年までに大規模商業生産が始まり、現在では製造業で2番目に人気があり、最も収益性の高いプラスチックとなっています。 最近の調査によると、世界のポリプロピレン市場は2019年に約1,260.3億ドルの価値があり、現在の年間需要は約6,200万トンに迫っています。さらに、ポリプロピレン売
フォトポリマーとは、紫外線(UV)光に露光すると固化する感光性樹脂の一群を指します。液体フォトポリマー樹脂がUV光源(通常はランプ、レーザー、プロジェクター)と接触すると、光開始剤がその光エネルギーを化学エネルギーに変換します。その後、オリゴマー(バインダー)とモノマーが結合し、硬化してポリマー構造を形成します。フォトポリマーは熱可塑性(高温で溶ける)か熱硬化性(熱で硬化後、溶解・再成形不可)のいずれかです。 フォトポリマーは積層造形材料市場の最大部分を占め、幅広い用途があります。今日、フォトポリマーは歯科業界で使用される部品の一般的な候補であり、歯の接着や保護コーティングに頻繁に使用されま
プラスチック部品製造で最も人気のある方法の一つである射出成形は、同一品の大量生産を可能にするため好まれます。射出成形プロセスは過度に複雑ではありません。最もシンプルな形では、金型を入手し、その金型を使って部品を作るという2ステップのみです。さらに、ほぼすべてのケースで、射出成形は中〜大量生産において最も安価な部品製造方法です。 初期金型が完成すれば、単位あたりの価格は比較的低くなります。また、射出成形は毎回同一の完璧な成形品を作るため、CNC加工のような他の製造プロセスと比較して、廃棄材料を大幅に削減できます。こうした理由から、プラスチック射出成形は急成長産業です。2019年に2,582億ド
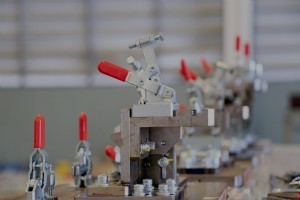
ジグは、ドリルやタップ加工などの繰り返し作業を行う際、製造工具を固定位置に保持するツールです。一方、治具は製造工具をガイドしませんが、ワークピースを固定位置、向き、場所で保持します。一般的なバイス(万力)は、家庭で見かける典型的な治具の例です。 違いはありますが、ジグと治具の両方は大きな違いを生むツールです。生産性向上、部品の再現性改善、部品の組立・分解容易化、安全な作業環境の創出に貢献します。ほぼすべての自動化された産業製造プロセスは、ジグと治具に頼って一貫して正常に機能する部品を製造しています。エンジニアは、以下の重要な考慮事項を意識することで、強力で適切に設計されたジグと治具を作れます
グローバル製造ネットワークの必要性を牽引する2つの主要トレンドがあります。オンデマンド経済の台頭と、業界横断的なグローバル市場へのパラダイムシフトです。オンデマンド経済は、企業にサプライチェーンの迅速な受注処理と納品への最適化を迫ります。高品質なカスタマーサービスと低コスト配送を保証するだけでは十分ではなく、現代の消費者はより幅広い製品選択肢と、無料の1〜2日配送を要求します。 このプレッシャーは、グローバル市場の天文学的な成長によってさらに増幅されます。2025年までに世界消費は62兆ドルに達し、「消費階級」(一日あたり10ドル以上の可処分所得を持つ人々)が世界人口の半分以上を占めると予測
CNC加工は、金属やプラスチックの固形ブロックから薄い層をドリル、旋削、フライスで着実に削り取り、完成部品を形成する減法製造プロセスです。CADファイルがコンピュータ制御切削工具を設定された工具パスに沿ってガイドし、最終部品を形作ります。 このプロセスではコンピュータが加工の大部分を担うため、短納期と高品質・均一な部品生産で知られています。さらに、CNC加工は可能な限り最も厳しい公差での部品製造が可能です。 しかし、プラスチック部品にCNC加工を検討する際、エンジニアと製品デザイナーが念頭に置くべきいくつかの重要な制約があります。CNC加工の最も顕著な欠点はコストです。加工コストは工法によ
プラスチックは非常に汎用性の高い製造材料のファミリーです。柔らかく柔軟なものもあれば、硬く耐衝撃性に優れたものもあります。この幅広い物理的特性により、用途を問わず、プラスチック部品の製造は一般的に時間・コスト効率に優れています。 最終用途が革新的なアームチェア設計、電動工具部品、義肢のいずれであっても、設計者とエンジニアが自分のニーズに合った適切な製造プロセスを選択する方法を知ることは重要です。 プラスチック製品製造のタイプ プラスチックが様々な形状、サイズ、耐久性、色を持つことを考えれば、プラスチック部品の製造を可能にする多様な製造プロセスがあるのは当然です。代表的なものをいくつか紹介

プラスチック射出成形はエンジニアに多くのメリットをもたらします。この製造プロセスは高速、汎用性が高く、高精度な複雑部品の大量生産に最適です。さらに、リサイクル可能な材料と相性が良く、スクラップが最小限で済むため、環境に優しい製造プロセスの一つと言えます。射出成形部品はそれ自体で十分な強度を持ちますが、ファスナーを必要とする特定の高性能用途では、プラスチックだけでは不十分な場合があります。 そこで登場するのが、インサート成形、熱挿入、超音波挿入です。これらはすべて、成形部品に金属製ネジインサートを組み込んで強度と耐摩耗性を高めるプロセスですが、手法は大きく異なります。ここでは、インサート成形v
オンデマンド製造の台頭 オンデマンド経済はすでに到来しています。Amazonの翌日・翌々日配送から動画ストリーミング、食料品定期配送まで、わずか数十年前には想像もできなかったことが今や当たり前になりました。 この新しい経済モデルは、消費者が小売、金融、メディア、エンターテインメント、ホスピタリティ分野にアクセスする方法、そして人材派遣、交通、その他サービスと関わる方法を変革しています。オンデマンド経済がもたらす急速な変化に対応するため、あらゆる分野の組織がビジネスモデルを見直し、機敏性と柔軟性の向上を図っています。これには、オンデマンド生産モデルへの移行、迅速な納品、サービスへのリアルタイ
1950年以来、世界は80億トンのプラスチックを生産し、そのうちわずか9%しかリサイクルされていません。約12%が焼却され、残りの約79%が埋立地、廃棄場、または自然環境に蓄積されています。現状では、世界のプラスチック包装のわずか2%しかリサイクル原料から作られていません。こうした統計は衝撃的ですが、まだ取り返しのつかない段階に達したわけではありません。 持続可能性を重視するエコ意識の高い消費者の台頭が、幅広い業界の企業に、自社が選ぶ材料の環境影響を見直すきっかけを与えています。サンフランシスコ発のフットウェアブランドRothysは、リサイクルPETプラスチック糸を使った3Dニッティング工程
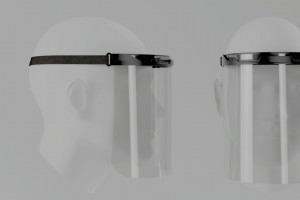
COVID-19パンデミックが米国を襲った際、Fast Radiusのチームは迅速にアディティブ製造能力の大部分をフェイスシールド生産に転換しました。これまでに数千個の3Dプリント製フェイスシールドを製造・出荷し、最前線で働く人々をコロナウイルスから守ってきました。このシールドは再利用可能で、非常に耐久性が高く、組み立てが簡単、快適な装着感ですが、需要はアディティブ生産能力を大きく上回りました。 より多くの人々に製品を届けるため、生産を射出成形に移行することを決定しました。射出成形には2つのメリットがあります。大量生産が可能になること、材料コストの低減と製造スピードの向上により製品コストを大
当たり前のことのように思えますが、部品を生産効率の良いように設計することは極めて重要です。この原則は「製造向け設計(DFM:Design for Manufacturability/Manufacturing)」と呼ばれ、生産コスト全体の削減だけでなく、部品製造に必要な時間とエネルギーの削減にもつながります。 設計段階には、下流工程の効率を最適化するさまざまな機会があります。そのためDFMは、組立向け設計(DFA:Design for Assembly)とセットで語られることが多々あります。DFAとは、部品を組み立てやすいように設計する手法です。 この記事では、モジュール設計と有限要素法解
プラスチック部品は私たちの日常生活に欠かせない存在です。食品包装や園芸用具からノートパソコン、スポーツ用品まで、プラスチック製品に触れない日はないと言っても過言ではありません。 プラスチックがこれほど普及している理由の一つは、柔軟で適応性に優れた材料群であり、繰り返しの動きに耐える柔軟な部品から、極端な温度環境でも耐久性を保つ硬質で耐衝撃性の高い部品まで、多様な部品タイプを作れるからです。 プラスチック部品の製造方法には、射出成形、3Dプリント、ウレタン鋳造、CNC加工などがあります。中でもCNC加工は、信頼性が高く、幅広い材料に対応でき、複雑な形状の部品を作れるため、最も一般的な方法の一
アディティブ製造業界はまだ成熟途上ですが、現在158億ドルの価値があり、2024年には356億ドルに成長すると予測されています。アディティブ製造はアジャイルな製品開発を可能にし、かつて数ヶ月かかったプロセス(設計・プロトタイピングから製造・テストまで)が今や数日で完了します。 アディティブはオンデマンド製造を駆動し、メーカーの収益を複数の面で押し上げます。オンデマンド製造は、従来の予測ではなく実際の需要で生産量を決める運用モデルです。オンデマンド生産は、大量の材料を備蓄する必要がないため在庫コストを下げます。 また、ニッチ製品の作成を容易にし、より多くのカスタマイゼーションを可能にします。生産
コンピュータ数値制御(CNC)加工は、金属またはプラスチックの単一ブロックから系統的に材料層を除去して部品を生成する減法製造プロセスです。CNC加工は大部分がコンピュータ制御であるため、厳しい公差で高精度かつ複雑な部品を生産することで知られています。 CNC加工は新しいものではありませんが、その仕組みについてまだ混乱があります。CNC加工には多くの種類があり、事実を整理するのは難しい場合があります。エンジニアが知っておくべき、CNC加工に関する最も一般的な5つの誤解——そしてCNC加工の真実をご紹介します。 1. CNC加工は高価 1950年代初頭にCNC加工が登場した頃、エンジニアがCNCマ
3Dプリントは過去10年間で大きな話題になりましたが、決して新しい発明ではありません。Hideo Kadamaは1981年、複数層の固化フォトポリマーでモデルを構築できるラピッドプロトタイピングシステムを記述し、現在アディティブ製造として知られるものを先駆けました。以来、エンジニアたちは3Dプリントで革新を止めていません。業界は医療用途の広がりを生み、1999〜2010年だけで3Dプリント膀胱、腎臓、義足、血管が生産されました。 3Dプリント史上、議論の余地なく最も重要な時代は2000年代半ばです。アディティブ製造がますます民主化されたときです。2009年、溶解積層法(FFF)の旧特許が切れ、
産業技術