工業製造
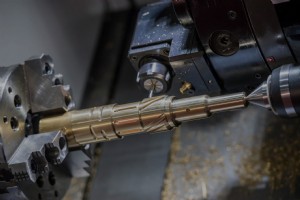
コンピュータ数値制御(CNC)加工は、コンピュータ制御工作ステーションを用い、切削・穴あけ・フライス加工等を組み合わせ、大きな材料ブロックからパーツを形作る減法製造プロセスファミリーです。 加工プロセスの主要利点は、プラスチック・木材から金属・繊維強化プラスチックまで幅広い材料と互換性があることです。しかし、多くの材料が加工可能であることは、材料選択を単に安価さや審美的メリットのみで行う言い訳にはなりません。プロジェクト要件に対してすべての関連要因を慎重に評価する必要があります。 例えばチタンは強靭・耐久・耐錆性で、医療インプラントと航空宇宙用途で広く使用されます。一方ナイロンは強力な寸法安定
ポリエチレン(PE)は、その汎用性でよく知られる可変結晶性熱可塑性樹脂です。ドイツ化学者Hans von Pechmannが1898年、ジアゾメタンのより安定版作成試行中に偶然発見。Eric FawcettとReginald Gibsonが1933年に工業用途向けに初合成し、6年後に低密度ポリエチレンの大規模生産が開始。1950年代、ポリエチレン生産の重合面を改善する触媒が発見され、以降20年間ハイデンシティポリエチレン生産が飛躍しました。 今日、ポリエチレンは製造業の定番材料で、年間1億トン以上生産されています。製造方法から最適用途まで、ポリエチレンについて知るべきすべてを紹介します。 ポリ
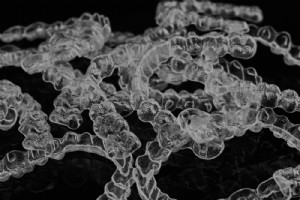
透明性は、物体を通過する光量で決まり、3Dプリントパーツでしばしば望ましい特性です。透明性は化粧品包装やキッチン製品など多くの消費財で不可欠であり、クリアなサージカルガイドと医療モデルは医療従事者が安全かつ効果的に業務遂行するのを助けます。 クリア3Dプリントについて知るべきすべてを紹介します:透明性最大化のヒント、使用すべき半透明材料、一般的3Dプリント技術。 透明性最大化の重要考慮事項 3Dプリントパーツで透明性を達成するには、以下3ルールを遵守する必要があります: 使用するプラスチック材料がそれ自体透明であること 選択した3Dプリントプロセスがパーツ内部に気泡形成を防止すること 目的の
ポリプロピレンは70年しか歴史がなく、製造業の基準では非常に若い材料ですが、業界で二番目に人気があり、最も収益性の高い材料です。世界のポリプロピレン市場は2019年に約1,260億ドル規模に達し、現在のポリプロピレン需要は年間約6,200万トンに上ります。 ポリプロピレンの爆発的成長は減速の兆しがなく、エンジニアと製品チームはこの汎用材料に精通し、自社製品への活用法を探るべきです。 ポリプロピレンとは ポリプロピレンは、今日使用する多くの消費財に見られる低コスト・扱いやすい結晶性熱可塑性樹脂です。ポリプロピレンにはホモポリマーとコポリマーの二つの主要タイプがあります。 ホモポリマーポリプロピレ
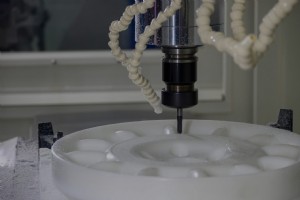
プラスチックは現代製造業に不可欠です。広く入手可能で、多くは安価、射出成形・3Dプリント・CNC加工など人気製造プロセスと互換性があります。 CNC加工は、回転工具とドリルで固形材料ブロックから材料を体系的に除去しパーツを形作る減法製造プロセスです。プラスチックパーツ製造において、CNC加工は射出成形より高精度です。さらに、CNC加工は他多くの製造手法より幅広いプラスチックと互換性があり、加工によるパーツ生産は多くの製品チームにとって望ましい選択肢です。ここでは、今日利用可能な最も一般的な11種類のCNC加工用プラスチックを紹介します。 11種類の一般的CNCプラスチック 1. アクリロニトリ
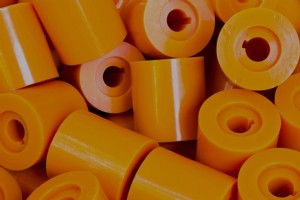
ポリウレタンは、人々が毎日使用する製品で主要な役割を果たすようになった、信じられないほど汎用性の高いプラスチック材料です。ポリウレタンは1937年、Otto Bayer博士によって発明され、第二次世界大戦中は主にゴム代替として使用されました。1950〜60年代には、エラストマー、接着剤、フレキシブルクッションフォームに用いられるようになりました。 今日、この材料は非常に普及しており、ほぼすべての主要業界のほぼあらゆる製品で見つかります。一般的用途:レザー衣料、断熱システム、車両スポイラー、手術用ドレープ等。 なぜポリウレタンはこれほど多様な形を取れるのでしょうか? すべてはポリウレタン化学式に
ツーショット射出成形は、異なる材料から複雑・機能的なパーツを高効率で大量生産する二段階製造プロセスです。 ツーショット射出成形プロセスの第一ステップは、従来の射出成形と十分に類似しています:加熱レジンを適切に温められた金型に注入します。しかし、ツーショット射出成形には追加の後続ステップが組み込まれます:成形直後のパーツが速やかに第二金型へ移送され、第二ショットが注入される基材(サブストレート)となります。 パーツ冷却時に二つの異なる熱可塑性レジン間で化学結合が形成されます(第二ショット時に基材がまだ温かいため、これらの結合強度が実際に増すことがあります)。冷却完了後、パーツを取り出せます。 金
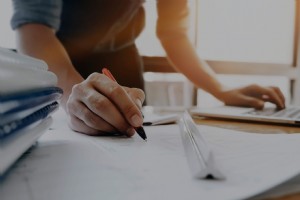
寸法公差は設計・製造プロセスの重要な部分です。公差とは、パーツ寸法に割り当てられる数値範囲で、製造チームが公称寸法からどれだけ逸脱できるかを示します。製造前の適切な公差設定に時間をかければ、迅速・効率的な製造につながります。 新規プロジェクトで50,000個のコンポーネントを発注し、半分が0.2mm小さく届いたと想像してください。一部パーツならこのバラツキは問題になりませんが、あなたの特定パーツではこの差異で半分が使用不能になります。今度はアンダーサイズパーツを救済するか、ゼロからやり直すかです。この無駄な時間と労力は、設計プロセス早期にコンポーネントの適切な公差を定義していれば回避できました
熱溶解積層法(FDM)、別名熱溶解フィラメント製法(FFF)は、積層造形技術の登場以来存在する製造プロセスです。S. Scott Crumpが1980年代後半〜90年代初頭にStratasys設立後に開発・商業化し、FDMプロセスは今日、多くの人々が3Dプリントを想起する際の代名詞的存在になりました。 FDM 3Dプリンターは、熱可塑性フィラメントを加熱ノズルから押出し、ビルドプラットフォームへ溶融プラスチック層を積層します。層が冷却固化すればパーツ完成です。 FDM技術での製造は、Carbon Digital Light Synthesis(DLS)、ステレオリソグラフィ(SLA)、HP M
寸法公差設計は、コンポーネントが適切に嵌合し、正常に機能するために不可欠です。過度に「緩い」公差は製造許容差が大きすぎ、寸法外れ(しばしば使用不可)パーツを生みます。一方、不必要に「厳しい」公差は、コスト・リードタイム・複雑性の増大を招く精度を要求します。 パーツ公差設計プロセスをマスターすれば、以下を確保できます: ピースが計画通り嵌合し、効果的で美しい最終製品が得られる 特別で不要な労働要件にコストを浪費しない 避けられない製造誤差でコンポーネントが無駄にならない 自然な環境摩耗で機能が損なわれない コンポーネント寸法公差設計には多くの要素を考慮する必要があります。使用材料から組立順序
材料選定と並び、設計は最終パーツの品質・機能性を決定する最も重要な要素です。選択製造手法に関わらず、製品チームは設計・試作フェーズで設計製造性(DFM)原則を遵守すべきです。しかし、多くの製品チームはCNC加工向けパーツ設計でDFMが特に困難だと感じています。 CNC加工は厳公差パーツ製造に優れていますが、シャープな内部フィーチャー、特に直角の実現は高コストです。CNCビットは円形のため、エンジニアが丸ビットで90°角を切削しようとしても、ビットは直角を切り出せません。残されるアクセス不能なコーナー形状を「コーナーラジアス(内部コーナーR)」と呼びます。内部コーナーRはパーツの加工性に直接影響
3Dプリントパーツ開発時、エンジニアと製品チームは、プロジェクト要件と完成パーツが備えるべき特性を慎重に検討し、潜在的な3Dプリント材料を評価します。この絞り込みプロセスにより、膨大な材料オプションから、プロジェクトを次のレベルへ引き上げるプラスチックやフレキシブルレジンを特定します。 now、Carbon Digital Light Synthesis(DLS)®ユーザーには、新たな材料オプションが加わりました。 カリフォルニア拠点の積層造形技術企業Carbonと、世界的接着剤・シーラントコングロマリットHenkelは、新レジン「LOCTITE 3D IND405」を発表しました。このタフで
軽量化とは、環境的・経済的理由でパーツ重量を減らすプロセスです。エンジニアは設計レベルで、不要材料を除去(コア抜き、ラティス構造採用、トポロジー最適化活用)するか、重要機械的要件を満たすより軽い材料へ置換することで軽量パーツを実現します。軽量パーツは環境負荷が低く、コスト効率・燃費効率に優れ、多くの場合製品チームに材料選択肢を広げます。 軽量化は自動車・航空宇宙・建設業界で非常に一般的です。自動車業界での代表的用途(最も顕著なユースケースの一つ)には、エンジンブロック、シャシ、多様なパーツがあります。設計要素(ラティス等)ではなく、より軽い材料の採用で軽量化を図る場合、強度・耐久性を犠牲にしな
射出成形は、ボトルキャップや保存容器などの日常的なアイテムを含む、プラスチック部品を大量に迅速に製造するための実証済みの方法です。このプロセスは、繰り返し可能なコンポーネント、特定の耐薬品性、厳格な機械的および性能要件を伴うジョブに最適です。 実際、「射出成形」という用語は、インサート成形やオーバーモールドなど、いくつかの異なる技術を包含する包括的な用語と考えることができます。これら2つのプロセスは一部の点で似ていますが、重要な違いがあり、異なる技術的考慮事項を伴います。 インサート成形は、サイクルの間にインサートを金型にロードするプロセスで、溶融熱可塑性樹脂がインサートを包み込み、その周りで

エンジニアと製品チームには多くの金属加工オプションがあります。パーツ設計と用途に応じて、切断、曲げ、せん断、スタンピングなどが適切な場合があります。 最も広く採用されている金属製造手法の二つが、コンピュータ数値制御(CNC)加工とダイカストです。これらは共通点もありますが、重要な違いもあります。次プロジェクトでどちらを選ぶか検討する前に知っておくべきすべてを解説します。 CNC加工とは CNC加工は、金属・プラスチック・木材・複合材などほぼあらゆる材料から、中〜大量生産で高精度パーツを作れる汎用的な製造プロセスです。 CNC加工は減法プロセスです:固形ブロックから材料を徐々に除去して完成パーツ
現代医療は多様なツール・器具に依存しています。フレキシブルチューブ、ガーゼ、耐久性のある金属クランプ、義肢など、形態は多岐にわたります。FDAが食品・医薬品サプライチェーンの材料を規制するのと同様、医療機器の開発・製造も規制対象です。したがって、工業用途で使用される特定材料が、人体と接触する製品には不適切とされる場合があります。 特定材料への制限は地域によって異なります。米国で承認されたデバイスが、EU基準を満たさないケースもあります。 すべての医療機器に生体適合性材料が必要なわけではありませんが、多くの機器で必須です。体内使用を目的とするデバイスは、手術補助や一時的な皮膚接触デバイスより厳格
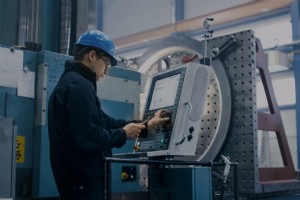
CNC加工は、切削工具とドリルを用いてワークから材料を体系的に除去し、完成パーツを作り出す伝統的な製造プロセスです。機械は工具パス(通常Gコード)を受け取り切削を行います。プログラムは手動入力、機械上での対話式入力、CAM(コンピュータ支援製造)ソフトのポストプロセッサから出力のいずれかで作成されます。コンピュータ数値制御(CNC)による自動化のおかげで、高速・汎用・再現性・高信頼性を実現しています。 コンピュータソフトウェアがCNCマシンと最終的なパーツ品質を制御するため、適切なCNCマシンプログラミングが不可欠です。不適切なプログラミングは公差問題、仕上げ面不良、工具早期破損など多くのトラ
プラスチックは現代製造で最も一般的な材料であり、優れた汎用性とコストパフォーマンスを発揮します。したがって、3Dプリント、CNC加工、ポリマー鋳造、押出成形など、プラスチックパーツ製造には多様な手法があります。 中でも人気が高いのが射出成形と熱成形です。両者には共通点もありますが、それぞれのメリット・デメリットを含む違いを理解し、自社のプラスチックパーツに最適な製造方法を判断することが重要です。 プラスチック射出成形の詳細 射出成形は、多大な初期投資とエンジニアリングを必要とする高度な製造プロセスです。分割金型に高温液状ポリマーを注入し、冷却・離型して固体パーツを形成します。 初期投資が大きい
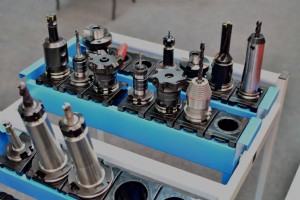
治具とは、CNC加工中にワークを固定する工作具です。シンプルなパーツなら治具もシンプルで、場合によっては手で保持できるほどです。しかし、大型パーツや多面に精密フィーチャーを持つパーツでは、より創造的なワークホールディングが必要になります。 ユニバーサルソフトジョーやバキュームテーブルは代表的な解決策ですが、特にデリケートで複雑なパーツにはカスタム治具が不可欠です。カスタム治具のCNC加工は「パーツを保持するためのパーツ」を作ることになるため、一般的に大量生産以外では推奨されません。カスタム治具製作には多大な初期投資(時間・資本)が必要ですが、数十〜数百回使用すれば高いROIが見込めます。 複雑
射出成形は、加圧ノズルを使用して溶融材料を耐久性のある金属金型に注入し、固化後にパーツを取り出し、短時間で再充填する製造プロセスです。これにより、ペットボトル部品、医療機器、電子機器ハウジング、自動車部品など、同一パーツを高精度・高ボリュームで経済的に生産できます。 1. アンダーカットを避ける スナップフィットタブなどのオーバーハング形状であるアンダーカットは、パーツを金型から損傷なく取り出せなくします。多くの場合、パーツの特徴を金型開放時の引き抜き方向と平行に配置することで回避可能です。しかし、アンダーカットが不可避な場合、サイドアクション(スライド機構)を採用すれば長期的には有益ですが、
産業技術