工業製造
エポキシ82(EPX 82)は、Carbon®によってそのデジタルライトシンセシス(DLS)プロセス向けに開発されたアディティブ材料です。機能的な靭性、剛性、温度耐性をブレンドすることで、この高強度エンジニアリング材料は自動車、産業、コンシューマー用途に最適です。ガラス充填ポリブチレンテレフタレート(PBT)と同等で、EPX 82は幅広い用途を持ち、従来の射出成形およびプラスチックCNCコンポーネントを置き換えられます。機械仕様靭性と熱変形特性により、EPX 82はCarbonの最も精密な高強度・高剛性材料の一つと説明できます。EPX 82の主要な機械仕様をいくつか紹介します:引張強さ: 82

シアン酸エステル(CE 221)は、Carbon®によって開発されたアディティブ材料です。同社のデジタルライトシンセシス(DLS)プロセス向けに設計され、CE 221は高温耐性と剛性で知られています。高い熱変形温度により、極端な熱的要件を持つ用途で使用できます。また、CE 221はガラス充填ナイロンと同等で、エンジンルーム内コンポーネント、電子アセンブリ、産業製品に最適です。機械仕様驚異的な剛性、強度、温度耐性により、この高性能材料は厳しい環境に最適です。CE 221の主要な機械的特性をいくつか紹介します:引張強さ: 92 ± 13 MPa破断伸び: 3 ± 0.8%曲げ弾性率: 3 ± 0.
CADファイルから非機能プロトタイプを3Dプリントするのは比較的シンプルな製造プロセスですが、コンセプトから生産まで、まったく新しい製品開発プロジェクトに着手するのは、特に未熟なアディティブ製造技術を使用する場合、より困難かもしれません。3Dプリントプロセスの理解3Dプリントプロセスは、部品に材料を徐々に追加することを含むため、従来の製造プロセスとは異なります。対照的に、CNC加工は工作物から切削工具で材料を除去して部品を形成する減法プロセスであり、射出成形は溶融熱可塑性プラスチックを予め形成された金型チャンバーに注入するプロセスです。3Dテクノロジーは多くの新しい手続き上の課題を提示します。
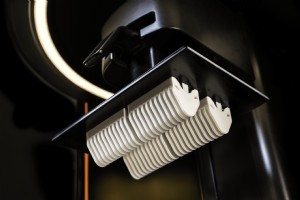
多目的ポリウレタン(旧称:医療用ポリウレタン、MPU 100として知られる)は、Carbon®のデジタルライトシンセシス(DLS)プロセス向けに開発されたアディティブ材料です。この材料の特性には、生体適合性、滅菌可能性、耐久性が含まれます。医療用途以外にも、MPU 100はコンシューマー製品にも適した選択肢です。機械仕様生体適合性、滅菌可能性、耐久性のユニークな組み合わせを提供するMPU 100は、微細フィーチャーを持つ等方性部品を生成する二成分材料と説明できます。ここではMPU 100の主要な機械仕様をいくつか紹介します:引張強さ: 38 MPa破断伸び: 25%曲げ弾性率: 1000 MP
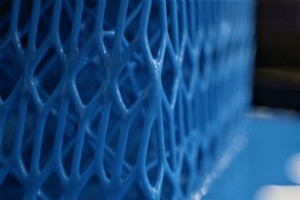
イリノイ大学アーバナ・シャンペーン校の研究チームによる最近の研究によると、アディティブ製造部品の成功はビルドの成功に依存します。最近の進歩により、アディティブ製造(AM)は高速生産、高空間分解能、強力な材料を実現しましたが、提供する設計自由度、特にアーキテクチャードラティス材料への適用は、最も魅力的なメリットの一つと見なせます。ラティス構造の機械的特性を理解することは、AMの潜在能力を解き放つ上で鍵となります。この研究が示すように、3Dプリントは機械を接続して「プリント」を押すほど簡単ではありません。ラティス設計とアディティブ技術で作られた部品は、従来プロセスで作られた部品と同等か、場合によっ
HP Multi Jet Fusionが部品の作り方を変える。あなたは準備できていますか?さまざまな業界の企業が、従来プロセスに代わってHP Multi Jet Fusion(MJF)を使用し、新しい部品と製品を可能にしています。この3Dプリント技術をどうあなたの利益に活かせるかをご覧ください。Fast Radiusのオンデマンドウェビナーで、HP MJFの技術概要を提供します。各分野の専門家が主導し、議論されるトピックには:関連業界のケーススタディ材料と技術の概要処理オプションMJF設計仕様とコストドライバー今すぐ登録して、いつでもこのウェビナーにアクセスしましょう。ウェビナー再生時間:40
機械的アセンブリは、消費者製品と産業製品の両方で一般的です。比較的安価な製品でも数十個の個別コンポーネントを持ち、複雑な機械では数百、数千のコンポーネントで構成されることも容易です。アディティブ製造(AM)により、高度な部品統合が可能になり、場合によっては組み立ての必要性さえ排除できます。部品統合におけるアディティブ製造のメリットAMは、従来の製造方法では製造できない複雑な形状を生産する独自の能力を持っています。通常であれば多くの部品が個別コンポーネントとして製造され、その後組み合わされる機械的アセンブリを、形状が非常に複雑でも単一ユニットとしてアディティブ製造できます。設計簡素化に加えて、A
文:ルー・ラッセイ、CEO、Fast Radius新しいツール群が、新製品を世に送り出す方法に変革的インパクトを与えています。インダストリー4.0の最前線にいる製造企業は、革命的な製品を作り、より速く市場投入するだけでなく、環境への影響を減らし、古い炭素集約型製造プロセスから脱却しています。Husqvarna Groupを例に取りましょう。300年の歴史を持つ屋外動力製品の製造をFast Radiusに持ち込んだ際、同社はアディティブ製造により、より効率的かつ持続可能に作れる部品を特定しようとしました。これは確立された業界リーダーにとって大胆な一手でしたが、スウェーデンの同社は、これまでのやり
製品を消費者向けにカスタマイズ・テーラリングする能力は市場に多大な価値をもたらし、アディティブ製造(AM)により、大量カスタマイゼーションの能力が全く新しいレベルに引き上げられました。McKinseyによると、製品カスタマイゼーションを提供すると売上転換率が22〜30%上昇し、消費者はほぼ20%高い価格を支払う用意があるという調査結果が出ています。デジタル製造プロセスを利用するAMは、個別仕様に基づく高価な工具変更を必要としないため、新たなカスタマイズ可能性を解き放ちます。「大量カスタマイゼーション」という用語は一般的に使われますが、カスタマイゼーションとパーソナライゼーションの違いを理解する
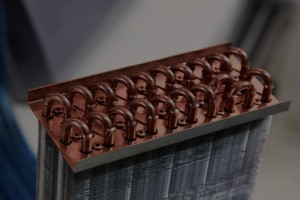
アディティブ製造の進歩により、これまで「ある特定の方法でしかできない」と当たり前と思われていた新しい部品設計が、突然可能になりました。産業革命以来存在する一般的な産業部品である熱交換器を例に取りましょう。熱交換器の本質的な機能は、通常、流体流れ(気体または液体)を機械を通じて、熱をある場所から別の場所へ移動させることです。冷蔵庫、炉、空調システム、輸送、油精製所、商業施設、病院など、熱と冷却が関わるほぼすべての産業用途、住居、あらゆる場所で使用されています。熱交換器の世界需要は2020年までに781.6億米ドルに達すると予測されています。熱交換器をより効率的にするという課題は、長年産業エンジニ
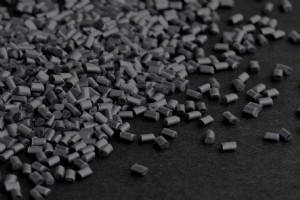
あなたはおそらく、プラスチック射出成形で製造されたものが手の届く範囲にあるはずです。高信頼性かつ効率的なプラスチック射出成形は、精密で一貫性のあるコンポーネントを大量に生産する最もコスト効率の良い方法の一つです。リモコンのカバーから病院で使用される手術器具、ペットボトルの蓋、飛行機の内装部品まで、毎年数十億個の製品がプラスチック射出成形で製造されています。1872年、ビリヤード球の象牙代替を求めた二人の兄弟によって最初に開発されて以来、このプロセスは過去100年でより洗練され、技術と材料の進歩を活用して、大量生産のための最も汎用性の高い技術の一つになりました。その核心は、依然としてエレガントで
ほとんどの人は、アディティブ製造(AM)を少なくともラピッドプロトタイピングツールとしてよく知っています。しかし多くの企業は「AMはプロトタイピング専用」という迷信を信じ、広めています。一方、航空宇宙、医療、コンシューマーグッズなど多様な市場の革新者たちは、設計、性能、コストの要素が合致すれば、すでにAMを量産グレードの製造に活用しています。AMを生産手段として探求することは、CNC加工、ウレタン鋳造、射出成形では不可能な設計と性能の可能性を開きます。本記事では、組織が以下を実現する方法を紹介します。あなたの部品や製品で、量産グレードAMへの切り替えの強力なビジネスケースがあるかどうかを特定す
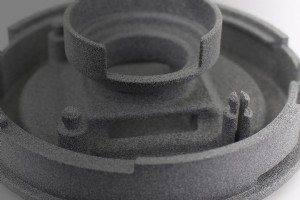
ナイロンは1930年代から存在する一般的なプラスチックの一群です。ポリアミドポリマーであり、伝統的にプラスチックフィルム、金属コーティング、石油・ガス用チューブなど、多くの一般的なプラスチック製造プロセスで使用されてきました。一般的に、ナイロンはその加工性の良さからアディティブ用途で非常に人気があります(2017年State of 3D Printing年次報告書参照)。ナイロン12の特性PA 12(ナイロン12としても知られる)は、汎用性の高いプラスチックで、広範なアディティブ用途があり、靭性、引張強さ、衝撃強度、破断せずに曲げられる能力で知られています。PA 12はこれらの機械的特性により
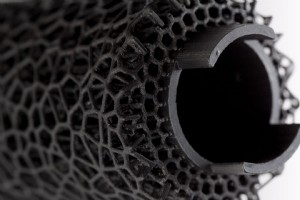
エラストマーポリウレタン(EPU)は、CarbonのDigital Light Synthesis™(DLS)プロセス向けに開発されたゴムライクな材料ファミリーです。他のエラストマー材料と同様に、EPUは非常に高い破断伸びを持つ非線形材料応答を示します。この高弾性材料は、耐衝撃性や振動隔離を必要とする用途に適しています。CarbonはEPU 40とEPU 41という2つのグレードを提供しています。多くの共通点がありますが、EPU 41はEPU 40よりわずかに硬く、定常的な繰り返し荷重下でもより高い形状保持性を持ちます。しかし、より硬いEPU 41は破断伸びが大幅に低く、高ひずみで破断しやすく
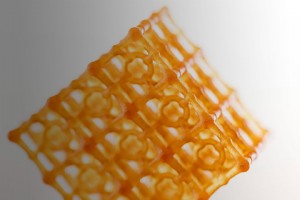
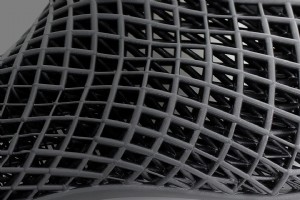
アディティブ製造(AM)プロセスにより、エンジニアはラティス構造の能力を解き放ち、製品の性能を向上させることができます。ラティスは、ノードとビーム(ストラット)のネットワークで構成される二次元または三次元の微細構造で、重量を大幅に削減しながら構造的完全性を維持します。多種多様なラティスタイプが利用可能独自の特性(変形モード、材料効率など)と美観を持つ、多種多様なラティスタイプが利用可能です。これらの多くは、自然界に存在する結晶構造に着想を得ています。また、本質的に微細なフィーチャーを持つため、ラティスは従来の製造方法では困難、あるいはほぼ不可能です。ラティス構造の導入により、エンジニアは部品の
ステレオリソグラフィー(SLA)は、光源を用いて光硬化性液体レジンを固体形状に硬化させるアディティブ製造プロセスです。SLAは、滑らかな表面仕上げと優れた設計フィーチャー解像度を持つ高精度な等方性部品を製造できるため、複雑なプロトタイプ、マスターパターン、縮小模型の製造に最適です。しかし、ほとんどの製造プロセスと同様に、部品の品質と実現可能性は、関わる変数を可能な限り制御することに依存します。例えば、達成できるディテールレベルは、光源のサイズやレジンの材料特性などの要因に依存します。以下の6つのSLA設計ガイドラインは、部品設計を最適化し、製造性を向上させ、コストを抑え、性能を高めるのに役立ち
2020年はチームスポーツの参加者が減少しましたが、多くの人々が活動的に過ごすためにランニング、バイク、ヨガなどの個人スポーツを始めました。実際、ランニング、バイク、ヨガなど個人スポーツ向けの自転車メーカーやスポーツウェア企業は特に好調でした。スポーツ用品業界の市場規模は2021年に521億ドルに成長しました。ブロックを走る一般人からオリンピックトラックで走る選手まで、今日のメーカーは軽量でフィット感が良く、高性能なアスレチック機器を製造しなければなりません。アディティブ製造が、スポーツ用品メーカーがこの3つの条件をすべて満たすのにどう役立つかをご紹介します。スポーツ用品業界におけるアディティ
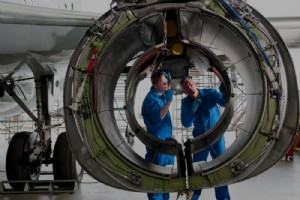
航空宇宙業界は、あらゆる業界の中でも最も厳しい機能的・規制的要件を持ち、それには十分な理由があります。航空宇宙向けに設計された多くの部品は「ミッションクリティカル」であり、故障は機器の重大な損傷や人命に関わる被害を招く可能性があります。このため、航空宇宙コンポーネントには更なる専門性が求められ、エンジニアは部品のあらゆる側面が必要な仕様に従って一貫して、確実に機能することを保証しなければなりません。メーカーが航空宇宙業界向け部品を製造するには、規制要件を満たし、ベンダー認証を取得し、標準化された品質チェックをパスする必要があります。航空宇宙コンポーネント自体も、機能性を評価し安全性を確保するた
3Dプリントメーカーに「部品を3Dプリントするのにいくらかかりますか?」と尋ねると、答えはたいてい「ケースバイケースです」となります。メーカーが謎めいたことを言っているのではなく、正確な見積もりを出すには多くの異なる要素が関わるからです。この記事では、3Dプリント部品のコストに影響を与える要素を明らかにし、生産開始前に賢くコスト削減の意思決定ができるようサポートします。以下は3Dプリントにおける主要なコストドライバーです。部品数とネスティング性例えば、総プリント数が8個の場合、ビルドトレイに3個ではなく4個のネスト部品を配置できれば、3回ではなく2回のプリントで生産できます。これにより1回分の
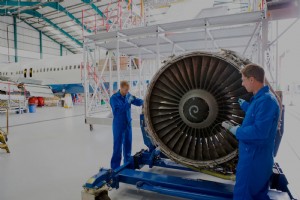
航空宇宙部品製造業界は、高い品質基準、厳格な試験慣行、厳しい規制要件を維持し、すべての部品の機能、適合性、信頼性を確保しています。航空宇宙産業では多くの特殊部品が使用され、飛行の性質上、これらの多くはミッションクリティカルです。現代の航空宇宙製造には、多くの関連規制要件、試験基準、機能要件が存在するため、部品精度は極めて重要です。航空機の製造と組み立ては精密であり、不整合や欠陥は広範な悪影響を及ぼす可能性があります。CNC加工は、プラスチックと金属の両方で極めて厳しい公差を達成できるため、航空宇宙部品の製造に適しています。ここでは、CNC加工が航空宇宙製造で果たす重要な役割について解説します。
産業技術