工業製造

Fast Radiusのアプリケーションエンジニア、Izzy de la Guardiaによる寄稿です。 この記事は元々nTopologyのブログに掲載されました。 Fast Radiusのアプリケーションエンジニアとして、消費財から航空宇宙まで幅広い業界のお客様と、生産グレードの積層造形導入に向けて協働しています。3Dプリントにより、従来の製造プロセスでは不可能だった複雑な構造の生産が可能になりました。nTopは、これらの進歩に対応できる新時代のCADソフトウェアを先導しており、設計者が驚くほど複雑な形状を迅速かつ容易に生成できるようにしています。 積層造形の経験が浅いお客様は、射出成形やC
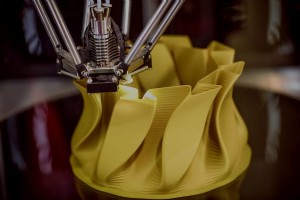
積層造形プロセスは、人間のオペレーターが無人の状態で制御できるレベルをはるかに超えた、複雑で精緻なスケールで動作します。積層造形法(FDM)のようなレイヤーベースの手法は、ピクセルスケールやプリント角度など、手動で検証するのは困難もしくは不可能な幅広い変数に従って設定されます。このため、製造業者は積層造形プロセスが単一のプリントジョブ内でも、ジョブ間でも、精度、正確さ、経済性、安全性の観点から一貫した結果を生み出すことを保証する実証済みの手法を必要としています。 広く言えば、これらの手法(プロセス制御と呼ばれる)は、複雑なプロセスを管理して一貫した結果を生み出す産業システムです。例えば、積層造
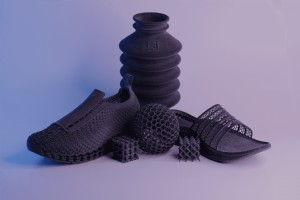
Fast Radiusは、Evonik社によって開発されたHP 3D High Reusability TPAの提供を開始しました。HP Multi Jet Fusionテクノロジー専用に作られたこの熱可塑性ポリアミド粉末は、非常に軽量で柔軟性があり、優れた反発弾性を備えています。 当社は、HPのベータテストプログラムの一環としてこの新素材にアクセスした最初のパートナーの一つでした。 数ヶ月にわたるTPAの検証で多くの知見を得ました。お客様と共に、この素材でどのような革新的なアプリケーションを実現できるか、今から楽しみでなりません。 TPAの最も有望なメリットは、他の3Dプリントプロセス向けエ
トポロジー最適化(TO、TopOp)は、与えられた荷重や境界条件を考慮し、指定された空間内での材料配置を最適化する数学的手法です。設計者は機械部品やパーツを最適化でき、通常は材料削減を通じて実現します。 トポロジー最適化の仕組み 最も一般的で実用的なトポロジー最適化手法は、有限要素法(FE)ベースのものです。FEとは、シミュレーションを用いてオブジェクトのどの領域が構造的にクリティカルでなく、したがって除去可能かを判断する設計手法を指します。 FEベースのトポロジー最適化の第一歩は、荷重、固定、拘束条件、および「設計空間(あるパーツが占有しうる最大体積)」を定義することです。ソフトウェアはこれ
製品デザイナー・エンジニアが部品に衝撃吸収や高衝撃強度等特定特性を求めるとき、熱可塑性エラストマー系ポリマーに着目することが多々あります。 熱可塑性エラストマーは熱可塑性とエラストマー双方の特性(耐熱性・耐久性を備えつつ柔軟)を持つポリマー群。溶融・再成形しても化学的・機械的特性損なわないため、スクラップをバージンプラスチック部分代替として再利用可能。押出成形、射出成形、ブロー成形等多様プロセスで製造可能。 TPE(熱可塑性エラストマー)とTPU(熱可塑性ポリウレタン)は最も人気の熱可塑性エラストマーカテゴリ——多くが用語混同するが、重要な違いあり。まずTPEは多様な熱可塑性エラストマーを含
By Tristan Antonsen, Application Engineer, Fast Radius 本記事は元々nTopologyブログに掲載されました。 Fast Radiusアプリケーションエンジニアとして、Carbon Digital Light Synthesis(DLS™)やHP Multi Jet Fusion(MJF)等、多様な従来・積層造形技術で全業界の顧客に製造ソリューション提供に取り組んでいます。 現代の量産グレード積層造形は、レガシー製造手法では不可能な複雑部品実現を可能にします。Fast Radiusでは新製品開発(NPD)でこれら能力を積極活用。積層造形・
コンピュータ数値制御(CNC)加工は汎用性・高精度な従来製造プロセスで、複雑部品の中〜大量生産に最適。減算プロセス:固体材料ブロックを削り出して完成部品創造(積層造形のように材料逐次堆積ではない)。CNC加工で迅速プロトタイプ・特定用途耐久部品製造可能。 材料選定はあらゆる製造プロセスで極めて重要だが、CNC加工では特に入念であるべき。金属・ガラス繊維・木材等幅広い材料対応可能なため、プロジェクトに「十分」だが「最適でない」材料を誤選定しやすい。本稿ではCNC加工材料選定の主要考慮点と一般的選択肢概観を解説。 CNC加工材料選定の主要考慮点 材料選定の詳細に入る前に、製品チームはまずプロジ
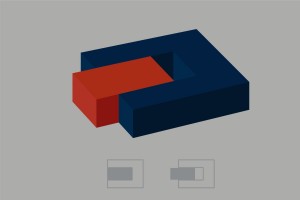
抜き勾配(ドラフト)とは、射出成形部品のすべての面に抜き方向へわずかなテーパーを付けること——小さく地味な設計要素だが、プロジェクト成功には不可欠。氷製造トレイを想像:わずかなテーパーで氷が過度な吸着・摩擦なしにスムーズに外れます。適切抜き勾配(または適切な代替手段)がない部品は金型から正常に排出されません。 抜き勾配は部品を有害な摩擦から保護し、排出時の摩耗低減、均一仕上げ確保、複雑射出セットアップ回避でコスト削減に貢献。どの金型メーカーも抜き勾配なしで部品製造はしないため、最適抜き勾配設計は単に抜き勾配を付けるだけでなく、多くの場合それが既に前提。むしろ最終部品の設計・外観を阻害せず、む
環境懸念が消費者にとってますます重要になる中、多くの市場セクターがエネルギー意識・持続可能性へシフト。再生可能エネルギー、EV、持続可能材料等が注目されがちだが、軽量化のような地味な実践が市場全体のエネルギー効率向上シフトで鍵を握っています。 「軽量化」とは、従来材料をより軽い材料に置換、実際の材料使用量削減、および/または部品・システム設計最適化でこれらを組み合わせることを指します。軽量化により、主要機能要件維持しつつ部品〜システム全体(自動車等)の重量・必要材料削減可能。製造者・消費者双方に大幅コスト削減をもたらし、多くの場合最終製品のエネルギー効率・機能性さえ向上させます。 自動車・航
RFシールド、飛行機翼、自動車ボディ、屋根、ダクトワークに共通するもの? すべて板金製です。主に合金と厚さで定義され、板金厚は0.006〜0.25インチ(約0.15〜6.35mm)。この範囲外ではそれぞれ箔と板材と呼ばれます。大型・耐久・少フィーチャ部品に特に適し、比較的経済的・成形容易なため多用途に採用されます。 では板金製造には何が含まれ、エンジニア・プロダクトマネージャーは何を考慮すべきか? 板金製造プロセス 板金製造には複数の手法があり、多様なプロジェクトに対応可能。各プロセスにメリット・デメリットあり、メーカーは意図する最終用途に最適なプロセスを選択すべき。代表的板金製造プロセス:
コンピュータ数値制御(CNC)加工は、金属・プラスチック・複合材・発泡体等ほぼあらゆる材料から精密部品を製造する減算製造プロセス。積層造形が層積み上げで部品創造するのに対し、CNC加工は固体材料ブロックを徐々に削り出して部品を創造。一般用途:多様なプロトタイプ、サイネージ、家具、楽器等。 CNC加工は有用な製造プロセスだが、製品チームはこのプロセスに要する生産時間が数千ドルの機会コストになることに留意すべき。部品加工時間が長ければコスト高。したがってエンジニアにとってCNC加工プロセスをより速く・効率的にすることは大きなメリット。 CNC加工プロセスを加速する4つの主要方法を紹介。 1. 生
半導体デバイスはシリコン等の材料で作られた電子回路コンポーネントを備え、優良な絶縁体でも導体でもない特性を持ちます。コンパクト・信頼性高・低コスト生産で、今日の最先端デジタルデバイスの多くを駆動する鍵です。 過去数年の世界半導体業界成長は、デジタルデバイス・通信エレクトロニクス・IoT(モノのインターネット)駆動アプリケーションの世界的需要に起因。スマートウォッチからスマートホーム、スマート家電まで、今日のトップ製品はデジタル能力で定義され、半導体技術がそれを可能にしています。 Deloitte予測ベースで、世界半導体売上は2022年までに5,426.4億ドル収益見込み、うち39.5%が通信
コンピュータ支援設計(CAD)モデリングとは、物理生産開始前に仮想モデルで部品設計をテスト・改良するプロセス。3D CADモデルは最終製品と寸法・詳細が同一で、エンジニアが設計・製造適性をコスト効率的に最適化するのに役立ちます。3D CADモデルは積層造形プロトタイプ製作に、2D CADモデルは部品・コンポーネントのフォトリアルレンダリング・可視化に利用されます。 CADモデリングツールは生産性向上・設計検証効率化等多くのメリットを提供しますが、従来は専門トレーニングと長年の実務経験が必要でした。最近まで大半のCADトレーニング教材は初心者向けで、スキル向上を目指すスペシャリスト向けリソース
多くの消費者は愛用製品の表面仕上げを意識しませんが、エンジニア・製品チームにとって後処理は最優先事項。劣悪製品と優良製品の差は仕上げにあり、エンジニアは製造後に部品を処理して特定の美観・機械的特性を実現します。例:サンド/ビーズブラストで軟質金属で顕著な滑らかな表面テクスチャ創出、アクリルバフで外観向上。 電気めっき(電析)は電気を用いて部品に金属皮膜を形成し、特定特性を向上させる一般的金属仕上げプロセス。電気めっきの仕組みから最も有用な用途までを解説します。 電気めっきの仕組み 電気めっきは電流で金属を溶解、薄層化し、部品表面に堆積させます。4要素で構成:陽極、陰極(基材)、めっき金属を含
By Charlie Wood, Director of Application Engineering and Design, Fast Radius 当たり前ですが、綿密な設計は製造プロセスのどのステップと同等に重要です。この考えは「製造向け設計(DFM)」と呼ばれ、より合理化された生産の鍵です。運用調整・材料最適化・コスト削減の機会を提供するだけでなく、設計フェーズにはエネルギー浪費を劇的に削減する多くの方法があります。 多くのメーカーは、少数のシンプルな設計決定がエネルギー効率を大幅に向上させることを認識しています。特に航空宇宙、輸送、ユーティリティ、エネルギー分野で顕著。軽量化から
射出成形部品は市場投入まで多数のイテレーションを経ますが、T1サンプルほど重要なものはありません。T0サンプルは金型動作確認程度ですが、T1サンプルは表面仕上げを含め射出成形部品が初めて完全に組み立てられる段階。製品チームが工学的要件適合性を真に検証し、表面仕上げ欠陥等を指摘できる最初の機会です。 T1段階で多くの潜在欠陥を特定・修正できれば、完成品までの追加サンプルランを削減可能。それゆえT1サンプルは極めて重要で、この段階での適切な欠陥特定が大幅な時間・コスト削減につながります。製品チームが射出成形デバッグにどう取り組み、より良い成果をより速く得るかを解説します。 射出成形部品の早期デバ
光造形(SLA)は光重合で複雑形状・微細ディテール・滑らかな表面仕上げのプラスチック部品を造形する積層造形プロセス。多様なSLA対応レジンがあるため幅広い業界で適用可能。例:歯科・手術グレードレジンは医療業界の生体適合性要件を満たし、耐熱レジンは鋳造・熱成形工具に使用可能。 製品チームがABS樹脂のルックアンドフィールを模倣し、優れた機械的・化学的特性を持つ部品を製造したい場合、「SLAタフレジン(エンジニアリンググレードレジン)」を選択します。SLAタフレジンの包括的解説と、検討すべきトップブランドを紹介。 SLAタフレジンの用途 短期間の高応力・高ひずみに耐える材料を必要とする用途向けに
リモートワークの是非は長年議論されてきました。生産性向上・ワークライフバランス改善を報告する研究がある一方、課題も多大。Buffer「2019年リモートワーク実態調査」では、業務後切り替え困難、孤独感、協働・コミュニケーション難、自宅での気晴らし等が課題として挙げられています。 これは2019年時点の課題。2020年、COVID-19パンデミックで多くの組織・従業員が突然リモートワークへ移行し、戦略的計画・熟考の時間はほぼなかったため、今日のリモートワーカーにとってこれら課題はより深刻化している可能性があります。 さらに製品開発チームはリアルタイムコミュニケーション・協働に大きく依存。開発フ
熱可塑性樹脂は低融点プラスチックポリマーで、加熱で溶融、冷却で固化、硬化後も再溶融可能で物理的完全性を損なわない。強靭かつ柔軟、耐収縮・耐衝撃、後処理不要で易用性高く、試作からゴミ袋・調理器具・子供玩具・自動車部品等幅広い消費財に採用。 熱可塑性樹脂は本来多くの有利な化学的・機械的特性を備えるが、さらなる高みや生体適合性等の新特性付与を求める場合がある。そこで活躍するのが添加剤と充填剤。主要な熱可塑性添加剤・充填剤とエンジニア向けキーポイントを解説。 充填剤と添加剤の働き 現在市場にあるほぼすべてのプラスチック製品(スポーツ用品、車の合成バンパー、注射器等)は基材ポリマーと添加剤の組み合わせ
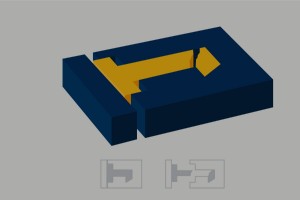
製造におけるアンダーカットとは、射出成形金型から部品を無傷で取り出せなくする窪み面、溝、オーバーハング形状を指します(下図参照)。 アンダーカット発生理由を理解するには、射出成形金型の構造と動作を知る必要があります。通常金型は2分割。合型して溶融材料を充填、冷却硬化後、開型して冷却材料を排出し、理想的には使用可能な部品が得られます。 しかしすべての射出成形部品がこの明確なプロセスに従うわけではなく、さらなる設計最適化が必要になることが多々あります。アンダーカットは最も一般的で厄介な問題の一つ。多くの場合、設計段階で潜在的アンダーカットを排除するのが有利かつコスト効率的。アンダーカットはコス
産業技術