工業製造

高性能用途ではニッケル・ステンレス鋼等の金属が高耐熱性で採用されがち。ニッケル基合金は高温・熱サイクル・高炭素環境下でも強度維持。しかし金属よりプラスチックの方が有利なケースも多々あります。 耐熱プラスチックは大別して「熱硬化性」と「熱可塑性」。熱硬化性は加熱で硬化し、硬化後再成形不可。高性能熱可塑性は加熱で溶融、冷却で固化、再溶融可能。熱可塑性の構造的完全性はガラス転移点(Tg)と融点に依存。150°C以上、短時間なら250°C以上で構造能力維持する高性能熱可塑性が存在します。 耐熱性に加え、耐薬品性・耐食性・優れた電気/熱絶縁性を兼備。自動車ピストンコンポーネント、航空宇宙ケーブル導管、
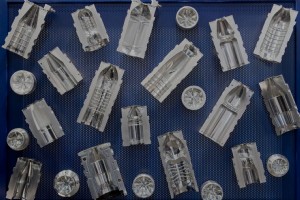
工具(マシン工具)とは製造に必要な各種コンポーネント・機械を構築するプロセス。大きく「軟質工具(ソフトツーリング)」と「硬質工具(ハードツーリング)」に分類されます。 ソフトツーリングは低コストで少量生産に最適。試作・テストユニットに多用され、リードタイム短・納期短・多材料対応が強み。しかし摩耗が早いため大量生産には不向き。 ハードツーリングは大量生産の標準。高コストだが長寿命で時間とともに元が取れる。材料自体が硬く、数百万個を高精度・高精度で成形可能な強靭な金型を実現。アルミニウム(ソフト)とスチール(ハード)が射出成形金型の代表的材料で、それぞれ独自のメリットをもたらします。 アルミニウ
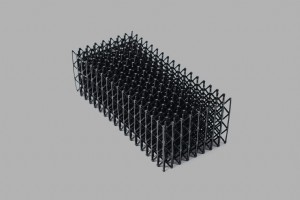
積層造形の発展に伴い、繰り返し単位セルで構成される「ラティス(格子構造)」が注目されています。従来製造不能だったラティスが、軽量化、発泡体置換、伝熱強化、意匠性、騒音・衝撃吸収等の機能で活用可能になりました。 ラティス造形可能な機械があっても、設計できる強力なソフトウェアがなければ宝の持ち腐れ。先進モデリング領域で革新を起こしているのがnTopology。同社「nTop Platform」がラティス設計ワークフローをどう飛躍させるか、いくつかのポイントを紹介します。 計算モデルとインターフェース nTopのUIと計算モデルには効率化機能が満載。まず幾何を「暗黙的(implicit)」に表
新製品は市場投入まで、明確だが必ずしも直線的ではない複数フェーズを経ます。まず概念・構想フェーズで必要機能・潜在設計をブレインストーミング。次に設計・開発・プロトタイプ改良へ進み、障害や新課題発生時は構想フェーズに戻ります。 多くの製品チームは新製品開発(NPD)フレームワークに従います。組織タイプにより4〜8ステップに分解可能。航空宇宙等厳格業界ではより多くのステップを数年かけて実施。しかし共通する4つの循環ステップは「設計→製作→試験→学習」です。 これら初期段階はプロジェクト全体の成否を左右します。後段で初期の見落としが原因で問題が発生すると、軌道修正は極めて困難。したがって製品開発プ
適切な耐食性材料の選び方 材料選定はあらゆる製造プロセスの要。材料が部品の化学的・機械的特性を規定し、寿命に大きく影響し、正常機能を保証するからです。耐食性材料は材料特性と過酷環境・化学物質への非反応性で製造に不可欠な役割を果たします。 例:航空宇宙部品にはチタン・タングステン・炭素繊維(高強度・軽量・柔軟)が使われますが、これらは相互作用で電食(異種金属間のイオン交換による局部腐食)を起こす恐れがあります。耐食性材料は世界で最も厳格に規制される業界の一つで部品完全性を守ります。 環境面では、汚染フリーの太陽光・風力発電も過酷条件・腐食に晒され、耐食性材料が重要コンポーネントを長期保護し、持
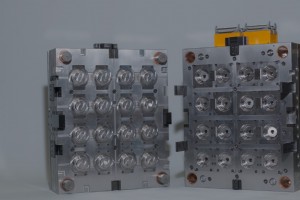
シングルキャビティ金型とマルチキャビティ金型の使い分け プラスチック部品量産で最も一般的な射出成形は、中〜大量生産で最もコスト効率に優れ、切削・ウレタン鋳造・ダイカストより採用されやすい工法です。 射出成形にはシングルキャビティとマルチキャビティがあり、基本操作・順序は同一ですが、需要・納期要件への対応が異なり、原則として相互交換不可。どちらを選ぶかはプロジェクト成否を分けます。各ユースケース・メリット・デメリットを整理します。 射出成形プロセス まず金型製作。溶融プラスチックを充填して目的部品を成形する金型は最も複雑な要素ですが、一度作れば繰り返し使用可能です。 金型完成後、射出成形は6
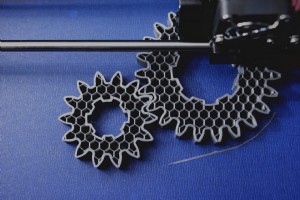
従来工法では均一断面の基本形状は容易でも、中空内部や複雑形状の製造は困難です。犠牲工具法なら形状・材料完全性を妥協せず実現可能です。 犠牲工具法は、溶解性材料で工具を造形し、それを用いて複雑構造を形成する技術です。任意のアンダーカットを持つ複雑・中空構造を滑らかな内面で、多様な材料で製造できます。主に熱溶解積層法(FDM)で実施し、高精度・高再現性を発揮します。 犠牲工具法の仕組み 工具設計と最終部品設計の二部構成で進めます。両者は表裏一体で、犠牲工具は最終部品の内部を埋める形状です。工具を先に造形し、溶解時の流体流れを促進する余裕を持たせます。 工具造形後、最終部品を外側から被せ、表面仕
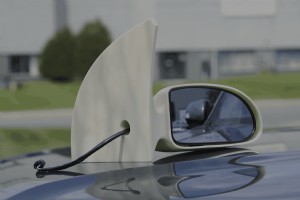
ABS樹脂はゴム状強化剤をスチレン・アクリロニトリルと重合させた熱可塑性樹脂群で、高い衝撃強度・剛性・耐薬品性を備え、低コスト・易切削・射出成形適性に優れます。ABSおよび関連のASA(アクリロニトリル・スチレン・アクリレート)は融点が低く、一部の積層造形に適しています。 熱溶解積層法(FDM)は材料を加熱ノズルから押出し、層ごとに積み上げる方式で、大型部品造形が可能、迅速・低コストなプロトタイプ・最終部品製造に多彩な仕上げオプションで対応できます。 しかし、ABS/ASAには多様なグレードがあり、物理・化学特性が異なります。最終用途の要件に基づき材料を選定することが不可欠です。 FDMプリ
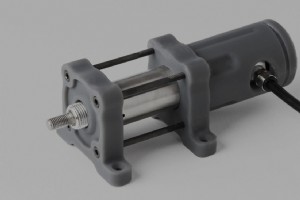
光造形(SLA)は光重合で高品質な表面仕上げ・高解像度・複雑形状を実現する3Dプリント技術です。一般的に高性能用途には不向きですが、適切なレジン選定で機械的特性を強化できます。 Formlabs製「Rigid Resin 1 L」はガラス粉強化により強度と研磨後の光沢を両立し、繰り返し応力下でも安定するエンジニアリングレジンです。ジグ・治具、薄肉部品、マニホールド等に最適。主な機械的仕様(後硬化後)は以下の通り。 引張強さ: 75 MPa 引張弾性率: 4.1 GPa 伸び: 5.6% 曲げ応力(5%ひずみ): 121 MPa 曲げ弾性率: 3.7 GPa ノッチ付きアイゾッド衝撃値: 1
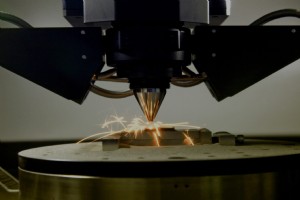
商用3Dプリントの普及に伴い、プロセスに関する誤解も広まっています。例えば「3Dプリントはプラスチックのみ」と思われがちですが、実際には金属も使用可能です。 金属部品の製造では、金属射出成形(MIM)と金属3Dプリントのメリット・デメリットを理解することが重要です。両者を比較すると、金属3Dプリントには意外な利点が多くあります。エンジニアが知っておくべき主要な違いと検討ポイントを解説します。 金属射出成形(MIM) MIMはプラスチック射出成形と粉末冶金を組み合わせた工程で、原料準備、成形、脱脂、焼結の4段階で構成されます。 まず微細な金属粉末を熱可塑性樹脂とワックスバインダーで混合・ペレ
ナイロンは強力なエンジニアリングプラスチックのファミリーです。ナイロンは低摩擦プラスチックであり、ベアリングやブッシングなどの金属コンポーネントの置き換えに最適です。また、ナイロンは作動音と嵌合部品への摩耗を減らし、多くの場合コンポーネント用途から外部潤滑を完全に排除できます。 ナイロンは熱可塑性樹脂(熱硬化性樹脂ではなく)、高温で加熱すると非常に加工しやすく、冷却するとしっかり固まる合成ポリマーです。多くのナイロンは冷却時に非晶質と結晶質の両方の微細構造を持ち、材料に弾力性と剛性・硬さの両方を与えます。 汎用性の高い材料クラスとして、ナイロンは様々な添加剤と組み合わせて特定の材料・化学的
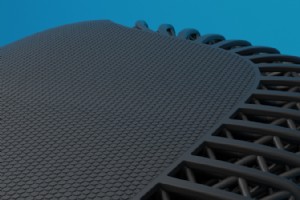
射出金型へのテクスチャ適用のメリットはよく知られています。企業が製品の美観をキュレートし、高コストな後処理工程を回避できるからです。デザイナーは成形部品のマット/光沢を制御し、部品のA面(外観面)に残る流れ線やシンクマークなどの不完全さを隠せます。 テクスチャはグリップ向上や塗料密着性改善など、機能的メリットももたらします。Mold-Techのような企業にはサンプルテクスチャが満載の書籍があり、デザイナーがめくって適切な仕上げを選べます。多くのチームは製品ライン全体で共通のデザイン言語を確保するため、標準テクスチャセットを使用します。 積層造形部品にもテクスチャを適用できることをご存知です
医療機器メーカーは、多くの監視がある高度に規制された市場に参入しようとしているため、製品開発においてユニークな課題に直面しています。医療機器は健康結果に直接影響するため、医療機器製造には、製品品質への並外れた注意と、高い再現性で安全に製造できることの確保が求められます。したがって、業界は厳格に規制されています。 例えば、米国FDA(食品医薬品局)は、クラス1からクラス3の医療機器まで、分類に応じて医療機器の製造を規制しています。米国外の販売国では、国際電気標準会議(IEC)、国際標準化機構(ISO)、または各国の規制機関による追加規制要件がある場合があります。デバイス分類に応じて、遵守すべき
ポリプロピレンは他の複合材と容易に組み合わせられる熱可塑性ポリマー樹脂です。この材料は、非常に耐久性があり、幅広いユースケースに適しているため、特に射出成形でエンジニアに人気です。一般的な用途には、リビングヒンジ、スナップフィット、再利用可能容器、さらには車のバッテリーがあります。 特定のプロジェクトでは、エンジニアが望む化学的・機械的特性を得るために、選択した材料に充填剤を添加する必要があります。充填剤は製造プロセス中に樹脂に添加される微小粒子で、製品をより強く、より柔軟に、より安く生産可能にしたり、その他の品質や特性を提供したりします。ポリプロピレンと相性の良い充填剤について知っておくべ

John Nanry氏(共同創業者兼ジェネラルマネージャー、Fast Radius)著 モノのインターネット(IoT)は、インターネットの力、データ処理、高度な分析を、インターネットに接続されているとは思えないオブジェクトに適用するグローバルトレンドです。IoTにより、冷蔵庫が買い物リストを読み上げ、エアコンが環境要因に応じて自動調整するなどが可能になります。消費者向けIoTが普及するにつれ(マッキンゼーによると、毎秒127台の新しいIoTデバイスがインターネットに接続)、メーカーとサプライチェーンマネージャーは、接続デバイスがいかにビジネス成果を向上させるかを調査しています。 IoTとそ
CNC加工は、工具と回転を使って固形材料ブロックから部品を作る減法製造方法です。部品はいくつかの異なる方法で加工できるため、CNC加工は自動車シャーシから手術器具まで、あらゆるものを作れる汎用性の高い製造プロセスです。 熱処理は、金属を製造プロセス中により加工しやすくするか、加工完了後に材料特性を改善するために開発された技術です。熱と他の要素を金属部品に戦略的に適用することで、優れた延性、硬度、靭性などの特性を持つ部品の創出を可能にします。 ここでは、CNC切削金属部品で最も一般的な熱処理をいくつか紹介します。 焼鈍(アニーリング) 焼鈍プロセスは、合金によって異なる臨界温度まで金属を
最も一貫性があり、精密で柔軟な製造方法の一つであるにもかかわらず、CNC加工は法外に高コストになり得るため、一部の製品チームがこの技術の検討を躊躇させています。しかし、CNC加工コストに影響する要因を理解することは、それらのコストを抑制し、技術をよりアクセスしやすくすることにもつながります。 一般的に、加工時間がコストの主なドライバーです。部品加工に時間がかかるほど、コストは高くなります。加えて、設計、プロセス計画、CADファイル準備に関連する起業コストがあります。製品設計チームは材料コストも考慮すべきで、これは材料価格とその材料の加工容易性に依存します。その他のコストには、特殊工具、品質管
医療機器は製造が難しい製品です。規制要件とライフクリティカルなコンポーネントの組み合わせが、開発を高コストかつ技術的に困難にしています。 ステージ1:アイデア出しと概念化 医療機器開発の第一歩は、ターゲット市場におけるユーザーニーズの特定です。ユーザーのニーズとデザイナーのそれへの認識のギャップを最小化することが、成功製品創出の鍵です。 医療コミュニティのニーズは主に2カテゴリーに分類されます。「ビタミン」と「ペインキラー」です。「ビタミン」は医療ソリューションではありませんが、患者のQOLをサポート・改善します。「ペインキラー」は医療問題に直接対処するデバイスです。 ユーザーニーズを
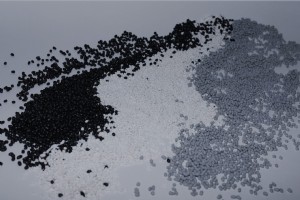
熱可塑性樹脂は、加熱すると溶融し、冷却すると固化し、硬化後も再成形・再溶融可能な低融点プラスチックポリマーです。強靭で柔軟性があり、後処理が最小限で済むか不要なため使いやすい材料です。 さらに、熱可塑性樹脂は今日市場で最も環境に優しく無毒な材料の一部と見なされています。射出成形に最適で、複雑な形状の部品をコスト効率よく製造し、大量の反復可能な部品を生産できます。熱可塑性樹脂は、機械部品から子供のおもちゃまで、幅広い一般家庭用製品の製造に使用できます。 エンジニアと製品デザイナーは射出成形部品に熱可塑性樹脂の使用を検討すべきですが、選択肢は多岐にわたります。ここでは最も一般的な熱可塑性樹脂の
一般的に認識されているメンテナンス形態は3つあります。事後保全、予防保全、予知保全です。最もシンプルな機械メンテナンスは事後保全で、機械が壊れたときに運用から外し、修理し、できるだけ早く運用に戻します。この方法は一見、生産と機械稼働率を最大化しているように見えますが、多くの欠点があります。特に、重要な資産や機械部品が故障した場合、高コストなダウンタイムと高額な修理費が発生します。 長期ダウンタイムを避けるため、メーカーは予防保全に転換しました。これは、機器が正常に稼働している間に定期メンテナンス作業を実施し、故障リスクを減らすものです。 予防保全の前提は理論的な資産故障率で、部品に残存寿命
産業技術