工業製造
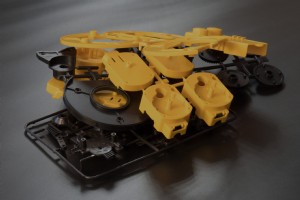
射出成形は、メーカーに同一品質・特性の部品を大量に作る能力を与える有用な生産方法です。生産中、加圧ノズルが溶融プラスチックを耐久性のある金属金型に打ち込み、部品が冷却・脱型できるよう設計されています。部品が脱型されればプレスが閉じ、操作が繰り返されます。櫛やボトルキャップから自動車部品、ギアまで、日常の多くのプラスチック製品が射出成形で生産されています。 歴史的に、射出成形部品は高い初期コストを相殺するために大量生産される必要がありました。焼入れ鋼金型は数十万ドルかかり、ツーリングに数週間から数ヶ月を要しますが、時間の経過とともにその耐久性によりメーカーは投資を回収し、部品単価も下げられます。
試作は、設計段階の終わりと生産開始を通常繋ぐ製造ライフサイクルの重要なフェーズです。このプロセスにより、設計者とエンジニアは部品設計を改良し、フィードバックを収集し、ステークホルダーの合意を得られます。 試作は複数の方法で作成できます。アディティブ製造法で部品を製造する迅速3D試作は、生産開始前に設計問題を迅速かつコスト効率よく特定できるため、試作の選択肢として人気が高まっています。これにより、潜在的に高コスト・時間のかかるツーリング修正を回避し、製品品質を向上させ、予測タイムライン通りに生産を進行できます。 しかし、特定の部品用途と材料は3Dベースの試作に適しません。溶解積層法(FDM)のよ
自動車用途の多くの部品はミッションクリティカルであり、耐久性、信頼性、多くの場合耐食性と耐熱性を備えたプラスチックで構築する必要があります。自動車メーカーは厳格な業界規制も満たさなければならず、製造用に選択する材料は、耐久性とコンプライアンスの両方を確保するためにいわゆる材料認定プロセスを経る必要があります。 特定の材料が大幅なエネルギーとコスト削減をもたらすことを考慮すると、適切な材料選定はさらに重要です。例として、より軽量な材料を採用すれば車両全体重量を減らし、燃費を改善できます。逆に、間違った材料選定はコストとエネルギー支出を大幅に増大させます。 これらすべての理由から、製品チームが自動
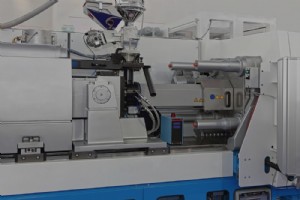
射出成形は、複雑な形状の部品を大量生産するのに理想的なシンプルで繰り返し可能なプロセスです。このプロセスは高熱と高圧で溶融材料を射出金型に注入し、材料を冷却します。冷却後、金型を開いて完成部品を取り出せます。 適切に作られた金型(ツール)は、機能的な射出成形部品を生産するために不可欠です。3Dプリント技術の発展に伴い、3Dプリント射出金型が従来の鋼ツーリングに対するコスト効率の良い代替手段となっています。3Dプリント金型はあなたの次の生産ランに最適な選択でしょうか?知っておくべきことを解説します。 3Dプリント射出金型の製造方法 射出金型を3Dプリントするには、最終設計の逆形状(インバース)の
運転者の安全性と燃費への関心が高まる中、自動車メーカーは車両生産ライフサイクルのあらゆる側面をより効率的にすることを模索してきました。この継続的な最適化プロセスの一環には、自動車用途で最も効果的・有益な材料特性を徹底的に検討し、これらの望ましい特性を提供する材料をより多く取り入れようとすることが含まれます。この分野での重要なブレークスルーの一つが、先進高張力鋼(AHSS:Advanced High-Strength Steels)の開発です。 先進高張力鋼は、耐久性、製造容易性、高強度重量比というユニークな組み合わせを提供する新世代の鋼グレード群であり、鋼部品とコンポーネントが重要な安全・効率
オンデマンド製造は、予測ではなく実際の需要に基づいて生産量を算出する運用モデルです。このアプローチは、製造技術の最近の発展を活用し、小ロット・カスタマイズ生産を製品チームとエンジニアにとってコスト効率の良い選択肢にしています。 20世紀には、伝統的な製造アプローチにより同一・類似部品の大量生産が可能でした。高コスト・時間のかかるツーリングプロセスにより、カスタム部品と短納期生産はしばしば法外に高コストでした。これはメーカーが利益率を維持するために、材料とツーリングの必要量を予想需要に基づいて予測していたためです。 しかし、デジタル製造の進歩(特にアディティブ製造プロセスの出現)により、オンデマ
歴史的に、少量生産は法外に高コストな取り組みでした。射出成形のような大量生産プロセスで使用される耐久性のある金型のツーリングは高価で、生産タイムラインに数週間から数ヶ月を追加します。メーカーは大量受注で急峻な初期資本支出を相殺し、部品単価を下げ、利益率を高めてきました。これにより同一品の大量生産は容易になりましたが、特殊・高度にカスタマイズされた部品を経済的に製造する能力は大きく制限されていました。 しかし、ウレタンキャストやCNC加工などの複数の製造方法が、手頃な小規模生産の実現可能性を高めました。さらに、アディティブ製造の最近の進歩により、エンジニアは金型を作らずに複雑な形状と独自の設計特
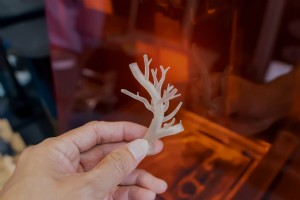
3Dプリントは、チャールズ・W・「チャック」・ハルによって開拓されました。彼はコンピュータ支援設計ソフトウェアを用いて三次元オブジェクトを作成するアイデアを持っていました。ハルは、UVレーザーでアクリル層を形状に彫刻し、それらを積層してオブジェクトを構築する機械を作りました。彼は1984年に「ステレオリソグラフィーによる三次元オブジェクト生成装置」を特許取得し、3Dプリントの誕生を告げました。 以降30年間で、3Dプリントはヘルスケアを含む様々な業界で応用されてきました。3Dプリントがより高度かつ経済的にアクセス可能になるにつれ、医療用途はさらに拡大しています。3Dプリントは、3Dプリント血管
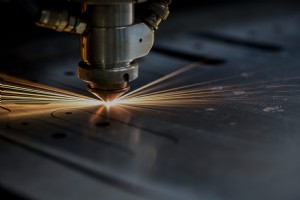
レーザー加工は、高出力光ビームを用いて材料を切断、スライス、穴あけするプロセスです。1960年代にイギリスの溶接研究所で開発され、以来ますます普及しています。実際、金属レーザー切断機は現在、世界の金属切断市場で最大の製品セグメントを占め、これらの装置の需要は2025年までにほぼ98億ドルに達すると予測されています。 では、レーザー加工はどのように機能するのでしょうか。レーザー加工プロセスにはいくつかの種類がありますが、一般的に溶融切断(フュージョン切断)とアブレーティブ切断(蒸発切断)の2カテゴリに分類されます。最もシンプルな形では、レーザー溶融切断はレーザーでワークピースの局所領域を溶融させ
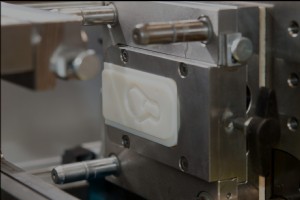
日常生活で目にする多くの物は、伝統的な製造プロセスで作られています。ハードウェアや自動車部品から電子機器、プラスチック包装まで、私たちを取り巻くものの多くは、機能性を優先して慎重に設計・製造されています。 今日の最も一般的な製造方法の2つは、ウレタンキャストと射出成形です。どちらも溶融プラスチックを金型に流し込んで部品を作りますが、用途と生産ロット数によってどちらが適しているかが異なります。両プロセスの仕組み、違い、それぞれに最適な部品タイプについて解説します。 ウレタンキャスト ウレタンキャストはプラスチックへの汎用的なアプローチです。バキュームキャストとも呼ばれ、マスターパターンの作成から
各アディティブ製造技術には独自の能力と強みがあります。これらの技術と、それぞれがどの種類の製品・部品に最適かをよりよく理解していただくため、エンジニアの知見を活かし、包括的で読みやすいチャートを作成しました。 これらのチャートを見ると、槽光重合技術(ステレオリソグラフィー(SLA)、Carbon® Digital Light Synthesis™)、粉末床溶融結合技術(選択的レーザー焼結(SLS)、HP Multi Jet Fusion(MJF))、材料押出法、材料ジェッティング、バインダージェッティングの能力に関する情報が見つかります。 ポリマーアディティブ技術チャートのフル版PDFをダウン
過去数年間、世界中の企業がサプライチェーンの問題を経験し、世界的なパンデミックが大小問わずビジネスに影響を与えたことが明らかになりました。消費需要の急増に加え、海上コンテナとドック労働者の不足、航空貨物能力の低下、トラックドライバー不足が港湾混雑を引き起こしました。船舶が数日、時には数週間も沖合で待機せざるを得ない状況が続き、問題は継続しています。2021年末から2022年初頭にかけて、コンテナ船は米国港湾で平均7日間待機していました。 これらのサプライチェーン混乱は製造遅延も引き起こしました。2021年10月には全業界で原材料のリードタイムが過去最長を記録し、その後も大きな改善は見られていま
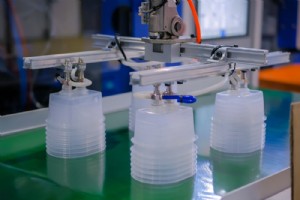
射出成形は、品質を犠牲にすることなく、比較的低い部品単価で大量生産を可能にする、人気かつ汎用性の高い製造プロセスです。高い繰り返し精度を持ち、厳格な機械的・寸法要件を満たす強力な部品を製造できます。 自動車部品や携帯電話ケースのように薄肉のプラスチック部品を製造する必要がある場合、薄肉射出成形が選択肢となります。しかし、薄肉製品の設計には特に注意が必要です。薄肉射出成形には新たな課題が伴うためです。本記事では、薄肉射出成形の基礎、一般的な用途、設計のヒントを解説し、プロジェクトを正しい足がかりでスタートできるよう支援します。 薄肉射出成形とは 薄肉射出成形は、構造的完全性を損なうことなく、より
市場にはアクリルからポリエーテルイミドまで、無数の熱可塑性プラスチックが存在します。ポリプロピレンとナイロンは製造業でよく使用される代表的な熱可塑性プラスチックの2つであり、次のプロジェクトでこれらの材料を検討する前に、それぞれの特性を理解することが重要です。 ポリプロピレンは、医療機器、食品容器、包装、水道管などによく使用される高性能・低コストの結晶性熱可塑性プラスチックです。射出成形やCNC加工で最も一般的に使用されますが、3Dプリントも可能です。ただし、3Dプリントでポリプロピレンを使用する前に、他の多くの3Dプリント材料よりも反りやすい傾向があること、用途によってはより適した選択肢があ
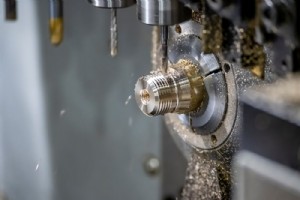
2021年、世界のCNC(コンピュータ数値制御)工作機械市場規模は564億ドルに達しました。この製造技術がいかに高速、高精度、高度に自動化されているかを考えれば、今後数年間で市場がさらに成長することは驚くに値しません。CNC加工の需要増大に伴い、CNC加工全体の傘下にあるスイス型加工の需要も上昇しています。 従来のCNC加工と同様に、スイス型加工は金属とプラスチックの両方に対応し、高速生産が可能で、厳しい公差を持つ複雑な部品を製造できます。非常に効率的で精度が高く、繰り返し精度に優れた製造プロセスですが、従来のCNC加工とはいくつかの点で異なります。 本ガイドでは、スイス型加工があなたのプロジ

電子要素は自動車でますます活発な役割を果たしています。現在、トップレベル車両には200を超える電子制御ユニットが搭載され、その中には車載コックピットで適用されるセンサーとプロセッサーが含まれます。自動車向け電子製品の価値は、動力系、ボディ、シャシーにあり、それらの大半はデジタル電源に関連しています。 自動車への電子システム適用は、以下の3側面で自動車性能向上を目的とします: a. 環境改善:燃費節約、排ガス削減、ガソリン・天然ガス・バイオ燃料からハイブリッド・純電動への燃料転換。電気自動車は自動車産業の戦略的方向性となっています。 b. 安全性向上:交通事故削減、エアバッグ、レーダー監視、ステ
小型化、デジタル化、高周波化、多機能化といった開発要件に適合するため、電子機器における相互接続デバイスとしてのPCB上の金属配線は、電流流通の開閉を決定するだけでなく、信号伝送線としての役割も果たします。つまり、高周波信号と高速デジタル信号を伝送するPCBで実施される電気テストは、一方で回路の導通、遮断、ショートを確認する必要があり、他方で特性インピーダンスが規制範囲を超えないことを決定する必要があります。一言で言えば、両要件を満たさない限り、基板は要件適合を達成できません。 PCBが提供する回路性能は、信号伝送プロセスで反射が発生しないこと、信号が整合性を保つこと、伝送損失がインピーダンスマ
PCB製造プロセスの予備ステップとして、PCBレイアウトはPCB設計において最も重要なフェーズの1つです。その品質がPCB配線の品質を本質的に決定し、それがさらにPCBの最終信頼性と機能性に影響するためです。したがって、合理的なPCBレイアウトが高品質PCB基板への道を開くと言えます。一方、不合理なPCBレイアウトは機能性と信頼性の面で問題を引き起こす可能性があります。よく設計されたPCBレイアウトは、PCB表面の実装面積を節約するだけでなく、回路性能も保証するなど、より多くの利便性をもたらします。 PCBレイアウトは主にインタラクティブレイアウトと自動レイアウトの2タイプがあります。一般的に

電子製品が必ず保持する部品として、プリント基板(PCB)は電子製品の機能実装において鍵となる役割を果たし、これがPCB設計の突出した重要性をもたらします。PCB設計性能は電子製品の機能とコストを直接決定するためです。優れたPCB設計は、電子製品を多くの問題から遠ざけ、製品がスムーズに製造され、実用アプリケーションのすべての要求を満たせることを保証します。 PCB設計に寄与する全要素の中で、Design for Manufacture(DFM:製造向け設計)は間違いなく必須の要素です。DFMはPCB設計とPCB製造をリンクさせ、電子製品のライフサイクル全体を通じて問題を早期に露見させ、適時に解決
QFNパッケージ 近年、QFN(クワッドフラットノーリード)パッケージ部品は、優れた電気的・熱的性能、軽量、小型といった包括的利点により広く採用されています。無鉛パッケージとして、QFN部品はリード間インダクタンスが低いことから業界から多くの注目を集めています。QFNパッケージ部品は正方形または長方形で、パッケージ形態はBGA(ボールグリッドアレイ)パッケージ部品と類似しています。BGAと異なり、QFNは底面にはんだボールを持たず、プリント基板(PCB)表面のパッド上に半田ペーストを印刷し、リフロー半田付け前に半田接合部を生成することで、他部品との電気的・機械的接続を達成します。 半田ペースト
産業技術