工業製造
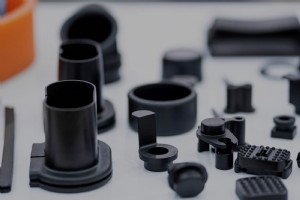
射出成形は、製品チームが同一の部品を大量に、かつ一貫した高品質で迅速に製造できる一般的な製造プロセスです。溶融したプラスチックを加熱・加圧されたノズルから、耐久性があり温度管理された金属金型へ注入します。部品が冷却されると金型が開き、部品が取り出され、金型が閉じて次のサイクルが始まります。これらの金型は通常スチールから削り出されますが、アルミニウムも一般的な代替材料です。金型製作には時間とコストがかかりますが、大量生産によって単位当たりのコストが劇的に下がるため、製造業者と顧客の双方が利益を得られます。射出成形は、ペットボトル、包装材、機械部品、一体成型の椅子やテーブルなどの製造に広く用いられ
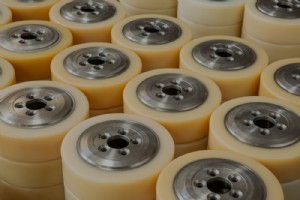
ウレタン鋳造は、低〜中ロットでエンドユースプラスチック部品を迅速かつコスト効率よく製造する方法です。プロセスは、部品のマスターパターンからシリコーン鋳造金型を作成し、金型を半分に切って生産に持ち込めるようにすることを含みます。微細ディテール、可変肉厚、複雑形状を持つ部品の試作、ブリッジツーリング、製造に広く使用され、幅広い実行可能な部品設計をサポートできます。 プロセスの顕著な利点として、ウレタン鋳造は市場投入までの時間を加速でき、ほとんどの部品を2週間未満で鋳造可能です。さらに、鋳造部品は射出成形のようなプロセスで製造されたものより低い収縮率を示す傾向があります。 ウレタン鋳造が高汎用性製
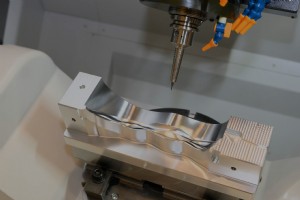
CNC加工は、コンピュータ制御プロセスを使用して、より大きなブロックから材料を除去することで部品を製造する減法製造技術のファミリーです。各切削操作がコンピュータ制御されるため、複数の加工ステーションが同じ設計ファイルから同時に部品を製造でき、極めて厳しい公差を達成できる高精度エンドユース部品が得られます。CNCマシンは複数軸に沿って切削できるため、メーカーは複雑な形状を相対的に容易に作成できます。 CNCマシンの歴史は豊かで、カムやパンチカードを使用して工具移動を補助・指示した自動化の初期から、技術は長い道のりを歩んできました。今日、このプロセスは複雑で精巧な医療機器コンポーネント、航空宇宙
医療機器開発は時間と労力を要するプロセスで、典型的な市場投入までの期間は平均3〜7年です。他の医療製品(新薬は平均12年)と比較すると比較的短く見えますが、医療機器製品設計プロセスは多数の複雑な変数を考慮しなければなりません。 極めて重要なのは、製品チームが安全なデバイスを構築しなければならないことです。デバイスが故障したり性能問題を起こしたりしても、それらが患者の健康に新たな脅威をもたらしてはなりません。さらに、多くの医療機器は生体適合性材料で作られる必要があります。主要な安全考慮事項を超えて、すべての医療機器は適用されるすべての規制への継続的なコンプライアンスを達成しなければなりません。
「製造・アセンブリ向け設計」(DFMA)と「アセンブリ向け設計」(DFA)という用語は、製品開発の概念・設計フェーズを与えられた製造方法に合わせ、生産とアセンブリの容易さとコスト効率を確保するよう調整する一連のプラクティスと原則を指します。 DFAフレームワークは数十年にわたり様々な形を取ってきましたが、本格的な始まりは1970年代でした。画期的な発展の1つは日立のアセンブリ評価法(AEM)で、ポイント減点方式で特定製品の組立容易性を評価しました(特に自動組立向け)。今日知られる「アセンブリ向け設計」の概念は1977年に提唱され、与えられた製品が自動組立に適した候補か、理想的な組立システムと自
デジタル時代の進歩とエンタープライズソフトウェアの更新にもかかわらず、多くの製造企業は過去に作った部品を作り続けられるよう、時代遅れの設計・生産システムをサポートし続けています。しかし、この取り決めは実際には負債になり得ます。 これらの部品の schematics 開発に使用されたソフトウェアとツールが元のソフトウェアの能力を超えて進歩したり、元の設計を担当したエンジニアやデザイナーが退職・転職したりすると、メーカーは貴重な設計データと運用効率を失うリスクに直面します。 しかし、アディティブ製造技術の運用速度と効率を考慮すると、場合によってはレガシーパーツを元の工法で再現するより、3Dプリン
現代のサプライチェーンの成功は多くの要因に依存しますが、最近の市場トレンドがこれまで以上に重要だと示しているのは「効率」です。 消費者需要の増大とより速い受注処理への期待が相まって、倉庫とサプライチェーン管理チームは競争力を維持するために、最大効率で運用を合理化することが不可欠になっています。倉庫自動化や音声制御技術などの破壊的発展が多くのサプライチェーンの効率を大幅に向上させましたが、需要は近年、受注処理チームが競合にビジネスを失わないために24/7稼働しなければならないレベルまで上昇しています。 これは倉庫マネージャーにとってジレンマを生みます。サプライチェーン最適化には新技術で運用を合
一部の製品チームはシンプルな単一コンポーネント部品の大量生産を専門としますが、多くはより大きなアセンブリに組み込まれる部品を開発します。ペンのようにシンプルなものから、電子機器や自動車シャシーのように大規模・複雑なものまで、アセンブリ向け設計(DFA)または製造・アセンブリ向け設計(DFMA)の実践により、アセンブリの個々のコンポーネントが効率的かつコスト効率よく組み合わさることを保証します。 これらのメリットを最大限に活用するには、マルチパートアセンブリ設計時にDFAベストプラクティスに従う必要があり、これによりプロセス冗長性、試作・テストフェーズなどを削減できます。コンポーネントアセンブリ
オンライン見積・発注システムの重大アップデートを発表できることを嬉しく思います:アディティブ製造と従来製造の両方で、部品設計に関する即時フィードバックが取得できるようになりました。対象は射出成形、CNC加工、HP Multi Jet Fusion(MJF)、Carbon Digital Light Synthesis(DLS)™、Stratasys Fused Deposition Modeling(FDM)、Formlabs Stereolithography(SLA)です。 ソフトウェアが部品ファイルを自動的にチェックし、製造を困難にする問題を検出します。これらのチェックにより、設計問題
電気は現代世界の鍵を握る強力かつ繊細な力です。いつでも、人は携帯電話からスマートウォッチ、生命維持医療機器まで、複数の電子機器を同時に身につけたり操作したりしています。消費者はこれらのデバイスを当たり前のように使っていますが、電気回路と配線を保護し機能を保証するさまざまなエンクロージャの設計には、膨大な作業が費やされています。 これらの電子機器の繊細な性質により、多くの場合、回路と配線を損傷から守るために何らかのエンクロージャやケージ内に収容する必要があります。これらのエンクロージャは、化学物質、ほこり、湿気、その他環境要素が電子機器を汚染するのを防ぐだけでなく、エンドユーザーを感電や潜在的火
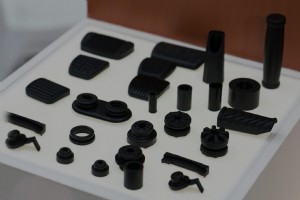
キャストウレタンは、設計者とエンジニアが多様な材料特性を持つ生産品質のプラスチック部品を一貫して作成できる製造方法です。プロセスは、マスターパターン(基本的に最終部品のレプリカ)を金型箱に配置し、液体シリコーンで覆うことから始まります。シリコーンが硬化したら、ブロックを半分に切ってマスターをシリコーン金型から取り出します。最終工程として、鋳造レジンで金型を満たし、加熱真空チャンバーで部品を硬化させることでマスターパターンを複製します。 このプロセスは、射出成形部品の強度と高品質な表面仕上げ、耐薬品性、耐摩耗性を兼ね備えています。短納期とソフトツーリングの低コストにより、ハードツーリングの費用や
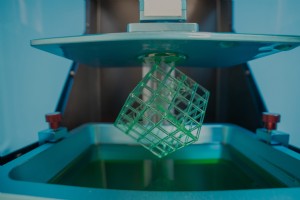
最高の部品は偶然には生まれません。生産開始前に設計をテストし改良するために費やされた時間の産物です。試作は製品設計プロセスで重要な役割を果たし、エンジニアが部品設計の潜在的欠陥や問題を早期に検出するのを助けます。この情報により、製品チームはコストと時間がかかる設計修正を回避しながら、最終部品の品質を向上させられます。 3Dプリント技術の登場により、より高速で、よりコスト効率良く、より正確な試作が可能になりました。試作に最も一般的で効果的な2つのアディティブ製造手法は、溶解積層法(FDM)とステレオリソグラフィ(SLA)で、それぞれ製品チームに独自のメリットと理想的なユースケースを提供します。
シリコーンの特性を模倣する部品を3Dプリントしたい場合、Formlabsのエラスティックレジンをご検討ください。高い伸びとエネルギー回復性を提供するように設計されており、シリコーンの外観と挙動を模倣します。 このタイプの柔らかいレジンは、ステレオリソグラフィ(SLA)で部品製造によく使用されます。SLAは、材料を薄い層に積み重ねて三次元部品を形成する3Dプリント手法です。 特性と機械的仕様 エラスティックレジン(Elastic 50A Resin)は、低デュロメーター、高伸び、高エネルギー回復性を提供するエラストマー材料です。つまり、よく曲がり、伸び、圧縮されます。さらに、裂けにくく、破砕しま
「レジン」という用語は固体と液体の両方を指しますが、多くは熱、光、硬化剤の適用によって硬化する液体を指します。フレキシブルレジンは、Formlabsが製造する比較的柔らかく可鍛なレジンのサブセットに属します。 一部のレジンは環境条件や不適切な後処理により剛性を欠きますが、他は柔軟であることを意図しており、Formlabsのフレキシブルレジンはこのカテゴリに該当します。これらのレジンは通常、ステレオリソグラフィ(SLA)で使用されます。SLAは、高出力レーザーが液体レジンを層ごとに硬化させて目的の3D形状を作る3Dプリントプロセスです。 フレキシブルレジンの特性と機械的仕様 フレキシブルレジンは
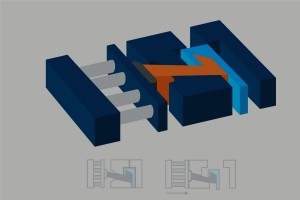
射出成形は、製造企業が大量の同一製品を迅速に作ることを可能にする生産方法です。プロセスは、高圧ノズルを使用して多様な金型に溶融材料を充填することを含みます。 典型的なストレートプル射出金型は、コアとキャビティの2半分からなり、分離することで部品を効率的に取り出せます。ストレートプル金型を設計するには、部品がドローラインに沿って障害物なしで射出可能でなければなりません。シンプルに聞こえますが、この要件は実際にはエンジニアとデザイナーに大きな制約を課します。 部品をドローラインに沿って金型から離型する能力を妨げる設計フィーチャーをアンダーカットと呼びますが、必ずしも避ける必要はありません。実際、ス
Fast Radius キーアカウントマネージャー Shant Alexanian 著 自動車製造業界が直面する最大の課題の1つは、より軽量で、より高強度、より低コストな部品を生産する技術への絶え間ない要求です。これにより多くのメーカーが、変化する消費者と業界のニーズにより効果的に応える革新的な新材料と新工法を模索しています。 例えば電気自動車(EV)の需要を取り上げてみましょう。現在、バッテリーメーカーが現在の技術で可能なことの限界に達しつつあるため、自動車業界のEV供給能力は、消費者が手頃な価格で購入できる水準を下回っています。 しかし、パワートレイン技術の新設計(バッテリーエネルギーをモ
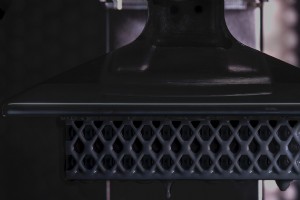
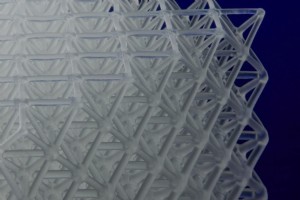
Fast Radius アプリケーションエンジニア Tristan Antonsen 著 格子構造は、交差するビームとノードのパターンによって作られる一連の繰り返し単位セルで構立される三次元構造です。これらのマイクロアーキテクチャは、近年、レガシーコンポーネントと同等の材料特性と構造的完全性を持ちながら、より少ない余剰材料で軽量部品の製造を可能にすることなど、多くの理由で人気を集めています。また、低剛性を持ち、ひずみを負担し回復する能力があるため、衝撃、騒音の吸収、振動減衰にも採用されています。 これにはおそらく驚くべき実用用途があります。Carbonの画期的なDigital Light Sy
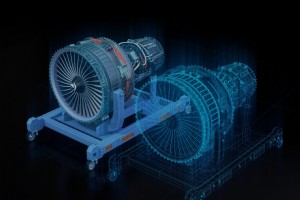
デジタルツイン技術は、センサー、カメラ、その他IoTデータ収集手段を用いて、プロセスや製品の仮想モデルを作成するソフトウェアソリューションです。このモデルは物理的な対応物とインタラクティブに更新されるだけでなく、部品やプロセスが異なるシナリオでどう反応するかをテストするにも使用できます。適切に活用すれば、デジタルツイン技術は企業の製品とプロセスをより効率的かつコスト効率よく最適化するのに役立ちます。 概念はまだ比較的新しいですが、デジタルツインはすでに深い実用的応用を示しています。例えばサプライチェーン管理分野では、変更実装前に倉庫レイアウトと条件をモデリングするために使用され、McKinse
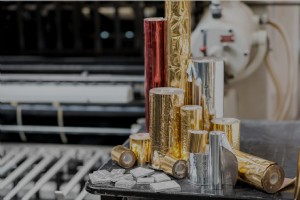
ホットスタンピングとは ホットスタンピングは、加熱した画像金型またはスタンピングダイを使用して、金属箔や乾燥インクを表面に転写するリソグラフィ印刷プロセスです。 通常、プロセスは以下のように進行します:ホットスタンピングマシンが彫刻された金型またはダイを加熱し、それがマーク箔を表面に押し付けます。箔はホットスタンプが製品材料と接触する部分にのみ堆積するため、エンジニアは部品とアセンブリに後工程でエレガントなエンボスデザインを作成できます。ホットスタンピング箔には3層あります:着色層(顔料または金属)、密着ベース層、剥離層。デジタル印刷の革新により、ホログラフィック箔を使った立体画像のホットスタ
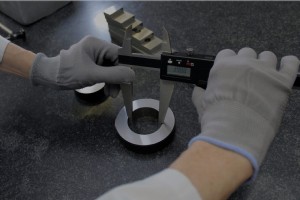
需要ピーク時には、メーカーは週に数千〜数百万個の部品を生産できます。これは、最小限の作業者監視で自動化可能な製造プロセスによって可能になります。 CNC加工や射出成形など多くの製造プロセスは、使用に伴い摩耗する機械、金型、工具に依存します。これにより、許容公差外やその他の不正確さといった問題のある物理的差異が部品に生じ、機能不全、品質問題、さらには不一致の深刻度と性質によっては規制コンプライアンスの妨げになることさえあります。 メトロロジーベストプラクティスを活用すれば、こうしたリスクを軽減し、一貫した部品品質を保証できます。 メトロロジーとは 広義では、メトロロジーは計測の科学です。現代製造
産業技術