工業製造
重い衝撃と繰り返し使用に耐えられる耐久性の高い高性能部品が必要な場合、最高の材料でプリントしたいものです。しかし、どのフィラメントを使うべきでしょうか。無数の材料オプションがありますが、それぞれ異なる特性を持ち、異なる状況に適しています。本記事では、リストの上位に来るべき高強度3Dプリントフィラメントを解説します。 3Dプリンタ材料の強度を、引張強度(材料が引き伸ばされても破断しない最大荷重)の観点から見ます。また、破断時伸び(フィラメントが破断するまでどれだけ伸びるか)にも言及し、耐衝撃性の洞察を得ます。 高強度3Dプリントフィラメント トップ3 1. ポリカーボネート ポリカーボネート(P
FDM(熱溶解積層法)3Dプリントプロセスでは、3Dプリンタがデジタルファイルを読み取り、オブジェクトをスライスに分割し、溶融プラスチック材料をノズルから層ごとに押し出して最終部品を形成します。プロセス自体はシンプルに見えますが、選択材料から設計形状まで、最終プリント品質に影響を与える要因は多数あります。部品の各層の高さも、最終製品に大きな影響を与えます。詳しく見ていきましょう。 3Dプリンタ層高さの基礎 層高さとは、プリンタのノズルが部品の各層のために押し出す材料量の測定値です。ミクロンまたはミリメートルで測定され、スライサープログラムで調整可能で、プロジェクトごとに異なります。 テレビの解
熱溶解積層法(FDM)は、部品単価が安く、リードタイムが短く、他の積層技術より大型部品を作れる一般的な3Dプリント方式です。試作、最終製品、その中間のあらゆる段階に適し、FDMは加熱ノズルで熱可塑性フィラメントを押し出し、層ごとに部品を積み上げます。 FDMは幅広いフィラメントに対応していますが、自分のニーズに最適なものを見つけるのは大変です。各材料のメリット・デメリット、特性、一般的用途を学ぶことは、どの材料を使うか決める上で不可欠なステップです。アクリロニトリル・スチレン・アクリレート(ASA)はあなたの次のプロジェクトに適していますか?ここではASAプラスチック材料について知っておくべき
CNC加工は、切削工具を用いて固体ブロックから材料を除去し、最終部品の形状を削り出す減法製造プロセスです。加工プロセスを容易にし、優れた最終部品を作るには、使用する金属が加工しやすい必要があります。また、金属部品の材料特性は、加工完了後に向上させることもできます。それが熱処理の役割です。ここでは、金属の熱処理方法と熱処理の最も重要なメリットについて知っておくべきすべてを解説します。 熱処理プロセス 熱処理プロセスは、金属を加熱してそのミクロ組織を変化させ、その状態を保持(浸漬)した後、冷却して材料を硬化させるものです。浸漬時間は、使用する熱処理プロセス、金属の種類、部品サイズによって異なります
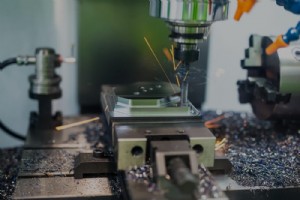
コンピュータ数値制御(CNC)加工は、メーカーが高精度部品を正確かつコスト効率よく製造できる減法製造プロセスです。CNC加工は、プラスチック、金属、複合材料などの材料から、切削工具を用いて余分な原材料を除去し、精密な完成品を作り出します。 今日、製品チームには3軸から5軸、さらには9軸加工まで、多軸加工の選択肢が豊富にあります。それぞれの違いは何でしょうか。本記事では、人気のある2種類のCNC加工(3軸 vs 5軸)の主な類似点と相違点を解説し、どちらを選ぶべきかの判断基準を示します。 3軸加工 オペレータがコンピュータにフライス加工指示を入力すると、3軸CNCマシンは自動的に、X、Y、Zの3
最近、「分散型製造」や「分散型ものづくり」という言葉をよく耳にするかもしれませんが、具体的に何なのでしょうか。従来の製造モデルでは、メーカーは単一の工場で大量の製品を生産し、その後配送するか倉庫に保管します。分散型製造モデルでは、代わりに生産を複数の施設に分散させ、顧客の近くで製品を製造できるようにします。 柔軟でスケーラブルな分散型製造は、地理的に分散した製造施設のネットワークを、分散型製造ソフトウェアで連携させ、製品を届けます。ニーズの発生源に近い場所で部品や製品を作ることで、メーカーはリソースを最大限に活用し、今日の市場で競争力を維持できます。なぜ多くの製造企業が分散型製造への移行を進め
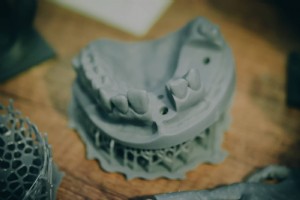
ステレオリソグラフィー(SLA)は、樹脂3Dプリントとしても知られる積層造形手法の一つです。SLAは、ビルドプラットフォーム、光源、レジンタンクの3つのコアコンポーネントで構成されるバット光重合技術です。SLAマシンは、レーザーや他の光源を用いて液体レジンを硬化プラスチックに変化させ、高精度な試作部品とパーツを製造します。造形物は等方性で水密性があり、滑らかな表面仕上げが得られます。 FDM(熱溶解積層法)の方が広く知られ、より早く普及しましたが、実はSLAが最初に特許を取得した3Dプリント技術です。1980年代の技術誕生以来、SLAの技術とマシンは、より高度な材料オプションの登場とともに発展
射出成形は、溶融プラスチック樹脂を耐久性のある金属金型に射出し、同一形状の部品を大量生産できる汎用性の高い製造プロセスです。射出成形は大量生産時に非常にコスト効率が良いですが、最終製品を射出成形する前に、設計レビュー、3Dプリント、シミュレーション、試験などを経るのが一般的です。ここでは、プラスチック射出成形部品を設計する際に最終製品の強度を向上させるためのヒントをいくつか紹介します。 材料選定:強力な部品創りの基盤 まず材料選定について一言。当たり前のことですが、部品を構成する特定の材料は、最終部品やアセンブリの耐久性、強度、靭性に大きな影響を与えます。部品とアセンブリの強度を高めるシンプル
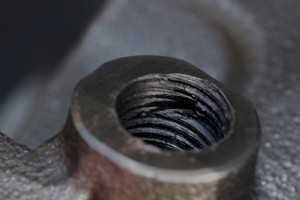
製品開発は常に進化するプロセスであり、初回で完璧にいくとは限りません。心配はいりません、ある程度は想定内です。部品が故障したり、期待通りの性能を発揮しなかったりしたとき、その故障について可能な限り多くを知り、過去の失敗から学び、より良い製品を作る必要があります。それが故障解析の役割です。 故障解析とは 故障解析とは、製品の故障を調査し、根本原因を特定して対策を講じるプロセスです。どの段階・作業でどの種類の問題が発生しやいかを特定し、それらのエラー機会に対抗する社内プロセスを確立するフレームワークを提供します。これにより、不具合や不正確さを早期に発見し、まだ経済的に修正可能な段階で部品設計を改善
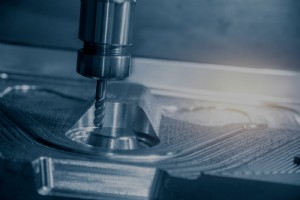
表面仕上げとは、表面の全体的なテクスチャを測定するもので、レイ(加工痕方向)、ウェービネス(うねり)、ラフネス(粗さ)の3要素で構成されます。レイは製造プロセス自体によって生じる表面の支配的なパターン、ウェービネスは表面仕上げの周期的な変動、ラフネスは表面プロファイルの相対的な滑らかさの計算値です。 表面仕上げは見た目だけでなく、部品が最終使用環境でどう反応し、どう性能を発揮するかを決定づけることが多々あります。粗い表面仕上げは摩耗を招きやすく、用途によっては亀裂や腐食の温床になります。一方、傷や欠陥を隠す効果が、完全に滑らかな仕上げより高い場合もあります。 ラフネスは表面仕上げの要素の中で最
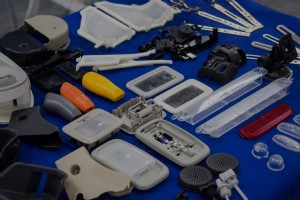
ウレタンキャストは、マスターパターン(最終部品のレプリカ)からシリコーン金型を作り、そこにウレタンキャスト樹脂を注入・硬化させる製造方法です。冷却後、部品を取り出し、金型を再充填できます。これにより、比較的少量生産において、高品質な部品を迅速かつコスト効率よく作れます。 残念ながら、多くの製品チームはこのプロセスを知らないか、実行可能な製造手段だと認識していません。実際、ウレタンキャストを知っていても、射出成形による最終部品製造への「ブリッジツーリング」手段としてしか見ていないケースが多々あります。いずれにせよ、ウレタンキャストが最終用途製造手段として提供する幅広いメリットと価値が見落とされが
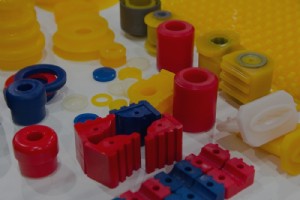
製造手法としてのウレタンキャストは、射出成形のハードツーリングとは対照的です。射出成形が高価で手間のかかる金型を必要とするのに対し、ウレタンキャストは柔軟なシリコーン金型を使用するため、はるかに短いリードタイムと低コストで高品質な最終用途部品を製造できます。そのため、ブリッジツーリング、少量生産、ラピッドプロトタイピング、ジョイントの製作、文字盛り上げなどの微細なディテールを持つ部品の製造によく用いられます。 ウレタンキャストの製造プロセスは、まずマスターパターン(最終部品のレプリカ、多くは3Dプリントで作製)を作成するところから始まります。このパターンを液状シリコーンで完全に覆い、硬化させま
製造において、ロット間や個々のユニット間で何らかのばらつきが生じるのは避けられません。そのため、製品チームは個々の部品の微細な差異に関わらず、コンポーネントが意図通りに機能することを保証する方法を持つ必要があります。 許容されるばらつきの範囲、いわゆる「公差」は、部品の許容誤差を定義するものです。多くは寸法範囲で定義されますが、色、テクスチャ、形状、プロファイルなどの定性的要素を含むこともあります。加工公差の管理は製造プロセスの小さなステップのように見えますが、繰り返し精度の高い部品を生産する上で不可欠です。 CNC加工において効果的な公差管理は特に重要です。より厳しい公差を要求するとコストが
大量のプラスチック部品をコスト効率よく生産する必要がある場合、製品チームは射出成形が実行可能な選択肢かどうかを検討するでしょう。射出成形の金型製作には多額の初期投資が必要ですが、金型の耐久性と寿命が長いため、量産時の単価を大幅に下げることができます。 射出成形はプラスチック部品製造において最も一般的で信頼性の高い方法の一つですが、すべての案件に最適とは限りません。幸い、プラスチック部品はCNC加工など、他の製造方法でも生産可能です。CNC加工には射出成形とは異なる独自のメリットがあります。 CNC加工と射出成形のどちらを選ぶべきか、明確な正解があるわけではありません。製品チームは、コスト、設計

製造向け設計(DFM:Design for Manufacturability)は、部品を効率的に製造できるよう設計する一般的な実践です。具体的なベストプラクティスは製造技術により異なりますが、DFMの究極の目標は一般的に、性能や機能を犠牲にすることなく製造コストを最小化するよう部品設計を最適化することです。DFMは潜在的な問題や欠陥を早期に特定し、後の混乱を招く再設計を回避するのにも役立ちます。これが、初期設計と試作フェーズで可能な製造方法を評価することが重要である理由です。 意図的で手法に焦点を当てた設計は、複雑な形状や精巧な特徴を持つ部品を製造しようとする際に特に重要です。複雑な形状の部
サプライチェーン4.0の核心ミッションは、実質的かつ持続的な方法でビジネスパフォーマンスを向上させることです。これは、デジタルアプリケーションと運用調整の相補的な組み合わせによって達成されます。これらの新技術を採用し、デジタル化を受け入れることは、ビジネスオーナーに多くの説得力のあるパフォーマンスメリットを提供します。 あるMcKinseyの研究では、テクノロジーで拡張・効率化できるすべてのビジネス領域の中で、サプライチェーンのデジタル化が単一最大の潜在的収益増加をもたらすことが判明しました。製造と物流の領域では、デジタル化の明確な価値がオンデマンド製造の台頭をもたらし、需要予測、大量生産、原
Possibility Makersは、Fast Radius共同創業者兼最高フルフィルメント責任者のジョン・ナンリーがホストを務めるインタビューシリーズです。各エピソードで、インダストリー4.0の実践と技術を前進させるために興味深いことをしている刺激的な人々と対話します。 このエピソードでは、Fast Radiusのセールス&サービスファクトリーオペレーションディレクターであるノーラ・トゥーレと対談し、ヘルスケアにおけるアディティブ製造の役割と製造業界の変化する状況について語ります。下記のフルエピソードをご覧いただき、さらにスクロールして会話のハイライトをお読みください。 ジョン: 私たち皆
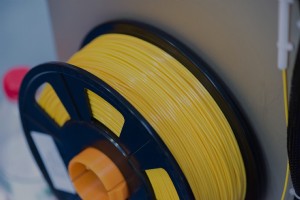
3Dプリントフィラメントは、最も一般的に使用されるアディティブ製造方法の一つである溶解積層法(FDM)で特定的に使用される原材料、またはフィードストックです。フィラメントは加熱で液状になり(成形・整形可能)、冷却で固体になる熱可塑性プラスチックです。様々なタイプのフィラメントがあり、それぞれが特定の材料特性セットを保証します—一部は非常に柔軟でゴムのよう、他は剛性があり、一部は溶解性や生分解性さえあります。 3Dプリントフィラメント作成プロセスは、PLAやABSのような生の粒状レジンから始まります。部品用途に応じて、レジンはまず顔料やその他の添加剤と混合され、フィラメントに所望の色と材料特性を
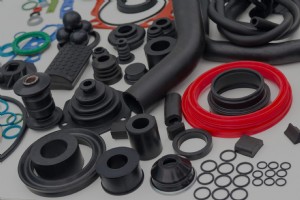
自動車タイヤ、水密ガスケット、靴底、ゴムバンド、鉛筆の消しゴム。これらの共通点は何でしょう?これらの多くは日常的に触れるものですが、エラストマー(弾性ポリマー)で作られています。 エラストマー材料は、ゴムに類似した柔軟な合成ポリマーです。両者は類似した特性を共有しますが、いくつかの重要な点で異なります。例えばゴムは、ラテックスから得られる天然化合物です。非常に有用で汎用性の高い材料ですが、ゴムの化学組成には特定の製造制約があり、部品をオゾンクラックしやすくします。一方、エラストマーは石油ベースのポリマー群で、ゴムと非常に似た挙動を示しながら、より優れた材料特性を提供します。 本記事では、エラス
ジョン・ナンリー、Fast Radius共同創業者兼最高フルフィルメント責任者 伝統的な製造方法にはリスクが伴います:試作は時間とコストがかかり、ツーリングとセットアップコストは高く、需要を理解する前に大量生産する必要があることがよくあります。幸い、デジタル製造技術はこれらの課題の多くに実用的な解決策を提供し、伝統的製造に伴うリスクを大幅に軽減します。 デジタル製造は、コンピューティングを中心とした生産、サプライチェーン、プロセス、製品へのアプローチです。これらの技術はシステムを連携させ、コンセプトから納品まで製造プロセスを統合します。デジタル製造は、アイデアを完全に機能する製品に変える高速か
産業技術