工業製造
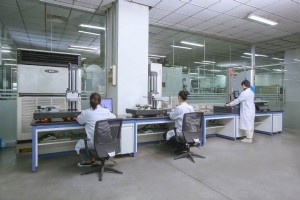
製造部品・製品が顧客期待を満たすか上回ることを保証することは、ビジネスの成長と発展に不可欠です。Improでは多様な品質保証サービスを社内で提供し、外部検査機関に頼らずとも顧客が当社製品に信頼を持てるよう検査結果を提供しています。 Improでの品質管理 Improはインベストメント鋳造、砂鋳造、精密機械加工製品向けに、社内試験と品質保証サービスを提供しています。主な内容は以下の通りです。 メトロロジー試験ラボ Improのメトロロジー試験ラボは、迅速かつ信頼性の高い寸法検査と測定器校正を提供します。最新鋭設備で鋳造品と機械加工品を検査し、設計仕様への適合を確認します。 材料試験ラボ 原材料
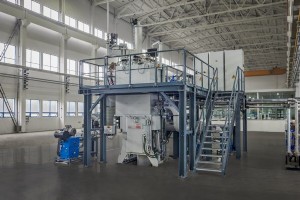
真空インベストメント鋳造は、微細なディテールと優れた表面仕上げを持つ極めて高品質な金属部品を生み出します。従来のインベストメント鋳造より複雑で、高度な溶解・注湯設備を必要とするため、構造的完全性が極めて高く求められ、欠陥が高コストとなる部品に限定して採用されます。 なぜ真空なのか 液体金属はモールド内へ流入する際に「攪拌(チャーン)」しやすく、この乱流が2種類の欠陥、酸化物と気孔を生じさせます。 酸化物は金属原子が酸素と結合して形成され、金属-空気界面で酸化皮膜として発生します。アルミニウムなどでは表面酸化が耐食層を形成し有益ですが、鋳造時には問題となります。 液体金属が攪拌されると表面に酸化
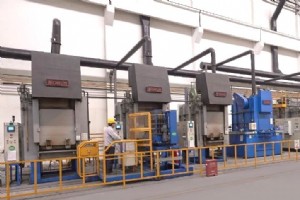
精密加工やインベストメント鋳造を経た部品は、加工プロセスにより表面が弱まることがあります。低合金鋼や炭素鋼部品は、実運用での継続的な摩耗に耐えられない場合があります。より硬い表面と、強度、耐熱性、延性、表面硬度などの有益な機械的特性を付与するため、熱処理プロセスを実施します。 熱処理プロセスは多数あります。 그중の一つが軟窒化(カーボナイトライディング)で、浸炭窒化焼入れの一種とされます。浸炭窒化焼入れは、密閉チャンバー内で高温に加熱された部品に化学元素を添加するプロセスです。部品の「ケース(表面層)」が浸炭窒化処理を受けます。ケース硬化層の深さは、硬化温度、焼入れ速度、材質の焼入れ性、部品
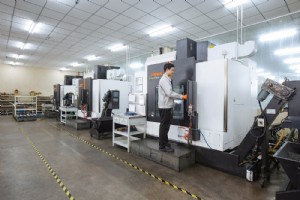
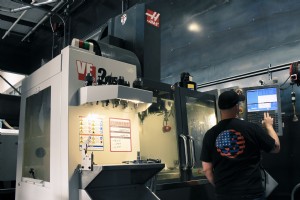
コンピュータ数値制御(CNC)工作機械は、精密加工で部品を製造するために用いられます。これは削り出し加工の一種で、ベースメタルから材料を切削して部品形状を形成します。ワークを機械に送り、回転刃で削るフライス加工技術です。 CNC精密機械の話題では「3軸、4軸、5軸」という言葉をよく耳にします。これらはCNC機械で何を意味するのでしょうか。CNC加工における「軸」の意味と、プロジェクトに適した機械選定の重要性を解説します。 軸のポイント CNC機械の軸とは、フライス加工でワークを成形できる方向の数を指します。通常、XYZ平面上の3軸、すなわちX軸、Y軸、Z軸で動作します。X軸は垂直軸、Y軸は水平
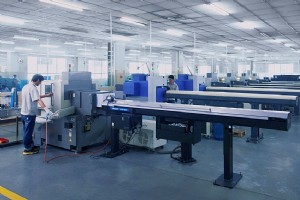
精密加工では、フライス盤、研削盤、旋盤など多様なCNC工作機械でシンプルから複雑な部品を製造します。一般的なCNC機械はワークを固定し、回転工具で材料を除去しますが、CNC旋盤ではワークを回転させながら工具がワーク長手方向に作用します。 近年、複数業界で注目されているのがスイス型旋盤です。医療・電子機器業界で早くから部品高速生産に活用されてきましたが、今では更多くの業界がそのメリットを認識しつつあります。 スイス型旋盤とは スイス型旋盤は従来の旋盤に追加機能を備えます。ワークを回転させるとともに、ガイドブッシングを通じてワークをZ軸方向に横送りします。ワーク全体を工具にさらすのではなく、ガイ
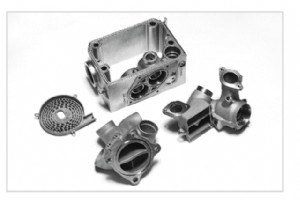
インベストメント鋳造の大きな利点は、溶解可能なあらゆる金属で鋳造できる点です。鋳造金属は非鉄系と鉄系の2カテゴリーに分けられ、用途に応じて選択します。金属の違いを決める主要因は「鉄の有無」です。 鉄系金属の鍵は「鉄」 鉄系金属は鉄を含み、非鉄系は含みません。鉄の存在により高い導電性と優れた引張強度を持ち、高ストレス下でも破断しにくい優れた機械的特性を示します。これらの特性により、電気用途や高応力用途の部品に適しています。 注意点は、鉄を含むため多くの鉄系金属が腐食しやすいことです。湿気、湿度、溶剤、油、腐食性物質が多い環境では部品が劣化し破損する恐れがあります。対策として、クロムなどの添加元
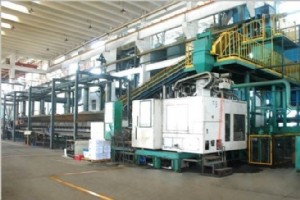
メーカーは大小さまざまな部品鋳造に多様な技術を用います。グリーンサンド鋳造は、化学添加剤を使わず砂、粘土、水のみで砂を結合するリサイクル可能な砂を使用します。水分がバインダーの役割を果たし、非鉄・鉄金属の両方に適用可能です。 メインプロセスは、部品の立体パターンを作成し、砂でモールドを形成、溶湯を流し込んで鋳造するというものです。モールドの作り方は設備によって異なり、水平分割と垂直分割の2プロセスが一般的です。 水平分割サンド鋳造 水平分割では、下型(ドラッグ)と上型(コープ)で構成されます。3Dパターンをドラッグに配置し砂を充填、コープでも同様に行います。砂が固まったらパターンを取り出し、
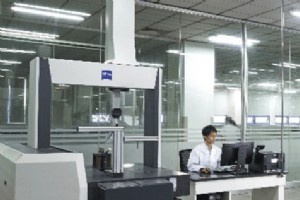
部品が意図通りに機能することを保証することは、すべての業界で最重要課題です。たった1つの測定値の不正確さが、アプリケーションの失敗を招き、部品の摩耗増大、設備故障、労働災害につながる恐れがあります。部品の精度と品質を検査する方法はいくつかあり、主に品質保証(QA)、品質管理(QC)、測定試験(メトロロジー)の3つがあります。 品質保証と品質管理は車の両輪です。品質保証は、製造部品に対するすべての品質要件が満たされるという信頼を提供することに焦点を当てます。品質管理は、それらの要件をチェックし、問題が発見されれば出荷前に是正するプロセスです。 メトロロジーは測定精度に基づく方法論であり、理論的・
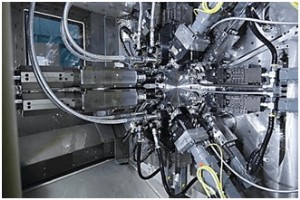
油圧機械は産業、商業、公共用途で幅広く使用され、重機、食品加工、航空機などに搭載されています。油圧部品の製造にはCNC旋盤などの精密工作機械が用いられます。 油圧部品製造用の旋盤は、ピストンやシリンダーアセンブリなどを迅速かつコスト効率よく製造できます。CNC旋盤はワークを回転させながら、設定された速度で材料を除去し、指定深度まで加工します。精密加工では摩擦、切りくず形成、発熱、熱伝導などの問題が発生し、金属の結晶構造に悪影響を及ぼし、精度不良の原因となります。 CNC旋盤は、切削速度、送り、切込み深さに焦点を当てた事前プログラムパラメータにより、これらの問題を最小限に抑えます。 切削速度、
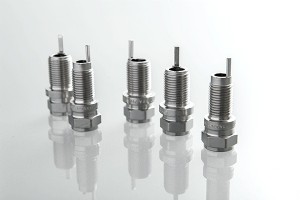
部品は用途によってさまざまなストレスを受けます。他部品、化学薬品、溶剤、環境要因による腐食、摩耗や摩擦による早期摩耗などです。 部品寿命を延ばし腐食を防ぐため、電気メッキによって他の金属薄膜を表面に付着させます。電気分解を利用し、薄い金属層を電気的に部品表面に析出させるプロセスです。耐食性と耐摩耗性の向上に加え、導電性の付与や外観改善にも役立ちます。 電気メッキに用いられる金属は多岐にわたりますが、ニッケル、クロム、亜鉛は業界や用途に応じて広く採用されています。それぞれにメリット・デメリットがあるため、3つのメッキの違いを比較します。 ニッケルメッキ ニッケルは硬く、優れた耐食性を持ちます。銅
精密加工において、部品は最初に材料除去加工を受けます。この工程では、旋削、切削、フライス、穴あけなどの工具を用いて、顧客仕様に合わせて金属から材料を削り出します。しかし、これらの加工工程によって、工具の進入・退出・切削の仕方によって、不要な突起や盛り上がり(バリ)が残ることがあります。 バリには工具の動き方によってさまざまなタイプがあります。主なバリの種類は以下の通りです。 ロールオーバーバリ:工具が材料から退出する際に金属がせん断されて巻き込まれるバリ カットオフバリ:切断時に主部品から分離した残りの金属片 テアバリ:パンチング加工で発生するギザギザのエッジ、切断面の側面に沿ってできるバリ
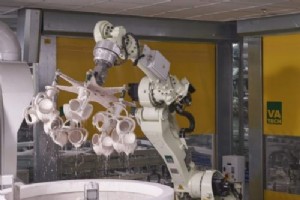
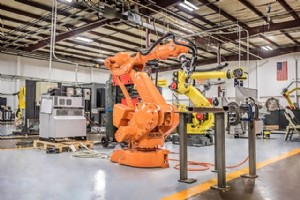
ロボティクスが製造業と物流業全体で活用されていることは疑いようがありません。サプライチェーンにおいて、ロボットアームは品質を維持しながら高速で繰り返し作業を実行します。しかし、このテクノロジーは部品製造分野でも見逃されていません。ロボティクスはインベストメント鋳造プロセスにも導入され、部品製造に役立っています。 インベストメント鋳造プロセスにおけるロボティクスの活用 インベストメント鋳造は、ワックスパターンをセラミックスラリーに浸してシェルモールドを作成し、そこに溶湯を流し込んで固め、後工程の仕上げを経て部品を完成させる工法です。この一連の工程全体で自動化とロボティクスが活用されています。多く
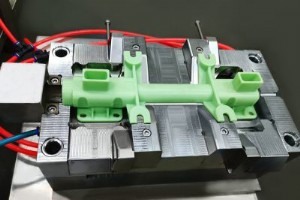
インベストメント鋳造方法では、ワックスパターンをセラミックスラリーに浸して金型を作り、顧客の金属部品を形成します。ワックスパターンを作るために、メーカーは工具の設計と製造を行わなければなりません。 顧客がメーカーからカスタムメイド部品を調達するため、工具は各特定プロジェクトのために作成されます。工具の設計と製造は、インベストメント鋳造プロセスの他の全ステップより前に行われます。一部のメーカーは全ての工具を社内で製造し、他社は他の会社に工具製造を委託します。 工具に関して、ほとんどのコストはプロジェクト開始時に見積もられます。これらは一時的な費用で、工具は顧客の資産になります。コストはプロジェ
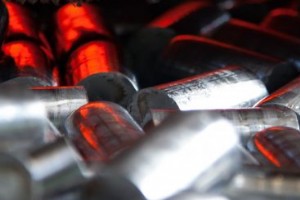
製品製造中、金属材料は様々なプロセスを経ます。金属は鍛造、鋳造、曲げ、旋削、フライス加工、研削、穴あけ、溶接、またはその他の機械加工を受ける可能性があります。これほど多くの工具と治具が金属部品に圧力を加えるため、様々なタイプの応力が発生することがあります。 部品がより脆くなったり、柔らかくなったり、甚至は磁性を帯びたりすることがあります。これらの問題は、金属内の微小な粒、すなわち結晶粒の変化によるものです。 金属は加熱と冷却プロセスで成長する結晶粒構造を持っています。結晶間の領域が結晶粒構造です。金属が加工されると、結晶粒構造が変化し、結晶粒が境界を越えて移動し、伸長し、転位します。 結晶粒構

製造プロセスでは、金型を使用して製品を作成する鋳造方法が用いられます。製品を作る材料(金属やプラスチックなど)を金型に流し込み、冷却させます。その後金型を取り外して部品を露出させます。金型を作る材料のタイプは、コンポーネントを作る材料のタイプに基づきます。砂型鋳造は、様々な材料で部品と製品を作るためによく使用され、レジンサンドは多くのメーカーで一般的に使用されています。 レジンサンド鋳造とは? レジンサンドは、石英砂とレジン材料を混合したものです。レジンによって生成される化学反応が石英砂を結合・硬化させ、固体で硬く強い金型を作ります。レジンサンドは金型の一部分のみ、または金型材料全体に使用でき
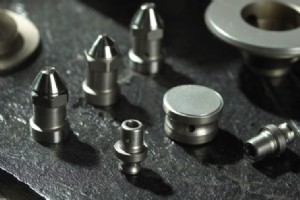
航空宇宙・航空企業は、装置とコンポーネントに関して独自の課題に直面しています。第一に、機能を確実かつ効率的に実行する高度に複雑で精密な部品が必要です。さらに、これらのコンポーネントは性能に影響を与える極端な環境ストレスを経験する可能性があります。極端な温度差から腐食性要素まで、コンポーネントはこれらのストレスに耐え、重要な機能を実行中に部品故障を引き起こす可能性のある腐食と摩耗に抵抗するように設計されなければなりません。 インベストメント鋳造と表面処理ソリューションは、航空宇宙鋳造において重要な役割を果たします。これらの技術により、高品質で再現性のある製品が必要な時期と需要レベルで作成されます
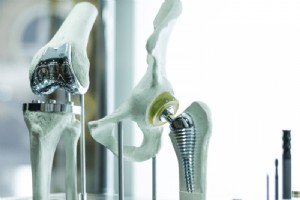
医療機器産業は広大です。地元の家庭医から高度に訓練された医療スペシャリストまで、医療従事者は世界中の患者に最高レベルのケアを提供するためにデバイスに依存しています。これらのデバイスは、診断装置、手術ツール、インプラント、インスリンポンプ、除細動器など多岐にわたります。これらのデバイスには、長期使用において正確で安全かつ信頼性の高いコンポーネントが必要です。メーカーが部品、コンポーネント、完成ツールのリクエストを受けた際、これらの製品を構築するために精密加工技術をよく使用します。 なぜ精密加工を使用するのか? 精密加工会社は、CAD/CAMなどのエンジニアリングソフトウェアと、CNC工作機械、深
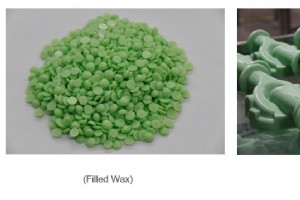
メーカーは複雑な部品とコンポーネントを作成するために多様な技術を使用します。今日でも使用されている最古の方法の一つがインベストメント鋳造です。このプロセスは、アイテムをワックスで作成し、その周りにセラミックシェルを構築することを含みます。シェルが完成したら、ワックスを溶かして除去(デワックスと呼ばれます)し、溶融金属をセラミックシェルに注ぎ込みます。金属が凝固したら、セラミックシェルを除去し、部品が完成します。 多数のワックスから選択可能です。使用されるワックスタイプは、流動特性、ワックスの回収・リサイクル可否、寸法安定性、表面仕上げ、用途要件などいくつかの要因に基づきます。よく耳にするワック
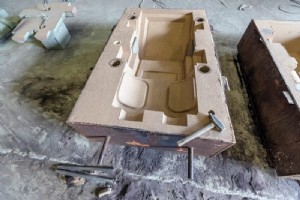
砂型鋳造は、複雑な形状と精巧なピースを持つ三次元オブジェクトの作成において汎用性を発揮します。 このプロセスは数世紀にわたり使用されてきました。今日、新しいイノベーションにより、砂型鋳造技術は部品、コンポーネント、最終製品の少量生産と大量生産の両方に対応できるよう合理化されています。しかし、多くの人々は砂型鋳造プロセスがどのように機能するかを知りません。 実際のプロセスには通常6つのステップがあります。しかし、パターンを使用して金型を作るか、または砂の中に製品の所望形状の空洞を作るために機械加工を使用するか(試作や設計変更の可能性がある製品開発で有时使用される)など、特定の要因によって追加タス
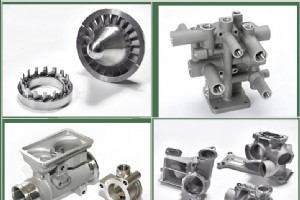
適切な精密鋳造・加工会社を選んでコンポーネントを製造するには、アプリケーションのニーズ、予算、市場投入期限を理解することが必要です。もう一つの重要な要因は、必要とされる生産プロセスのタイプです。インベストメント鋳造、砂型鋳造、CNC精密加工などから選択できます。インベストメント鋳造がお客様のコンポーネントに適しているか判断する際、以下の要素を考慮してください。 試作、少量〜大量生産 インベストメント鋳造は、コンポーネントのワックスパターンを作成し、その周りにセラミックシェルを構築して金型を作ります。その後ワックスを金型から溶かし出し、溶融金属を流し込んで部品を作ります。インベストメント鋳造は、
産業技術