工業製造
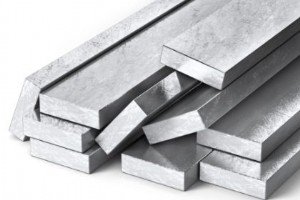
次の金属製造プロジェクトに着手する際、どの種類の鋼を使用するかを検討することは重要です。金属加工プロジェクトに適した鋼の種類を選ぶことは、極めて重要でありながら、あまり語られない決断です。鋼には多くの種類がありますが、最も一般的なのはステンレス鋼と炭素鋼です。これらは見た目が似ていますが、いくつかの重要なニュアンスで異なります。判断の助けとなるよう、炭素鋼とステンレス鋼の特性の違いをさらに詳しく紹介します。 炭素鋼とステンレス鋼の基礎知識 鋼は主に鉄と約2%の炭素で構成されます。炭素含有量が2%を超えると鋳鉄と呼ばれます。鋳鉄にも有用な用途はありますが、通常金属製造では使用しません。炭素含有
序論 業界ではしばしば、「インダストリー4.0を実現するにはまだ学ぶべきことがたくさんある」と言われます。学ぶべき知識の中で、プロセス(工程技術)は最も基本的で、最初に理解すべきものです。 工場の生産プロセス関連業務全体において、プロセス業務は基礎的かつ主導的な位置にあります。設備が工場の筋肉、センサーとネットワークが神経だとすれば、プロセスは工場の魂です。したがって、プロセスの改善は喫緊の課題です。 1. 既存プロセスのリーン最適化から始め、標準化・リーン化・強靭化を推進する 従来の生産方式であれ、インダストリー4.0環境下のスマートファクトリーであれ、リーンで安定した製造プロセスが必要
リーマ加工では、穴径が大きくなりすぎたり、内孔の表面粗さが高くなったりするなど、多くの問題が頻発します。今日はよくある10の問題と解決策をまとめました。 1. 穴径が大きくなり誤差が大きい リーマの外径設計値が大きすぎる、またはリーマにバリがある。 切削速度が高すぎる。 送りが不適切、または加工代が過大。 リーマの進入角が大きすぎる。 リーマが曲がっている。 リーマに切れ刃欠損がある。 研削時のリーマ切れ刃の振れが大きすぎる。 切削液の選定が不適切。 リーマ取付時、テーパーシャンク表面の油を拭き取らなかった、またはテーパー面を打痕させた。 テーパーシャンクの平坦テールが工作機械主軸に偏って入
2021年1月27日、北京時間で世界のCOVID-19累計感染者数が1億人を超えました。この日は特別な意味を持って歴史に刻まれます。1億人!これは非常に巨大な数字で、地球上の約70人に1人がウイルスに侵されたことを意味し、衝撃的です。同時に極めて悲しい数字でもあります。 世界の新型コロナ確定感染者数が1億人を超えました。12ヶ月前にはほぼ想像もできなかった数字です。1年後、パンデミックは数十億人の日常生活への締め付けを緩める気配を見せていません。世界の一部では感染者が急増し続け、毎日、より多くの人々がコロナで愛する人を失い、ビジネスを失い、生計を失っています。(出典:https://www.
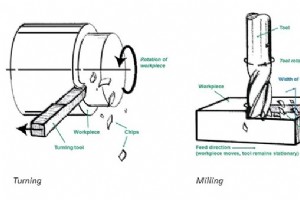
CNC加工工場で部品を製造したいが、正しいプロセスが分からず困っていませんか?特にCNC加工サービスに不慣れな場合は尚更です。 まず、機械加工者は特定の自動化技術を用いて部品を作ることを覚えておいてください。最も一般的なのはCNCフライス加工とCNC旋盤加工です。両者にはそれぞれ特定の目的があり、競合関係にはありません。つまり、CNC旋盤加工を理解することはCNCフライス加工を理解することと同等に重要です。 本記事はCNC旋盤加工についてです。それが製造においてなぜこれほど重要なのかを理解しましょう。 CNC旋盤加工とは? コンピュータ数値制御旋削(CNC旋盤加工)は、CNC旋盤を用いて
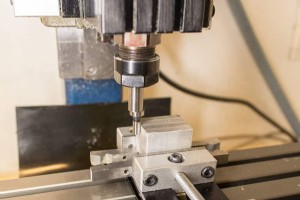
機械加工中、ワーク材料、環境、加工方法など様々な理由で機械的摩耗が発生します。機械的摩耗は製品品質、精度、加工効率に非常に有害です。したがって、機械加工を行うすべての人にとって、機械加工摩耗を防ぐことは非常に重要です。 1. 機械摩耗の一般的なタイプと特性 (1) 慣らし摩耗: 正常な負荷、速度、潤滑条件下での機械の相応摩耗。この摩耗は非常にゆっくりと進行します。 (2) 硬質粒子摩耗: 部品自体から剥離した研磨粒子と、外部から侵入した硬質粒子が機械的切削や研削を引き起こし、部品を損傷させます。 (3) 表面疲労摩耗: 交互荷重の作用下で微小亀裂と点状のピットが生成され、部品を損傷させ
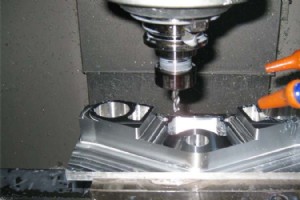
高速加工の歴史 高速加工技術は、1920年代にドイツの発明家カール・サーモン博士によって開発されました。その創始者は、特定のワーク金属において、切削工具とワークの界面で発生する熱がある臨界主軸回転数でピークに達することを発見しました。 高速加工は、複雑なコアとキャビティ形状を持つ金型や、航空宇宙産業の構造部品の製造に使用されます。非常に速いが非常に軽い低圧切削に焦点を当てたプロセスです。これらの高速切削は、全体的な材料除去率の向上を意味します。 高速加工の定義 高速切削技術の発展に伴い、高速フライス加工技術の応用はますます広範になり、製造企業と研究者からますます注目されています。 通常の
「CNC工具は加工センターでできるだけ速く使うものでは?」と思われるかもしれません。なぜパシベーション(不動態化/刃先丸め)が必要なのでしょうか? 実は、工具パシベーションは文字通りの意味ではなく、工具寿命を向上させるための方法です。 レベリング、研磨、バリ取りなどのプロセスを通じて切削工具の品質を向上させます。これは実は、工具が精密研削された後、コーティング前に行われる正常なプロセスです。 工具パシベーションとは? バリ取り、レベリング、研磨によって工具の品質を向上させ、使用寿命を延ばします。工具の仕上げ研削前とコーティング前のプロセス名は、国内外で統一されていません。「ブレード鈍化」
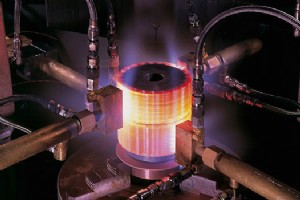
表面硬化プロセスは、機械、電子、医療機器、航空宇宙、石油・ガスなど業界全体で製品にとって非常に重要です。我々は多くの製品を製造し、最終的に様々な任務を遂行します。多くの用途では主に表面の高硬度や高強度が要求され、複雑な使用応力では硬く耐摩耗性のある表面だけでなく、衝撃応力に耐える芯の強度と靭性も要求されます。 主要特性を得るための2つの一般的プロセス これらの異なる特性を得るために、2つの一般的な方法が用いられます: 焼入れ・焼戻しの前後で表面の化学組成を変える。使用されるプロセスには浸炭、窒化、シアン化、炭素窒化があります。 加熱と焼入れプロセスを通じて表面層のみを硬化させる。表面硬化に
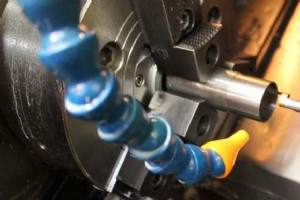
CNC旋盤加工は、コンピュータに依存してデジタル図面を正確に再現する加工プロセスです。近年、CNC技術の急速な発展により、金属、プラスチック、さらには木材で作られた信頼性の高い部品、製品、工具がこれまで以上に容易に製造できるようになりました。 旋削は旋盤を使用する行為であり、切削工具を用いて大きなワークピースから材料を除去します。現在、CNCコンソールの助けにより、旋削プロセスにおける手動介入を排除できます。CNC旋削により不要な材料を除去して所望の形状を形成することで、業界に迅速かつ信頼性の高いツールを提供し、カスタム部品を精密に加工できます。(関連記事:CNC旋盤加工とは?CNC旋盤加工
工具たわみはCNC加工における一般的な課題の一つです。機械のびびりを発生させ、加工部品の表面仕上げを損ない、寸法精度を低下させます。一般的に工具はチャックにしっかり固定されていますが、作業中に材料からの反力が工具の動作力を超えることが多く、工具が予期せぬ方向に押し出されたり、たわんだりする原因となります。 精密で高品質な表面仕上げの部品を生産するには、工具変形を最小限に抑えることが重要です。切削力が工具の剛性を超えると工具たわみが発生し、工具が曲がります。作業中は工具の曲がりを感じ取れないかもしれませんが、最終検査で明らかになります。たわんだ工具で作られた部品は変形し、公差から外れ、変化しや
プロジェクトで電子CAD図面が入手できれば、作図工程を大幅に省略でき、効率と精度が向上します。しかし、図面の不整合など様々な理由で、CAD図面をソフトウェアにスムーズにインポートできるとは限りません。電子図面が不完全だったり不備があったりしたとき、成功させるために試すべき方法とコツを紹介します。 インポート後にCAD図面が極端に小さい CAD図面をソフトウェアにインポートすると、表示が非常に小さく、最大化しても小さいままです。しかし、CADソフトで開くと正常に表示されます。これはCAD図面に他のプリミティブが含まれているためです。このプリミティブは小さな点や短い線分かもしれず、インポートした
CNC製造装置の普及により切削技術は大きく進歩しました。効率向上、製品品質の向上、そして精密な精度でほぼあらゆる製品を生産する能力を目の当たりにしてきました。 耐熱超合金や複合材料の登場により、切削工具への品質要求はますます厳しくなっています。工具摩耗は最も一般的な現象です。長時間稼働すれば故障や不具合が発生する可能性があります。実際、すべての切削工具はその製造寿命中に摩耗を経験します。 これは一般的なことですが、過度な摩耗は製品や機械にとって好ましくありません。摩耗による不整合はワークに悪影響を及ぼし、主要設備を損傷させる恐れがあります。工具摩耗は故障の原因となり、深刻な損傷、再工作業、

完璧なCNC加工部品を得るには、製造前からいくつかの重要な指標を押さえておく必要があります。正確な寸法・公差、形状、原材料の品質などがそれに当たります。しかし、加工後の仕上げ工程でも重要な作業が待っています。 表面仕上げとは 表面仕上げは、加工部品の全体的なテクスチャ(レイ、粗さ、波状性)を定義し、洗練させるプロセスです。完璧な表面仕上げの重要性は見過ごせません。特に航空宇宙や医療用途では極めて重要です。仕上げ段階でスクラップが出ることは、どの工場も望まない結果です。では、仕上げ段階に入る前にどの変数を考慮すべきでしょうか? より良い表面仕上げを実現するためのステップ 主要な表面仕上げに関
加工精度は主に製品の精緻さを特徴づける指標であり、加工面の幾何パラメータを評価する用語です。加工精度は公差等級で測定され、等級値が小さいほど精度は高くなります。 IT01、IT0、IT1、IT2、IT3からIT18まで20の公差等級があります。其中IT01が部品の最高加工精度、IT18が最低加工精度を表します。一般産業・鉱山機械はIT7、一般農業機械はIT8に属します。製品部品の機能によって要求精度が異なり、加工形態と工程も異なります。本稿では旋削、フライス、平削り、研削、ドリル、ボーリングで達成可能な加工精度を紹介します。 1. 旋削 ワークを回転させ、バイトを平面内で直線または曲線運動
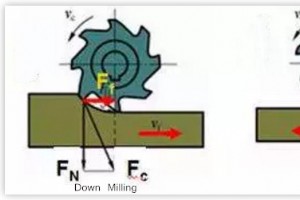
フライスカッターは一般的に多刃工具です。同時に切削に参加する歯数が多く、切れ刃長が長く、切削速度が高いため生産性が高いです。様々なフライスカッターを用いて平面、溝、段差、歯車、ねじ、スプライン軸歯形、各種成形面を加工できます。 フライスカッターの種類と用途 フライスカッターは歯構造により鋭利歯フライスカッターと逃げ歯フライスカッターに分類されます。歯とフライスカッター軸の相対位置により円筒フライス、角度フライス、フェイスミル、成形フライスなどに分類。歯形により直歯、ねじれ歯、角度歯、曲線歯フライスに分類。工具構造により一体型、組合せ型、グループ/セット型、インサート型、機械クランプ溶接型、イ
ねじ加工はCNCマシニングセンタの非常に重要な応用の一つです。ねじ加工の品質と効率は、部品の加工品質とマシニングセンタの生産効率に直接影響します。 CNCマシニングセンタの性能向上と切削工具の改良に伴い、ねじ加工方法は常に改善され、精度と効率は着実に向上しています。技術者が加工時に合理的にねじ加工方法を選択し、生産効率を向上させ、品質事故を回避できるよう、実務でよく用いられるCNCマシニングセンタのねじ加工方法を以下にまとめます: タップ加工法 1 タップ加工の分類と特徴 タップを用いたねじ穴加工は最も一般的な方法です。主に小径(D<30)で穴位置精度要求が低いねじ穴に適しています。 198
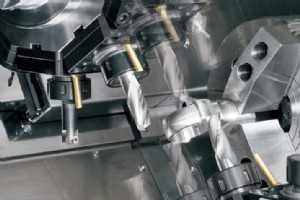
機械加工業界において、マシニングセンタの位置決め基準は重要ですが、具体的にどのような原則があるのでしょうか? 設計基準を含むステーション加工をマシニングセンタで同時に完了できない場合、位置決め基準と設計基準をできるだけ重ね合わせるべきです。同時に、この基準で位置決め後、すべての重要精密部位を1回のクランピングで加工できることを考慮する必要があります。一般的にマシニングセンタで完了する工程は最後に配置されます。 マシニングセンタで基準加工と各ステーション加工の両方を行う場合、位置決め基準選定では可能な限り多くの加工内容を完了できることを考慮する必要があります。このため、すべての加工面を工具が加
1. CNCマシニングセンタの一般的故障タイプ 1.1 システム障害 システム障害はCNCマシニングセンタで比較的一般的な故障タイプで、主に装置自体の条件不良や関連部品が使用基準を満たさないことが原因です。冷却システム漏液の場合、長期使用で冷却システムに大きな圧力がかかり、高負荷環境下で漏液しやすくなります。すると運転中に発熱し、システム応答が遅くなり、加工精度にも大きな影響を与えます。深刻化するとアラーム発生と自動停止を招きます。また、異なる軸移動時に指定範囲を超えて移動することがあり、オーバートラベルアラームが発生します。 1.2 ランダム障害 システム障害と比較して、ランダム障害はCN

CNC加工現場では様々な問題に遭遇します。この30項目をマスターすれば、あなたの加工業務に必ず役立つでしょう。 切削温度への影響:切削速度、送り速度、切込み深さ。 切削力への影響:切込み深さ、送り速度、切削速度。 工具寿命への影響:切削速度、送り速度、切込み深さ。 切込み深さを2倍にすると、切削力は2倍になる。 送り速度を2倍にすると、切削力は約70%増加。 切削速度を2倍にすると、切削力は徐々に減少。 つまりG99使用時、切削速度が大きくなっても切削力はあまり変わらない。 切削力は切りくず排出状態と切削温度が正常範囲内かで判断可能。 実測値Xと図面直径Yの差が0.8超、かつ凹アーク
製造プロセス