工業製造
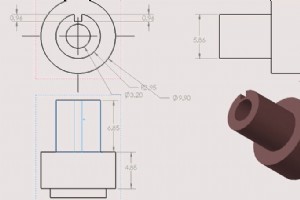
近年、CNC加工はワークショップの実践を完全に変えました。部品のCNC加工に依存するほぼすべての業界が、高精度CNC工作機械を自社で保有するか、専門加工サービスに依存し、原材料をカスタム加工部品に加工し、個々の部品に仕上げています。これは、中小規模量産機械部品を設計するデザイナーにとって、全く新しい可能性の世界を開きました。 この早期の考慮は、数千個の部品を発注する際に製造プロセスの時間と費用を削減するのに役立ち、これは極めて重要です。 部品がプロトタイプの場合、慌てた設計は高額な生産コストと量産移行前の複数回の再設計を招く可能性があります。これらの問題を回避するため、少量ロットCNC加工
CNC加工の応用はますます広がり、プラスチックの人気も高まっています。軽量、加工しやすく、一般的に金属より安価です。同時に、機械製造業では難燃性、絶縁性、耐摩耗性の要求を満たすためにプラスチックがよく使用されます。今日は、部品設計から加工、CNC加工プラスチック部品で完璧な仕上げを得る方法まで、プラスチック部品加工のヒントについて説明します。 プラスチック部品設計のヒント 製造可能なプラスチック部品の設計には多くの重要な要因が関わり、部品設計、工具、材料選択、生産のすべての領域に及びます。まず、設計意図や最終用途を念頭に置き、機能要件を中心に部品を構築する必要があります。軽量化、製造・組立工

ハイス鋼(High Speed Steel:HSS) ハイス鋼(HSS)は高硬度、高耐摩耗性、高耐熱性を持つ工具鋼で、風鋼やフロント鋼とも呼ばれ、焼入れ時に空冷しても硬化し、非常に鋭利です。ホワイト鋼とも呼ばれます。 ハイス鋼は組成が複雑な合金鋼で、タングステン、モリブデン、クロム、バナジウム、コバルトなどの炭化物形成元素を含みます。合金元素総量は約10~25%です。高速切削による高熱(約500℃)が発生しても高硬度を維持でき、HRCは60以上になります。これがハイス鋼の最も重要な特徴である「赤硬性」です。低温焼き戻し後の炭素工具鋼は常温で高硬度ですが、200℃以上では硬度が急激に低下し、5

表面処理と聞くと、多くの人は金属表面処理を思い浮かべます。実は、プラスチックも表面処理が可能です。 プラスチックの表面処理とは、物理的または化学的方法により材料表面に1つ以上の特殊特性を持つ表面層を形成することです。製品の外観、質感、機能などの性能を向上させます。 外観:色、柄、ロゴ、光沢ライン(3D、2D) 質感:手触り、粗さ、寿命(品質)、流線型など 機能:硬化、指紋防止、傷防止 1. インモールドデコレーション技術(IMD) インモールドデコレーション(IMD):印刷フィルムを金型に入れ、成形樹脂を金型に注入してフィルムと結合させ、印刷フィルムと樹脂が一体化・硬化して完成品と
長い信頼性のある運営歴を持つ競合他社で既に構成されている市場に参入する場合、彼らがビジネス確立に使用した戦略を採用することは困難な作業です。しかし、競合を有利に活用する方法を知っていれば、通常将来の強固な基盤を築けます。これは、自分のCNC加工ビジネスを始める人々に特に当てはまります。 製造業は運営面で変化を遂げており、新しい起業家はCNC加工ビジネスが課題に直面しながらいかに新規ビジネスを獲得し、拡大できるかを理解する必要があります。 中小の独立系CNC工作機械会社は、他の中小企業と同じ課題に直面しますが、業界特有の困難もあります。以下は、CNC加工ビジネスを拡大するための重要なヒントで
今日の組立工場や製造センターでは、CNC工作機械は最も人気のある設備の1つです。コンピュータ数値制御(CNC)設備には、フライス盤、旋盤、ドリル、生産工場で必要なほぼすべての機械が含まれます。CNC技術により、機械をプログラミングして正確な仕様に従って複数の操作を実行できます。同じ操作を繰り返せるため、メーカーは毎回まったく同じプロセスで製品を生産でき、コスト効率と効率が向上します。 ますます多くのメーカーが、スペース活用の最大化、加工時間短縮、より厳しい公差、驚異的な短納期、その他の利点を得るために、新しくより小さな部品を求めています。このプレッシャーは、精密加工に携わるメーカーを置き去り
CNC旋盤では、メートル、インチ、モジュール、径制御の4種類の標準ねじを切削できます。どのねじを切削する場合も、旋盤主軸(すなわちワーク)と工具の間に厳密な運動関係を維持する必要があります。つまり、主軸が1回転(ワーク1回転)するごとに、工具は均等に1リード分(ワークの)移動する必要があります。以下、普通ねじの分析を通じて理解を深め、より良い普通ねじ加工を目指します。 普通ねじの寸法分析 CNC旋盤では、普通ねじの加工に一連の寸法が必要です。普通ねじ加工に必要な寸法の計算と分析は主に以下の2点を含みます: 1. ねじ加工前のワーク径 ねじ山形状の拡張を考慮し、ねじ切り前のワーク径はD/D-
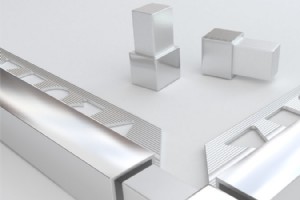
ミラーパネルが誤って傷ついた場合、どう救済すればよいでしょうか?傷がそれほど深刻でない場合、ミラー研磨時に送りローラーの速度を落とし、研磨ヘッドを下げて、傷ついた部分を可能な限り滑らかにすることができます。 一般的に、ミラー仕上げステンレス鋼に傷が現れる状況はいくつかあります: 加工前からシートに傷があるが目立たない場合。傷の深刻度を判断する必要があります。傷の面積と深さが顧客の最終製品効果への許容範囲を超えている場合は、要件を満たす板に交換すべきです。つまり、加工オペレーターの検査が非常に重要です。 シートがミラー仕上げされた後、貼り付け工程で誤って傷つけられた場合。このような傷には、点
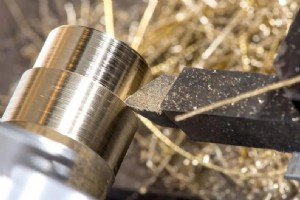
黄銅は特殊な銅合金です。銅と亜鉛の合金から作られ、その黄色からこの名で呼ばれています。銅含有量56%~68%の黄銅の融点は934~967℃です。黄銅は優れた機械的特性と耐摩耗性を持ち、その独自の利点により部品製造業の重要な一部となっています。一般的に、自動車部品、医療部品、電気部品などの精密銅部品に多く使用されます。黄銅CNC製造は他の金属CNC加工プロセスに比べて多くの利点があり、それが需要の理由です。この記事では、黄銅によるCNC加工のいくつかの利点について説明します。 黄銅CNC加工の主な潜在的利点 以下のポイントは、なぜ黄銅CNC加工が時代遅れにならないかを理解するのに役立ちます。
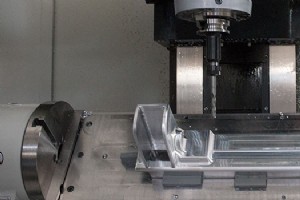
現在、コンピュータ応用技術の継続的な発展と市場競争の激化により、薄肉部品のCNC加工技術は大きく進歩しています。近年、この種のプロセスに関する技術研究は、従来の経験的探求から科学的研究へとシフトしています。部品クランプ、切削方法、加工ルートの観点から、薄肉部品CNC加工プロセスに影響を与える要因を詳細に分析し、それらに基づいて生産プロセス改善策を提案します。 影響要因 薄肉部品は軽量という利点がありますが、使用時の強度はそれほど高くありません。問題は構造がより複雑であることです。加工中、未熟な技術やその他の理由により、不適切な操作で変形や損傷が生じやすくなります。部品精度を向上させるには、加
CNCプログラミングは現代製造業の核心です。最新のCNC工作機械はプログラムによって動作するため、オペレーターは使用可能なコードの種類とその使い方を理解しておく必要があります。 CNCソフトウェアで最も一般的に使用されるプログラミング言語はGコードであり、Mコードも特定の用途があります。CNC加工において、GコードとMコードは重要な役割を果たします: Gコード:CNCプログラミングにおけるGコードは工作機械の動きを制御し、機械が部品をどのように、どこへ動かすかを指示します。 Mコード:CNCプログラミングにおけるMコードは、特定の動作やプログラムの開始・停止など、その他の機械機能を制御します
ワイヤ断線 放電状態が悪い パラメータPの値を下げてください。Pを下げてもワイヤが切れる場合は、Iの値を下げてワイヤが連続して切れない状態にするまで調整します。ただし、この操作は加工効率を低下させます。頻繁にワイヤが切れる場合は、以下の根本原因を確認してください。 洗浄(フラッシング)状態が悪い:上下ノズルが板厚加工に使用できない、またはオープン加工時に加工領域付近でワイヤが切れる場合。 P値を下げ、上下ノズルの損傷を確認してください。損傷があれば速やかに交換してください。 通電ブロックの摩耗または汚れがひどい:ワイヤ断線位置が通電ブロック付近にある場合。 通電ブロックを回転または
工具破損 工具破損の形態 1) 切削刃の微小チッピング ワーク材料の構造、硬度、代が不均一な場合、すくい角が大きすぎて切削刃強度が低い場合、プロセスシステムの剛性不足による振動、断続切削時、研削品質が悪い場合、切削刃はチッピングしやすくなります。つまり、ブレード領域に微小な崩れ、欠け、剥離が現れます。これが発生すると工具は切削能力の一部を失いますが、作業を継続できます。切削が続くと、ブレード領域の損傷部分が急速に拡大し、より大きな損傷を引き起こす可能性があります。 2) 切削刃または先端のチッピング このタイプの損傷は、微小チッピングを引き起こす条件よりも厳しい切削条件下で発生することが多く、
プラスチック精密部品は、安価、耐久性、軽量という特性により、工業、農業、建設、輸送、国防・軍事、航空宇宙などの分野で広く使用されています。同時にプラスチック加工は、複雑な形状の部品を細部まで欠かさず作成できます。 このガイドでは、材料特性、メリット、デメリット、一般的な用途の概要を提供し、プロジェクトニーズを満たす適切なプラスチック材料の使用をお手伝いします。 ABSプラスチック 概要 ABSは汎用性の高いプラスチックです。低価格で高い衝撃強度、靭性、電気抵抗を提供します。塗装、接着、溶接が容易なため塗装も簡単です。切削加工したままにすると、加工方法によっては多少光沢がありますが、マットな効果

産業革命以来、製造技術の発展は止まったことがありません。企業は常により速く、より安く、より良い生産方法を探しています。過去数十年間、カスタム部品製造で最も信頼できるプロセスのいくつかは、付加製造(アディティブマニュファクチャリング)と除去製造(サブトラクティブマニュファクチャリング)の2つの側面に属していました。材料にはプラスチック、熱可塑性プラスチック、鉄、鋼、炭素などが含まれます。付加製造と除去製造の両プロセスは材料からオブジェクトを作るために使用されますが、これらは同じではありません。では、付加製造と除去製造の違いは何でしょうか? 付加製造とは 付加製造(3Dプリンティング) 付加製造は
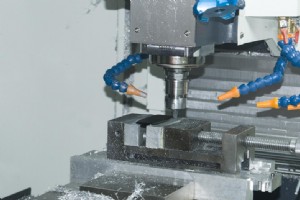
フライス加工はブランクを固定し、高速回転するフライスカッターをブランク上で移動させて必要な形状と特徴を切り出す加工です。従来のフライス加工は主に輪郭や溝などのシンプルな形状/特徴のフライス加工に使用されます。CNCフライス盤は複雑な形状と特徴を加工できます。 フライス・ボーリング加工センターは3軸または多軸のフライス・ボーリング加工を実行でき、金型、検査工具、金型、薄肉複雑曲面、人工義肢、ブレードなどの加工に使用されます。CNCフライス加工の内容を選択する際、CNCフライス盤の利点と主要機能を最大限に発揮すべきです。 実際のフライス加工生産において、工作機械セッティング、ワーククランプ、工具選
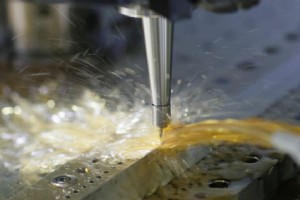
良好な穴あけはCNC加工にとって非常に重要であるため、本記事では穴あけの手順と精度向上方法をまとめ、必要な方々のお役に立てれば幸いです。 穴あけの基本概念 通常、穴あけとはドリルを使用して製品表示に穴を開ける加工方法を指します。 穴あけ盤で製品に穴あけする際、ドリルビットは以下の2つの運動を同時に完了する必要があります。 主運動:ドリルビットの軸周りの回転運動(切削運動)。 従運動:ドリルビットが軸に沿ってワークに向かう直線運動(送り運動)。 穴あけ時、ドリルの構造上の欠陥により加工部品に痕跡が残り、ワークの加工品質に影響を与えます。加工精度は一般的にIT10以下、表面粗さは約Ra12.5
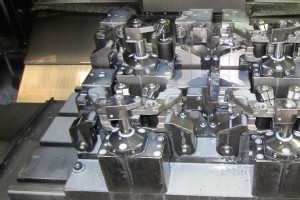
正しいカスタムCNC加工は、プロセス全体に大きく依存します。ここで治具と固定具が活躍します。カスタムCNC部品は通常これらと共に使用されます。これはこれらの部品が特殊な機能を持つためです。場合によっては、特殊機能により加工部品の価格が大幅に上昇することがあります。この問題を解決する良い方法は、カスタムCNC加工で治具と固定具を正しく使用することです。 本記事ではCNCワーク固定具を3ステップで紹介します。その機能と応用を示します。CNC固定具の種類に関する信頼できる情報を提供します。最後に、最適なCNC固定具設計を得る方法やカスタムCNC固定具を使用する方法についての最良の情報を提供します。
電気めっきとは、電気分解の原理を用いて特定の金属表面に他の金属や合金の薄い層をめっきするプロセスです。電気分解を用いて金属やその他の材料の表面に金属膜を付着させ、金属酸化(錆など)を防ぎ、耐摩耗性、導電性、反射率、耐食性(硫酸銅など)を向上させ、美観を高めるプロセスです。 電気めっきは、銅めっき、金めっき、銀めっき、クロムめっき、カドミウムめっき、ニッケルめっき、亜鉛めっきなどの特定のプロセスに分類されます。製造業では、亜鉛めっき、カドミウムめっき、クロムめっき、ニッケルめっきが最も広く使用されています。これら4つにはどのような違いがあるのでしょうか? 亜鉛めっき 特徴 亜鉛は乾燥空気中では比
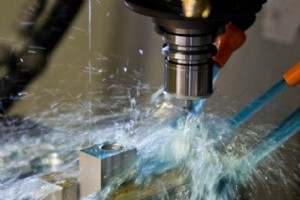
CNC加工のプロセス分析は幅広い側面を含むため、ここではCNC加工の可能性と利便性のみを分析します。 部品図面の寸法データはプログラミング利便性の原則に従うべき 1. 部品図面の寸法記入法はCNC加工の特性に適応すべき CNC加工部品の図面では、寸法を同一基準から引用するか、座標寸法を直接与えるべきです。この記入法はプログラミングに便利なだけでなく、寸法間の相互調整にも便利で、設計基準、工程基準、検査基準、プログラミング原点設定の一貫性維持に大きな利便性をもたらします。部品設計者は一般的に組立などの使用特性を考慮して寸法記入を行うため、部分的に分散した記入法を採用せざるを得ず、これが工程配置と
製造プロセス