工業製造
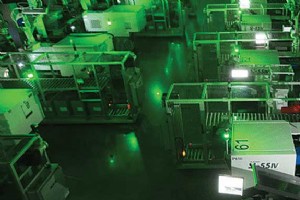
「ライツアウト(無人)」製造は製造方法(または概念)であり、特定プロセスではありません。 「ライツアウト製造」採用工場は完全自動化され、現場要員不要。これら工場は「消灯」稼働可能と信じられています。多くの工場が消灯能力保有するが、実際に消灯運転する工場は少数。 一般的にコンピュータ数値制御(CNC)加工では、作業者が製造対象部品保持トンブストーンセットアップ、完成部品取り出し必要。完全自動化実現技術要求増大に伴い、多く工場がシフト間や別シフトとして無人生産導入、生産需要増大対応や人件費削減図る。実際、現代技術は大規模製造オペレーションだけでなく、小規模CNC工房無人生産にも適用可能。 精密加工
正確な測定はCNC精密加工部品にとって極めて重要です。マイクロメーターは加工部品測定で常用される測定工具。本記事ではマイクロメーター定義、種類・基本構成要素学習、そして何よりマイクロメーター読み取り方と測定方法を迅速に習得できます。 マイクロメーターとは マイクロメーターはマイクロメータネジゲージとも呼ばれます。この装置は最大直径1.65mm(±0.005mm)の小径測定可能。エンジニアリングで最終ミリメートルまで測定精度確保に使用。校正ネジ付き精密測定デバイス。主に機械工学と加工部品の二面間微小距離や厚み測定に使用。ダイヤルゲージ、バーニアカリパス、デジタルカリパス等他測定器と併用頻繁。望
2019年、中国製造業付加価値は26.9兆元に達し、世界総計の28.1%を占め、10年連続世界最大製造国地位を維持。過去5年間、中国製造供給システム品質は継続向上。一方では伝統産業の転換アップグレード加速、他方では戦略的新興産業発展加速。中国ハイテク製造業と装備製造業付加価値は工業付加価値のそれぞれ14.4%、32.5%を占め、製造業発展の主力に。 グローバル製造リーダーとして、中国はCNC加工分野でキープレイヤーとなっています。現在、中国には多数のCNC加工・迅速試作工房・サービスが存在し、ローカル製造市場だけでなく、より大きなグローバル産業にもサービス提供。自動車、医療、航空宇宙、石油ガス
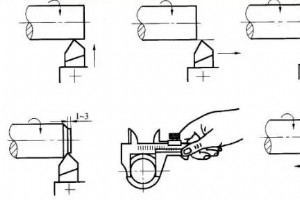
加工精度とは、加工後の部品実際幾何パラメータ(寸法、形状、位置)が図面指定理想幾何パラメータに適合する程度です。適合度が高いほど加工精度は高くなります。 加工では様々な要因影響により、実際には部品のすべて幾何パラメータを理想幾何パラメータと完全一致させることは不可能で、常に何らかの偏差が生じます。この偏差が加工誤差です。 以下3側面から探求します: 部品寸法精度取得方法 形状精度取得方法 位置精度取得方法 1. 部品寸法精度取得方法 (1) 試し切り法 まず加工面の小部分を試し切り、試し切り寸法測定、加工要求に従い工具刃先とワーク相対位置調整、再度試し切り・測定、2〜3回繰り返し寸法要
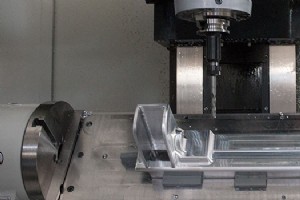
アルミニウム合金は現在多くの分野で使用され、CNC加工業界における必須原材料です。しかし、他金属と比較し硬度が低く熱膨張係数が大きいため、アルミニウム合金精密部品の加工では製品変形が起こりやすい傾向にあります。アルミニウム合金精密部品の変形原因は多岐にわたり、材料、生産条件、部品形状、切削油性能に関連します。したがって加工変形を低減するため、アルミニウム合金精密部品加工メーカーは様々な対策を講じ、プロセス改善で変形低減を図ることができます。ここではCNC加工におけるアルミニウム合金部品変形を低減するいくつかの方法を紹介します。 アルミニウム素材の内部応力除去 素材の内部応力は、自然時効や人工
社会生産と科学技術の継続的進歩により、新製品が次々と登場しています。機械製造業は国家産業の基盤であり、製品はますます精密・複雑化しています。特に軍事、航空宇宙等の重要産業では製品要求が極めて厳格。显然、従来の汎用機や高度専門自動機では対応不能です。中国が工作機械の消費・輸入で世界最大国となった優位性を背景に、中国における現代製造業の発展トレンドは不可逆的となっています。(CNC加工を中国にアウトソーシングするメリット) CNC技術の適用は伝統製造業に革命的変化をもたらし、製造業を工業化の象徴としただけでなく、CNC技術の継続的発展と適用分野拡大により、国民経済と民生に重要な役割を果たす主要産業
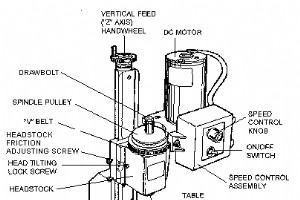
フライス加工は、現代の金属製造業で最も一般的に使用されるプロセスの一つです。日常的に使用する最も一般的で重要な製品の製造に用いられます。フライス加工は、回転切削工具を用いて固定されたワークピースから材料を除去する工程です。加工中、ワークピースは静止したまま切削工具が回転。回転切削工具をワークピースに押し付けると材料が除去されます。(CNCフライス加工とは、CNCフライス加工のすべて) すべてのフライス加工は同じ基本原理に従いますが、フライス加工の種類は異なります。各フライス盤には独自の特性があり、それぞれ固有の長所と短所を持ち、一般的に縦型マシニングセンタ(VMC)と横型マシニングセンタ(HM
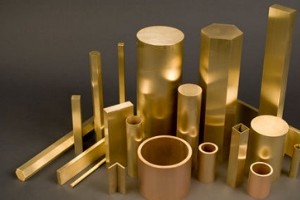
真鍮加工部品の概要 真鍮は銅(Cu)と亜鉛(Zn)からなる合金です。組成バリエーションにより、それぞれ特定の特性を持つ様々なタイプの真鍮が得られます。工業的に加工可能な真鍮では、亜鉛割合は40%を超えず、通常15%以下に抑えて合金の耐食性を維持します。 少量の鉛添加で真鍮の性能が大幅に向上し、切削性が非常に良くなります。真鍮の硬度と切削性により、最も汎用性の高い切削材料の一つとなっています。低摩擦・非磁性合金とされ、色調は深紅から金黄まで多様です。 代表的な真鍮合金 快削真鍮(C360) 快削真鍮、フリーマシニングブラスとも呼ばれ、合金C360真鍮(UNS C36000/EN CW603N
アルミニウム陽極酸化処理は非常に耐久性の高い後処理方法です。部品の性能と外観を向上させるだけでなく、プライマーや接着剤との密着性も高めます。陽極酸化表面処理により、アルミニウムは今日、数千種類の消費者向け・商業用・産業用製品の製造において最も人気のある材料の一つとなっています。 陽極酸化アルミニウムとは 陽極酸化アルミニウムは、優れた耐久性を持つ処理済みアルミニウムです。陽極酸化アルミニウム酸化物を生成するため、金属を一連の槽に浸漬し、そのうちの一つの槽で陽極層を金属自体から成長させる電気化学プロセスを用います。 陽極酸化は、金属表面を装飾性・耐久性・耐食性に優れた陽極酸化皮膜に変える電気化
銅、真鍮、青銅は全く異なる合金ですが、多くの共通点があるため一見すると同じに見え、「赤色金属」としてまとめて呼ばれることがよくあります。 銅 銅合金の最小銅含有量は99.3%。優れた熱・電気伝導体で、電気用途のバスバー、ワイヤコネクタに常用されます。 優れた電気・熱伝導性、良好な強度、成形性、耐食性により多くの製品に採用。耐食性から配管・継手に多用。溶接・ろう付け可能、研磨でほぼあらゆるテクスチャと光沢を実現可能。 抗菌性も優れています。環境保護庁の広範な抗菌試験で、355銅合金(多くの真鍮を含む)が接触2時間で99.9%以上の細菌を殺菌することが判明。通常の変色が抗菌効果を損なわないことも
精密研削加工とは 精密研削加工は、様々な分野で広く採用されている精密製造プロセスです。極めて厳しい公差で金属部品の製造・仕上げを完了する効果的な手法であり、通常は部品の最終加工工程として位置づけられます。 精密研削では砥石を切削工具として使用します。砥石は様々な研削・研磨加工に用いられる消耗工具です。回転する砥石で材料を除去し、平坦な面を創出することで、優れた表面仕上げと高精度な寸法を実現します。 精密加工工場では社内で精密研削を行うケースもあれば、専門業者に外注するケースもあります。製造拠点の多い都市や工場には、このサービスを提供する施設が多数存在します。これらの企業の多くは、SANS Ma
はじめに クロム含有量12%以上、またはニッケル含有量8%以上の合金鋼をステンレス鋼と呼びます。この鋼材は大気中や腐食性媒質において優れた耐食性を示し、高温(450℃以上)でも高い強度を維持します。クロム含有量16〜18%のものは耐酸鋼または耐酸性ステンレス鋼と呼ばれ、一般的にステンレス鋼として知られています。 ステンレス鋼の特徴 ステンレス鋼は、幅広い温度範囲で耐食性、耐スケール性、耐酸性、耐衝撃性、靭性を兼ね備えています。使用環境に応じて多様なグレードと表面仕上げが選択可能なため、多くの用途で理想的な材料となっています。鋼中のクロムが鋼表面に粗く不可視な耐食性クロム酸化物被膜を形成し、機
公差とは? 加工公差、別名寸法精度は、部品サイズの許容変動量です。これは部品の最大・最小サイズ限界として表されます。部品のサイズがこれらの限界内にある場合、部品は公差範囲内と見なされます。しかし、部品の寸法がこれらの限界を超える場合、部品は許容公差を超えており、使用不能と見なされます。 CNC加工に関して、公差は2つの異なる文脈で使用されます:CNC工作機械の観点と、CNC加工設計の観点です。 CNC工作機械において、公差とは部品を加工する際に機械が達成できる寸法精度を指します。CNC工作機械は非常に精密で、一部の機械は±0.0025mmの精度を生み出せます。しかし、異なるCNC工作機械の公差
精密加工は加工精度1ミクロンの加工方法です。精密加工は、特定の厳格な環境、規定の工程規則、精密工作機械、精密測定工具、測定器具を使用して達成されます。金属加工は主にCNC工作機械を中心とした生産形態を採用しています。穴加工を行う際、ほとんどの場合、マシニングセンター、CNC放電加工機、その他の装置を使用して高速・高精度穴あけを行います。高速と高精度は、ユーザー受注を獲得するための重要な競争手段の両方です。 加工には多くの異なるタイプの装置が使用されます。フライス、旋盤、研削、ワイヤーカットのさまざまな方法があります。作業者は、必要な製品精度と使用内容に応じて最適な使用方法を選択します。 精密機
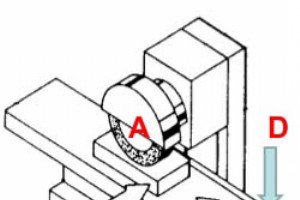
表面研削は、回転する研削ホイールを使用して材料の表面を滑らかにし、金属または非金属材料の表面を滑らかにし、より洗練された外観にする仕上げプロセスです。 研削ホイールの表面で最も一般的に使用される研磨材には、アルミナ、炭化ケイ素、ダイヤモンド、立方晶窒化ホウ素(CBN)が含まれます。 表面研削の種類 表面研削盤とワークテーブルの構造的特徴と構成に基づいて、表面研削盤は4つのタイプに分類されます:横軸往復テーブル表面研削、横軸回転テーブル表面研削、縦軸往復テーブル表面研削、縦軸回転テーブル表面研削。 横軸往復テーブル表面研削 ワークピースは長方形電磁チャックによってワークテーブルに吸着またはクラン
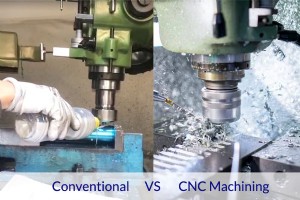
数値制御加工技術は従来の加工技術に由来し、従来の加工技術、コンピュータ数値制御技術、コンピュータ支援設計と支援製造技術の有機的な結合です。テクノロジーの継続的な発展により、現代製造ではますます多くの部品が精密加工を必要とし、ワークピースの加工精度と表面複雑さへの要求も高まっています。したがって、CNC加工は広く注目されていますが、コスト削減の観点では、CNC加工は依然として従来の加工より高価です。ここでは、CNC加工と従来加工の違いと利点を紹介します。 CNCと従来加工の違い 1. 操作方法 CNCシステムはソフトウェアとハードウェアで構成されます。オペレーターはソフトウェアを使用して工作機
実際の操作では、CNC工作機械は主にワークピースの製造に使用され、ワークピースは通常極めて高い加工精度を持っています。CNC工作機械自体の加工精度を向上させたい場合、CNC加工の各ステップで発生しうるエラーを分析し、エラーの根本原因を見つけ、エラーの継続的な発生を防止する必要があります。分析された理由に基づいて対応する対策を講じ、エラーが発生したら即座に補正できます。CNC加工プロジェクト全体において、初期図面段階であっても最終製品確定であっても、あらゆるステップでのエラーは最終加工部品の精度に一定の影響を与えます。 以下では、頻繁に発生するいくつかの主要なエラーについて、エラーの理由と改善方

科学技術の発展に伴い、機械製造技術は大きな変化を遂げました。社会の製品多様化への需要が強まるにつれ、多品種・中小ロット生産の割合が大幅に増加し、従来の汎用加工設備では高効率、高品質、多様な加工要件に適応することが困難になりました。工作機械数値制御技術の応用により、機械加工の準備時間が大幅に短縮され、機械加工全プロセスの自動化レベルが継続的に向上しました。同時に、製造システムのさまざまな生産条件の変化への適応能力も強化されました。 ワイヤー放電加工には、中速WEDM、低速WEDM、高速WEDMが含まれます。 高速ワイヤー放電加工 (WEDM-HS). 電極ワイヤ(通常モリブデンワイヤ)を高速往復
特に指定がない限り、CNC加工部品は「フライス加工」の表面仕上げになります。CNCの減法的性質により、加工後にワークピース表面に小さな工具痕が現れます。したがって、多くの部品は望ましい表面特性や性能(美観、耐食性、耐摩耗性、その他の目的)を得るために追加処理を必要とします。 ここでは、最も一般的な金属CNC表面仕上げについて説明し、用途に最適な表面仕上げを選択するのに役立てていただきます。 一般的な機械加工表面 仕上げ 標準、加工直後の状態 これは標準的な表面仕上げです。加工直後の部品には微細な工具痕が見え、加工表面粗さ(Ra)の標準値は3.2μmです。仕上げパスを適用して表面粗さ
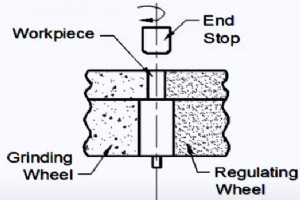
センターレス研削は外径研削プロセスで、時にはOD研削と呼びます。センターレス研削は、ワークピースから材料を除去するプロセスで、通常、短時間で多くの部品を加工する必要がある操作に使用されます。 センターレス研削とは? センターレス研削では、ワークピースは同じ方向に異なる速度で回転する2つの研削ホイールの間に固定されます。1つの研削ホイールは固定軸で回転し、ワークピースにかかる力を軽減します。研削ホイールは通常、接触点でのワークピースより高い線速度を持つことで研削作用を行います。 もう一方の可動ホイールは、ワークピースに横圧をかけるように配置され、通常、ワークピースを捕捉するために粗いまたはゴム結
製造プロセス