工業製造
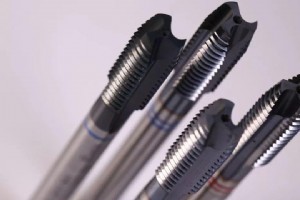
01. タップの品質が良くない 品質には母材、工具設計、熱処理、加工精度、コーティング品質などが含まれます。例えば、タップ断面の移行部での寸法差が大きすぎる、または移行フィレットが設計されておらず応力集中を引き起こす場合、使用中に破断しやすくなります。シャンクと刃部の接合部の断面移行が溶接部に近すぎると、複雑な溶接応力と断面移行部の応力集中が重なり、大きな応力集中を生じ、使用中にタップが破断します。もう一つの例として、不適切な熱処理プロセス:タップの熱処理時に予熱なしで焼入れ加熱すると、焼入れ過熱や焼きすぎ、焼き戻しが不適切、洗浄が早すぎるなどでタップにクラックが生じる可能性があります。 0
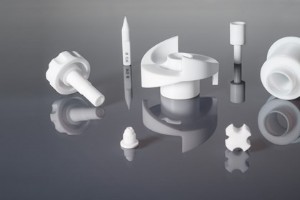
PEEKは優れた機械的特性と高い耐食性を持ち、世界中の製造業者にとって理想的な選択肢となっています。この記事では、PEEK加工の基礎知識を紹介します:PEEKの材料特性、PEEK加工の利点、PEEK加工の一般的な用途、そして機械加工PEEK部品を最大限に活用するためのスキルです。 PEEKとは? PEEK(ポリエーテルエーテルケトン)は高性能エンジニアリング熱可塑性プラスチックで、通常工業グレードまたは医療グレードに分類され、PAEKシリーズ材料の一部です。半結晶性材料はさまざまな工業部品やコンポーネントに使用され、優れた強度、耐摩耗性、寸法安定性を持ち、高温でも性能を維持できます。 PE

曲面フライス加工は輪郭/等高線CNCフライス加工のカテゴリに属します。異なる角度(傾斜、凹面、凸面)を持つ不規則な形状の輪郭や連続曲線の加工を含みます。これは独自の形状を持つほとんどのカスタム部品を完成させる鍵となるプロセスであり、CNC機械技師に基本的な加工手順と原則に関する高度な専門知識を要求します。 この記事では、曲面CNCフライス加工技術について詳しく紹介します。曲面フライス加工時に何に注意すべきか?完全な曲面加工フローはどのようなものか? 曲面部品の加工フロー 曲面部品の加工もCNC加工センターの加工ルールに従います。最終加工部品に到達する前に、まず以下のカテゴリに細分化されます
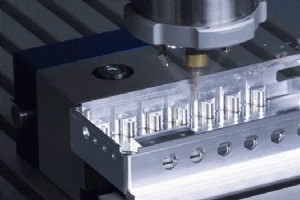
アルミニウム部品の変形には多くの理由があり、材料、部品形状、生産条件に関係しています。主に以下の側面があります:材料内部応力による変形、切削力と切削熱による変形、クランプ力による変形。 アルミニウム加工変形を減らすヒント 1. 素材の内部応力を減らす 自然時効や人工時効、振動処理により、素材の内部応力を部分的に除去できます。予備加工も効果的なプロセス方法です。余肉が多い素材の場合、加工後の変形も大きくなります。素材の余分な部分を予備加工し、各部の代を減らせば、後工程の加工変形を減らせるだけでなく、予備加工後に一定期間置くことで内部応力の一部を解放できます。 2. 工具の切削能力を向上
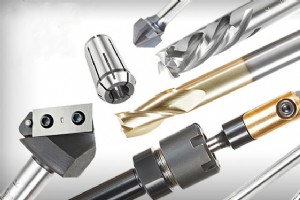
加工における工具選定の重要性は言うまでもありません。工具選びを学べば、作業がスムーズになります。したがって、工具選定の15のルールを真剣に受け止めるべきです。 1. 加工において最も重要なのは工具である どの工具が動作を停止しても、生産が止まることを意味します。しかし、すべての工具が同じ重要度を持つわけではありません。最も長い切削時間を持つ工具は生産サイクルにより大きな影響を与えるため、同じ前提であれば、この工具により多くの注意を払うべきです。また、重要部品の加工や加工公差に最も厳しい要求がある工具にも注意を払うべきです。さらに、ドリル、溝入れ工具、ねじ切り工具など、比較的チップ制御が悪い工
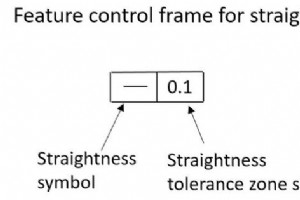
精密加工において、部品の直線度要求は非常に重要です。この記事では直線度について、主に定義、シンボル、公差、測定方法、よくある問題を紹介します。 直線度(GD&T)の定義 形状制御は、最終形状と理想形状の偏差を制限できます。GD&T直線度は、形状が理想状態に近いことを保証する公差の一つです。 直線度は、呼び出し方によってGD&Tにおいて全く異なる2つの機能を持ちます。通常の形態である「面直線度」では、面または形状上の線の形状を制御する公差です。軸直線度は、部品軸で許容される曲がりの量を制御する公差です。この値は通常、最大実体状態(MMC)を含む呼び出しで指定されます。この2つの指定は大き
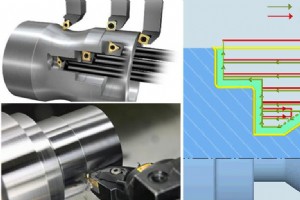
CNC旋盤は最も広く使用されているCNC工作機械の一つです。主にシャフト部品、ディスク部品の内外円筒面、任意の錐角を持つ内外円錐面、複雑な回転内外曲面、円筒・円錐ネジなどの切削加工に使用され、対称的な回転部品の加工に適しています。 最も一般的な旋削輪郭であっても、異なるプロセスが存在します。一部のCNCシステムでは、これらのプロセスオプションは「横切削旋削」「縦切削旋削(別名『往復旋削』)」「溝切削」に分類されます。以下でこれらを詳しく理解しましょう。 1. 横切削旋削 横切削旋削の特徴: 横切削旋削では、旋削工具の移動方向が工作物の回転軸と平行です。 メインスピンドルの場合、工具の移動
製造業界の競争が激化する中、信頼できるトップメーカーは非常に貴重な存在となっています。また、社内で行うあらゆる製造活動は、他の管理業務に加えて企業に大きな負担をもたらします。 この問題を解決するため、今日多くの業界では複数の製造タスクを専門のサードパーティ製造エキスパートにアウトソーシングする傾向があります。しかし、複数のサービスプロバイダーを抱えると、企業にさらなる負担と不確実性が生じます。 サードパーティ製造を実施する最良の方法は、ターンキー加工サービスを選択することです。これらの専門製造エキスパートは、製品製造のあらゆる重要な側面をカバーする迅速な製造サービスを提供します。 ターン
アルミニウムは地球上で最も一般的な金属の1つです。自動車、航空宇宙から建設まで幅広い業界でさまざまな機能を果たしています。その合金は性質が独特で、素晴らしい特徴を持っています。 アルミニウムプロファイル仕上げ加工で特に制御する必要があるのは加工誤差ですが、一部の誤差は避けられません。今日はアルミニウムプロファイル仕上げ加工のいくつかの誤差を紹介します。また、生産におけるアルミニウム加工の間違った方法への解決策も紹介します。 アルミニウム加工誤差のタイプ: 1. 治具誤差: 工業用アルミニウムプロファイルの仕上げプロセスにおいて、治具は部品加工、工具、CNC旋盤を適切な部分から来させるもので
加工作業において、熱エネルギーは非常に重要な役割を果たします。熱エネルギーの存在により、工具とワークにさまざまな悪影響が生じます。切削温度がわずかに高いだけでも、加工対象の切削工具とワークにとって非常に不利です。製品品質と生産性を損なうことなく、できるだけ低減して制御する必要があります。 クーラントは研削、フライス、旋削などの加工において重要な部分です。工具寿命を延ばし、加工部品の表面仕上げを改善するのに役立ちます。クーラントの役割と種類を理解することで、あなたの機械と操作に適したクーラントを選択できます。クーラントの濃度レベルを適切に維持することで、クーラント自体の寿命を延ばすだけでなく、
現在、世界は産業経済からデジタル経済へ移行しており、製造業はデジタル変革と発展の歴史的段階にあり、デジタル化、インテリジェンス、ネットワーク化、自動化の段階を経て継続的に飛躍しています。 近年、中国のデジタル経済のGDPにおける割合は年々増加し、2017年には32.9%に達し、規模は27.2兆元に達しました。産業デジタル化の激しい波は、製造業のアップグレードと変革に大きな影響を与えています。 産業デジタル化とは、データを重要要素とし、価値解放を核心とし、データエンパワーメントを主線とし、新世代デジタル技術によって支援・主導される、産業チェーンの上流から下流までのすべての要素のデジタルアップ
品質は企業成功の鍵です。あらゆる加工業界は製品品質を非常に重視しています。したがって、製品の検査工具は特に重要です。今日は加工業界の基本検査工具であるノギス(バーニアキャリパー)を紹介します。 この記事では、ノギスの定義、読み取り方法、保管方法、注意点を紹介します。お役に立てば幸いです。 ノギスの定義 ノギス(VERNIER CALIPER)は、加工の荒加工と半仕上げ加工において加工部品をチェック・確認し、公差の大きい加工部品の寸法を測定するために使用される装置です。長さ、内径、外径、深さを測定する測定工具です。ノギスはメインスケール(主尺)と主尺に接続されたスライド式バーニア(副尺)で構
実際のワーク加工では、ワークの具体的な加工精度とプロセス要件、具体的な加工条件に応じて、正しい操作方法を合理的に選択し、製品精度を確保すべきです。 マシニングセンタの精度は加工品質に影響します。今日は以下の観点から検討します:機械選択、工具ホルダー選択、工具選択、加工計画、プログラム生成、オペレーター要件など、CNC部品加工時の加工精度に問題がないよう確保します。 1. ワーク寸法は正確だが表面仕上げが悪い 原因: 工具先端が損傷し、鋭くない 工作機械が共振し、設置が不安定 機械にクローリング現象がある 加工工芸が良くない 対策: 工具が摩耗または損傷で鋭くない場合、再研削またはより
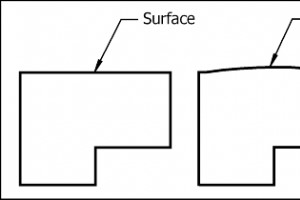
2つの面を比較してみてください。どちらの面が完全に平らでしょうか?実際、完全に平らな面は存在しません。完全には平らでないが、適切に機能するほど平らな面をどう設計するか?平面度公差で制御します。 この記事では、平面度の表示、公差、測定方法、平面度と従来公差の違い、正しい位置での使用による効率最大化について紹介します。 平面度の定義と記号 GD&T平面度は非常にシンプルです。一般的な記号で、面の平らさを示し、他の基準や特性とは無関係です。部品上の面が理想平面からどの程度ずれるかを制御します。 平面度公差の公差帯は2つの平行平面に基づきます。一方は面上の最高不規則部の頂点に位置します。もう一
焼入れ焼戻し処理:焼入れ後の高温焼戻しを焼入れ焼戻し処理と呼びます。高温焼戻しとは500~650℃での焼戻しを指します。焼入れ焼戻しにより、鋼の性能と材質を大幅に調整でき、強度、塑性、靭性が良好で、優れた総合機械的特性が得られます。 焼入れ焼戻し後、焼戻しソルバイトが得られます。焼戻しソルバイトはマルテンサイトの焼戻し時に形成されます。光学金属顕微鏡で500~600倍に拡大して初めて区別できます。フェライト基地上に炭化物(セメンタイトを含む)の球状粒子が分散した複合組織です。また、マルテンサイトの焼戻し組織であり、フェライトと粒状炭化物の混合物です。このときフェライトには基本的に炭素過飽和
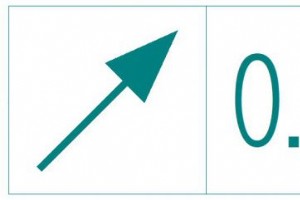
ASME Y14.5 2009 GD&T規格によると、14の幾何公差は5つのグループに分類されます。円周ランアウトは「ランアウト」カテゴリに属し、面の円形要素の形状と基準軸との関係を制御するために使用されます。 この記事では、円周ランアウトの定義、記号、測定方法、全ランアウトとの違いを紹介します。 円周ランアウトの定義と記号 円周ランアウト(しばしば単に「ランアウト」と呼ばれる)は、基準軸に対する円形プロファイルの2次元測定です。円形断面が理想的な円にどれだけ適合しているかをチェックします。真円度と似ています。 円周ランアウト記号 ランアウト記号は北東を指す斜め矢印(↗)です。これはラン
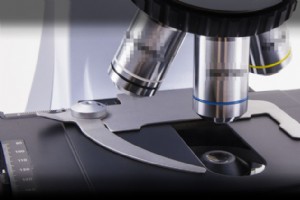
品質は企業成功の鍵であり、加工業界は製品品質を非常に重視しています。したがって、製品専用の検査工具は特に重要です。今日は加工業界の検査工具である工具顕微鏡を紹介し、主にその操作方法とメンテナンスについて説明します。 工具顕微鏡とは? 工具顕微鏡は設計がコンパクトで、サイズが小さく、軽量です。小型の機器・装置で、2つの部分で構成されます。一つは観察顕微鏡、もう一つは精密移動クロステーブルで、指示を容易に読み取れます。加工現場が限られている場所でも使用できます。 工具顕微鏡は精密部品製造業で広く使用されています。主に二次元測定、また三次元補助測定にも使用されます。標準接眼レンズも比較測定に使用
精密部品加工とは、材料と職人技の観点から、非常に慎重な職人技で作られた小さく精巧な部品です。バッチ生産品ではなく、一種の機械加工でもあります。精密部品において加工は非常に厳格です。部品の精度は企業の競争力の基盤の一つを表します。精密加工におけるワーク加工要件は一般的にCNCを使用して部品の精密加工を行います。 精密加工を実行する際、機械加工工場は顧客のワーク加工技術要件を満たすだけでなく、必要な性能を持ち、生産効率と作業員効率の向上にも注意を払うべきです。これにより、顧客により経済的で長期的に効果的なサービスを提供できます。高精度部品加工メーカーにおける一般的な加工操作プロセスを説明します!
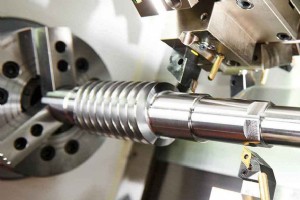
軸部品は一般的な部品タイプです。その構造は回転体で、長さは一般的に直径より大きいです。さまざまな機械装置で伝動部品を支持し、トルクを伝達し、荷重を負担するために広く使用されています。軸部品の加工は一定のルールに従う必要があります。この記事で具体的な加工手順と注意すべき問題を学べます。 1. 軸部品の基本加工ルート 軸部品の主要加工面は外周面と一般的な特殊形状面です。したがって、さまざまな精度等級と表面粗さ要求に応じて最適な加工方法を選択すべきです。基本加工ルートは4つにまとめられます。 第1は、荒旋削→半仕上げ旋削→仕上げ旋削の加工ルートです。これは一般材料の軸部品外周加工で選択される最も
生活水準の向上に伴い、人々は金属質感のあるものを好むようになり、アルミニウム製品が多くの業界でますます使用されるようになりました。鋼や超合金と比較して柔らかい金属で、HRC硬度は高くありませんが、より靭性があります。したがって、工具への相対的な要求はより高くなります。柔らかい金属を高硬度の超硬フライスカッターで切削すると、切れ刃が欠け、工具寿命が非常に短くなります。高品質で低硬度、溶着しにくい工具で加工を完了する必要があります。工具だけが機械の速度と効率を向上させる唯一の方法です。 CNCアルミニウム部品の加工用チップ(インサート)選び方 アルミニウム合金加工、特に小代仕上げ加工では、イン
製造プロセス