工業製造
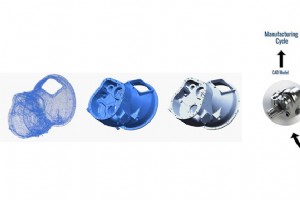
リバースエンジニアリングとは リバースエンジニアリングとは、既存製品を調査して詳細な情報と仕様を特定し、それらがどのように製造され、どのように機能するかを理解するプロセスです。例えば、機械で使用されている多くの古い部品は時間の試練に耐えてきました。部品が故障または完全に損傷した場合、デバイス全体ではなくその部品を交換できます。リバースエンジニアリングと呼ばれるプロセスが、これらの部品の交換を可能にします。 機械アセンブリの場合、これは通常、分解、分析、測定、部品記録を含みます。リバースエンジニアリングは機械部品やコンポーネントに限定されません。電子部品、コンピュータプログラム(ソフトウェア)、

CNCフライス盤で金属を切削する際、工具がワークに切り込みワーク材料をチップに変形させるために必要な力を切削力と呼びます。切削力は切削動力の計算、工具・工作機械・治具の設計、切削条件の策定の重要な基礎となります。自動化生産では、切削力を用いて切削プロセスと工具の作業状態を監視することもできます。 CNCフライス盤の切削力と切削動力 1. CNCフライス盤の切削力の発生源 切削力の発生源は、一方面ではチップ形成過程での弾性変形と塑性変形時に生じる抵抗、他方面ではチップと工具すくい面の間の摩擦抵抗、およびワークと工具逃げ面の間の摩擦抵抗です。 2. 切削力とその分解 切削時の総切削力Fは空間力です
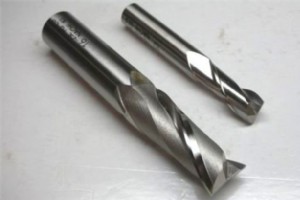
CNC加工は依然として金属切削加工のカテゴリーに属しますが、独自の特徴を持っています。主に高度な自動化、長時間の連続加工プロセス、工具セッティングにかかる時間が従来加工より複雑で時間がかかることが特徴です。したがって、工具選定において考慮すべき問題が多くあります。本記事ではCNCで一般的に使用される工具の関連知識をお届けします。良い工具はCNC加工効率を向上させる第一歩だと信じています。 工具材質とコーティング 現在使用されているさまざまな工具材質にはそれぞれ特性があり、異なる加工要件に適しています。一般的な工具材質に必要な特性には、低摩擦係数、高精度、良好な熱伝導性、十分な靭性と衝撃抵抗が含

適切な工具はあらゆる加工プロセスで最も重要な部分です。フライス加工部品を開発したい場合、特定の機能を持つフライス工具が必要です。 そのため、CNC加工ワークショップではさまざまな操作に異なる工具を用意しています。特に再利用可能な工具を再利用し、古い工具を先進的な工具に置き換えることもあります。品質と耐久性に焦点を当て、これにより作業能力が拡大します(摩耗も減少)。しかし、工具の形状を考慮したことはありますか? 考慮していなければ、なぜ工具の形状に注意を払うべきかをお伝えします。CNC工作機械の世界の深淵へ潜ってみましょう! フラットボトムドリルは作業を容易にし、手元のアプリケーションをシンプル
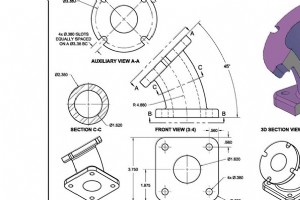
かつて設計者は紙と鉛筆などのシンプルなツールで部品図を描く必要がありました。CADソフトウェアの登場と適用により、製造業の設計と生産方法が変わり、すぐにCNC加工プロセスに取り入れられました。CADファイルは通常、機械設計と製造に使用され、図面作成をより自動化・正確にします。CADファイルを使用すると、内部形状を含む部品のあらゆる詳細を確認でき、3Dモデルを拡大し、任意の軸で回転させて部品をより深く理解できます。さらに、CADによりワークがCNC製造プロセスを通過する動きをシミュレートすることが可能になります。(関連記事:機械加工製造のためのCAD図面の準備方法) ほとんどの製造業者は3D C
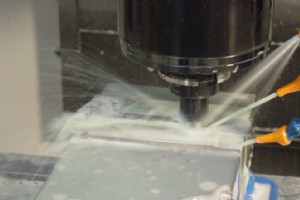
機械製造プロセスにおいて、精密加工には精密研削、研磨、超仕上げ、研削、ホーニング、精密ボーリングとリーミングが含まれます。これらの加工の途中で冷却潤滑剤が使用されます。使用中のクーラントの固有特性を維持することに注意を払うことは非常に重要であり、これはろ過にかかっています。 ろ過精度の決定 クーラントのろ過精度は、一般的にろ過液中の残留切りくずの粒子サイズまたは量によって測定されます。測定方法は、液槽底部に堆積した切りくずをろ紙に移し(または一定量の清浄液をろ紙でろ過);乾燥後、顕微鏡で切りくずの粒子サイズを観察します。最大5粒子の平均値を取り、拡大写真を撮って保存するのが最適です。また、PP
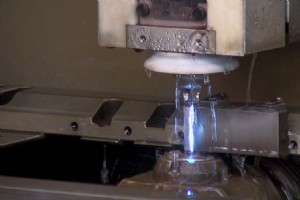
すべてがワイヤー放電加工でできるわけではありません。加工図面を分析・検討し、既存の加工設備に基づいてこの工法の実現可能性を検討します。以下の状況では加工できません: 狭い隙間が電極ワイヤの直径と放電隙間の合計より小さい パターンの内角にR角が許されない、または要求される内角のR角が電極ワイヤの直径より小さい 非導電性材料のワーク ワーク厚さがワイヤーフレームのスパンを超える 加工長さが工作機械のX・Yキャリッジの有効ストローク長を超え、かつ高精度が要求される ワイヤー放電加工の条件を満たす場合、部品の加工要件(表面品質、寸法精度など)に応じて、中速ワイヤー放電加工と低速ワイヤー放電加工のど

研削はほぼすべての工作現場で見られる加工プロセスです。一部の研削作業は比較的シンプルですが、非常に小さな公差の維持や難削材の加工など、複雑な研削作業もあります。研削は製造業で幅広く応用されています。多くのプロセスと同様に、最適なツールを選ぶことが極めて重要です。 良好な結果(より良い仕上げと長い砥石寿命)を得るには、砥石の正しい選択が非常に重要です。選択肢となる砥石は幅広く、異なる種類の砥粒の違いは時に混乱を招きます。 砥石は研削切削工具です。砥石表面に分布する砥粒が数千の切削点を形成し、微小な材料片を切り取ります。これらの粒子は結合剤(多くの場合、選択された粘土の混合物)によって保持され、気
コンピュータ数値制御(CNC)加工は、技術装置を用いて材料を自動的に製品、部品、試作品に加工する技術です。これは減材製造の一形態であり、航空宇宙、自動車、電力などの技術産業で使用される精密部品の製造に一般的な方法となっています。 使用される材料は通常、金属、木材、プラスチック、複合材料で、ナイフ、ドリル、旋盤、プレス、ワイヤー放電加工機(EDM)などのCNC工具で加工できます。 CNC旋盤技術者は最も需要の高い職種です。CNC工作機械プログラミングは高度な5軸機で行われ、三次元思考と大型部品製造を統合します。CNC技術者は一方では操作し、他方では問題を解決します。これは創造的な解決策であり、今
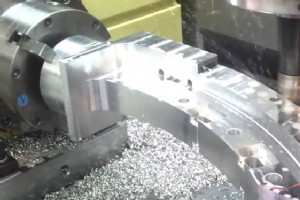
加工精度とは、加工後の部品の実際の幾何学的パラメータ(寸法、形状、位置)と理想的な幾何学的パラメータの一致度を指します。加工において誤差は避けられませんが、許容範囲内に収める必要があります。誤差解析を通じてその変化の基本法則を把握し、対応する対策を講じて加工誤差を減らし、加工精度を向上させます。 加工誤差の要因 誤差があれば原因があります。主なものは以下の通りです: 1. 主軸回転誤差 主軸回転誤差とは、主軸の実際の回転軸が各瞬間において平均回転軸に対してどれだけ変動するかを示します。主軸のラジアル回転誤差の主な原因は:主軸ジャーナルの複数セクションの同軸度誤差、ベアリング自体の各種誤差、ベア

フライス、旋削、研削では対応できない場合、製造エンジニアはEDM(放電加工)を選択します。これは二者択一のような選択です:加工不能ならEDMを選ぶ。EDMと従来工法は相補的な関係にあります。ワイヤー放電の切削速度はフライスや旋削より劣りますが、他の面で優れています。 従来加工と比較したEDMの利点 複雑形状の加工 EDMを使用する場合、切削力がなく、工具もワークも回転しません。また、ワイヤー放電加工では通常直径0.010インチ(約0.25mm)のワイヤーを使用します。これらは以下を意味します: 薄肉形状が可能 小さな半径の内角を切削可能 ワイヤー放電機で押出ダイスのスリットを切削可能 型彫り
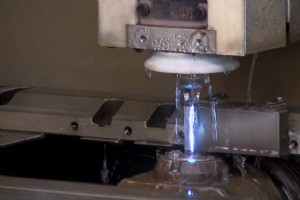
すべての加工がワイヤー放電加工で可能というわけではありません。加工パターンを分析・検討し、既存の加工設備を考慮してこの工法の実現可能性を判断します。以下の状況では加工ができません: 狭い隙間が、電極ワイヤの直径と放電隙間の合計より小さい場合 内角にR角が許されない、または要求される内角のR角が電極ワイヤの直径より小さい場合 非導電性材料のワーク ワークの厚さがワイヤーフレームのスパンを超える場合 加工長さが工作機械のX・Yキャリッジの有効ストローク長を超え、かつ高精度が要求される場合 ワイヤー放電加工の条件を満たす場合、部品の加工要件(表面品質、寸法精度など)に応じて、中速ワイヤー放電加工
特定の条件下では、最も強靭な金属部品であっても腐食の影響を受ける可能性があります。腐食は金属が周囲の環境と反応することで発生します。あらゆる金属が一定程度の腐食を受けますが、金属の種類によって反応する環境は異なります。 完全に腐食から免れられる金属は存在しません。しかし重要なのは、適切な手順を踏むことで腐食を防止または最小限に抑えられることです。これらの手順には、優れた製品設計、材料選定、表面処理の適用が含まれます。 本記事では、CNC加工技術で製造される金属部品の腐食を低減するためのいくつかの方法について解説します。 腐食とは何か 腐食は、金属が環境中の酸化剤と反応することで発生します。この
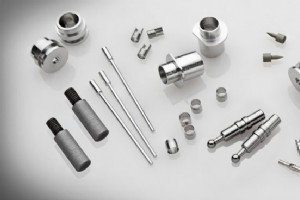
研磨とは、機械的、化学的、または電気化学的作用を用いてワークの表面粗さを低減し、滑らかな表面を得ることです。研磨は部品表面の仕上げ加工です。主な目的は、前工程の加工痕跡(ナイフ跡、傷、ピット、鋭いエッジ、バリなど)を除去し、部品の表面粗さを改善して明るく滑らかな表面を得ること、美観を高めることです。しかし、研磨は製品の寸法精度と位置精度を向上させることはできません。研磨時の材料除去量は非常に少なく、通常マイクロメートル単位です。 研磨プロセスの前には、研磨対象ワークの表面品質が高品質でなければならないため、前研磨プロセスは通常「研削」です。現在、消費者電子機器、家電、自動車など様々な業界で広
補正は異なる機械タイプに異なる理由で適用されますが、すべての補正形式はCNCユーザーが工具に関連する予測不能な状況を考慮できるようにします。 CNC使用における補正の適用方法を議論する前に、まず一般的な観点から補正を見てみましょう。 工具補正は加工精度と品質を決定します。CNCシステムには工具長補正、工具半径補正、治具オフセット補正があります。これら3種類の補正は、加工における工具形状によるパス問題を基本的に解決できます。 工具長補正: 1. 工具長の概念 工具長は非常に重要な概念です。部品をプログラミングする際、まず部品のプログラミング中心を指定し、次にワークプログラミング座標系を確
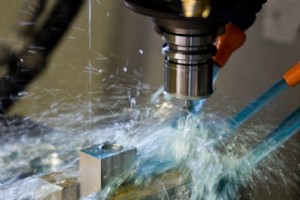
精密部品の加工後、表面には粘着性の切削液、グリース、汚れ、その他のゴミが付着します。部品にメッキ/コーティングが必要な場合、メッキ前にすべての部品を超音波洗浄する必要があります。 部品洗浄の目的は、鋳造砂、鉄粉、錆、研磨剤、油、ほこりなど、表面に残留するあらゆる汚れを除去することです。洗浄後の部品清浄度は、建設機械の組立品質と使用寿命に直接影響するため、部品洗浄は建設機械組立の重要な工程です。部品洗浄をうまく行うには、材質、構造特性、汚染度、清浄度要求に応じて洗浄剤と洗浄方法を正しく選択する必要があります。 精密CNC加工部品を正しく洗浄する方法をご存知ですか?今日は、SANS Machi
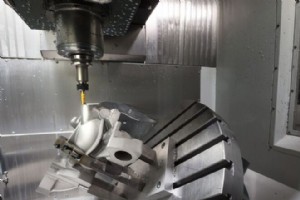
5軸加工とは? 5軸加工はCNC加工の一形態です。現在一般的に使用されているマシニングセンタは一般的に3軸3連結マシニングセンタです。3軸とはマシニングセンタのX、Y、Z軸を指します。もちろん4軸マシニングセンタもあります。4軸マシニングセンタとはX軸、Y軸、Z軸とA軸を指し、ここでA軸はX軸周りの回転軸を指します。5軸マシニングセンタとは、X、Y、Z軸に加えてB軸があり、B軸はY軸周りの回転軸を指します。この技術は船舶、航空宇宙、自動車、軽工業、医療などの高精度機器製造分野で広く使用されています。 従来の金型加工では、3軸マシニングセンタと立形マシニングセンタが一般的にワークのフライス加工
多くの金属機械や部品にメッキを施す表面処理には、よく知られた多くのメリットがあります。メッキは部品を摩耗と腐食から保護し、部品性能を向上させ、さらには部品の電気伝導度を増減させることさえできます。 無電解ニッケルメッキと硬質クロムメッキは2つの一般的な表面処理です。どちらが優れているかは製造業者の間で議論の的になっています。そこで、両者の違いをよりよく理解するための事実を紹介します。各メッキ方法の詳細な紹介と比較に焦点を当てます。 硬質クロムメッキと無電解ニッケルメッキの定義 硬質クロムメッキとは? クロムメッキは金属物体にクロム層を適用するプロセスです。工業用クロムメッキプロセスの最初
実際の生産現場から、CNC加工プロセスのよくある問題と改善方法、そして速度、送り速度、切り込み深さという3つの重要な要素を異なる用途でどう選ぶかをまとめました。ご参考ください。 ワークの過剰切削(オーバーカット) 原因: 工具の跳ね返り、工具剛性不足(長すぎる、または細すぎる)による工具の跳ね返り。 オペレーターの不適切な操作。 切削代が不均一(例:曲面側面0.5、底面0.15)。 不適切な切削パラメータ(許容差が大きすぎる、SF設定が速すぎる等)。 改善策: 工具使用の原則:太く短く(大きくても小さくはダメ、短くても長くはダメ)。 コーナークリーニングプログラムを追加し、代をでき
スタートアップ企業として、多大な努力と莫大なプレッシャーがかかります。投資家は新製品をできるだけ早く市場に投入したいと考え、創業者は市場投入前に製品の高品質を確保したいと考えます。通常、この2つの目標は矛盾しています。品質を犠牲にせずに製品を迅速に市場投入することは可能でしょうか?短い答えは:はい、可能です。ラピッドプロトタイピング手法を用いるスタートアップは、短期間で製品設計を改善できます。 今日のスタートアップは、これまで以上に多くのツールとサービスを利用でき、革新的な製品開発が容易になっています。試作製造サービスと提携することで、スタートアップは物理的な試作モデルと短いターンアラウンド
製造プロセス