工業製造
旋削加工における一般的な故障の一つは振動です。旋盤が振動すると、プロセスシステムの正常な切削プロセスが乱され破壊され、加工表面品質が深刻に悪化するだけでなく、工作機械と切削工具の寿命も短縮されます。したがって、工作機械が発生する振動を減らまたは排除するための対策を講じる必要があります。 今日は、加工プロセスにおけるワークシステムと工具台システムの変形によって引き起こされる低周波振動の原因と排除対策を主に紹介します。 01 低周波振動の主な特徴 工作機械の回転部品と伝達システムの振動を除外した後、旋削振動の主なタイプは、旋削速度に変化しない自励振動です。 低周波振動の主な特徴は: 振動周波数
部品を加工する際、一部の設計は他より製造しやすいため、さまざまな形状の加工しやすさは重要な考慮事項です。アンダーカットは標準エンドミルでは実現できない形状です。このため、アンダーカットを持つ部品の設計はしばしば困難であり、このような難加工形状を持つ部品の製造には、最良の結果を得るためにいくつかの重要な考慮事項と専門知識が必要です。 アンダーカット加工とは? アンダーカット加工は、加工部品に凹みや窪み形状を作成する加工技術です。ほとんどの加工サービスで使用される標準切削工具(エンドミルなど)ではアンダーカットを作成できません。また、加工においてアンダーカット部品を設計することは難しいと思われます
アルミニウムは非鉄金属の中で最も広く使用されている金属材料であり、その用途範囲は拡大し続けています。アルミニウム材料で製造されるアルミニウム製品は多種多様です。統計によると、アルミニウム製品は70万種類以上あります。建設・装飾産業から輸送産業、航空宇宙など、さまざまな産業で異なるニーズがあります。今日は、アルミニウム製品の変形を防ぐ方法を紹介します。 アルミニウムの利点と特徴 低密度。アルミニウムの密度は約2.7 g/cm³。鉄や銅の密度の約1/3です。 高い可塑性。アルミニウムは優れた延性を持ち、圧縮、引き伸ばしなどの圧力加工手段でさまざまな製品にできます。 耐食性。アルミニウムは強い負の
多くの設計選択は、材料、数量、複雑さに帰着します。これらは部品の3つの重要な特徴であり、どの製造プロセスが部品に最も適しているかを決定します。 「過剰設計」という言葉を聞くと、意図した用途に対して複雑すぎるように見える、私たちが皆遭遇したことのある過度に複雑な製品を思い浮かべるかもしれません。 過剰設計は実際には、開発・保守・運用コストが高すぎる非効率な製品、サービス、インフラ、建物、設備、機械を指し、関連しています。これらを過剰記述、過剰描画、過剰設計と呼び、負の影響を及ぼします。 エンジニアリングでは、ハードウェアとソフトウェアの過剰設計を区別できます。ソフトウェアはより柔軟性と自由度が高
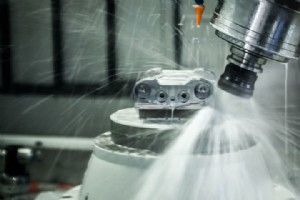
試作や量産品の製造を望むとき、CNC加工は良い選択肢です。しかし、加工コストが人々を躊躇させる主な理由となることがよくあります。CNC部品のコストに影響を与える要素には、材料、設計、表面処理、数量、納期などがあります。幸い、豊富なCNC加工経験を持つ専門家は、切削コストと最終製品価格の大幅な削減を支援できます。 この記事では、エンジニアたちのトップ10のスキルをまとめました。これらの実証済みのスキルに従うことで、設計要件を満たしながらコストを最小化するために最適化された部品を得ることができます。 CNC加工部品のコストに影響する要因 コスト削減の方法を議論する前に、CNC部品の価格に影響する以
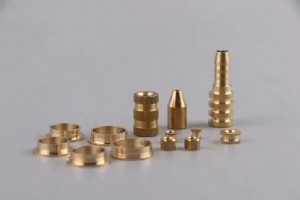
CNC銅加工は、さまざまな産業で銅部品を製造するための最も精密な金属加工サービスの一つです。銅は延性、展性があり、熱と電気の良い導体です。これらの特性により、CNC加工に適した選択肢となります。CNCで加工された銅部品は、自動車、航空宇宙、医療などの産業で使用されています。銅は最も加工しやすい材料の一つであり、機械加工者が材料の特性を最大限に活用できます。 この記事では、CNC銅加工に関するすべての情報、その用途、加工前の考慮すべきさまざまな要因を紹介します。各合金の特性、利点、欠点を理解すれば、設計要件に応じて理想的な銅合金を選択できます。 CNC加工用の一般的な銅グレードと銅合金 CNC加

従来の研磨と比較して、電解研磨には低コスト、省スペース、複雑なワークの研磨が可能など、従来の研磨に比べて比類のない大きな利点があります。 めっき前の金属部品の前処理やめっき後の仕上げとして、また金属表面処理単独にも適用されます。例えば、複雑な形状の金属部品、特殊工具・器具、各種コーティングの装飾処理と表面仕上げに電解研磨がよく使用されます。 一定条件下では、電解研磨を重い機械研磨の代替として使用することもできます。電解研磨には生産効率が高く操作が容易という利点があります。デメリットはコストが高く、寿命が短く、再生が困難なことです。 電解研磨は、材質と形状の面から加工が困難なワークに対する効果
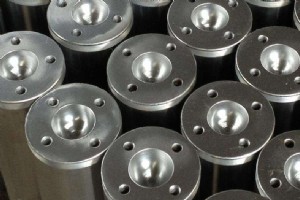
電解研磨は、研磨対象のワークを陽極、不溶性金属を陰極として電解槽に同時に浸し、直流電離反応によって選択的な陽極溶解を生じさせ、ワーク表面の微細なバリを除去して光沢を高めます。電解研磨は主に、鏡、ステンレス食器、装飾品、注射針、ばね、刃物、ステンレスパイプなど、表面粗さが小さい金属製品や部品の研磨に使用されます。また、特定の金型(ベークライト金型、ガラス金型など)や金相研磨片の研磨にも使用できます。 原理 理論は主に、ワークから分離した金属イオンと研磨液中のリン酸がリン酸塩膜を形成し、ワーク表面に吸着するというものです。この膜は突起部では薄く、窪みでは厚くなります。突起部では電流密度が高いため速
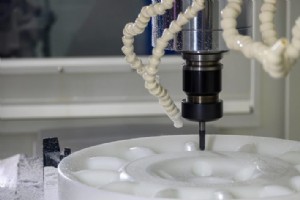
ポリアセタールホモポリマー(POM)は、耐衝撃性と耐摩耗性を備えた半結晶性熱可塑性樹脂で、さまざまな加工用途に広く使用されています。優れた材料特性と高い加工性から、機械加工者に好まれています。 本質的に不透明ですが、POMはさまざまな色で利用可能です。密度は1.410〜1.420 g/cm³、結晶化度は75〜85%、融点は175℃です。 POMはフライス加工や旋盤加工などの機械加工に非常に適しています。レーザー切断も可能で、そのペレットは射出成形やプラスチック押出成形にも使用できます。 今日は、この材料の特性とCNC加工プロセスでこの材料を使用する利点を主に紹介します。 電気的特性 POMは
黒色酸化被膜(化学的黒染めとも呼ばれる)は一種のコンバージョンコーティングで、ギア、油圧ブロック、工具、機械部品などの小型で複雑な可動部品に通常使用されます。このコーティングは、他の仕上げと同等の効果をより低コストで提供し、独自の利点を持つ点が特徴です。以下に黒色酸化被膜の定義、プロセス、利点を詳しく紹介します。 黒色酸化被膜とは? 黒色酸化鉄を鉄系金属やその他の材料に形成するプロセスを一般的に黒色酸化と呼びます。黒色酸化プロセスは、鉄系金属材料、ステンレス鋼、銅および銅合金、亜鉛、粉末冶金、銀ハンダに対する化学変換被膜です。このプロセスは、耐食性の向上、外観の改善、光反射の最小化を目的として
電解研磨は、研磨対象のワークを陽極、不溶性金属を陰極として電解槽に同時に浸し、直流電離反応によって選択的な陽極溶解を生じさせ、ワーク表面の微細なバリを除去して光沢を高めるプロセスです。 今回は、電気めっきの日常的な加工・生産における電解研磨の基礎知識について、Q&A形式で紹介します。お役立てください。 1. 研磨面に灰色や黒色の斑点が出るのはなぜですか? 原因分析: 酸化皮膜が完全に除去されていない可能性があります。酸化皮膜が局部的に残存しています。 解決策: 酸化皮膜除去を強化してください。 2. 研磨後、ワークのコーナーや先端に過度の腐食が発生する原因は? 原因分析: エッジ、コー
ギャング型工具はスイス型旋盤で高速・高精度・コスト効率に優れます。タレット型工具は柔軟性と容易な工具セットアップを提供します。どちらが作業に適しているでしょうか? 以前、スイス型旋盤と汎用旋盤の5つの主要違いについて議論しました。スイス型機械は1サイクル内で複数工具を使用して部品加工を行います。切削工具は工具機構により交換され、ワークに接触させられます。 本記事では、適切な工具タイプ選定の重要性について説明します。利用可能な工具タイプの詳細と、それらが最終製品品質とコストに与える影響をご覧ください。 現代の旋盤では、工具機構は主に2つの異なる構成があります タレット型 タレット型工具は、回転イ
材料選定はスイス型旋盤でのコスト効率の良い加工に不可欠です。最も一般的なステンレス鋼SUS304とその改良版SUS303合金は、切削性とその他特性でどう異なるのでしょうか。 最高品質の機械加工部品を生産するには、加工プロセスに影響する複数の要因を考慮する必要があります。考慮の出発点は: 作業に最適な機械の選定、作業に適した工具の選定 最も適した材料 そして最後に後処理技術 本記事では、加工ジョブの材料選定詳細に焦点を当てます。 幅広い機械加工用途でステンレス鋼は第一選択材料です。優れた機械的・化学的特性に加え、ほぼあらゆる用途に適した多様な合金が存在します。 スイス型旋盤での部品加工には、
第4次産業革命であるインダストリー4.0が始まっています。製造業はデジタル変革と指数関数的技術の活用を通じて破壊的変化を経験しています。近年大きな注目を集めていますが、多くの企業と起業家にとって依然として抽象的な概念です。 インダストリー4.0とは? 過去250年間、一連の産業革命が製造業の生産方式を変革してきました。それらは以下の通りです: これらの革命がウィジェット製造を永遠に変えたように、インダストリー4.0も同等の変革的インパクトを約束します。 インダストリー3.0が個別プロセスと機械の自動化に焦点を当てたのに対し、インダストリー4.0はすべての物理資産のエンドツーエンドのデジタル化と
高度な工場自動化とインダストリー4.0の到来により、自律製造システムの重要性が増しています。適切な切りくず処理は、真の自律加工を可能にする必須要素です。チップ形成に影響する要因とその制御技術について解説します。 近年、工作機械は継続的に改良され、自律加工システムは工場自動化の不可欠な構成要素として確立されました。チップ処理のような加工プロセス問題が、効率的な自律加工システムの妨げとなっています。したがって、効果的なチップ制御はすべての現代加工システムに不可欠な機能です。 形成されるチップの特性は、被削材が延性か脆性かに依存します。一方、送り速度、すくい角、切削速度、切り込み深さ、摩擦力(潤滑剤
旋盤は医療、軍事、電子、自動車、航空宇宙用途の高度な部品を製造します。旋盤で行われるトップ10の機械加工操作をご紹介します。 旋盤は目的の特徴を持つ部品を提供するために多数の機械加工操作を実行できます。旋削は旋盤加工の一般的な呼称ですが、旋削は旋盤操作の一種に過ぎません。 工具先端のバリエーションと工具・ワークの運動学的関係の変化により、旋盤でさまざまな操作が可能です。最も一般的な旋盤操作は、旋削、端面加工、溝入れ、切り離し、ねじ切り、穴あけ、内径加工、ノーリング、タッピングです。 1. 旋削 旋削は最も一般的な旋盤機械加工操作です。旋削工程では、切削工具が回転ワークの外径から材料を除去します

試作回路基板は携帯電話からコンピュータモニタ、照明スイッチ、テレビまであらゆる製品に使われていますが、PCB製造は標準的で単純だと思われがちです。実際は異なり、PCB実装プロセスは基板の用途と同じくらい多様です。製造に使われる材料を解説する前に、試作PCBについて知っておくべき基本事項を確認しましょう。 基板構成は片面、両面、多層の3方式が主流。 最もシンプルな基板は片面のみに銅トラックを持つ「1層PCB」。 一般に2〜4層基板ではドリル径10 mil(約0.25 mm)未満はなく、エアギャップとトレース幅は最小5 mil(約0.125 mm)。標準厚0.062インチ(約1.57
試作プリント基板は多用途な技術であり、信頼できるPCBメーカーを見つけることが何より重要です。前回に続き、メーカー選定で見るべきポイントの第2弾をお届けします。 5. 環境への責任ある姿勢 PCB製造は環境負荷の高いプロセスになり得るため、契約先が環境意識を持って運営しているかは極めて重要です。片面(1層)、両面、多層のいずれであっても、適切に廃棄されない部品は環境に有害です。 有害物質使用制限(RoHS)準拠しているか、貴社のPCBレイアウトをRoHS準拠設計へ転換する支援が可能かを確認しましょう。 6. 適切かつ完全なテスト実施 適切なテストなしで試作PCBのバッチ納品を受けるの
試作プリント基板は多用途に使える電子回路です。典型的なPCBレイアウトは最大36層まであり、最もシンプルな試作PCBは銅トラックが表面の片側のみで相互接続される1層構造です。 層数が多いためPCB製造は複雑になりがちで、ミスのリスクも大きくなります。ミスはショートや基板不具合を引き起こし、その多くは製造工程での計画不足が原因です。こうした問題を回避するため、よくあるPCB製造ミスと対策をまとめました。 フレックスクラック(Flex-cracking) セラミックチップコンデンサによって基板が過度に曲げられた状態。より小型のコンデンサを使用して回避します。 クリアランス不足(Clearan
試作プリント基板やPCB製造の目的に精通していれば、今日のテクノロジー依存社会においてそれらがいかに普遍的で必要不可欠かご存知でしょう。しかし、プリント基板が私たちが日常的に使うほぼすべてのデバイスに搭載されているにもかかわらず、以下の4つの驚くべき事実を知らない方も多いはずです。 一部の蓄音機(グラモフォン)にもプリント基板が使われていた 試作PCBは決して新時代の産物だけではありません。1900年代前半〜中盤にはすでに存在し、一部の蓄音機や真空管ラジオに使用されていました! 今日の試作基板とは見た目が異なりますが、フォーマットに関わらず、多くのアメリカ人の家庭に娯楽と進歩をもたらしまし
製造プロセス