工業製造
プロセス計画は工程全体を指し、単一の工程の性質や特定面の加工だけで判断できるものではありません。例えば、位置決め基準面を半仕上げ段階、あるいは荒加工段階で高精度に仕上げる必要がある場合があります。また、寸法チェーンの変換を避けるために、仕上げ段階で二次的な面の半仕上げを配置することもあります。 部品表面の加工方法と加工段階が決まったら、同一加工段階における各面の加工を複数のステップにまとめることができます。 加工手順の分割方法 CNC工作機械で加工される部品は、一般的に工程集中の原則に従って工程分割されます。主な分割方法は以下の通りです。 1) 使用工具による分割 同一工具で完了する工程
精密加工企業の生存力と競争力を向上させるために、多くの要因の中でも鍵は先進技術に依存することです。現代産業の発展に伴い、ますます多くの企業が技術に注目し始めています。工程文書は精密加工企業の基盤であり、その正確さは非常に重要です。機械製造技術文書における寸法要件、幾何公差要件、CNC加工プログラムのシンボルとコードなど、工程ファイル内の小さな記号やデータ1つ1つが非常に重要です。特に精密機械部品の加工では、正しい工程文書の使用が製品の加工品質と生産安全に直接影響します。技術者の不注意による小さなミスでも、精密機械部品のスクラップを招き、企業に一定の経済的損失をもたらす可能性があります。 精密
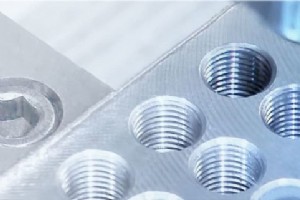
ねじは機械業界で依然として重要な役割を果たしています。ねじを別のコンポーネントに接続するには、内部ねじが必要です。加工部品の外面にねじを切ることも可能です。ねじにより、部品を低コストで簡単に接続できます。製造業者はさまざまな方法を使用して、数十種類のファスナーに対応するねじを製造しています。 この記事では、製造におけるねじとは何か、ねじの種類、ねじフライス加工スキル、注意点、利点を紹介します。 エンジニアリングと製造におけるねじとは? ねじは、円筒または円錐の内面(ナット)または外面(ねじまたはボルト)に形成される均一な断面を持つ連続的な螺旋リッジです。ねじのプロファイルは、山(ねじの頂点)
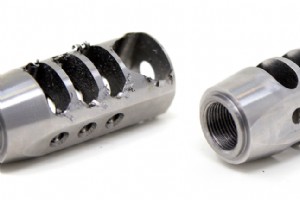
現在、ほぼすべてのカスタムCNC加工部品は加工後に多少のバリを生成します。これらは部品の美観を損なうだけでなく、高精度基準を満たせず、組み立て、性能、製品寿命にさえ影響を与える可能性があります。したがって、グローバルな顧客により良い製品を提供するために、それらを除去しなければなりません。ハイテクの発展と製品性能の向上に伴い、製品品質への要求はますます厳しくなっています。精密機械加工部品のバリ除去はより重要になっています。 今日はバリとは何かを紹介し、精密機械加工部品のバリ除去一般的な方法をまとめます。 バリとは? バリ除去プロセスの詳細に入る前に、バリが何であり、金属部品の品質にどう影響する
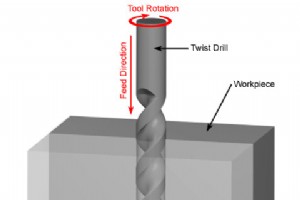
サイズと精度要件に応じて、固体表面へのマクロサイズ穴の加工にはいくつかの異なる金属切削操作が必要です。ドリル、ボーリング、リーマ、ホーニングは製造会社が使用する一般的なプロセスです。すべてのプロセスは、ある程度、ワークピースに新しい穴を作成するか、既存の穴を修正することを含みます。ドリルは穴あけプロセスであり、ボーリングは既存穴の直径を拡大します。リーマとホーニングは既存穴の表面仕上げと公差を改善するために使用されます。以下のセクションでは、ドリル、リーマ、ボーリング、ホーニングプロセスの類似点と相違点について説明します。 ドリル加工 ドリル加工精度は低く、一般的にIT13〜IT11のみ、
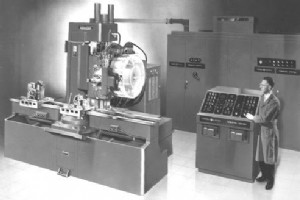
CNC加工は、コンピュータ制御プロセスを使用して、より大きなブロックから材料を除去することで部品を製造する一連の除去製造技術です。各切削操作がコンピュータによって制御されるため、複数の加工ステーションが同時に同じ設計ファイルに基づいて部品を製造でき、極めて厳しい公差を持つ高精度最終用途部品を実現できます。CNCマシンは複数軸に沿って切削することもでき、メーカーが複雑な形状を比較的容易に作成できるようにします。CNC加工は製造業のほぼすべての業界で使用されていますが、生産方法としては比較的新しい発展です。 CNC工作機械には長い歴史があります。自動化の初期から、テクノロジーは長い道のりを歩んでき

ドリル加工は、工具がドリルビットを使用して固体材料に円形断面の穴を切削する材料除去または切削プロセスです。クーラントの使用、チップ制御、送りと切削速度の制御、高品質穴を得るための技術の概要、さまざまな材料へのドリル加工技術の観点からドリル加工技術を紹介します。 クーラントの使用 クーラントの正しい使用は、優れたドリル加工性能を得るために不可欠です。加工中のチップ排出、工具寿命、機械加工穴の品質に直接影響します。 1. クーラントの使用方法 1) 内部クーラント設計 内部クーラント設計は、チップ詰まりを防ぐための第一選択肢です。特に長いチップ材料の加工や、より深い穴(穴径の3倍以上)のドリ
精密部品加工の対象は大きく2つのタイプに分けられます:標準部品の加工と非標準部品の加工です。比較的、非標準部品の加工の方が標準部品より難易度が高いです。業界に入ったばかりの多くの初心者は、標準部品と非標準部品を区別できません。次に、非標準部品と標準部品の違い、非標準精密部品加工で特に注意すべき点、非標準自動部品加工効率を向上させるスキルを説明します。 標準部品 VS 非標準部品 標準部品 標準部品とは、ねじ部品、転がり軸受など、構造、寸法、図面、表示などの面で完全に標準化され、専門工場で生産される一般的に使用される部品を指します。標準部品は一般化標準部品と狭義の標準部品に分けられます。一般
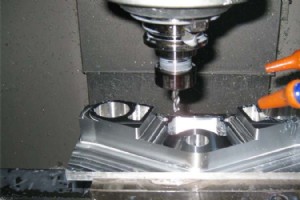
多くの企業の新規開発製品には高精度部品加工とカスタマイズサービスが必要で、開発プロセス中にモデルを作成して検証します。高精度部品加工とカスタマイズは、主に製品構造の合理性とユーザー体験をテストするために使用されます。高精度が要求されるアルミニウム加工やステンレス鋼加工製品では、顧客は高度な設備を持つ高精度部品加工のカスタムメーカーを探すべきです。 しかし、誤差の小さい高精度部品加工のカスタムメーカーをどう選ぶかは、顧客にとっての試練です。 多くの顧客は安価な部品加工工場との協力を好みますが、品質の面では何も言えません。高精度精密加工センターのみが誤差が少なく、検出効果がより正確です。企業が新製
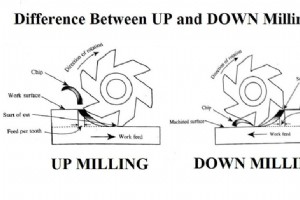
専門家は、加工される部品のサイズ、形状、特徴、材料に応じて、CNC工作機械を最大限に活用するために数え切れないほどのCNCフライス加工技術を使用します。機械業界で使用されるこれらの技術の1つは、異なる切削方法、つまりダウンミリング(順フライス)とアップミリング(逆フライス)の使用です。特定の用途で正しい切削方法を使用することは、成功した加工において重要な役割を果たします。 それらの相互方向に応じて、周辺フライス加工はアップミリングとダウンミリングの2つのカテゴリーに分類できます。アップミリングとダウンミリングは2つの一般的なCNCフライス加工プロセスです。各方法には特定の利点と欠点があります。
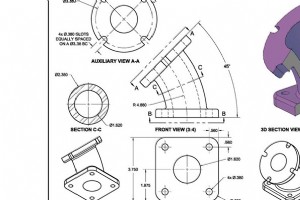
技術図面(および製図プロセス)は、エンジニアと製造業者の間で情報を伝達する方法です。技術図面は通常、デジタルCADファイルを補完し、追加情報を提供します。エンジニアリング図面は標準化された言語とシンボルを使用します。これにより図面の理解がシンプルになり、個人的な解釈の余地はほぼありません。 この記事では、技術図面の基礎、技術図面とは何か、なぜ必要か、どう作成するか、標準図面に含まれるべき要素を紹介します。 図面とは? 技術図面は、特定の機械的要件とプロセスを定義し、説明するのに役立ちます。これらは機械的目的専用のエンジニアリング図面です。 これらの技術図面は、機械エンジニアが直面する問題と解
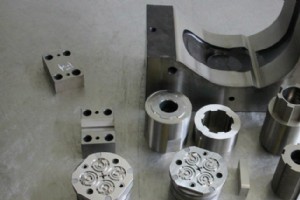
放電加工(EDM)は従来の切削加工にはない多くの比類ない利点があるため、その応用分野は日々拡大しており、機械、航空宇宙、航空、電子、モーター、電気機器、精密機械、計器、自動車、軽工業などの業界で広く使用され、複雑な形状の材料と部品の加工問題を解決しています。 しかし、EDMにも限界があります。同時に、従来の加工と同様に、機械自体のさまざまな誤差、ワークピースと工具電極の位置決め・取り付け誤差はすべてEDMの精度に影響を与えます。さらに、EDMプロセスに関連する主要因は、放電ギャップの大きさと一貫性、工具電極の摩耗と安定性です。 EDM加工の限界 1. 金属およびその他の導電性材料のみ加工
今日、医療機器受託製造は急成長している産業です。医療機器は特定の金属で作られ、装置が長期間適切に機能し、腐食のリスクや周囲環境の影響を受けないようにする必要があります。これは患者の回復に影響を与える可能性があるためです。 医療製品や医療環境で使用されるその他の機器の開発者であれば、製造材料を慎重に選択する必要があります。一般的に、最高の強度と耐久性を必要とする用途では、プラスチックや他の材料よりも金属が選ばれます。特に、大きな機械的ストレスに耐える工具や、置換関節として使用される場合です。 さらに、純粋な機械的特性に加えて、医療環境で使用される金属は、ほとんどの他の製品では満たせない特定の基準
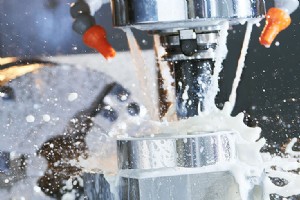
最も純粋な化学元素であるアルミニウムは、柔らかく、延性があり、非磁性で銀白色です。しかし、この元素は純粋な形だけで使用されるわけではありません。アルミニウムは通常、マンガン、銅、マグネシウムなどのさまざまな元素と合金化され、さまざまな特性が大幅に向上した数百種類のアルミニウム合金が形成されます。 アルミニウム合金部品は高強度、良好な延性、優れた電気伝導性、熱伝導性、耐食性を持ち、熱処理により優れた機械的特性、物理的特性、耐食性を得られます。アルミニウム合金部品の加工は、旋盤とCNCコンピュータによるアルミニウムの加工と、必要に応じてサンドブラスト、研磨、ヘアライン、電気メッキ、塗装、陽極酸化、

高速・高精度ボーリング加工を実現するには、工具歯の振動が表面粗さと工具寿命に与える影響に注意を払う必要があります。加工精度と工具寿命の低下を防ぐため、選択するマシニングセンタには優れた動的バランス性能を持つ主軸を装備し、選択するボーリング工具も高い動的バランス特性を持たせる必要があります。特にボーリング工具の歯部については、高速切削に適した形状、工具材料、クランプ方法を選択すべきです。切れ刃先端のRを大きくして加工効率を向上させ、同じ表面粗さを確保する前提で送り速度を上げるべきです。ただし、送り量の増加は適度にすべきで、過度だと切削抵抗が増加し、加工効率の向上に不利です。切れ刃バンドには0.1
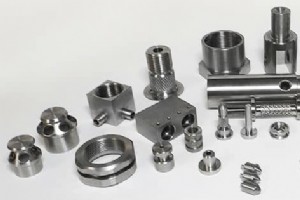
新製品の継続的な登場により、部品材料への要求が高まっています。高硬度、高耐摩耗性、高靭性などの特殊要件を材料が満たす必要がある場合があり、難削材が数多く登場し、加工技術に更高い要求が突きつけられています。優質炭素構造鋼と比較して、ステンレス鋼材料にはCr、Ni、Nb、Moなどの合金元素が含まれます。これらの合金元素の増加は、鋼の耐食性を向上させるだけでなく、ステンレス鋼の加工性能にも一定の影響を与えます。 この記事では、ステンレス鋼などの難削材を対象とし、加工で遭遇する実際の問題を組み合わせ、ステンレス鋼の加工困難さを分析し、実用的で効果的な解決策を提案します。 この記事は、加工で遭遇する実際
過剰位置決めは「重複位置決め」とも呼ばれます。ワークピースの同じ自由度が2つ以上の支持点によって繰り返し制限される位置決めを過剰位置決めと呼びます。ワークピースの過剰位置決めを許可するかどうかは、具体的な状況に応じて決定すべきです。過剰位置決めは適切に使用すべきです。場合によっては、過剰位置決めによりワークピースが正常に取り付けられなかったり、加工要件を保証できなかったりします。 機械加工において、過剰位置決めはほとんどの場合ワークピースの変形を引き起こし、加工基準が変化して加工部品の位置が公差外となり、加工精度が保証できなくなります。しかし、薄肉や細長いワークピースの加工では、ワークピースが
CNCフライス加工が、より優れた技術と広範な用途で手動フライス加工を凌駕したものの、手動加工は依然として機械加工分野で重要な地位を占めています。したがって、この記事では手動フライス加工に関連する内容をいくつか紹介し、お役に立てれば幸いです。 手動フライス加工サービスとは 手動フライス加工は、回転工具を使用してワークピース上の一定角度で材料を除去する加工プロセスです。これは垂直な直立切削運動を生み出す切削プロセスです。 手動フライス加工の仕組み フライス盤は広く使用されている工作機械です。平面(水平面、垂直面)、溝(キー溝、T溝、テール溝など)、歯(ギア、スプラインシャフト、スプロケット)、
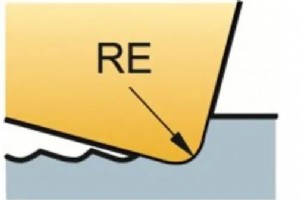
フライス加工面の形成は何に依存するのでしょうか?使用される工具の種類とプロセスによって、結果として得られるフライス加工面は軸方向面、半径方向面、または複雑な面となる可能性があります。 フライス加工面のための工具タイプ 01. 軸方向生成面 ブレード底部の形状が、結果として得られる表面の品質を決定します。工具ノーズアーク(RE)は時にカスプ(尖点)を生成します。尖点のサイズはアーク半径と送りに依存します。 平行切れ刃(BS)を持つインサートは平坦な面を加工できます。フライスカッターの軸方向公差と振れによると、最も突出したインサートが最終表面を生成します。 最高のフライス加工面品質を得るには
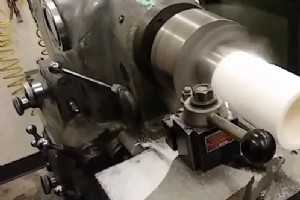
ポリテトラフルオロエチレン(PTFE)、最もよく知られる商品名はテフロンで、合成フッ素ポリマー熱可塑性プラスチックです。PTFE-テフロンは、高い融点、低い摩擦係数、化学的不活性を持つため、ほとんどのエンジニアリングプラスチックとは異なります。 一般的な機械的特性にもかかわらず、テフロンは高温でも化学的に耐性があり安定しているため、多くの特定用途で人気の材料となっています。 テフロン部品を製造する最良の方法の1つはCNC加工です。この記事では、テフロン加工の詳細に焦点を当てます:材料特性、加工の利点、一般的な用途、加工技術。 テフロンとは? PTFEは熱可塑性とテトラフルオロエチレンのフッ素
製造プロセス