工業製造
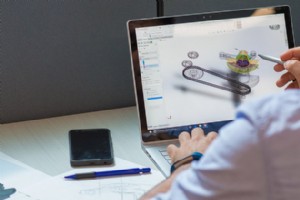
CAD(コンピュータ支援設計)は、製品部品の2Dまたは3Dモデルを作成するプロセスです。通常、エンジニアリングデジタルモデルに使用されます。多くのCADファイルパッケージとファイル形式がありますが、CNC加工用のCADファイルを生成する場合、どのファイル形式を使用すべきでしょうか? コンピュータ支援製造(CAM)を用いて部品を製造する場合、最も適した2つのファイルタイプがあります。それらはSTEPとIGES形式です。工場はこれらのファイル形式を用いてCAMプログラムを通じて3D CNCファイルを生成できます。CNCファイルは通常「Gコード」形式と呼ばれ、CNCフライス盤の動きを制御するために使
ステンレス鋼は耐食性があるため広く使用されています。ステンレス鋼には多くのグレードがあり、成形性、強度、加工性が異なります。グレード304ステンレス鋼(A2ステンレス鋼とも呼ばれる)は、18〜20%のクロムと8〜10%のニッケルを含みます。 グレード316ステンレス鋼(A4ステンレス鋼)は、約16%のクロム、10%のニッケル、2〜3%のモリブデンを含みます。つまり、304と316ステンレス鋼の最大の違いの一つは、316にモリブデンが含まれ、304にはモリブデンが添加されていないことです。 この元素は塩化物による腐食に抵抗するのを助けます。グレード316鋼には微量のシリコン、炭素、マンガンも含ま
放電加工(EDM)は材料除去または製造技術の一つです。1770年にジョセフ・プリーストリーによって初めて導入されました。しかし、技術と設備の近代化により、この技術は現在コンピュータ数値制御(CNC)と統合されています。EDMプロセスは、熱エネルギーを用いて物体から余分な材料を除去し、作業に必要な所望の形状を作り出します。 これは最も一般的なCNC加工プロセスではありません。しかし、エンジニアは加工できない部品を作るためにこれを頼りにしています。機械的力を必要とせず、余分な材料を除去しません。これが多くの人々がこれを非従来型製造プロセスと見なす理由です。このプロセスは幅広い産業の成形と加工を容易
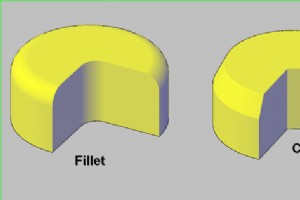
CNC加工部品のプロセスにおいて、シャープコーナー(接続された2つの面や頂点間の規則的な幾何学図形)に加えて、コーナーを面取り(チャンファー)や丸め(フィレット)として設計することもできます。 この2つの現象の違いを理解することは、設計者が考慮すべき基本的な要素です。なぜなら、その選択が部品製造の成否を決定し、また部品の加工コストに一定程度影響を与えるからです。 設計にフィレットとチャンファーを含めると、追加のCNC加工コストが発生し、場合によっては生産速度を低下させる可能性があります。チャンファーとフィレットを部品設計に含めるかどうかを決定する前に、これらおよびその他の要因を検討することが重
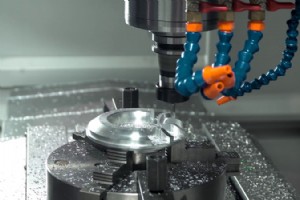
CNCフライス加工は加工産業において非常に重要な位置を占めています。では、その特徴は何で、どの種類の部品がCNCフライス加工に適しているのでしょうか? CNCフライス加工の特徴 1. 柔軟性と汎用性 CNCフライス盤とマシニングセンタは、構造と形状が異なる複数種類のワーク加工に適し、ドリル、ボーリング、リーマ、平面フライス、角度フライス、溝フライス、曲面フライス(カム)、タッピングなどを完了できます。 2. 高い加工精度 CNCフライス盤とマシニングセンタは高い加工精度を持ち、通常の条件下ではワーク精度を保証できます。また、CNC加工はオペレーターの操作誤差を回避し、同一ロット加工部品の寸法
精密部品の加工において、多くの部品が精密設備で加工された後、常に「不満足な」箇所が残ることがあります。明らかに最高の加工マイスターと最高の加工設備を使用し、機上では全てが完璧に確認されたのに、機械から外して品質管理室や次工程に送ると、寸法が静かに変化し、元の完璧な製品が不良品になってしまうのです。 実はこれは工程配置の問題です。我々は上記の加工プロセスしか考慮せず、材料自体の特性を考慮しなかったため、部品加工後に材料内部構造が変化し、加工変形が生じ、寸法不良を招いているのです。 では、この望ましくない現象をどう回避すればよいのでしょうか? 非常に重要なプロセス、「材料の応力除去」プロセス、すな
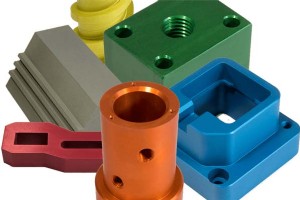
近年、金属精密加工部品に対する要求はますます高まっています。品質追求と同時に美観も追求されています。したがって、金属精密加工部品の表面処理は不可欠です。 どの材料であっても、加工プロセスから切り離せません。様々な表面処理プロセスがあります。例えば、金属精密加工部品の表面処理には、サンドブラスト、電気メッキ、PVD、塗装、アルマイト処理などがあります。今日はアルマイト処理を紹介します。 アルマイト処理は表面処理プロセスの一つです。金属製造の最終工程は表面仕上げであり、精密加工金属部品のアルマイト処理は信頼性が高く、比較的安価な方法です。主にアルミニウム金属部品に適用されます。 アルマイト処理は
剛性が許す限り、荒加工ではより大きな切り込み深さを用いてパス数を減らし、ワークの生産性を高めます。一般的に、仕上げ加工ではより小さな切り込み深さを用いてより高い表面品質を得ます。 ワークの最終加工精度と加工効率に影響を与えるのは、CNC工作機械自体の理由に加え、合理的な加工ルート設定、工具選定と正しい取り付け、合理的な切削条件選定、プログラミング技術、寸法精度の迅速な制御に基づくべきです。 1. プログラミング技術 数値制御プログラミングは数値制御加工の最も基本的な作業です。ワーク加工プログラミングの良し悪しが、工作機械の最終加工精度と加工効率に直接影響します。固有プログラムの巧みな活用、

CNCマシニングセンタでのねじ加工3つの方法 CNCマシニングセンタを用いたワーク加工のメリットは皆さんよくご存知でしょう。今日はねじ加工方法を共有します。CNCマシニングセンタによるねじ加工には3つの方法があります:ねじフライス加工、タップ加工、ピック加工(バイトによるねじ切り)。 1. ねじフライス加工法 ねじフライス加工は、ねじフライス工具を用いた大径ねじの加工、および難削材のねじ穴加工に用いられます。以下の特徴があります: 工具は一般的に超硬合金材料で、高速・高精度・高効率でねじをフライス加工できます。 同一ピッチであれば、左ねじ・右ねじに関わらず一本の工具で対応でき、工具コストを
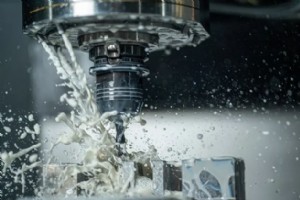
CNC加工はCNC装置において非常に高い地位を占めています。多くの部品加工企業がCNCマシニングセンタを採用しています。では、CNC加工でどの種類の部品を加工できるのでしょうか? ご存知の通り、CNCマシニングセンタは、複雑で工程が多く、要求が厳しく、複数種類の汎用工作機械と多数の工具治具を必要とし、複数回のクランプと調整を経てしか加工できない部品の加工に適しています。その主な加工対象は、箱物部品、複雑曲面、特殊形状部品、板カバー部品、特殊加工です。 (1) 箱物部品 箱物部品とは、一般的に複数の穴系、内部空洞、一定の長さ・幅・高さの比率を持つ部品を指します。この種の部品は工作機械、自動車、
多くのエンジニアは、CNC加工がその速度と汎用性から試作製造で最も一般的に使用される方法であることを知っています。しかし、特定の決定が部品に防止可能なコストを追加する可能性があります。この記事では、CNC試作製造コストを削減する方法について説明します。 CNC試作の主要コスト項目 試作加工コストを削減する方法を理解するために、まず主要な費用項目を見てみましょう。 バルク金属 カスタムCNC加工の基本原則は、まず大きな金属片を切削する必要があることです。試作・少量生産業界では、いわゆるポンプやブランクは、最終部品の総質量より実際にははるかに大きいです(場合によっては最大5倍)。これが、適切な

CNC加工プロセスにおいて、冷却は不可欠です。クーラントには、工作機械が効率的かつ正確に稼働することを保証する多くの用途があります。フライス、研削、旋削時に正しいタイプのCNCクーラントを使用することで、過熱を防ぎ、工具寿命を延ばせます。 アルミニウム加工をクーラントと潤滑剤なしで行うと、様々な問題が加工を妨げ、製品品質に影響を与える可能性があります。成功する加工を確実にするには、適切なアルミニウム切削油が必要です。 アルミニウム加工用切削油の選択は非常に重要です。優れた潤滑性と防錆性を備えつつ、安定性、ろ過性、メンテナンス性に優れ、製品が要求を満たしつつ切削油コストを削減できるものでなければ
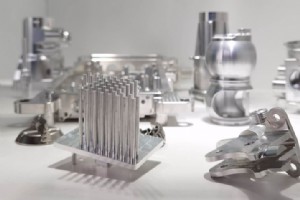
アルミニウムの理想的な物理的特性と優れた加工性は、製品設計者にとって最も人気のある金属選択肢の一つとなっています。しかし、アルミニウム部品を設計していても、試作を作らずに量産を続けることは望ましくありません。 アルミニウムは試作製造で最も一般的に使用される材料です。航空宇宙、医療、自動車産業など、耐久性のある機械・構造部品を必要とする産業では、アルミニウム試作は強度が高く、優れた溶接能力と耐食性を持つため、製造作業に不可欠です。 製造業者は、部品、数量、形状に応じて、3Dプリント、CNC加工、アルミニウム鋳造サービスなど、異なる技術でアルミニウム試作を作ります。 各方法にはメリット・デメリット

CNC彫刻機は小径工具による微細加工に優れ、フライス、研削、ドリル、高速タッピングの能力を備え、3C産業、金型産業、医療産業などで広く使用されています。この記事では、CNC彫刻加工に関する11のよくある質問をまとめました。 1. CNC彫刻とCNCフライス加工の主な違いは何ですか? CNC彫刻とCNCフライス加工は共にフライスの原理を使用します。主な違いは使用工具の直径にあります。CNCフライス加工で一般的な工具径は6〜40mm、一方CNC彫刻の工具径は0.2〜3mmです。 2. CNCフライスは荒加工のみ、CNC彫刻は仕上げのみに使えるのですか? この質問に答える前に、まずプロセスの概念
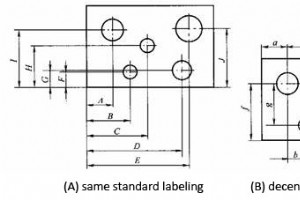
CNC加工部品の製造可能性分析は主に3つの部分で構成されます:製品の部品図面分析、構造的製造可能性分析、部品精度と技術要求分析。 (1) 部品図面分析 ①部品図面の寸法記入方法は、CNC加工の特性に適応すべきです。図(A)に示すように、CNC加工部品図面の寸法記入は、同一基準から記入するか、座標寸法を直接指定すべきです。この記入方法はプログラミングを容易にするだけでなく、寸法間の相互調整を助け、設計基準・工程基準・測定基準・プログラミング原点の統一に有利です。部品設計者は一般的に組立やその他の使用特性をより多く考慮するため、図(B)に示すような部分的な分散記入法をよく用いますが、これは工程配
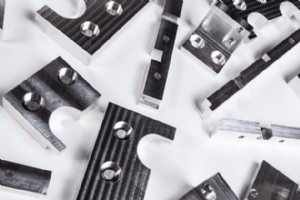
CNC加工は、試作と部品製造のための本質的に削り出し技術です。つまり、その操作は材料の除去を伴います。金属、プラスチックなど幅広い材料に使用できます。CNC旋削とフライス加工は、コンピュータ数値制御を使用する他の生産技術とは異なります。どちらの場合も、より大きな材料ブロックから始め、目的の製品が得られるまで削り出します。 CNC加工コストの計算には、人件費、機械費、複雑さ、材料費など様々なコスト要因が関係します。CNC加工はオンデマンド生産において最もコスト効率の良い選択肢の一つであり、金属やその他材料の加工に実用的です。しかし、顧客は新プロジェクト開始前に正確な価格見積もりを必要とします。こ
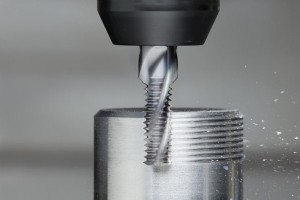
ねじフライスカッターには多くの利点があり、タップよりも優れています。ねじフライスカッターはタップの10倍以上の速度で、高精度です。 表面粗さが良く、同じピッチで大小様々な穴を一本の工具で加工できます。ドリル、フライス、面取りが一度で完了します。折損してもタップのように取り出す必要がなく、工作機械への抵抗も小さいです。 ねじフライスカッターの概要 従来のねじ加工方法は、主にねじ切りバイトでねじを切るか、タップ・ダイスで手動でタッピング・ダイス切りを行うものでした。数値制御加工技術の発展、特に三軸連動数値制御加工システムの登場により、より高度なねじ加工方法である「ねじ数値制御フライス加工」が実現
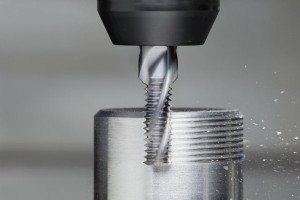
CNC加工は削り出し製造法であるため、CNC加工部品にはねじ穴の需要が非常に多くあります。したがって、部品にねじ穴を切るには、ねじフライス加工またはタップ加工を使用する必要があります。 ねじフライス加工とタップ加工には明確な違いがあります。この記事では、各方法の長所と短所を説明し、お客様の部品に最適な戦略を判断できるようにします。また、いつねじフライス加工とタップ加工を使うべきかを知ることで、部品に理想的なねじを生産するのに役立ちます。 ねじフライス加工 「ねじフライス加工」プロセスでは、穴の内部ねじやワーク周りの外部ねじを切削できます。回転工具の円運動により異なるサイズのねじを切削し、ね
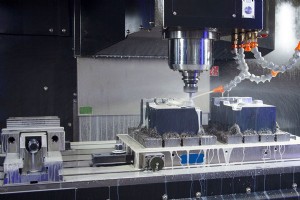
CNC加工は品質が安定し、加工精度が高く、繰り返し精度も高いです。多品種少量生産の条件下では、生産準備・工作機械調整・工程検査の時間を短縮し、切削量の最適化により切削時間を削減できるため、生産効率が高まります。 フライス加工はCNC加工の中で最も一般的なタイプです。回転切削工具がワークから微細な材料を除去し、ワークを成形したり穴を開けたりします。CNCフライス加工は、様々な金属、プラスチック、木材を加工し、複雑な部品を高精度に製造できます。 CNCフライス加工設備は時代とともに進化し、より複雑なフライス機能をより高速で提供しています。世界のCNC加工市場は、継続的な技術進歩により指数関数的に成
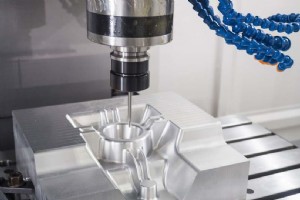
加工誤差とは、加工後の部品の実際の幾何学的パラメータ(幾何学的寸法、形状、相互位置)と理想的な幾何学的パラメータとの偏差の度合いを指します。実際の幾何学的パラメータと理想的なパラメータの一致度が加工精度です。加工誤差が小さいほど一致度が高く、加工精度も高くなります。加工精度と加工誤差は同一問題の二つの表現であり、加工誤差の大きさが加工精度のレベルを反映します。 1. 工作機械の製造誤差 工作機械の製造誤差には主に、主軸回転誤差、ガイドレール誤差、伝達チェーン誤差が含まれます。 主軸回転誤差とは、主軸の実際の回転軸が各瞬間において平均回転軸に対して変動することを指し、加工ワークの精度に直接影響
製造プロセス