工業製造
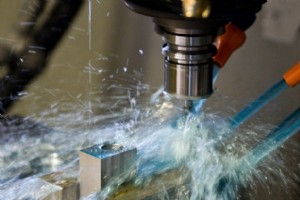
CNC彫刻機は小径工具による微細加工に長け、フライス、研削、ドリル、高速タッピング能力を備え、3C産業、金型産業、医療産業などで広く使用されています。 本稿ではCNC彫刻に関する21の基本知識に焦点を当てます。 1. CNC彫刻とCNCフライス加工の主な違いは? CNC彫刻とCNCフライス加工は共にフライス原理を使用します。 主な違いは使用工具径にあります。CNCフライス加工の一般的工具径は6〜40mm、一方CNC彫刻の工具径は0.2〜3mmです。 2. CNCフライスは荒加工のみ、CNC彫刻は仕上げ加工のみ? まずプロセス概念を理解しましょう。荒加工は加工余代が大きく、仕上げ加工は余代が
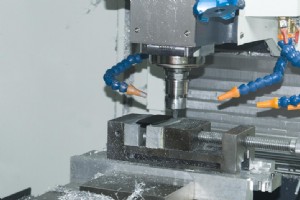
CNC彫刻加工の基本常識21選(その2) 13. 新しい工具で加工時に食い込み現象が起き、加工が非常に重い。このときどのパラメータを調整すべきか? 加工が非常に重い理由は、主軸の出力とトルクが現在の切削量に耐えられないためです。合理的な対処は、ツールパスを作り直し、工具の切込み深さ、溝深さ、取り代を減らすことです。全体の加工時間が30分未満の場合、切削速度を調整して切削状態を改善することも可能です。 14. 切削液の役割とは? 金属加工用切削油に注意。冷却システムの役割は、切削熱と飛散チップを取り除き、加工を潤滑することです。クーラントは切削熱を除去し、工具とモーターへの熱伝達を減らし、それ
切削工具は機械製造における切削用工具です。多くは機械用ですが、手動用もあります。機械製造で使用される工具は基本的に金属材料を切削するため、「工具」は一般的に金属切削工具を指します。木材切削用工具は木工工具と呼ばれます。 加工対象ワーク表面形状による5分類 ■ 各種外面加工工具:バイト、平削りバイト、フライスカッター、外面ブローチ、ヤスリなど。 ■ 穴加工工具:ドリル、リーマ、ボーリングカッター、リーマドリル、内面ブローチなど。 ■ ねじ加工工具:タップ、ダイス、自動開閉ねじ切りヘッド、ねじ切りバイト、ねじフライスカッターなど。 ■ 歯車加工工具:ホブ、ギヤシェーピングカッター、ギヤシェー
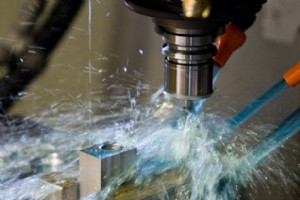
切削液は冷却、潤滑、洗浄、防錆の機能を持つため、切削プロセスで広く使用されています。 切削液使用中、劣化、悪臭、腐食、泡発生、作業者の皮膚アレルギーなどの問題が頻発します。実務経験を踏まえ、切削液使用における問題と対策について解説します。 1. 切削液の劣化と悪臭の問題 切削液には大量のバクテリアが含まれ、主に好気性菌と嫌気性菌に分けられます。好気性菌はミネラル環境(水、切削液原液、工作機械から漏れた油)に生息し、好気条件下で20〜30分ごとに分裂増殖します。嫌気性菌は無酸素環境に生息し、1時間ごとに分裂、代謝時にSO₂(腐卵臭)を放出し、切削液を黒変させます。切削液中のバクテリア数が10⁶
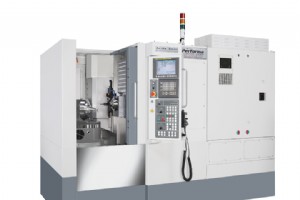
横形マシニングセンタとは、主軸と工作台が平行に配置されたマシニングセンタを指します。一般的な横形マシニングセンタは3〜5軸の座標運動軸を持ちます。通常、横形マシニングセンタには工作台回転軸が装備されており、一般的なのは3つの直線座標軸と工作台回転座標軸を用いた加工です。 ワークを1回のクランピングで、取り付け面と上面を除く他の4面の加工を完了できます。横形マシニングセンタは一般的に箱物ワークの加工に用いられます。 本稿では横形マシニングセンタのメリットとデメリットを紹介します。 横形マシニングセンタのメリット 縦形マシニングセンタと比較して切りくず排出性能が優れている 特に金型キャビティ加
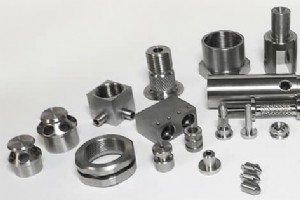
1. ステンレス鋼とはどのような鋼か? ステンレス鋼は鋼の一種です。鋼とは炭素(C)が2%未満、鉄が2%以上含まれるものを指します。溶製工程でクロム(Cr)、ニッケル(Ni)、マンガン(Mn)、シリコン(Si)、チタン(Ti)、モリブデン(Mo)などの合金元素を添加し、鋼の性能を向上させ、耐食性(錆びない)を持たせたものをステンレス鋼と呼びます。 2. なぜステンレス鋼に異なる鋼種があるのか? ステンレス鋼の溶製工程において、添加される合金元素の種類と量が品種によって異なるため、特性も異なり、それらを区別するために異なる鋼種番号が付けられています。 3. どのステンレス鋼が錆びにくいか?
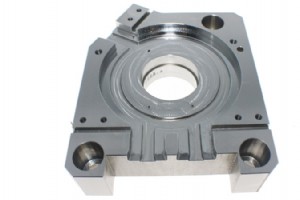
鋼の化学成分により、炭素鋼と合金鋼の2大分類に分けられます。 炭素鋼は以下に分類されます: 低炭素鋼:炭素含有量 0.25% 未満 中炭素鋼:炭素含有量 0.25%〜0.6% 高炭素鋼:炭素含有量 0.6% 超 軟鋼は炭素含有量0.25%未満の炭素鋼です。強度が低く、硬度が低く軟らかいため、軟鋼とも呼ばれます。ほとんどの普通炭素構造用鋼と一部の高品質炭素構造用鋼を含み、大半は熱処理なしで工学構造部品として使用され、一部は浸炭などの熱処理後、耐摩耗性を要求される機械部品に用いられます。 中炭素鋼は熱間加工性と切削性が良好ですが、溶接性は劣ります。強度と硬度は低炭素鋼より高く、延性と靭性は低炭
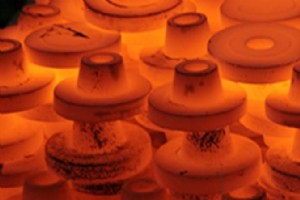
熱処理の役割は、材料の機械的性質を改善し、残留応力を除去し、金属の被削性を向上させることです。熱処理の目的に応じて、熱処理プロセスは予備熱処理と最終熱処理の2大類に分けられます。 予備熱処理 予備熱処理の目的は、加工性能の向上、内部応力の除去、最終熱処理に向けた良好な金属組織の準備です。熱処理プロセスには焼鈍、正火、時効、調質があります。 (1) 焼鈍と正火 焼鈍と正火は熱間加工ブランクに用いられます。炭素含有量0.5%以上の炭素鋼・合金鋼は、硬度を下げて切削しやすくするため焼鈍をよく用います。炭素含有量0.5%未満の炭素鋼・合金鋼は、硬度が低すぎると工具に溶着しやすいため、代わりに正火を
ワイヤー放電加工機は高精度加工機であり、数μmの加工精度、表面粗さRa<0.2μmを達成できます。しかし一部工場では、低速ワイヤー機使用時に細部を軽視し、良い機械があれば容易に効率的・高精度な加工ができると考えています。 実際、低速ワイヤー加工の精度と効率を高めるには、以下の3つの主要ポイントに注意しなければなりません! 1. 加工の前提条件 ワイヤー放電加工機には加工パラメータライブラリが搭載されています。プロセスパラメータは一般的に特定条件(ワーク材質、電極ワイヤー、温度20±3℃、湿度40%〜80%など)で取得されます。 以下の条件が変化または基準を満たさない場合、加工結果に偏差が生
外径加工と比較して、穴加工の条件は遥かに厳しく、外径加工より困難です。その理由は以下の通りです: 穴加工に使用する工具のサイズは、加工対象の穴サイズによって制限されるため剛性が低く、曲げ変形と振動が生じやすい。 一定サイズの工具で穴を加工する場合、穴のサイズは工具の対応サイズに直接依存することが多く、工具の製造誤差と摩耗が直接穴の加工精度に影響する。 穴加工時、切削領域がワーク内部にあるため、切りくず排出と放熱条件が悪く、加工精度と表面品質の制御が困難。 ドリル加工とブローチ加工 1. ドリル加工 ドリル加工は固体材料に穴を開ける最初の工程で、穴径は一般的に80mm未満です。ドリル加工に
産業用IoT(IIoT)技術として、製造業向けIIoTプラットフォームへの世界支出は2018年の16.7億ドルから2024年には124.4億ドルへ成長すると予測されています。「Forbes」によると、7年間で年平均成長率(CAGR)40%を達成する見込みです。最も恩恵を受ける産業の中でも、製造業は今後数年でトップクラスになると期待されています。このような技術の活用は、これまで以上に高い接続性を保証し、カスタム加工分野で特別な応用を持ちます。 今後数年間、コンピュータ数値制御(CNC)工作機械市場は成長を続け、2024年までに930億ドルに達すると予測されます。年平均成長率は6%を超えます。CN
放電加工(EDM)と航空宇宙産業の関係は数十年前に遡ります。それはアメリカ人を宇宙へ送ったマーキュリー計画(1958〜1963年)で始まりました。現代のEDM機は前身から大きく進化しました。詳細な試験により、現代のEDM機は測定可能な熱影響層を残さず、再溶着層を0.01mm未満に抑え、マイクロクラックはほぼ存在しないことが判明しています。これらの機械は表面粗さ0.5μmRy、サブミクロンレベルの公差を達成し、いかなる部品表面もほとんど損傷させません。今日、EDMは実用的な製造プロセスとして再評価されています。 ご存知の通り、EDM加工は人気の補助加工技術であり、アルミニウム部品の機械加工に広く
迅速な試作や精密部品加工のサプライヤーを探す際、考慮すべき要因はいくつかあります。中でも最も重要なのが、サプライヤーの品質認証です。国際認証(ISO 9001など)は、生産サプライヤー選定の共通基準となっています。ISO 9001:2015品質マネジメントシステム(QMS)は、世界トップレベルの品質管理規格で、170以上の国・地域で100万以上の組織が導入しています。品質マネジメントシステム(ISO 9001:2015)は、顧客ニーズを満たすために定義・実装された一連のプロセスです。 この認証を取得した企業では、業務の一貫性とプロセス志向のアプローチが、顧客に大きなメリットをもたらします。実際
金属切削液(切削液)は、切削過程での潤滑効果により、すくい面とチップ、逃げ面と加工面の摩擦を低減し、潤滑膜の一部を形成することで、切削抵抗、摩擦、消費電力を削減し、工具と被削材の間の摩擦部の表面温度と工具摩耗を抑制し、被削材の切削性能を向上させます。 切削プロセスによって切削液への要求は異なります。適切な切削液を正しく選定することは、ワーク品質にとって極めて重要です。 荒旋削 荒旋削では加工余代が大きく、切込み深さと送りが大きいため、切削抵抗が大きく、大量の切削熱が発生し、工具摩耗も深刻です。主に冷却目的で、一定の洗浄性、潤滑性、防錆性を兼ね備えた切削液を使用すべきです。効果的な水溶性切削液
時代の発展に伴い、人々の生活品質への要求は高まり、個性化の追求がトレンドとなっています。このパーソナライズド・カスタマイズの時代において、カスタマイズは今日の社会のあらゆる分野を覆っており、精密部品のカスタム加工も例外ではありません。 カスタム加工部品において、CNC加工ほど迅速な方法はほぼありません。カスタム部品の加工は通常、旋削、フライス、平削り、研削などの一般的な機械加工プロセスです。代表的な業界には航空、宇宙、造船、建設機械、工作機械産業などがあります。CADモデリングの高速化、部品製造の利便性、グローバル輸送の発達により、現在では数日以内にカスタム加工部品を注文・受領することが可能で
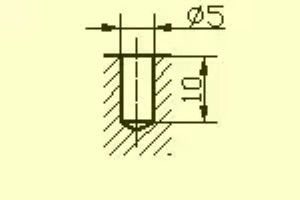
1. 一般的な構造の寸法記入方法 一般的な穴の寸法記入 止まり穴(ブラインドホール) ねじ穴 ザグリ穴(カウンターボア) 皿穴(カウンターシンク) 面取りの寸法記入方法 2. 部品の加工構造 アンダーカットと砥石オーバートラベル溝 部品を切削する際、工具の逃げを確保し、組立時に関連部品の接触面が密着するよう、加工面の段差部にアンダーカット溝または砥石オーバートラベル溝を事前に加工します。 外径旋削時のアンダーカット寸法は一般的に「溝幅×直径」または「溝幅×溝深さ」で表示します。外径研削や端面研削では砥石オーバートラベル溝を設けます。 ドリル加工構造 ドリルで加工した止まり穴の底
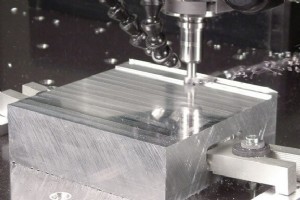
アルミニウムは現代生産で最も広く使用される合金の一つであり、最良の材料と思われます。軽量、強靭、耐久性、耐食性に優れています。これが、新しいアルミニウムフライス戦略が急速に開発された理由です。 現代の成功したCNCアルミニウムフライス工法の一つは高速加工です。従来フライスとの主な違いは、高速フライスの速度がはるかに高く、マシニストは切削送りを増やせることです。高速フライスは従来フライスとは異なり、小ロット部品と試作の生産により生産的で革新的な方法です。進化する金属産業は部品の迅速な生産を要求しています。毎月、カスタム部品や迅速試作の要求は高まるばかりです。より多くの顧客がより速い納期を望んでい
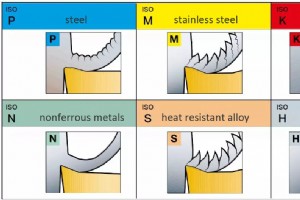
金属切削では様々なワーク材料があり、異なる材料は切削時のチップ形成と除去特性が異なります。異なる材料の特性をどう把握すればよいでしょうか?ISO標準では金属材料を6つの異なるグループに分類し、それぞれが加工性の面で独自の特性を持っています。本記事ではそれらを個別にまとめます。 金属材料は6大カテゴリーに分類されます: P - 鋼 M - ステンレス鋼 K - 鋳鉄 N - 非鉄金属 S - 耐熱合金 H - 焼入れ鋼 1-P 鋼 鋼とは? - 鋼は金属切削分野で最大の材料グループです。 - 非焼入れ鋼または調質鋼(硬度最大400HB)があります。 - 鋼は鉄(Fe)を主成分とする合金で、

三次元測定機(CMM)は長い歴史を持ち、1960年代にDEAとFerrantiによって市場に導入されました。これらの初期の三次元測定機は「ハードプローブ」による手動操作でしたが、最終的にトリガープローブを備えたコンピュータ制御CNCユニットへと移行しました。三次元測定機は現代の自動測定技術であり、高精度・高効率な自動測定技術の発展の重要な表れです。 今日、CMMは世界中のほぼすべての精密製造企業にあり、ほとんどの品質管理プロセスの核となっています。 過去数十年で、三次元測定機はより高速、より高精度、より安価になりました。CMMメーカーの開発には、構造をより強靭に、より軽量に、熱補償機能を持たせ
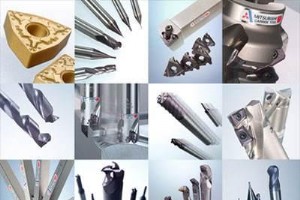
機械加工において、工具の選択は一種の技術です。切削工具の切削性能は、工具の切削部材料、工具構造、工具の幾何学的材質に依存することを知っています。工具寿命、加工効率、加工品質、加工コストに影響を与えるのは、工具自体の材料と、工具で加工されるワークの材料です。 したがって、機械加工において、異なる材料の加工部品に適した工具を選択することは、加工効率と加工品質を向上させるだけでなく、工具寿命を延ばし、加工コストを削減します。 現在、加工工具の主要材料は6種類あります:ダイヤモンド工具、PCBN工具、セラミック工具、コーティング工具、超硬工具、ハイス工具。これら6つの工具がそれぞれどのような材料の加工
製造プロセス