工業製造
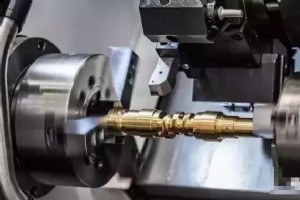
CNC旋盤にはマルチステーションタレットやパワータレットを装備できます。幅広い加工性能を持ち、直線円筒、斜め円筒、円弧、各種ねじ、溝、ウォームなどの複雑ワークを加工可能です。直線補間、円弧補間、各種補正機能を備え、複雑部品の量産で良好な経済効果を発揮します。CNC旋盤プログラミング時、各工程の切削量を決定する必要があります。切削パラメータ選定時、切削に影響するさまざまな要因を十分考慮し、正しい切削条件を選び、切削パラメータを合理的に決定することで、加工品質と生産性を効果的に向上できます。 一般に切削速度、切込み深さ、切削送り速度に影響する条件は: 工作機械、工具、切削工具、ワークの剛性 切

カスタム部品のCNC加工では、切削速度、切込み深さ、送り速度という3つの用語をよく耳にします。切削パラメータには切削速度、切込み深さ、送り速度が含まれます。異なる加工方法には異なる切削パラメータの選択が必要です。本記事では、切削速度、切込み深さ、送り速度がそれぞれ何であるかを個別に紹介します。 切削速度(Vc)とは? 通常切削速度と呼ばれるものは、一般的にm/min(メートル/分)を計算単位とし、専門用語ではVcで表されます。切削速度は切削において最も重要なパラメータです。切削速度とは、工具切れ刃上のある点が主運動方向において被加工面に対して持つ瞬間速度であり、切削動作に強制運動を提供します
バフィングとポリッシングは製造業でよく使用される2つの仕上げプロセスです。どちらもワーク表面を平滑化して美観と物理的特性を向上させます。しかし、多くの人がバフィングとポリッシングが異なることを知りません。各仕上げプロセスには独自の特徴があります。では、バフィングとポリッシングの違いは何でしょうか? どう使い分けるのでしょうか。 バフィングとは? バフィングはポリッシングに類似したプロセスです。多くの人がこれらが実際には2つの別個のプロセスであることを知りません。バフィングは、ホイール上の遊離研磨材を使用する仕上げプロセスと定義されます。ワークを研磨するため、製造会社は研磨ディスクで覆われた研
CNCカスタム加工は、カスタマイズ業界が追いつくための手法の一つと言えます。設計から生産、輸送まで、加工の受注から納品までを数日で完了できます。試作加工を例にとれば、シンプルな加工部品で最短1日での生産が可能であり、その速さがうかがえます。 CNCカスタム加工とは? CNCカスタム加工とは通常、お客様固有の仕様と個別ニーズに応じ、精密な品質、納期厳守、コスト効率、手頃な価格を満たしながら、生産目的で行う小ロットCNC加工を指します。 CNCカスタム加工の手法 簡単に言えば、CNCカスタム加工は、他では存在しない部品を、CNC旋削、CNCフライス、自動旋盤、放電加工、5軸CNC加工センターな
現在、機械化と自動化が産業発展の主流となっています。さまざまな部品で構成される機械装置の適用プロセスにおいて、一部の部品における協調性や協働性の欠如により問題が発生しやすくなっています。原材料仕様、性能、材料使用、機械振動、クランプ圧力や緩み、プロセスシステムの弾性変形、作業者操作、試験方法、検査員の誤差など、すべてが加工製品の品質に影響を与えます。試作品の品質について語るとき、以下の5つの主要因を思い浮かべるのは難しくありません。 1. オペレーター(作業者) 機械機能がますます複雑になるにつれ、プログラミングと操作担当者のレベルには大きなばらつきがあります。卓越した人間のスキルとコンピュ
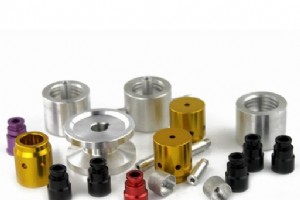
アルミニウムの陽極酸化は、アルミニウムまたはアルミニウム合金を陽極、鉛板を陰極として、硫酸、草酸、クロム酸などの水溶液で電解し、表面に酸化皮膜を形成するものです。其中、硫酸陽極酸化が最も広く使用されています。アルミニウムおよびアルミニウム合金の硫酸陽極酸化皮膜は吸着能力が高く、封孔や着色が容易で、耐食性と外観が向上します。 陽極酸化皮膜の厚さは一般的に3〜15μmです。アルミニウム合金の硫酸陽極酸化プロセスは操作が簡単、電解液が安定、コストが高くなく、成熟したプロセス手法です。しかし、硫酸陽極酸化プロセスではさまざまな不具合が避けられず、酸化皮膜の品質に影響を与えます。 不具合の原因を深刻
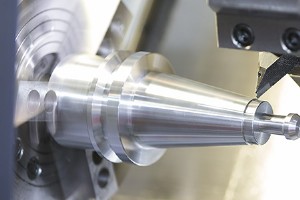
旋盤工具キットに一連の旋削工具があれば、旋盤で多くの作業が可能です。機械からより多くのメリットを得るには、さまざまな操作を実行する異なるタイプの旋盤工具を理解する必要があります。 したがって、本記事では加工プロジェクトで使用できるものを紹介します。主に旋盤の工具知識について語り、さまざまなタイプの旋盤工具と、さまざまなCNC旋削工具の使い方を理解できるようにします。 CNC旋削工具とは? 旋削工具はCNC旋削に使用される切削部を持つ工具です。旋削工具はCNCフライス加工で最も広く使用される工具の一つです。旋削工具の作業部はチップを生成・処理する部分で、切れ刃、チップブレーカーやチップ巻き構
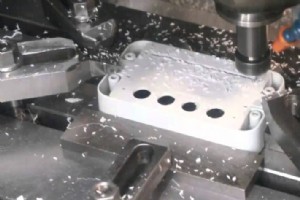
設計から部品製造へ移行する際、どう製造するか決定する必要があります。理想は設計プロセス中にこれを検討し、設計がいずれかのプロセスに最適化されていることです。開発ライフサイクルにおいて、正しい選択が変わることもあると覚えておいてください。一般的な2つの方法はCNC加工と射出成形です。どちらを選ぶかで、それぞれにメリット・デメリットがあります。 本ブログでは、プラスチック射出成形と精密プラスチック加工のどちらを採用するかを左右する要因について議論します。 精密プラスチック加工と射出成形のプロセス CNC加工 CNC加工は通常、必要な材料のブロックから始まり、材料を1層ずつ精密に除去していきま
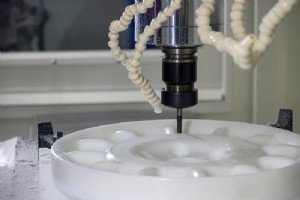
デルリン®はアセタール(POM)ホモポリマーとしても知られ、耐衝撃性と耐摩耗性に優れた半結晶性熱可塑性樹脂で、さまざまな加工用途に広く使用されています。デルリンは至る所にあり、高強度熱可塑性樹脂は優れた消費者製品となり、優れた材料特性と高い加工性で機械加工者に好まれています。汎用ポリマーより高価で、一般に高性能用途に使用され、高いプロセス適性を持ちます。 本質的に不透明ですが、デルリンはあらゆる色で入手可能です。密度は1.410〜1.420 g/cm³、硬度は-40℃。結晶度は75〜85%、融点は175℃です。 デルリンはフライス加工や旋削加工などの機械加工プロセスに適し、プレートや押出棒
CNC旋盤加工のプロセスは汎用旋盤と類似していますが、CNCはワンチャッキングで全旋削工程が連続・自動的に完了するため、以下の点に注意すべきです。 1. 切削条件の合理的選択 高効率金属切削において、被削材、切削工具、切削条件の3要素が加工時間、工具寿命、加工品質を決定します。経済的で効果的な加工法は、切削条件の合理的選択にあります。 切削条件の3要素:切削速度、送り速度、切込み深さは、直接的に工具損傷を引き起こします。切削速度が上がると工具先端温度が上昇し、機械的摩耗、化学的摩耗、熱的摩耗を招きます。切削速度が20%上昇すると工具寿命は半減します。 送り条件と逃げ面摩耗の関係は非常に狭
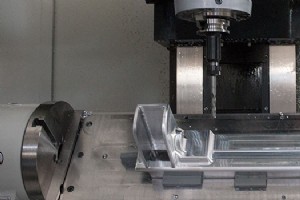
CNC加工は、切削工具を用いて原材料や既存部品から材料を除去する減法製造手法です。CNC加工センターは一般に最先端の5軸工作機械を使用し、中間段取りを排除し、アンダーカットやオフ軸特徴を可能にすることで、ターンアラウンドタイムを大幅に短縮します。 シンプルな平板部品から要求の厳しい高複雑曲面形状まで、適切なCNC工作機械の選定が不可欠です。異なるタイプのCNC工作機械で異なる部品を加工できます。使用機械タイプ(CNC旋盤、3軸CNCフライス盤、5軸加工センター)は通常、部品の複雑さ、形状、サイズ、公差、最終用途、製品タイプの材料によって決まります。 CNC加工材料 材料はCNC加工コストに
CNC加工用部品を設計する際、多くの場合で金属材料を選定します。これには強度要求、耐薬品性、熱安定性、コストなどの要因を考慮する必要があります。選択肢が多すぎて迷うこともあるでしょう。まず、部品の最も重要な特徴を定義してください。どう機能するか? どの環境にさらされるか? 他のコンポーネントとどう相互作用するか? 上記の重要特性を理解した上で、本記事で紹介する硬質・軟質金属加工前の検討すべき6つの要因を組み合わせれば、適切な金属材料選定に役立つはずです。 金属の機械的特性 まず機械的特性から始めましょう。これは異なる力が加わった際の材料性能で測定されます。 検討すべき主要な金属機械的特性
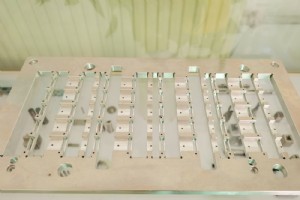
薄肉部品は軽量、省材料、コンパクト構造という特徴を持ちます。薄肉部品の加工では、加工精度と関連する注意点を理解することが重要です。以下では、薄肉部品の加工精度と注意点について解説します。 薄肉部品の加工精度に影響を与える要因 (1) 力による変形しやすさ ワークの肉厚が薄いため、クランプ力の作用で変形しやすく、ワークの寸法精度と形状精度に影響を与えます。 (2) 熱変形を受けやすさ ワークが薄いため、切削熱が熱変形を引き起こし、ワーク寸法の制御が困難になります。 (3) 振動と変形の発生しやすさ 切削力(特に径方向切削力)の作用で振動と変形が発生しやすく、寸法精度、形状・位置精度、表面粗
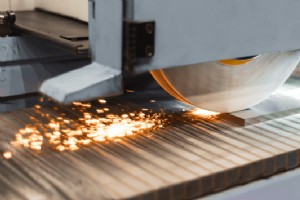
金属加工部品の表面仕上げは、金属製品の表面を変化させるために必要なプロセスです。ワークが期待通りの状態になるまでに時間を要しますが、耐食性、反射率、電気抵抗、導電性を付与できます。表面の傷は工具の鋭さ・種類と製品材料によって生じます。場合によっては無視できる傷もありますが、通常は1つ以上の二次プロセスを経て、真に「仕上げられた」部品を生産します。 金属加工部品の一般的な表面処理は大きく4つの分類に分けられます: 機械的表面処理: サンドブラスト、ショットブラスト、研磨、ローリング、ブラッシング、スプレー、塗装、オイル塗布など 化学的表面処理: 青黒染め、リン酸塩処理、酸洗い、各種金属・合金
品質はあらゆる業界における重要な要素であり、CNC加工も例外ではありません。お客様の仕様を満たし、製品納入時に品質問題が発生しないよう、CNC加工工程では多様な測定機器とツールを用いて検査を行っています。 品質管理が重要な理由 品質管理は、製品と製造プロセスの包括的な検査です。CNC加工においては、製造製品が企業・業界・顧客の基準と要求を満たすことを保証するために不可欠です。適切な品質管理により、不良品の発生防止、リスクの最小化、寸法精度と品質の確保、リソースの節約、コスト削減、効率向上が可能となり、製造業者と顧客の双方にメリットがあります。 コスト削減 QCは品質管理の能動的な部分であり
低速EDM(放電加工)機は、数μmの加工精度を達成し、表面粗さRaを0.2μm未満に抑えられる高精度工作機械です。しかし、一部の金型工場では低速EDM機を使用する際に細部への配慮が欠けており、「優れた機械なら高効率・高精度加工が容易にできる」と誤解しているケースが見受けられます。本記事では、低速EDM加工の加工精度に影響を与える要因について解説します。 プロセスの前提条件 低速EDM機にはプロセスパラメータライブラリが搭載されており、パラメータは一般的に特定条件下(被削材、電極ワイヤ、温度20±3℃、湿度40〜80%など)で取得されています。実際の作業環境や条件がライブラリの設定条件と大きく
ステンレス鋼の加工にどのフライスカッターを使用すべきか? これは多くの人がよく直面する問題です。お客様がステンレス鋼加工でチッピングや加工硬化などの問題に遭遇した場合。この記事では、SANS Machiningの18年間の業界経験と関連専門情報を組み合わせて、この問題を解決します。 ステンレス鋼フライス加工の特徴 45#鋼の加工性と比較して、オーステナイト系ステンレス鋼の加工性はわずか0.4、フェライト系ステンレス鋼は0.48、マルテンサイト系ステンレス鋼は0.55です。其中、オーステナイトとセメンタイトの混合物の加工性はさらに悪いです。 1. 深刻な加工硬化 ステンレス鋼の加工硬化は深刻
アルミニウム合金部品のますます広範な応用は、加工技術に更なる要求を突きつけ、アルミニウム合金精密部品加工産業を急速な発展の新時代へと導いています。航空、宇宙、自動車、機械製造、造船、化学工業、日常生活に広く使用されています。非常に強靭で、機械部品に理想的な材料であり、酸化外層が元素腐食に耐えます。これらの利点により、アルミニウム部品はあらゆる産業で一般的です。この記事では、CNCアルミニウム部品加工の利点と電子産業での応用について議論します。 CNCアルミニウム加工の利点 1. 加工が容易 エンジニアがCNCアルミニウム加工部品を選ぶ主な理由の一つは、それが非常にシンプルで材料が加工しやすい

アルマイト処理は、アルミニウム部品を魅力的で物理的に耐久性のある仕上げでコーティングする優れた方法です。アルマイト処理は耐食性、表面硬度を向上させ、傷を防ぎます。アルマイト処理は表面仕上げにおける非常に重要な電解プロセスであり、美観と光学的関連性の観点から表面仕上げプロセスを改善するために使用されます。すべての製造業者は、アルマイト処理時に2つの重要な部分に注意を払う必要があります。第一に、アルミニウムをどう着色し、適切なアルミニウム色を使用するか。アルマイト色は最終製品の特性について多くの情報を伝えるため、鍵となります。この記事では、アルマイト処理とアルミニウム部品の着色にアルマイト処理を使
面フライス、肩フライス、輪郭フライス、キャビティフライス、溝フライス、旋削フライス、ねじフライス、プランジフライス、ランプフライス、円弧補間フライスはマシニングセンタで完了できます。近年、マシニングセンタの応用は増加しています。フライス加工はマシニングセンタで最も一般的な加工方法です。CNCフライス加工内容を選択する際、CNCフライス盤の利点と主要な役割を十分に活用すべきです。以下にフライス加工プロセスで注意すべき問題を簡単に紹介します。 1. フライス方向の選択 フライス加工プロセスでは、ワークを工具回転方向に沿って、または相対的に送ることができ、これは切削の開始と終了特性に影響します。工
製造プロセス