工業製造
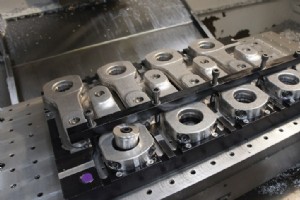
同じ工作機械なのに、生産効率が数倍も違うのはなぜでしょうか? CNC工作機械で使用される治具やクランプが適切でないと、CNC工作機械の生産効率が大幅に低下します。 CNC工作機械の稼働率をどう高めるか? クランプの使用は大きく関係します。CNCクランプの選択と適用にはまだ多くの改善余地があり、そこには相当な潜在的経済効果が含まれています。 クランプはCNC生産における不可欠な要素の一つです。CNC工作機械用クランプには多くの種類があります。しかし、CNC加工用クランプの選択はCNC生産要件と補完的でなければなりません。間違ったクランプ方法を選ぶと、振動、衝撃、工具先端破損、ワーク緩みな
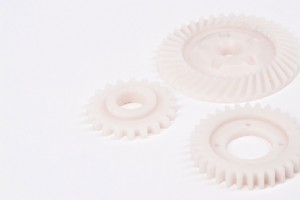
ナイロンはポリアミドと呼ばれるプラスチック群を指します。加工が容易で、さまざまな機械最終部品として使用可能です。世界で最も一般的なエンジニアリングプラスチックの一つで、優れた軸受性能と耐摩耗性を備えています。 ホモポリマー、コポリマー、強化材として使用可能です。また、使用期間中の吸湿性を低減するために前処理も可能です。オイル充填グレードとガラス充填グレードが提供されています。 切削加工ナイロン(PA)の特性とグレード 熱可塑性樹脂として、ナイロンは(異なる熱条件による)pH変化に対する産業グレードの耐性と耐溶剤性を持ちます。これは、フルオロポリマー部品がガス、油、洗浄剤の爆発に接触または暴
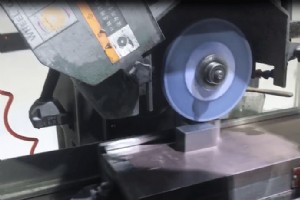
超砥粒マイクロパウダー砥石による研削は、CNC精密部品加工用研削盤で実施可能です。精密研削を行うには、対応するCNC精密部品加工用研削盤で実施すべきです。しかし、微粒砥粒の粒子が小さいため、研削盤にはミクロンレベルの横送りシステムが必要で、必要な研削深さを確保しなければなりません。 実際、超砥粒砥石による研削では研削盤にいくつかの要件が課されます。超砥粒砥石専用研削盤で研削するのが最適です。超砥粒砥石用研削盤への要件は主に以下の点を含みます。 研削盤は高精度であること。砥石主軸の回転精度において、ラジアルランアウトは<0.001mm、アキシャルランアウトは<0.005mm

今回は精密部品加工における直角溝と螺旋溝のフライス加工特性を紹介します。理解の一助となれば幸いです。 直角溝フライス加工の特徴 精密部品加工において、直角溝は3つの平面で構成され、断面形状は3本の直線で、隣接する直線は互いに垂直です。直角溝は通常、閉鎖型、半閉鎖型、開放型の3形式に分類されます。直角溝は平面と円筒面の両方に分布可能です。最も典型的な直角溝はキー溝で、普通平キー溝と半円キー溝に分けられます。直角溝のフライス加工プロセスの特徴は以下の通りです。 固定直径または固定幅のフライスカッター(キー溝フライスカッター、半円キー溝フライスカッター、ディスク形溝フライスカッターなど)を使用
機械加工分野において、CNCマシニングセンタは高い信頼を得ています。高加工精度、高効率、低労働強度という特徴を持ち、現在では応用市場がますます拡大しています。しかし、CNCマシニングセンタはオペレータとプログラマーに専門的な品質要件を求め、その要求は徐々に高まっています。現代のCNC工作機械設計には多くの安全機能が盛り込まれていますが、加工現場では事故や怪我が避けられません。したがって、精密CNC加工時には一定の安全ガイドラインを遵守する必要があります。SANS MachiningがCNCマシニングセンタの安全障害を防ぐ方法をいくつか共有し、今後の作業で皆様が自身の安全と作業安全を向上させる一
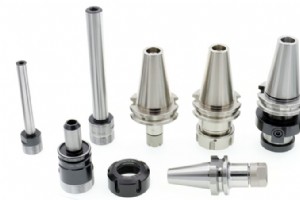
工具材料は工具の切削性能を決定する根本的要因であり、加工効率、加工品質、加工コスト、工具寿命に大きな影響を与えます。被削材の発展もまた、工具材料の発展を大きく促進してきました。 優れた性能を持つ工具材料は、工具が効率的に働くための基本条件です。金属切削において、工具の切削部はワークと切りくずに直接接触し、大きな切削圧力と衝撃力を受け、ワークおよび切りくずと激しい摩擦を生じ、切削温度が上昇します。これは、工具の切削部が高温、高圧、激しい摩擦という過酷な条件下で働くことを意味し、工具材料の基本特性を把握する必要があります。 では、工具材料の基本特性とは何でしょうか? 1. 高硬度 工具材
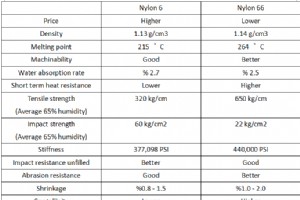
ナイロン6とナイロン66は、ポリアミドと呼ばれる一般的な合成ポリマーです。ポリアミドの一種として、多くの共通特性を持ちますが、化学構造におけるポリマー鎖の種類と数が違いを生みます。この2つのプラスチック材料のエンジニアリング用途における選択をシンプルにするため、ここではナイロン6とナイロン66を比較します。両者は成長と革新に最適です。非常に似ていながら異なるこの2つの繊維を検証し、プロジェクトに適した材料選びの判断材料を提供します。 ポリアミドとして、それぞれ明確な利点を持ちながら、以下のコア性能特性を共有しています。 優れた耐摩耗性 剛性、硬度、靭性 高い機械的減衰 良好な摺動性能 高
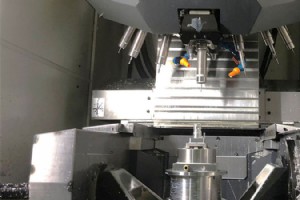
インテリジェントオートメーションの発展に伴い、機械加工の受注が増えていますが、適切な加工受注であっても、さまざまな予期せぬミスが発生する可能性があります。これらのミスは大規模な機械加工工場に計り知れない損失をもたらします。機械加工受注におけるミスの理由は何でしょうか?SANS Machiningが機械加工受注ミスの9つの理由をまとめました。 1. 工作機械の誤差 工作機械の加工誤差には、主軸回転誤差、ガイドレール誤差、伝達チェーン誤差が主に含まれます。 主軸回転誤差とは、主軸の実際の回転軸が各瞬間において平均回転軸に対して変動することを指し、加工ワークの精度に直接影響します。主な原因は、主
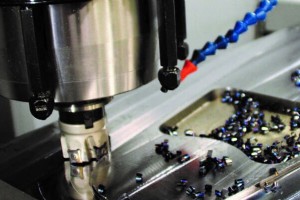
コンピュータ数値制御(CNC)加工は、さまざまな金属、プラスチック、複合材料から部品を形成する重要なプロセスです。CNC加工は高い繰り返し精度と精密さを実現し、多様な製造用途に最適です。 CNC加工は、CNC旋盤加工、CNCフライス加工、CNC穴あけ加工など、多様な加工プロセスを包括する総称です。其中、CNCフライス加工は産業用および商業用コンポーネントの製造に使用される重要なCNC加工プロセスです。 CNCフライス盤は、コンピュータ制御の精度を利用して多点切削工具を回転・位置決めします。原材料が事前プログラムされた加工工程を通過する際、工具はX、Y、Zの3軸に沿って移動し、材料を精密に切
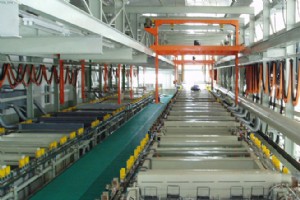
電気メッキ部品の品質は、装置全体の品質に直接影響します。電気メッキ品質に影響を与える要因には、内部要因と外部要因があります。したがって、電気メッキ品質に影響を与える内部要因を包括的に理解するだけでなく、外部要因も無視できません。各工程を厳格に管理することで、電気メッキ品質を確保できます。 1. 内部要因 電気メッキ作業場での厳格な品質管理は、電気メッキ部品の品質を保証する強力な基盤です。電気メッキ品質を根本的に向上させ、高品質な被膜を得るには、電気メッキ品質に影響を与えるあらゆる内部工程を包括的に理解する必要があります。 (1) 前処理要因 メッキ層と基材の結合力、耐食性、外観品質は、メッ
一般に電気メッキはメッキ面積により全面メッキと部分メッキに分けられます。部分電気メッキを必要とする多くの部品は、非メッキ面を絶縁保護する必要があり、これには建設技術要件を満たすさまざまな部分絶縁方法が要求されます。これにより部品非メッキ面がメッキされないことを保証し、特に特殊要求部品では重要です。 日常業務経験に基づき、電気メッキでよく使用される部分電気メッキプロセス方法をいくつか紹介します。 1. 包帯法(バンディング) この方法は、テープやプラスチックストリップ、テープなどの材料で非メッキ面を絶縁保護するものです。包帯方法は部品形状に依存します。包帯法はシンプルな部品、特に規則正しい形
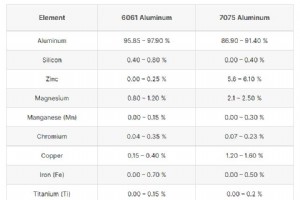
アルミニウムは依然としてあらゆる分野で最も一般的に使用される材料の一つです。理由はシンプルで、アルミニウムは印象的な強度重量比を示し、優れた相対的加工性を持っています。 製造で最も人気のあるアルミニウム合金は6061アルミニウムと7075アルミニウムです。いくつかの点で類似していますが、6061と7075アルミニウムには重要な違いがあります。この2合金の違いを理解することは非常に重要です。これによりプロジェクトに最適な材料を効率的に選択できます。化学組成、機械的特性、用途分野の観点から、6061アルミニウムと7075アルミニウムの明確な違いを紹介します。 6061 vs 7075 アルミニ
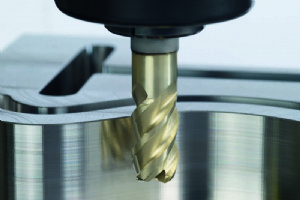
コンピュータ数値制御(CNC)加工は、必要な幾何学仕様を達成するために元のブロックから材料を除去する減法製造プロセスです。工作機械は減法製造プロセスの不可欠な部分であり、フライス、研削、ドリル技術で材料を除去します。機械加工工場では、指定精度、公差、仕上げを達成するために精密CNC加工用途でフライスと旋盤工具を使用します。 CNC工作機械の利点は、さまざまな切削工具を装着でき、異なる形状・サイズの材料製造に対応できることです。切削工具はせん断変形を用いてワーク上で回転・切削・材料除去を行います。各工具は独自の属性とメリットを持ちます。ほとんどの切削工具には溝があり、これは工具の切れ刃を指しま
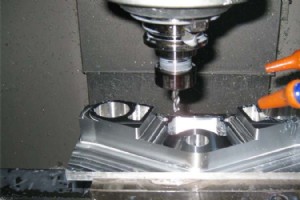
高速加工(HSMまたはHSC)は1990年代に急速に開発・応用された先進加工技術です。通常、高主軸回転速度(10,000〜100,000 r/min)と高送り速度(40〜180 m/min)でのフライス加工を指します。本記事では高速加工について以下の内容を詳細に紹介します: 高速加工とは 高速加工の歴史 従来加工と高速加工 高速加工の特徴 高速加工で考慮すべき要因 高速加工技術 高速加工のメリット 高速加工適用分野 高速加工とは? 高速加工(HSMまたはHSC)は1990年代に急速に開発・応用された先進加工技術です。通常、高主軸回転速度(10,000〜100,000 r/min)と高送
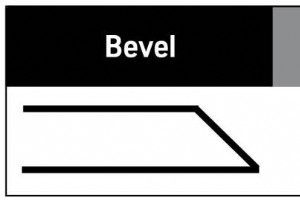
部品製造では、部品の鋭利なコーナーによる損傷や怪我のリスクを低減するのが一般的です。これを解決するため、メカニックは90度角の一部を除去してチャンファーを作ります。これはベベルとも呼ばれます。実務では「ベベル」と「チャンファー」が混用されがちですが、技術的文脈では明確な違いがあります。ベベルとチャンファーの違いを検証し、CNC加工でこれらの特徴がどう活用されるか見てみましょう。 ベベルとは? ベベルは物体表面に垂直でない傾斜エッジです。ベベルはベベルとチャンファーのより一般的な用語です。通常これら2用語は互換的に使われますが、技術的文脈では違いがあります。 ベベルは部品の2つの主要面の間の
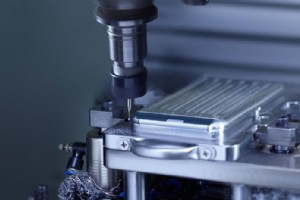
マシニングセンタでアルミニウム合金をフライス加工するとバリが多発して困っていませんか? アルミニウム合金加工ではバリは誰もが遭遇する問題です。加工精度低下、コスト増大、ワーク性能悪化を招くだけでなく、通常バリ取りが必要で、手間がかかる上にワークを傷つける恐れもあります。加工中にバリ発生を抑制または減らすより良い方法はないでしょうか? 今日はバリ制御の経験をいくつか共有します。 バリとは? バリは加工部品の周囲に形成される剛毛で、加工面から突出する成形面が特徴です。バリは通常、材料の塑性変形により、加工材料の切削終端エッジに生成されます。 延性の良いアルミニウム合金(またはステンレス鋼など靭

1. 工程集中と一回位置決めの原則 一般にCNC工作機械、特にマシニングセンタでは、部品の工程と手順を最大限に集中させることができます。つまり、部品を1回のクランピングで、このCNC工作機械で加工可能な大部分またはすべての工程を完了させるべきです。工程集中により工作機械台数とワーククランピング回数を削減し、不要な位置決め誤差を減らし、生産性を向上できます。高同軸度が要求される穴系加工では、1回の取り付け後、連続的な工具交換ですべての同軸穴系加工を順次完了し、その後他の位置の穴を加工することで、繰り返し位置決め誤差の影響を排除し、穴系の同軸度を向上させます。 2. 荒加工優先・仕上げ後回しの原
機械加工中、ワーク材料、環境、加工方法などさまざまな理由により機械的摩耗が発生します。機械的摩耗は製品品質、精度、加工効率に有害です。したがって、機械加工を行うすべての人にとって、機械加工の摩耗予防をしっかり行うことは非常に重要です。 摩耗の種類 1) 摩耗(走り合い摩耗) 正常荷重、速度、潤滑条件下での機械の相応摩耗。この摩耗は非常にゆっくり進行します。 2) 硬質粒子摩耗 部品自体から脱落した研磨粒子と外部から侵入した硬質粒子が機械的切削や研削を引き起こし、部品を損傷させます。 3) 表面疲労摩耗 交互荷重の作用下で微小亀裂と点状ピットが生成され、部品を損傷させます。この摩耗タイプ
製造業の発展に伴い、研磨プロセスはますます洗練され、機械研磨、化学研磨、電解研磨、超音波研磨、流体研磨、磁気研磨、放電超音波複合研磨などが含まれます。表面品質はあらゆるコンポーネントの製品寿命と性能に影響する最重要因子です。初期技術の多くはミクロンまたはサブミクロン精度、ナノメートルオーダーの表面粗さ、光学・機械・電子部品製造におけるほぼ無欠陥表面を示しました。 一般的なのは機械研磨、化学研磨、電気化学研磨です。異なる業界では、異なる材料の金属部品に異なる表面研磨要求があります。 研磨プロセスとは? 研磨とは、機械的、化学的、電気化学的効果を用いてワーク表面粗さを低減し、明るく滑らかな表面
ハイス工具の回転速度を上げすぎないこと。 銅加工では荒取りにハイス工具を使わず、フライングカッターや超硬工具を多用すること。 ワーク高さが高い場合、異なる長さのカッターで段階的に切削すること。 大径工具で荒加工後、小径工具で残材除去し、残材量を均一にすること。 平底エンドミルで平面加工し、ボールエンドミルは控えて加工時間短縮。 銅電極でコーナー削り出し時、まずコーナーRサイズを確認し、適切なボールエンドミル径を決定すること。 校正平面の四隅をフラットにすること。 傾斜が整数値の箇所では傾斜カッターを使用(パイプ位置など)。 各工程前に前工程後の残代を考え、空切りや過剰加工を防ぐこと。 シンプ
製造プロセス