工業製造
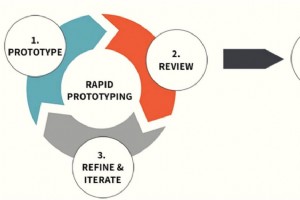
ラピッドプロトタイピングとは? ラピッドプロトタイピングとは、3D CAD(コンピュータ支援設計)データを使用して、物理的な部品、モデル、またはアセンブリを迅速に製作するプロセスです。通常、積層造形(アディティブマニュファクチャリング)と呼ばれる3Dプリンティング技術を用いて作成されます。 エンジニアリングにおいてプロトタイプとは製品の初期バージョンを指します。ラピッドプロトタイピングにより、企業は技術のテストと分析を迅速に行うことができます。設計が最終製品に近い場合は「高忠実度プロトタイプ」、大きな差異がある場合は「低忠実度プロトタイプ」と呼ばれます。 つまり、ラピッドプロトタイピングは製品
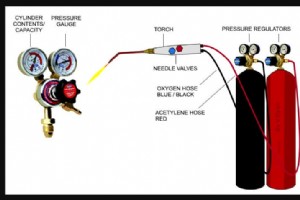
酸素アセチレン溶接(ガス溶接)とは 酸素アセチレン溶接は一般的にガス溶接と呼ばれ、酸素とアセチレンの燃焼に依存するプロセスです。手持ちトーチまたはブローパイプ内で正しい割合で混合すると、約3,200℃の比較的高温な炎が生成されます。 酸素アセチレン溶接では、溶接トーチを用いて金属を溶接します。2つの部品を共通の溶融プールを生成する温度まで加熱すると、溶接金属が得られます。溶融プールには一般的にフィラー材と呼ばれる追加金属が供給されます。フィラー材の選定は溶接する金属に依存します。 酸素アセチレン炎の化学作用は、酸素とアセチレンの体積比を変えることで調整できます。 もう一つの溶接タイプは酸素アセ
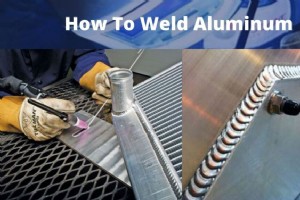
自転車やオートバイのフレーム、トラックのトレーラー、鉄道車両のプロファイル、宇宙航空材料——軽量化と強度の両立が求められる場面でアルミニウムは第一選択肢です。さらに、美しく溶接されたアルミニウムビードは見る者を惹きつけます。 低密度と良好な強度により、アルミニウムは現代生産に不可欠な材料となっています。しかし、利点ばかりでなく、この金属の加工にはいくつかの厄介な側面もあります。 アルミニウム板に誤って穴を開けてしまった経験がある人なら、何を言っているか分かるでしょう。アルミニウム溶接には特別な知識と技術が必要です。この記事では、アルミニウム溶接で重要なポイントと、正しいアルミニウム溶接の方法に
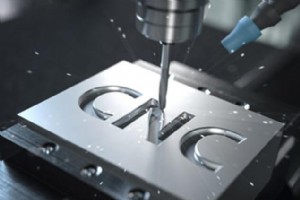
CNC工作機械とは CNCは「Computerized Numerical Control(コンピュータ数値制御)」の略です。CNC加工は、事前にプログラムされたコンピュータソフトウェアが工場の工具と機械の動きを指示する、コンピュータ化された製造プロセスです。 このプロセスは、グラインダー、旋盤、フライス盤、CNCルーターなど、複雑な機械を制御するために使用できます。CNC加工では、三次元切削作業を一連のプロンプト(指示)だけで実行できます。 CNC加工は、グラインダー、旋盤、ターニングセンタなど、切削・成形・異なる部品や試作部品の作成に使用される複雑な機械を制御します。日常業務では、CNCマ
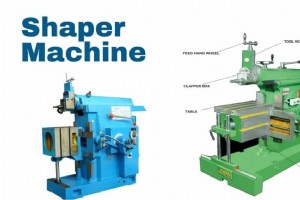
シェーパー(平削り盤)とは シェーパーは、ワークピースとシングルポイント切削工具(バイト)の直線的相対運動を利用して直線的な工具軌跡で機械加工を行う工作機械の一種です。その切削は旋盤に類似していますが、旋盤が螺旋状であるのに対し、(原型的な)シェーパーは直線的です。 木工用シェーパーは機能的に異なる木工工具で、通常動力駆動の回転切削ヘッドと手動送りワークピースを持ち、北米では単に「シェーパー」、英国では「スピンドルモルダー」として知られています。 金属加工用シェーパーは金属加工用プレイナーに類似していますが、ワークピースがカッターの下を移動するのではなく、カッターがラムに乗って静止したワークピ
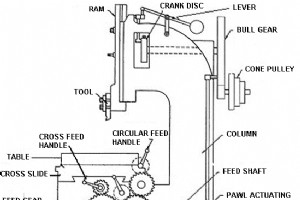
スロッター(形削り盤)とは スロッターは、水平・垂直・平面の加工に主に使用される往復運動型の工作機械です。平面切削、成形面・キー溝加工などに用いられ、単品または少量生産に適しています。 スロッターマシンは、ワークピースから不要な切りくずを除去してスプライン、溝などを作る工作機械と定義されます。ここではラム(工具取付部)が上下往復運動し、シェーパーではラムが水平往復運動する点が異なります。 スロッターは両者が多くの点で類似しているため、立形シェーパーと見なすことができます。スロッターは非常に古いタイプの機械で、ブルネルによって発明されました。使用する工具は超硬ハイス(HSS)製のシングルポイント
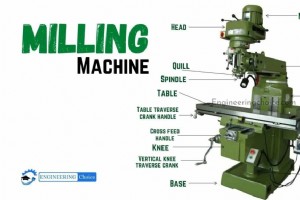
フライス盤(フライスマシン)は現代製造業で最も一般的に使用される工作機械の一つです。大規模な組立ラインから小さな金型工房まで、あらゆる場所で見かけます。小型フライス盤がハイエンド科学研究所で使われ、自動車産業でも活躍しています。 フライス盤は多くの製造業者やエンジニアに人気があり、3Dプリンターでは対応困難な複雑な部品製造を可能にするからです。このガイドでは、フライス盤の用途、仕組み、購入時のチェックポイントについて解説します。フライス盤購入に必要な知識を全て網羅しています。 フライス盤とは フライス盤とは、軸を中心に対称的に配置された複数の切れ刃を持つ円形工具(フライスカッター)を回転させ
溶接とは 溶接とは、熱、圧力、またはその両方を用いて2つ以上の部品を融合接合し、冷却時に接合部(ジョイント)を形成する製造プロセスです。溶接は金属と熱可塑性樹脂に一般的に使用されますが、木材にも適用可能です。完成した溶接継手は「溶接部(ウェルドメント)」と呼ばれます。 材料によっては特殊なプロセスや技術が必要です。中には「非溶接性」とされる材料もあります。この用語は辞書には通常載っていませんが、工学分野では有用かつ説明的な用語として使われます。 接合される部品を「母材(ベースマテリアル)」と呼びます。接合のために添加される材料を「フィラー(充填材)」または「消耗材」と呼びます。これらの材料の形
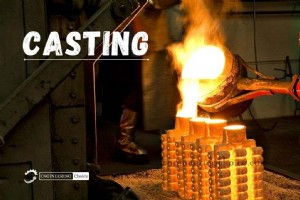
鋳造とは 鋳造とは、液体材料を所望の形状の空洞を持つ型(鋳型)に流し込み、凝固させる製造プロセスです。凝固した部品も「鋳物(キャスティング)」と呼ばれ、型から取り出すか型を破壊して取り出すことでプロセスが完了します。 鋳造材料は通常、金属または複数成分を混合して硬化する材料(エポキシ、コンクリート、石膏、粘土など)が用いられます。 金属鋳造は7,000年の歴史を持ち、製造業と美術の両方で使用されてきました。最古の鋳造物は紀元前3200年頃の銅製カエルで、現在のイラクで発見されています。金属鋳造では、溶湯を坩堝から鋳型に流し込み、金属と型を冷却した後、金属製品を取り出して仕上げを行います。 伝統
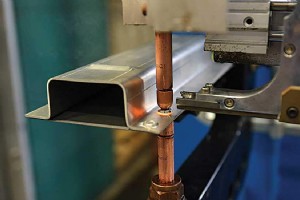
スポット溶接とは スポット溶接(抵抗スポット溶接とも呼ばれる)は、抵抗溶接プロセスの一種です。この溶接方法は、主に2枚以上の金属板を、溶接部に圧力と電流による熱を加えて接合するために使用されます。 銅合金電極を板材の表面に接触させ、圧力と電流を流すことで、低炭素鋼などの抵抗体を電流が通過する際に熱が発生し、接合が行われます。 スポット溶接の仕組み 抵抗溶接の一形態であるスポット溶接は、フィラー材を一切使用せずに2枚以上の金属板を接合する、最も古い溶接プロセスの一つです。 プロセスは、成形された銅合金電極を用いて溶接部に圧力と熱を加え、電極を通じて被溶接材に電流を流すことで進行します。材料が溶
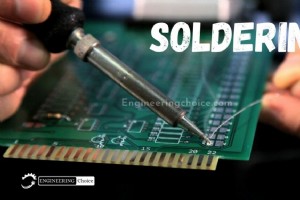
基板を搭載した電子機器を分解すれば、部品がはんだ付け技術で取り付けられているのがわかります。はんだ付けは、接続部にはんだを溶かして流し込み、2つ以上の電子部品を接合するプロセスです。永久的な接続を作れますが、はんだ吸い取り器(デソルダリングツール)で元に戻すことも可能です。 本記事では、はんだ付けについてすべて学びます。それは何か? 用途は? プロセスはどう進行するか? はんだ付け(ソルダリング)とは はんだ付けは、はんだを溶かして異なる種類の金属を接合するプロセスです。はんだは金属合金で、通常スズと鉛で構成され、熱したこてで溶かします。こては600°F(約316℃)以上に加熱され、冷却時
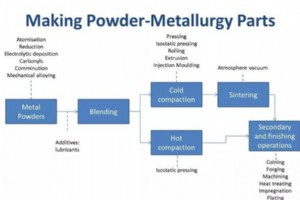
粉末冶金(パウダーメタラジー)とは 粉末冶金は、金属粉末から材料や部品を製造する幅広い手法を総称する用語です。このプロセスは金属除去加工の必要性を回避、または大幅に低減できるため、製造時の歩留まり損失を劇的に削減し、多くの場合コストダウンにつながります。 粉末冶金は、圧密した金属粉末を融点直下まで加熱する金属成形プロセスです。100年以上前から存在しますが、過去25年間で、さまざまな重要用途向けの高品質部品製造において、鍛造や鋳造など他の成形技術より優れた手法として広く認識されるようになりました。 この成功は、材料利用効率、形状複雑性、ネットシェイプ付近での形状制御など、他成形技術に対する
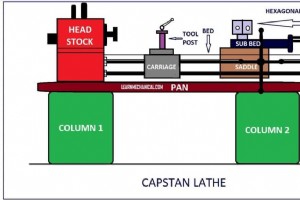
キャプスタン旋盤とは キャプスタン旋盤は、エンジン旋盤とセンター旋盤を改良したもので、心押し台の代わりに六角形のタレット工具ヘッドを備えています。1860年、アメリカのプラット・アンド・ホイットニー社によって最初に開発されました。 センター旋盤には工具ホルダーが1つしかなく、心押し台には1つの工具しか取り付けられません。そのため、ワークへの加工操作を変えるたびに工具を交換する必要があり、非常に時間がかかりました。センター旋盤は量産に不向きでした。 これらの問題を解決するためキャプスタン旋盤が開発されました。センター旋盤の改良型で、タレット工具ヘッドには6種類の異なる工具を装着可能です。タレ
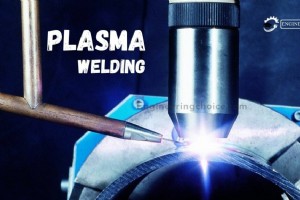
プラズマアーク溶接(PAW)とは プラズマアーク溶接(PAW)は、尖ったタングステン電極とワークの間にアークを生成する点でTIG溶接と非常に似ています。しかし、電極をトーチ本体内部に配置することで、プラズマアークをシールドガスエンベロープから分離できます。プラズマは細孔の銅ノズルを通じて強制的に流され、アークが収束します。 プラズマ溶接は、電極と母材の間でプラズマアークを着火し、それを溶接に利用するプロセスです。非消耗電極タイプに分類され、TIG溶接と同様にタングステン棒を電極として使用します。違いは、電極を覆うノズルと、アーク拡散を防ぐプラズマガスを使用する点です。 その結果、高い熱集中
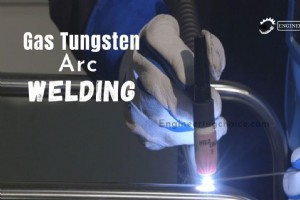
ガスタングステンアーク溶接(GTAW/TIG溶接)とは ガスタングステンアーク溶接(GTAW)、通称タングステンインナートガス(TIG)溶接は、非消耗性タングステン電極を用いて溶接を行うアーク溶接プロセスです。溶接部と電極は、不活性シールドガス(アルゴンまたはヘリウム)によって酸化やその他の大気汚染から保護されます。 フィラーメタルは通常使用しますが、自溶接(オートゲノラス溶接)や融解溶接と呼ばれる一部の溶接では不要です。ヘリウムを使用する場合はヘリアーク溶接と呼ばれます。定電流溶接電源が電気エネルギーを生成し、高度にイオン化したガスと金属蒸気の柱であるプラズマを通じてアークを通過させます。
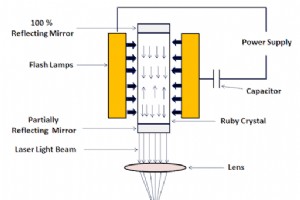
レーザービーム加工(LBM)とは レーザービーム加工(LBM)は、レーザービームから放射される熱を利用した加工法です。このプロセスは熱エネルギーを用いて金属・非金属表面から材料を除去します。高周波の単色光が表面に照射され、光子の衝突により加熱、溶融、気化が起こります。 レーザービーム加工は低熱伝導率の脆性材料に最適ですが、ほとんどの材料に適用可能です。 ガラスを溶かさずに加工できます。感光性ガラスでは、レーザーがガラスの化学構造を変化させ、選択的なエッチングを可能にします。このガラスは「光加工可能ガラス」とも呼ばれます。 光加工可能ガラスの利点は、精密な垂直壁を生成でき、ネイティブガラスが
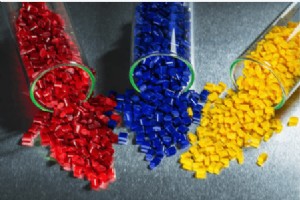
熱硬化性プラスチックとは 熱硬化性プラスチックは、加熱すると不可逆的に硬化するポリマーです。熱硬化性樹脂、熱硬化性ポリマーとも呼ばれます。初期状態では液体または柔らかい固体です。加熱によりポリマー鎖間の架橋を増やす化学反応にエネルギーが与えられ、プラスチックが硬化(架橋)します。 熱硬化性プラスチックは架橋した長い分子鎖で構成され、非常に剛性の高い構造を持ちます。加熱すると成形・整形・プレスが可能ですが、一度硬化すると再加熱しても溶けず、永久に形状が固定されます。 三次元網目構造の結合(架橋)により、熱硬化性プラスチックは一般的に熱可塑性材料より強靭で、分解温度まで高温用途に適しています。
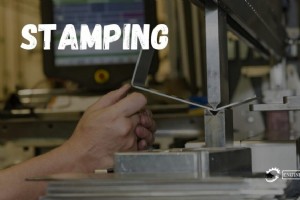
スタンピング(プレス加工)とは スタンピングまたはプレス加工は、平らな金属板を最終形状に変換する製造プロセスです。このプロセスでは、ブランクまたはコイルの形をした平らな金属板をスタンピングプレスにセットし、工具(パンチ)とダイ(金型)の面で金属を所望の最終形状に成形します。 スタンピングには、機械プレスまたはスタンピングプレスを用いたパンチング、ブランクング、エンボス、曲げ、フランジ、コイニングなど、多様な板金成形製造プロセスが含まれます。 これは1ストロークで所望の形状を作る一工程プロセスの場合もあれば、一連の工程を経て行われる場合もあります。通常は板金で行われますが、ポリスチレンなど他
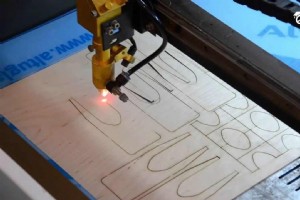
レーザー切断は、レーザーと呼ばれる高度に集光されたコヒーレント光の流れを用いて材料を切断する非伝統的な加工法です。切断プロセス中に材料が連続的に除去される減算プロセスであり、気化、溶融、化学的アブレーション、制御されたクラック伝播によって達成されます。 レーザー光学系はCNC(コンピュータ数値制御)によってデジタル制御されるため、直径5ミクロンという微小な穴あけも可能です。また、材料に残留応力を生じさせないため、デリケートで脆い材料の切断にも適しています。 レーザー切断の仕組み レーザー切断機はCNC工作機械と似ていますが、高出力レーザーを使用します。レーザーはCNCと光学装置を通じて材料
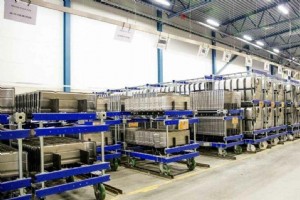
トロリーはさまざまな形状・サイズがあり、スーパーマーケットから空港、倉庫、作業場まで数十の場所で見かけます。本来の用途である「多様な荷物を迅速・容易・安全に運搬する」という点では優れています。 トロリーの違いはその「特定の目的」にあります。異なるトロリーは、異なる荷物や環境向けに設計されています。例えば重工業用トロリーは、一般的な軽量トロリーよりも倉庫や資材搬送現場に適しています。より高い基準で製造され、重い荷物を運べ、長期間の使用でも安全性と一貫性を提供するからです。 購入前には、トロリーが作業と運搬荷物に適しているか確認してください。また、使用者の身長や体格、使いやすさの観点からリスク
製造プロセス