工業製造
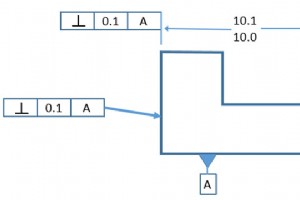
機械部品図面において、直角度公差は設計者が直角部品特徴の方向がどの程度変動し得るかを指定することを可能にします。直角度記号は図面で、嵌合特徴が組み立て可能であることを保証するためによく用いられます。 GD&Tにおける直角度は、参照される基準特徴によって2つの異なる意味を持ちます。通常形態または面直角度は、90°の2つの面または特徴間の直角度を制御する公差です。面直角度は2つの平行平面を公差帯として制御されます。軸直角度は、特定の軸が基準面に対して直角であることを制御する公差です。軸直角度は、理論的に完全に平行な軸を取り囲む円筒形公差帯で制御されます。 直角度の説明 面直角度: 面直角度

治具設計は一般的に、部品の加工プロセスが策定された後、特定工程の要件に従って実施されます。工程策定時に治具実現の可能性を十分考慮し、治具設計時に必要なら工程への修正提案も可能です。工具治具の設計品質は、ワークの加工品質を安定して保証できるか、生産効率が高いか、コストが低いか、切りくず排除が容易か、操作が安全で省力的か、製造・メンテナンスが容易か、で測られるべきです。 治具設計の基本原則 使用時のワーク位置決めの安定性と信頼性を満たすこと ワークを治具上で加工するために十分な荷重またはクランプ力があること クランププロセスにおける簡単で迅速な操作を満たすこと 脆弱な部品は迅速に交換可能な構造と
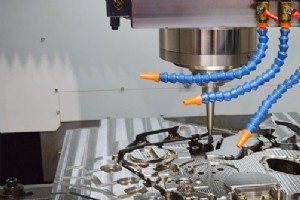
CNC加工は高強度・高精度なカスタム部品製造によく用いられます。CNC加工部品の設計を工夫することで、精密加工部品の製造プロセスを高速化しつつコスト削減が可能です。設計の小さな改善がプロジェクトコストを大幅に削減します。CNC加工部品設計を完全に最適化するため、機械部品設計時に以下のヒントとコツを考慮すべきです。 よくある間違いを避けることで設計改善、稼働時間短縮、最終製造コスト削減が可能です。製造依頼前にこのリストで設計をチェックすれば、多くの時間とコストを節約できます。 図面が明確で正確か確認する 効果的な機械加工部品設計は、コンポーネントを明確に記述した明確・正確な図面から始まります。黄
「バリ取りとは何か」を理解するには、まずバリの意味を知る必要があります。機械加工部品を扱うなら、部品にバリが生じるのを目にしたことがあるでしょう。どれほど先進的で精密な設備を用いても、バリは製品とともに生まれます。いわゆるバリとは、主に加工材料の塑性変形によって加工エッジに発生する余分な金属片のことで、特に延性や靭性に優れた材料で顕著に発生します。これらの欠陥は見た目が悪いだけでなく、より重要なことに、影響を受ける各コンポーネントの機能性と安全性を低下させます。したがって、機械加工においてバリ取りは不可欠です。 バリとは何か、加工にどう影響するか バリは機械加工部品の表面にできる小さな鋭利な欠
CNC部品加工では表面処理プロセスが頻繁に用いられ、その中でも電気メッキは特に一般的です。電気メッキとは、電気分解の原理を利用して金属表面に他の金属や合金の薄い層を析出させるプロセスです。メッキ層は基材の上に形成され、その目的は基材の表面特性や寸法を改質することにあります。CNC部品加工において、電気メッキという表面処理技術はどのような効果をもたらすのでしょうか。本記事では金属メッキに焦点を当てて解説します。 金属メッキとそのメリット 電気メッキは後工程のプロセスであり、ワークの表面を薄い金属層で覆う工程です。基本的な考え方は基材上に薄い金属層を析出させることであり、最終的には製品の総合的な品
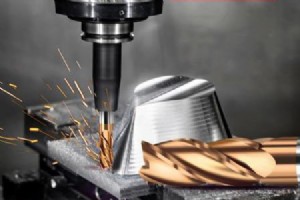
超硬フライスカッターは超硬(硬質合金、タングステンチタン合金とも呼ばれる)で作られた工具です。主にCNCマシニングセンタとCNC彫刻機で使用され、普通フライス盤に取り付けて、より硬く複雑でない熱処理材料を加工することもできます。超硬フライスカッターは広く使用され、高速加工に用いられます。超硬フライスカッター硬度はビッカース10Kで、ダイヤモンドに次ぐ硬さです。このため、超硬フライスカッターは容易に摩耗せず、脆く硬く、焼きなましを恐れません。 超硬フライスカッターには、コーティングの耐高温性と耐熱性が特に重要です。コーティング高硬度、高酸化温度耐性、優れた工具耐摩耗性によります。同時に、現在の
CNCフライス加工プロセスには加工誤差の原因が多数あります。工具ラジアルランアウトによる誤差は重要な要因の一つで、理想加工条件下で工作機械が達成できる最小形状誤差と加工面幾何精度に直接影響します。実際切削では、工具ラジアルランアウトは加工精度、表面粗さ、工具摩耗不均一性、多刃工具切削プロセス特性に影響します。工具ラジアルランアウトが大きいほど、工具加工状態が不安定になり、加工効果に大きく影響します。 ラジアルランアウト原因 工具と主軸コンポーネントの製造誤差とクランプ誤差により、工具軸と主軸理想回転軸の間にドリフトと偏心が生じます。また、特定加工技術と治具も、加工中のCNCフライス盤ラジアル
現代化建設において、個々の企業には異なる設備要件があるため、非常に重要な前提条件があります。従来の標準化設備では企業ニーズを満たせない場合があり、そこで非標準設備が登場します。 非標準設備生産は顧客サービスを基盤とし、異なる生産目的のために非標準設備を作成します。非標準自動化設備のインテリジェント設備研究開発とインテリジェント生産ライン変革に焦点を当て、対応ビジネスは企業のインテリジェント化と製品加工効率向上に非常に重要な方向性を提供します。これには多くの顕著な利点があります。これら利点が生産・生活・これら側面にどのような影響と好影響をもたらすのでしょうか?非標準自動化設備でこれら利点はどう
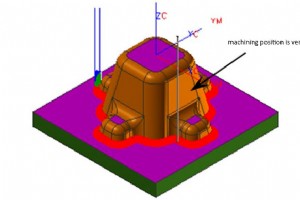
1. バウンス(工具振動) バウンスとは、過大な力により工具が比較的大きく振動する現象です。バウンスによる危害は、ワークのオーバーカットと工具損傷を引き起こします。工具直径が小さく、工具突出しが長すぎる、または力が大きすぎる場合にバウンスが発生します。適切な工具と加工方法を使用すれば、バウンス発生確率を減らせます。 工具変形に影響する3つの主要因子: 1) 切削工具長さ 2) 工具直径 3) 工具が受ける力 1. 切削工具長さ 同径工具で、工具長さが2倍になると変形は3倍になります。加工時は工具長さを可能な限り短くしてバウンスリスクを低減します。 2. 工具直径 同長工具で、工具直径
製造業者は、高耐熱性のためニッケルやステンレス鋼などの金属を高性能用途に使用しがちです。例:ニッケル基合金は高温、熱サイクル曝露、高炭素環境で強度を維持します。金属はプラスチックより耐熱性が高い傾向がありますが、多くの場合、エンジニアは高性能用途で耐熱プラスチックを使用することでメリットを得られます。 耐熱プラスチックとは、機械的特性に悪影響なく、連続使用温度300°F(約150℃)以上に耐えられるポリマー材料です。 耐熱プラスチックは2カテゴリに分類されます:熱硬化性プラスチックと熱可塑性プラスチック。熱硬化性プラスチックは加熱で硬化し、硬化後再成形不能です。高性能熱可塑性プラスチックは
現在の産業は単一購入者へのサービスにますます専念しています。これは、ある製品が一人のために作られることを意味します。元の製品には標準的な基本機能があるかもしれませんが、それでも単一顧客向けにカスタマイズされています。これは製造技術全体の発展向上の結果であり、サービス向上をもたらしました。 産業を語るとき、機械工場はカスタム機械加工部品のトップリストにあります。そこは単一顧客が単一の部品を専用で加工できる場所です。もちろん、このサービス価格は現在かなり高いですが、新手法導入により価格は下落傾向にあります。やがて各製品が各顧客向けにカスタマイズされる時代が来るかもしれません。 製品カスタマイズ
CNC加工部品の品質は、部品設計、工具選択、工具パスプログラミング、機械技術者スキル、ワーククランプ戦略など多くの要因に依存します。レーザー手術用ロボットアームや高性能航空機着陸装置部品など、クリティカルパス機能部品は確実に動作しなければなりません。信頼性には精度、精密さ、そして部品を製造するCNC加工工場が厳しい公差を維持する能力が必要です。 キーコンポーネントの加工工場を決める際、2つの質問が重要です:CNCフライス加工の精度はどの程度か、その加工工場はこの精度を提供することにどれだけコミットしているか。CNCフライス加工精度の構成要素を慎重に検証することで、設計エンジニアは部品製造時の
機械製造における部品互換性を満たすため、製造部品寸法は要求公差範囲内にあるべきです。これには部品の形状、寸法、精度、性能に関する統一規格が必要です。類似製品も寸法で合理的に分類し、製品シリーズを削減する必要があります。これが製品標準化です。したがって、エンジニアリング公差とはめあいの概念が生まれました。 機械工学において、公差は指定寸法からの許容偏差を設定します。公差使用により、最終製品が使いやすくなります。特に大規模アセンブリの一部である場合に重要です。 重要箇所に公差を設定しないと、各製造法に一定の不正確さがあるため、設計意図通りに使用できない部品が生じる可能性があります。 しかし、
CNCフライス盤で金属切削を行う際、工具がワークに切り込み、ワーク材料を変形させて切りくずにするために必要な力を切削力と呼びます。切削力は切削動力計算、工具・工作機械・治具設計、切削条件策定の重要な基礎です。自動化生産では、切削力で切削プロセスと工具作業状態を監視することもできます。 CNCフライス盤の切削力と切削動力 1. CNCフライス盤切削力の発生源 切削力の発生源は、一方面では切りくず形成過程での弾性変形と塑性変形による抵抗、他方面では切りくずと工具すくい面の摩擦抵抗、ワークと工具逃げ面の摩擦抵抗です。 2. 切削力とその分解 切削時の総切削力Fは空間力です。測定・計算を容易にし
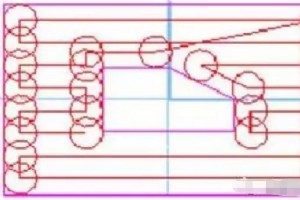
現代製造と加工技術の継続的発展に伴い、CNC加工設備とその支援CAMシステムが広く使用・発展しています。CAMシステムが生成する加工工具軌跡(ツールパスパターン)は、制御装置の加工操作の核心です。これは加工ワークの精度、表面粗さ、全体加工時間、工作機械寿命などに直接影響し、最終的に生産効率を決定します。 この記事では、切削方法の異なる特性と選択に影響する要因を分析し、フライス加工における工程方法と切削方法を比較し、適切なツールパスモード選択の参考を提供します。 1. ツールパスモード ツールパスモードの基本概念 CNC加工において、ツールパスパターンとは、工具がワーク切削を完了する際の経
製造される金属部品の表面仕上げ要件は常に業界標準となってきました。表面効果に加えて、金属部品の全体的な完全性、強度、構造にも有益です。表面処理は装置の性能に影響します。2つの部品を組み合わせる場合、スムーズな表面が必要で、それによって取り付けが可能になります。 表面処理とは? 表面処理とは、基本材料の表面に、本体の機械的、物理的、化学的特性とは異なる表面層を形成するプロセスです。製品の表面処理を行う目的は、製品を耐食性、耐摩耗性、装飾性、またはその他の特殊機能の要件を満たすようにすることです。表面仕上げとは、製造された金属部品の表面を所望の外観や表面テクスチャに変更するプロセスです。製品によ
CNC精密加工では、熱処理や表面処理など多くの後工程が一般的に使用されます。これらの加工技術は、精密部品をより実用的にするためのものです。 熱処理は加熱、保温、冷却の3段階を含み、熱処理で主要な役割を果たすのは温度と時間です。 熱処理とは、固体鋼を一定温度まで加熱し、必要な保温を行い、適切な速度で室温まで冷却して鋼の内部組織を変化させ、必要な性能を得ることです。 CNC精密加工における熱処理は、機械部品の機械的機能を向上させ、加工品質が商品使用ニーズを満たすことを確保するためのものです。 まず、機械加工プロセスにおけるいわゆる熱処理にどれだけの方法が含まれるかを理解する必要があります。
加工精度とは、加工部品表面の3つの幾何パラメータ(実際の寸法、形状、位置)と図面要求の理想幾何パラメータとの適合度です。理想幾何パラメータとは、寸法については平均寸法、表面幾何については絶対的な円、円柱、平面、円錐、直線、面の相互位置については絶対的な平行、垂直、同軸、対称などを指します。実際の幾何パラメータが理想幾何パラメータから逸脱することを加工誤差と呼びます。 1. 加工精度の概念 加工精度は主に製品生産の程度を表すために用いられます。加工精度と加工誤差はともに、加工表面の幾何パラメータを評価する用語です。加工精度は公差等級で測定され、等級値が小さいほど精度が高いです。加工誤差は数値で
Tuframは、アメリカ航空宇宙局(NASA)によって当初開発され、使用されました。このプロジェクト開始以来、Tuframコーティングは宇宙船のあらゆる部分に適用されてきました。真空10-6Torr、華氏-100°F(摂氏-73℃)から華氏350°F(摂氏177℃)の温度、極端な振動環境での作業が要求されます。今日では、真空包装や真空下で作動しなければならない一部の機械にも使用されています。 Tuframコーティングは本来、NASA航空機のアルミニウム部品の耐摩耗性と性能問題を解決するために開発されましたが、世界中のエンジニアはすぐに、多くのアルミニウム部品が直面する問題(多くの製造、加工、
5軸加工は高効率・高精度で、ワークを1回のクランプで加工可能です。自動車部品や航空機構造部品などの現代金型加工に適しています。5軸加工は民間産業だけでなく、航空宇宙、軍事、科学研究、精密機器、高精度医療機器産業でも広く使用されています。不可能を可能にするハイテク手法であり、あらゆる空間曲面や異形形状の加工・生産が可能です。複雑な部品と工業製品の加工タスクを完了できるだけでなく、加工効率を迅速に向上させ、加工工程を短縮できます。 しかし、デメリットもあります。今日は5軸加工の利点と欠点を詳しく紹介します。 5軸CNC加工の利点 最適切削条件の維持と切削条件の改善 3軸切削モードでは、工具パ
製造プロセス