工業製造

エンジニアリングの観点から、試作段階を始めた多くの経験不足のスタートアップ創業者が、機能するプロトタイプを作れずに失敗します。これは、スタートアップの期待と潜在的な支援者・投資家の期待に応える深い知識の欠如が原因です。ここでは、試作の間違いを理解し回避するためのいくつかのヒントを紹介します。 検証テスト/フィードバックの欠如 社内で行うかアクセラレーターを通じて行うかにかかわらず、製品をテストすることは、製品が信頼性があり、何より安全であることを確認するために不可欠です。ただし、量産ベースの検証テストをこの段階で含めることはお勧めしません。後で説明します。プロトタイプをテストする際、用途に応
深圳の中国メーカーで革新的な新製品を作りたいが、知的財産権(IP)問題、言語の壁、品質管理が心配だ。中国製造は低品質、IP窃盗産業というイメージが定着している。しかし、それは事実ではなく、容易に回避可能です。 中国製造業は21世紀初頭以来大きく進化し、新しい革新的技術のリーダーおよび採用者へと急速になりつつあります。中国メーカーは依然として労働力に大きく依存していますが、中国製造業の未来への大きな進歩を経験しており、特に深圳のメーカーが生産する製品の品質に変化が見られます。 中国メーカーへの懸念 中国への製造委託時にIP(知的財産権)を巡る正当な懸念は多くあります。しかし、すべての中国工場が
はじめに スタートアップが新技術を開発し市場に投入することに成功するかどうかに関わらず、スタートアップによって開発される技術の重要性は、今日私たちが見たり体験したりしている多くの利益を生み出しています。 あらゆる業界の誰もが、技術の重要性とそれがもたらすものに同意するでしょう。スマートフォンのようなコンシューマーテクノロジーから、家庭に電力を供給するソーラーパネルまで、技術は私たちの幸福と発展の継続的な拡大にとって極めて重要です。 技術の中心には、スタートアップ企業が新しく革新的な技術を生み出し、私たちの関心を引き、新しいアイデアと破壊的な生活様式で私たちを驚かせ、スタートアップが技術の重要
はじめに ハードウェアを開発したいが、その方法がわからない。ご安心ください。ハードウェア開発プロセスの概要を理解できるガイドを用意しました。ハードウェア開発が困難なのは秘密ではありません。むしろプロセス自体が困難にしているのです。ハードウェア開発サイクルを通じて考慮すべき多数の領域があるためです。 ハードウェア分野に参入する多くのスタートアップは、開発を始める前に誤った情報を持っています。ハードウェア開発では、いくつかのコンポーネントを組み立てていわゆる「動作するプロトタイプ」を作り、それを製造ラインに移行させればよいという誤解があります。残念ながら、それは違います。実際、ハードウェア開発に
1. 加工クリアランス(側方クリアランス)の影響 加工ギャップの大きさとその一貫性は、放電加工(EDM)の加工精度に直接影響します。各基準の加工ギャップ数値と表面粗さを習得することでのみ、電極サイズを正しく設計し、収縮量を決定し、加工時の基準変換を決定できます。 2. 表面粗さ EDM加工面の粗さは、放電クレーターの深さとその分布の均一性に依存します。浅く均等に分布した放電クレーターが加工面に生成された場合のみ、加工面は小さな粗さ値を持ちます。 放電クレーターの均一性を制御するには、等エネルギー放電パルス制御技術を使用する必要があります。つまり、ギャップ電圧降下の立下りエッジを検出し、放電パル
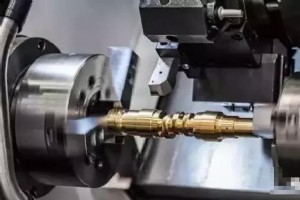
ねじ加工には多くの方法があります。一般的な内ねじ加工はタップで、外ねじ加工は各種ダイスで行えます。ねじフライス加工には多くの利点があります。今日はねじフライス加工の利点について説明します。 (1) 1本のねじフライスカッタで同一歯形の異なる径のねじを加工可能 補間半径を変更することで、1本のねじフライスカッタで異なるねじを加工でき、工具本数を削減し、工具交換時間を節約し、効率を向上させ、工具管理を容易にします。また、1本で左ねじと右ねじの両方を加工できます。ねじフライスカッタが左ねじか右ねじを加工するかは、加工プログラムによって完全に決まります。 (2) ねじ精度と表面品質の向上 ねじフライ
CNCフライス盤で金属を切削する際、切削工具がワークに切り込み、ワーク材料を切りくずに変形させる力を切削力と呼びます。切削力は切削動力の計算、切削工具・工作機械・治具の設計、切削条件の策定における重要な基準となります。自動生産では、切削プロセスと切削工具の作業状態を切削力によって監視することもできます。 CNCフライス加工の切削力と切削動力 1. CNCフライス盤の切削力の発生源 一方では、切りくず形成過程における弾性変形と塑性変形による抵抗です。他方では、切りくずと工具すくい面、ワークと工具逃げ面の間の摩擦抵抗です。 2. 切削力とその分解 切削時の総切削力Fは空間力です。測定・計算の容易
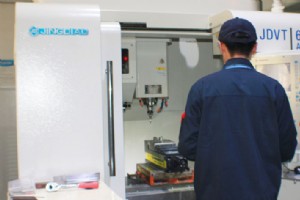
フライス加工部品の表面は、平面、平面輪郭、曲面、穴、ネジなどに限られます。選択する加工方法は、部品の表面特性、要求精度、表面粗さと適合している必要があります。 表面加工スキームの分析 ボーリング・フライス加工マシニングセンタにおける平面、平面輪郭、曲面の唯一の加工方法はフライス加工です。荒フライス加工後、平面の寸法精度はIT12〜IT14(2平面間の寸法を指す)に達し、表面粗さRa値は12.5〜50μmに達します。荒・仕上げフライス加工後、平面の寸法精度はIT7〜IT9に達し、表面粗さRa値は1.6〜3.2μmに達します。 1) 平面輪郭加工:平面輪郭は直線、円弧、様々な曲線で構成されることが
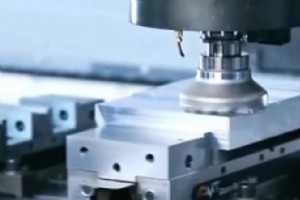
機械部品の加工精度は、主にワーク、切削工具、工作機械、加工者が採用する加工技術といったいくつかの重要な要因に依存します。平面フライス加工の加工精度を分析することで、平面フライス加工精度を向上させる方法についてより深い理解が得られ、より高精度な平面フライス加工の参考となります。 1. 振動の制御と回避 フライス加工振動の原因に鑑み、以下の対策を講じて振動を制御・回避できます。可能な限り十分な剛性を持つプロセスシステムを選択します。例えば、十分な機械出力、剛性の高い治具、合理的なフライスカッタ構造寸法、合理的なクランプ方式、クランプ力などです。フライス加工前に工作機械の各部のクリアランスを適切に調
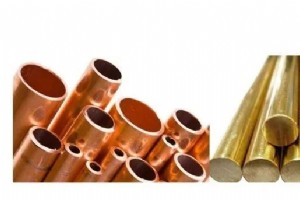
電気材料と商取引においては多くの種類の金属が存在するため、製造業界では多くの議論を呼んでいます。これらの議論は、金属ユーザーが様々な金属材料を区別できないことが原因です。特に違いがわずかで、通電導体として使用される場合に顕著です。 赤銅(純銅)と真鍮は、しばしば混同される2種類の金属材料です。これら2つの金属を並べると、見た目が少し似ていることに気づきます。しかし、色合いには微妙な違いがあり、専門的な知識なしでは区別が困難です。プロジェクトで間違った選択をしないために、これらを理解することはプロジェクトの成功にとって極めて重要です。この記事では、赤銅と真鍮の違いを詳細に説明します。 赤銅(純
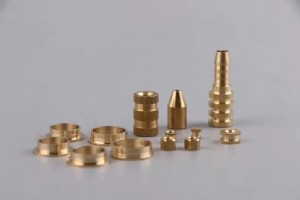
高い表面品質と外観精度が要求される銅精密部品の場合、精密加工プロセスに従って研削加工を行うことで品質基準を満たすことができます。しかし、一般部品の製造プロセスを機械的に適用することはできません。これは砥石の目詰まり問題を解決できないだけでなく、精密部品の表面が粗くなり傷がつく原因となり、精密加工品質の低下を招きます。以下に精密銅加工における注意点を説明します。 精密銅部品加工における注意点 銅の特性を考慮すると、加工プロセスにおいて最初に考慮すべきはその延性です。延性の高いワークは柔らかいことが知られています。軟質銅部品の場合、旋盤加工が困難なため、CNC旋盤による加工が必要となります。銅部品
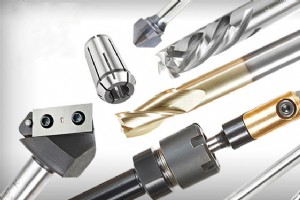
焼入れ鋼とは 焼入れ鋼とは、焼入れ後にマルテンサイト組織を持ち、硬度がHRC50以上の鋼を指します。難削材の中で大きな割合を占めます。研削は焼入れ鋼加工の伝統的方法ですが、研削後の形状・位置誤差が複雑で対応困難な場合、旋削、フライス、ボーリング、ドリル、リーマで加工効率を向上させ、問題を解決することがよくあります。 焼入れ鋼の切削特性 焼入れ鋼の切削特性は以下の通りです: 主な切削特性は高硬度、高強度、ほぼ塑性なし。 切削力が大きく、切削温度が高い。 高硬度と脆性により切削時チップが発生しにくく、加工面は低表面粗さが得られる。 切削刃が欠けやすく、摩耗しやすい。 熱伝導率が低い。 焼
過去には焼入れ鋼の荒フライス加工では、非常に低い切削速度と送り速度、大きな切込み深さと工具移動距離のみを使用できました。この加工方法は遅く時間がかかり、ワークに深い段差状の工具痕が形成される可能性がありました。そのため、複数回の後続半仕上げフライスと仕上げフライスが必要でした。別の選択肢は、低硬度ワークで荒フライスを行い、その後熱処理し、再び硬化ワークをフライス盤にクランプして複数回のクランプで半仕上げと仕上げを完了する方法です。もう1つの方法は焼入れ鋼に放電加工(EDM)を使用することですが、このプロセスも非常に時間とコストがかかります。 現在、小さな切込み深さと大きな送りを特徴とする高速硬
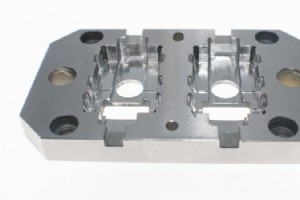
SKD11ダイス鋼は日本の工具鋼です。材料熱処理硬度:HRC58-60。SKD11は高炭素高クロム合金工具鋼の一種です。熱処理後、高硬度、良好な研削性、強い焼入れ性、良好な寸法安定性を持ちます。良好な被削性、微細で均一な炭化物粒子、モリブデンとバナジウムの特殊添加により、焼入れ割れの心配がありません。 SKD11の具体的性能 A) 高温強度と靭性、優れた耐摩耗性、切削加工容易 B) 強度、靭性、耐熱性のバランスが良い冷間金型鋼 C) 真空脱ガス精錬により、内部品質が極めてクリーン D) 良好な被削性 E) 良好な焼入れ性、空冷で焼入れ可能、焼入れ割れの心配なし F) 熱処理変形が非常に小
通常、金属合金の表面処理では電気めっきまたは陽極酸化が選択されます。この2つのプロセスにはどのような違いがあるでしょうか。 製品設計者として、さまざまなプロセスの限界を理解すべきです。重要なポイントは以下の通りです: アルミニウム合金の表面処理は通常陽極酸化が選択され、電気めっきには不向きです。 亜鉛合金ダイカストの一般的な表面処理は電気めっきで、陽極酸化には不向きです。 アルミニウム合金ダイカストは陽極酸化に不向きで、高い外観要求がある場合は慎重に使用すべきです。 処理方法の違い 電気めっきは、被めっき材を陰極、被膜金属と同一金属材料を陽極(不溶性陽極も使用)とし、電解質を被膜金属イオ
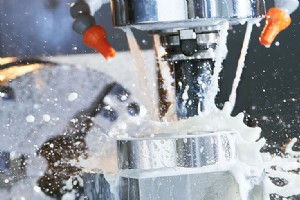
CNC加工中、切削と同時に近くのノズルから油のような液体が噴出しているのを見たことがあるでしょう。実はこの液体が切削液です。 切削液はCNC工作機械で使用される潤滑剤で、潤滑、冷却、洗浄の機能を持ちます。したがって、切削液はCNC工作機械の自動加工において非常に重要な役割を果たします。 切削液の機能 1. 潤滑 切削液はワークと工具の表面に油膜を形成し、最小の金属隙間と不規則な箇所に浸透して金属間の摩擦を低減します。以下の効果が得られます: 工具摩耗を減らし、工具寿命を延長。 切削抵抗を減らし、加工に必要な動力を削減。 エッジのバリを防ぎ、加工面精度を向上。 2. 冷却 切削液は切削作
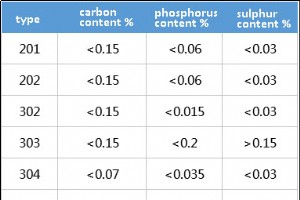
硫黄とリンの含有量はステンレス鋼の非常に重要な指標であり、これに基づき炭素構造鋼と高品質炭素構造鋼が分類されます: 硫黄とリン含有量が0.04%未満の鋼を高品質鋼と呼びます。 硫黄含有量0.03%以下、リン含有量0.035%以下の鋼を高品質鋼と呼びます。 硫黄とリン含有量が0.025%以下の鋼を特級鋼と呼びます。 ステンレス鋼の一般的な硫黄とリン含有量は以下の通りです: 一般的なステンレス鋼の種類 一般的なステンレス鋼グレードは通常数値記号で表され、200系、300系、400系があり、これらは米国表記です(例:201、202、303、304、316、410、420、430)。中国のステ
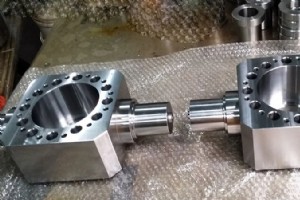
加工製品の品質要求が継続的に向上する中、人々は製品品質向上の方法と対策の探求に多くの時間と労力を費やしてきましたが、加工プロセスにおける加工代が製品品質に与える影響を無視してきました。加工プロセスに代があるだけで製品品質に大きな影響はないと考えられてきました。しかし、実際の機械製品加工プロセスでは、部品の加工代が直接製品品質に影響することが判明しています。 加工代が小さすぎると、前工程の残留形状・位置誤差と表面欠陥を除去することが困難です。代が大きすぎると、加工作業量が増えるだけでなく、材料、工具、エネルギーの消費も増加します。より深刻なのは、加工中に大量の加工代を切削することで発生する熱が部
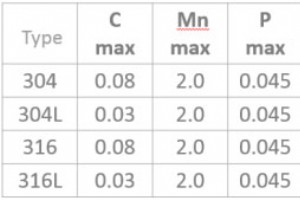
ステンレス鋼は鋼の一種です。鋼とは炭素(C)2%未満のもので、2%以上は鉄と呼ばれます。鋼の溶製プロセスでクロム(Cr)、ニッケル(Ni)、マンガン(Mn)、シリコン(Si)、チタン(Ti)、モリブデン(Mo)などの合金元素を添加し、鋼の性能を向上させ、耐食性(錆びない)を持たせたものが一般にステンレス鋼と呼ばれます。 ステンレス鋼:空気、蒸気、水などの弱腐食性媒質に耐える鋼、またはステンレス鋼。一般的に使用される鋼種は304、304L、316、316Lで、これらはオーステナイト系ステンレス鋼の300系鋼です。 本日は304、304L、316、316Lの一般的な性能、適用範囲、違いを主に紹介し

図面はエンジニアと技術者がコミュニケーションするための言語です。非専門家にとって機械図面を読むのは困難ですが、機械図面を理解せずにコミュニケーションは成立しません。したがって、機械図面は技術者が必ず習得すべき知識です。 機械図面の種類 機械図面には組立図、スケッチ、回路図、部品図、BOMなど多くの種類があります。まず、どの図面を入手したかを判断し、その図面が何を表現し、どの側面を、どの程度詳細に表現しているかを知る必要があります。 機械図面の理解方法 まず、入手した図面の種類を明確にします:組立図、回路図、部品図、BOM。図面の種類によって情報内容と重点が異なります。 まず図面で説明さ
製造プロセス