工業製造
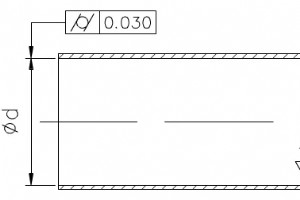
切削プロセスでは、薄肉は切削力で容易に変形し、楕円形や中央が小さく両端が大きい「ウェスト形状」を呈します。また、薄肉ブッシュは加工中熱放散が悪く熱変形しやすく、部品加工品質確保が困難です。下図部品は取付けクランプが不便なだけでなく、加工部品処理も難しいため、専用薄肉ケーシングとシャフトガード設計が必要です。 プロセス分析 図面技術要求により、ワークはシームレス鋼管で加工されます。内孔と外壁表面粗さRa1.6μmは旋削で達成可能ですが、内孔真円度0.03mm要求は薄肉部品としては高精度です。量産では工程ルートは概ね:切断-熱処理-端面旋削-外径旋削-内孔旋削-品質検査です。 「内孔加工」プロセ
摩耗と圧痕に耐える能力は、特定金属の非常に重要な2属性です。硬度はこれらの特性測定値であり、金属選定時の重要考慮事項です。金属基材硬度が適切であることを保証するため、一部金属は表面硬化と呼ばれる方法で表面硬度を変化させます。 ケースハードニングは、別の金属合金の薄い層をトップ表面に追加することで金属表面を強化し、耐久性と外観を向上させる技術です。この薄い合金層は通常、元の金属より硬く耐久性があります。 ケースハードニングとは? ケースハードニングは「表面硬化」とも呼ばれます。金属部品表面を硬化させながら、内部を比較的柔らかく保つ熱処理プロセスです。 低炭素鋼や鉄の場合、ケースハードニング手順で
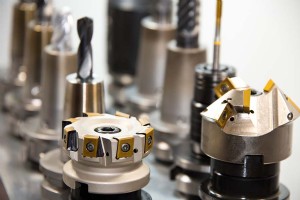
CNC加工において、工具寿命とは工具先端がワークを切削し始めてから、工具先端が廃棄されるか、または実際のワーク表面長さになるまでの時間を指します。工具先端加工時間は工具メーカーが工具寿命を計算する主要評価指標です。 一般工具の寿命は、各刃の連続加工で15〜20分です。工具寿命はメーカーが実験室の比較的理想的な条件下で測定します。異なるワーク材料の切込み深さと送りに応じて、各刃を15〜20分連続加工し、対応する切削速度と送りの関係を計算して対応する切削パラメータ表を作成します。したがって各社の切削データ表も異なります。 1. 工具寿命は向上可能か? 工具寿命が15〜20分しかないなら、さらに向上
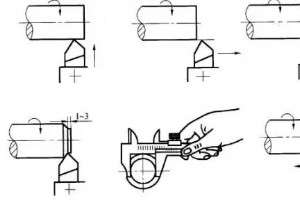
加工精度とは、加工後の部品の実際の幾何パラメータ(寸法、形状、位置)が図面で指定された理想的な幾何パラメータとどの程度一致するかの度合いです。この一致度が高いほど加工精度は高くなります。 加工では様々な要因の影響により、部品の幾何パラメータを完全に理想的な幾何パラメータと一致させることは実際には不可能で、常に何らかの偏差が生じます。この偏差が加工誤差です。 今日は以下の3側面から紹介します: 部品寸法精度の取得方法 形状精度の取得方法 位置精度の取得方法 部品寸法精度の取得方法 (1) 試し切り法 まず加工面の小さな部分を試し切りし、試し切りで得られた寸法を測定し、加工要求に従って工具切れ
研磨とは、機械的、化学的、または電解研磨作用を用いてワーク表面粗さを低減し、光沢のある滑らかな表面を得ることです。研磨工具と砥粒または他の研磨媒体を使用してワーク表面を改質することです。 研磨はワークの寸法精度や幾何精度を向上させるものではなく、滑らかな表面や鏡面光沢を得ることを目的とし、場合によっては光沢を消す(マット仕上げ)ためにも使用されます。 機械研磨は単一部品に対して手作業で行われるプロセスであるのに対し、電解研磨は複数部品を一度に処理できます。ここでは機械研磨と電解研磨の定義と違いを紹介し、あなたに適した選択の助けとなることを願っています。 電解研磨とは? 電解研磨は電解ポリシング
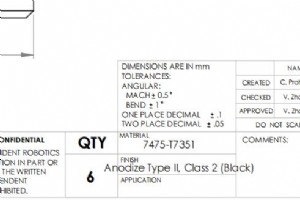
インダストリアルデザインの広い概念において、エンジニアリング図面または技術図面は、設計者が物理生産に携わる上で必須のスキルです。 エンジニアリング図面は標準化された言語と記号を用いて、製品や部品の製造に必要なすべての情報を正確かつ視覚的に伝達します。これにより図面理解が容易になり、個人的解釈の余地がほとんどありません。 エンジニアリング図面とは? エンジニアリング図面は、機械図面、製造図面、図面などとも呼ばれ、部品の形状、構造、寸法、公差、精度などの要求を平面図の形で表現した技術図面です。エンジニアリングコンポーネントの要求定義と設計概念の伝達に役立ちます。 図面は、より包括的な製造図面、製造
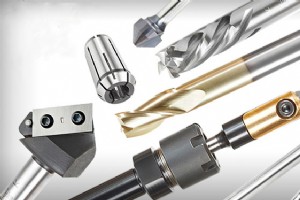
加工プロセスでは、標準工具では対応困難な状況にしばしば遭遇するため、非標準工具の製作は加工において非常に重要です。 非標準工具の金属切削での使用はフライス加工でより一般的であるため、本記事では主にフライス加工における非標準工具製作を紹介します。 標準工具の生産は、広範囲で大量の一般的な金属・非金属部品切削を対象としています。ワークが過熱して硬度が上がったり、ステンレス鋼で溶着しやすかったり、ワーク表面形状が非常に複雑だったり、加工面粗さ要求が高い場合、標準工具では加工ニーズを満たせません。したがって加工プロセスで、工具材料、刃先形状、幾何学角度などを対象に特化して設計する必要があります。これは
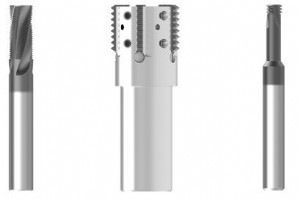
なぜ大径ねじ穴にねじフライスを使うのか? 穴にねじを切る必要がある場合、従来のタッピング、冷間成形タッピング、ねじフライス加工が基本的に可能です。 直径1インチ〜1.5インチ以上の大穴、またはテーパー管の場合、ねじフライス加工が第一選択です。 理由の一部: 大径ねじ加工では、タップ適用の総コストがねじフライスより高くなることがあります。例えば大径タップは1,000ドル以上する場合があります。 特殊タップが必要ならコストはさらに高騰します。大径タップ穴があっても標準タップサイズがない場合があります。 ねじ穴フライスの初期コストは高いですが、より高い生産性を可能にし、加工をより経済的にします。 直
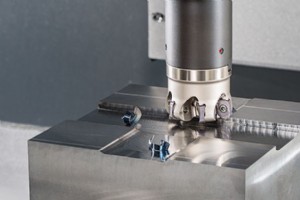
ステンレス鋼は比較的一般的で難削材ですが、いくつかの切削スキルがあれば、切削は思ったほど困難ではありません。 ステンレス鋼フライス加工の特徴は:ステンレス鋼の付着と溶着が強く、切りくずがフライスカッタの刃先に付着しやすく切削条件を悪化させます。逆フライスでは刃先が加工硬化した表面で最初に滑り、加工硬化傾向を増大させます。フライス加工では衝撃と振動が大きく、フライスカッタ刃先がチッピング・摩耗しやすくなります。 エンドミルと一部エンドミルを除き、ステンレス鋼フライス加工用のフライスカッタ刃材には高速度鋼、特にタングステン・モリブデン系と高バナジウム高速度鋼が良好な結果を示します。工具寿命はW18
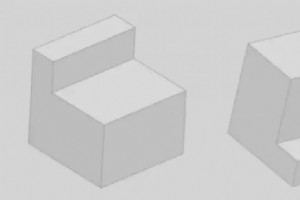
平面研削盤で段差を加工するのは難しくありません。段差は2方向から研削可能であることに注意すべきです。どの面から段差を切るかの基準は効率です。下図のように、同じ部品でも方向を変えると研削効率が異なります。どちらの方向から始めるか選択してください。 01. 長尺ワークの段差研削 ワーク研削面積が比較的大きい場合、加工中の発熱が大きく変形しやすいため、粗さに注意し、段差方向を選択する必要があります。1面研削後、立ててもう1面を研削し、砥石側面での研削は避け、最後に仕上げ用砥石に交換してコーナーを清掃します。 02. 小型ワークの段差研削 小型ワークでは0.1mm、さらには0.05mmの段差に遭遇す
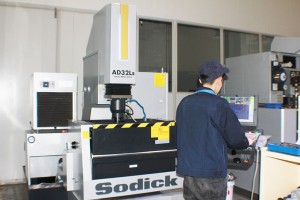
放電加工(EDM)は、フライス加工では困難な極めて複雑な形状の加工や、チタンなどの難削材加工に優れており人気があります。EDMは放電を利用した除去加工技術です。EDMには型彫り放電加工(シンカーEDM)とワイヤー放電加工(ワイヤーEDM)の2種類があります。本記事では両加工プロセスの違いを比較し、それぞれの用途、特徴、利点を解説します。 型彫り放電加工(シンカーEDM)とは シンカー放電加工は、ラムEDM、ボリュームEDM、キャビティEDMとも呼ばれます。 シンカーEDMには電極、絶縁液、電源が必要です。電源が電極とワークを接続し、接続からのスパークがチャネルを形成します。ワイヤーEDMとは異
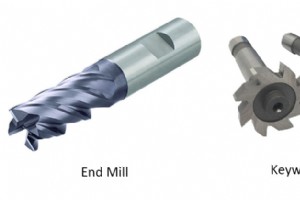
エンドミルとキー溝フライスカッタの違いがわからない人もいます。一部シナリオで用途が似ていても、互いに置き換え可能というわけではありません。今日はエンドミルとキー溝ミルの違い、見分け方と使い分けを解説します。 エンドミルとキー溝ミルの違いは? 1. 用途の違い 立てフライスカッタ(エンドミル)は平面や円筒面加工用で、外径公差は比較的緩いです。一方キー溝フライスカッタはキー溝加工用で、外径がキー溝とキーの嵌合品質に直結するため、公差は厳しく設定されています。 2. 刃数の違い エンドミルは一般に3枚刃以上、キー溝フライスカッタは一般に2枚刃です。 3. 刃先形状の違い 作業効率向上のためエンドミ
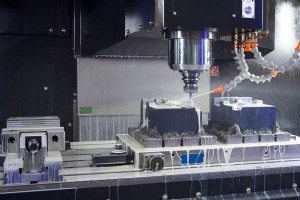
多様な加工技術が市場に登場し、徐々に知られ認識されるようになりました。業界ではCNC加工が依然として頻繁に使用される加工技術です。しかし、多くのユーザーによると、CNC加工部品の製造時に加工余代が残されます。なぜそうするのでしょうか? CNC加工の各工程で除去される金属層の厚さを工程間加工余代と呼びます。外周面や穴などの回転面では、加工余代を直径から考慮するため対称余代(両側余代)と呼ばれ、実際に除去される金属層厚さは直径上の加工余代の半分です。平面の加工余代は片側余代で、実際に除去される金属層厚さそのものです。 ワークに加工余代を残す目的は、前工程で残った加工誤差と外部欠陥を除去することです
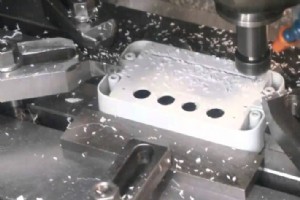
マシニングセンタはフライス盤、ボール盤、穴あけ盤などの機能を備えた複合設備で、生産効率が高いです。CNCフライス盤は一般に専用治具などの特殊プロセス機器を必要とせず、工具をクランプし工具データを調整するだけで済むため、生産サイクルを大幅に短縮できます。さらに、マシニングセンタの主軸回転数と送り速度は無段階可変で、最適な切削条件選択に有利です。これにより、面フライス、肩フライス、コピーフライス、空洞フライス、溝フライス、旋削フライス、ねじフライス、プランジフライス、ランピングフライス、円弧補間フライスなどが可能です。以下にマシニングセンタのプロセス特徴を簡単に紹介します。 1. マシニングセンタ
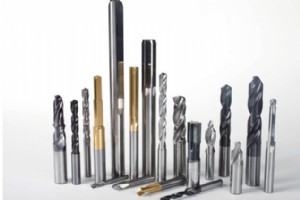
切削工具の選定はCNC加工プロセスの重要な内容の一つであり、工作機械の加工効率に影響するだけでなく、部品の加工品質に直接影響します。CNC工具は加工効率向上の前提条件の一つです。今日はCNC加工工具の性能要求と選定方法を主に紹介します。 CNC工具の性能要求 CNC工作機械は高加工精度、高加工効率、加工手順集中、ワーククランプ回数少ないという特徴を持つため、使用されるCNC工具には普通工作機械用より高い要求が課されます。工具性能の面からは、CNC工具は普通工作機械用工具より高性能であるべきです。 CNC工具選定時、まず標準工具を主体とし、必要なら各種高効率複合工具や特殊専用工具を選択できます。
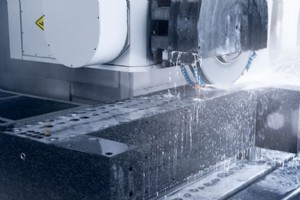
1. 研削とは? 研削は、砥石などの研削工具の切削作用でワーク表面の余分な層を除去し、ワークの表面品質を所定の要求に満たす加工方法です。一般的な研削形態には、円筒研削、内面研削、センタレス研削、ねじ研削、ワーク平面研削、形成面研削などがあります。 2. 研削工具とは? 砥石の構成は? 性能を決める要因は? 研削、研磨、ポリシングに用いられるすべての工具を総称して研削工具と呼び、その多くは砥粒と結合剤で作られます。 砥石は砥粒、結合剤、気孔(ない場合もある)で構成され、その性能は主に砥粒、粒度、結合剤、硬度、組織などの要因で決まります。 3. 砥粒の種類は? 砥粒は直接切削作業を担い、高硬度、耐
アルミニウム合金は各種合金の中では比較的柔らかい金属です。軽量なため加工に最適ですが、高強度が要求される機械部品への使用は難しいです。そこで硬質陽極酸化被膜でアルミニウム金属を強化します。このプロセスは硬度と耐食性を向上させ、その効果を適切に制御できます。したがって、アルミニウム合金の用途を多様な機械部品に拡張できます。 硬質陽極酸化仕上げとは 硬質陽極酸化は表面処理の一種です。電解セルで有機酸を用い、酸化アルミニウム被膜を生成します。硬質陽極酸化プロセスの特徴は、従来法で処理された被膜より硬く、耐摩耗性に優れることです。一般的に封孔処理は行いません。耐食性が必要な場合は全面封孔プロセスを用い
今日、映画、空港、食品生産現場、さらには他のロボットを製造する工場でも、ロボットがあちこちで働いているのを見かけます。ロボットには多くの異なる機能と用途があり、製造がより簡単かつ安価になるにつれ、産業界でますます一般的になっています。ロボティクス需要の継続的増加に伴い、ロボットメーカーは対応し続ける必要があります。ロボット部品製造の基本的手法の一つがCNC加工です。 多くの可能な機能があるため、多くの異なるタイプのロボットが進化してきました。一般的に使用されるロボットにはいくつかの主要タイプがあります。多くの人が目にする、多くの関節を持つ単一アームの垂直多関節ロボット。また、2つの平行面間で物
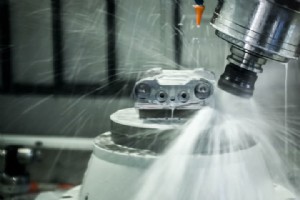
CNC加工センターは通常、専用治具などの特殊プロセス機器を必要としません。ワーク交換時、プログラム・クランプツールを呼び出し、数値制御装置に保存されたCNC加工センターの工具データを調整するだけで、生産サイクルを大幅に短縮できます。次に、CNCはフライス盤、ボール盤、穴あけ盤の機能を持ち、プロセスが高度に集中し生産性を大幅に向上させます。さらに、CNCの主軸回転数と送り速度は無段階可変で、最適な切削パラメータ選択に役立ちます。 どの製品を加工する前にも、その加工のテスト基準を知る必要があります。なぜなら、それによりこの製品の加工が合格か正しいかを知ることができるからです。これらすべてを知ること
アルミニウム精密部品・製品は軽量で美しい外観から人気があり、工業製品と日用品でますます広く使用されています。科学技術の継続的な進歩に伴い、人々の製品多様性への需要は強まる一方です。したがって、アルミニウム合金製品のプロセス要求と市場需要は高まるばかりです。アルミニウム合金シェル製品の多様性と高品質へのニーズに応えるため、アルミニウム合金CNC加工メーカーは加工中のプロセス技術とアルミニウムCNC加工で注意すべき問題を総括しています。 1. 適切な加工方法の選択 CNC切削は切削を合理化する加工方法であり、アルミニウム精密加工の一般的なプロセスです。多方向切削機能、螺旋切削補間、輪郭切削補間を持
製造プロセス