工業製造
用紙フォーマットはサイズにより5種類に分類され、図面フォーマットコードはA0、A1、A2、A3、A4です。枠の右下隅に表題欄が必要で、表題欄の文字方向は視線方向と一致します。 図面線の種類には太実線、細実線、波線、二点鎖線、破線、細破線、太破線、二重破線などがあります。 図面では、機械部品の可視輪郭線を太実線で、不可視輪郭線を破線で、寸法線と境界線を細実線で、対称中心線と軸線を細点線で描きます。破線、細実線、細点線の幅は太実線の約1/3です。 尺度とは、図面上の図形サイズと実物サイズの比率を指します。 尺度1:2は実物サイズが図形サイズの2倍であることを示し、縮尺に属します。 尺度2:1は図
ハイス(High Speed Steel:HSS) ハイス(HSS)は高硬度、高耐摩耗性、高耐熱性を持つ工具鋼の一種で、風鋼やフロント鋼とも呼ばれ、焼入れ時に空冷でも硬化し、非常に鋭利です。ホワイト鋼とも呼ばれます。 ハイスは複雑な組成を持つ合金鋼で、タングステン、モリブデン、クロム、バナジウム、コバルトなどの炭化物形成元素を含みます。合金元素総量は約10〜25%です。高速切削で高熱が発生する(約500℃)条件下でも高硬度を維持でき、HRCは60以上になります。これがハイスの主な特徴である「赤硬性」です。焼入れと低温焼戻し後、炭素工具鋼は室温で高硬度を持ちますが、温度が200℃を超えると硬度が
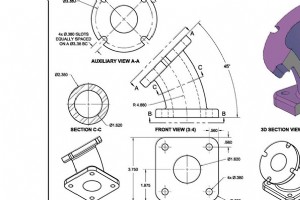
3Dファイルはエンジニアと製造業者の仕事の進め方を変えました。エンジニアはCADソフトウェアで部品を設計し、デジタルファイルを製造業者に送り、製造業者はCNC加工などのデジタル製造技術を用いてファイルから直接部品を製造できます。 しかし、デジタルファイルが製造をより速く簡単にした一方で、詳細で注釈付きのエンジニアリング図面を作成する製図技術を完全に置き換えたわけではありません。2D図面は、カスタムエンジニアリング部品の製造において時間がかかり、付加価値ゼロのステップと見なされることが多々あります。しかし、多くのエンジニアは、2D部品図面がアセンブリ設計においておそらく最も重要なステップであるこ
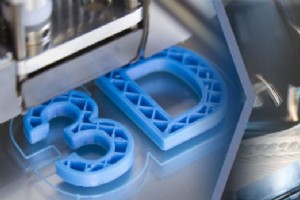
1. 材料の違い 3Dプリント材料は主に液体レジン(SLA)、ナイロン粉末(SLS)、金属粉末(SLM)、石膏粉末(フルカラー印刷)、砂岩粉末(フルカラー印刷)、フィラメント(DFM)、シート(LOM)などです。液体レジン、ナイロン粉末、金属粉末が産業用3Dプリント市場の大半を占めています。 CNC加工で使用される材料はシートやバーです。部品の長さ、幅、高さ+代金を測定し、対応するサイズのプレートを切り出して加工します。一般的な金属とプラスチックプレートはCNCで加工可能で、成形部品の密度は3Dプリントより高くなります。 2. 成形原理による部品の違い 3Dプリントは積層造形(アディティブマ
現在、多くのCAD/CAMソフトウェアパッケージが自動プログラミング機能を提供しています。これらのソフトウェアは一般的に、プログラミングインターフェースで工具選定、加工パス計画、切削量設定などのプロセス計画関連事項をプロンプト表示します。プログラマーは関連パラメータを設定するだけで、NCプログラムを自動生成しCNC工作機械に伝送して加工を完了できます。したがって、CNC加工における工具選定と切削量決定は、人とコンピュータの対話状態で完了し、これは汎用工作機械加工と鮮明に対照的です。同時に、プログラマーは工具選定と切削量決定の基本原則を習得し、プログラミング時にCNC加工の特性を十分に考慮する必
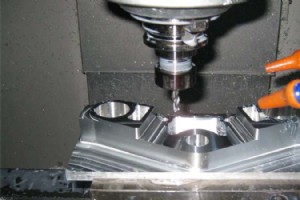
振動切削では、切削力が小さく、切削温度が低く、冷却が十分で、チップが破断・排出しやすいため、精密機械部品加工の工具寿命を大幅に延長できます。振動パラメータを適切に選択すれば、工具寿命を一般的に数倍から数十倍延長でき、難削材と難削プロセスの適用に優れています。超硬工具によるステンレス鋼の超音波振動切削試験では、工具寿命が通常切削法の20倍になったことが示されています。工具寿命の延長は、工具材料の節約、補助時間の削減、精密機械部品の加工コスト削減、生産効率向上だけでなく、加工品質の確保にも役立ちます。 通常切削を使用する場合、チップは常に工具のすくい面に押し付けられ、高温高圧領域を形成し、切削液が
試作部品と最終用途部品の両方において、精度は金属加工の非常に重要な側面です。精度とは、設計通りの見た手触りの部品が得られ、機械的機能に影響を与える誤差がないことを意味します。 CNC工作機械の台頭により、金属加工はこれまで以上に精密になりました。機械技師はコンピュータを使用して、切削工具の軌跡をミクロン単位でプログラミングでき、人為的誤差による不正確さをほぼ排除できます。CNC工作機械が正しくセットアップされていれば、高精度で金属部品を切削できるはずです。 しかし、金属加工の精度には多くの要因が影響します。機械品質、材料選択、さらには室温も役割を果たし、一部の顧客は他の顧客とは大きく異なる精度

CNC加工には3種類の補正があり、これらは加工中の工具形状による軌跡問題を基本的に解決できます。以下は一般的な加工プログラミングにおける3種類の補正の応用です。 工具長補正 1. 工具長の概念 工具長は重要な概念です。部品をプログラミングする際、まず部品のプログラミング中心を指定し、ワークプログラミング座標系を確立します。この座標系はワーク座標系のみであり、零点は一般的にワーク上にあります。 長さ補正はZ座標のみに関係します。X、Y平面のプログラミング零点とは異なります。工具はスピンドルテーパー穴によって位置決めされ変更されないため、Z座標の零点は異なります。 各工具の長さは異なります。例え
工具半径補正 1. 工具半径補正の概念 CNC加工センターは、プログラム実行時に工具を点とみなして軌跡運動を行います。例えば、R3の工具で一辺100の正方形ボスをフライス加工する場合、プログラムに一辺100の正方形サイズを入力し、工具軸の軌跡が一辺106の正方形になると、ワーク上には一辺100の正方形が加工されます。工具半径補正機能を使用しない場合、加工中の工具軸軌跡は一辺100の正方形となり、ワーク上には一辺94の正方形ボスが加工され、図面寸法の要求を満たしません。 工具長補正と同様に、工具半径補正によりプログラミング時に工具径をあまり考慮しなくて済みます。工具長補正はすべての工具に適用可能
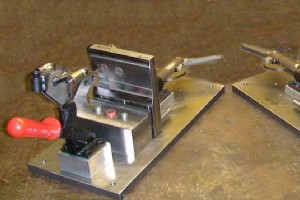
治具はCNC加工センターに不可欠な部分です。各CNC加工センターは治具を使用し、加工する製品によって使用する治具も異なり、治具への要求も異なります。治具の要求は似ていますが、特殊なワークへの治具要求は少し異なります。今日はCNC加工センターが治具に求める要件について説明します。 高精度治具 ご存知の通り、CNC加工センターの精度は非常に高く、一般的に高精度が要求される部品や金型の加工に使用されます。このため、CNC加工センターは治具の高精度位置決めと取り付け、およびインデックス位置決め精度にも要求を出します。 ワーククランプが便利で高速であること CNC加工センターにおける高速加工治具の要
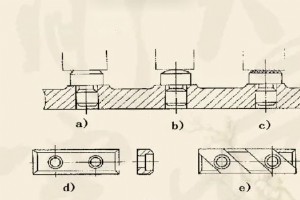
CNC加工センターの加工プロセスにおいて、位置決め基準の選択が妥当かどうかが部品品質を決定し、部品の寸法精度と相互位置精度要件が保証できるかどうか、部品表面間の加工順序構成に大きな影響を与えます。ワークを治具で取り付ける際、位置決め基準の選択は治具構造の複雑さにも影響します。治具は大きな切削力を受け入れるだけでなく、位置決め精度要件も満たす必要があります。したがって、位置決め基準の選択は非常に重要なプロセス課題です。 位置決め基準は精密基準と粗基準に分けられます:粗基準はブランク上の未加工面を位置決め基準として使用します。精密基準は加工済み面を位置決め基準として使用します。 精密基準選択の原
適切な種類のねじを使用して、シンプルで信頼性の高い接続を実現しましょう。したがって、接続の設置に使用される様々なねじを理解することが重要です。 ねじには主に2つの種類があります:平行ねじとテーパーねじ。平行ねじは平行なプロファイルを持ち、部品全体で同じ直径を維持します。テーパーねじはねじプロファイルに沿ってテーパーがあり、部品が下方に進むにつれて直径が小さくなります。 平行ねじの種類にはBSSP、UN、メートル平行ねじがあります。BSPT、NPT、NPTF、メートルテーパーはテーパーねじの種類です。 ねじとは ねじは、円筒や円錐を覆う山です。その機能は、回転運動と直線運動の間で変換することで
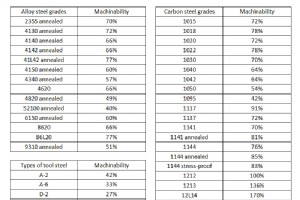
切削工具で金属を切削する容易さを切削性と呼びます。しかし、金属の切削性を決定する要因が多岐にわたるため、この特性を定量化することは困難です。この記事では、切削性の基礎について紹介します:定義、影響因子、金属切削性チャート、切削性向上方法、測定方法。 切削性とは 切削性とは、材料(主に金属)を切削工具で切削する容易さ、または金属を切削する容易さの尺度です。満足のいく表面仕上げを得ながら、材料をどれだけ容易に切削または成形できるかを定義します。切削性の良い材料は、非常に少ない動力で切削でき、滑らかな表面仕上げが得られ、工具摩耗を最小限に抑えられます。対照的に、切削性の悪い材料はより高い切削力を必
亜鉛めっきは、金属を腐食から保護する最も広く使用されている方法の1つです。薄い亜鉛コーティングで金属を覆い、周囲の環境から隔離します。簡単に言えば、金属に亜鉛めっきを施すことで防食特性を与えます。保護用亜鉛コーティングがないと、金属は環境にさらされ続け、より速く酸化・腐食する可能性があります。亜鉛めっき鋼は、オーステナイト系ステンレス鋼やアルミニウムなどの材料を使用して腐食を防ぐことに代わる、コスト効率の良い選択肢です。 さらに、亜鉛めっき鋼と亜鉛めっき鉄は、板金加工からCNC加工まで様々な製造プロセスで使用できるため、製造業界で主要なプロセスとなっています。 この記事では、亜鉛めっきの基本を
鋼材の特性を変え、切削加工しやすくするため、加工完了前に追加の処理とプロセスが通常行われます。加工前に材料を硬化させると加工時間が増え工具摩耗が増加しますが、加工後に鋼材を処理することで完成品の強度や硬度を高められます。以下に鋼材の3つの一般的な処理技術を紹介します。 1. 熱処理 熱処理とは、鋼材の温度を操作して材料特性を変える複数の異なるプロセスを指します。 焼鈍(アンネーリング):硬度を下げ延性を高め、鋼材を加工しやすくします。焼鈍プロセスでは、鋼材を目的の温度までゆっくり加熱し、一定期間保持します。必要な時間と温度は特定の合金により、炭素含有量が増えるにつれて減少します。最後に、炉
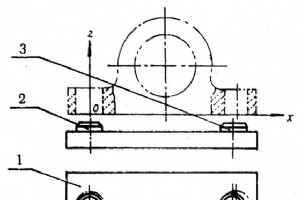
工作機械は、機械製品の加工・生産における非常に重要な生産技術設備です。したがって、工作機械治具の構造設計を分析する際は、ワークの加工要件と企業がすでに決定できる位置決めに基づく必要があります。どう選択すべきでしょうか。 ワーク上で位置決めに選ばれることの多い面には、平面、円錐、円筒、成形面およびそれらの組み合わせがあり、位置決め要素の選択には、位置決め要素の構造、形状、寸法、レイアウトが含まれます。 主支持 1. 支持ピン 精密基準用の支持ピンには3種類あり、基準側面設定は粗加工用です。パッド支持ピンを追加でき、仕上げ用ピンでベースを支持する場合、組立作業は高信頼性のための研磨仕上げとなり

GD&Tにおける平行度とは GD&T平行度シンボル GD&Tには2種類の平行度があります。面平行度と軸平行度で、面を制御するか軸を制御するかによって使い分けられます。面平行度の使用頻度の方が軸平行度より高いです。 両タイプのGD&T平行度において、目標は特性制御枠で指定された制約に従い、基準要素(軸または平面)に対して平行度(0°アライメント)を維持することです。 平行度は、どの基準形状が呼び出されるかによって、GD&Tで実際には2つの異なる機能を持ちます。通常形態または面平行度は、2つの面または形状間の平行度を制御する公差です。面形状の制御は平面度に似ており、2つの平行平面を公差帯とします
薄肉部品CNC加工における問題点 (1) 加工プロセスの問題 薄肉部品のCNC加工では、部品全体の厚さが1mmを超えないことが求められます。薄肉部品は全体的にコンパクトな構造ですが、剛性が低く、強度が実際の生産加工要件を満たせません。実際の加工プロセスでは、材料自体の影響で加工効果が設計要件を満たさないことが多々あります。そのため、プロセス改善による再加工を行い、加工効果を確保する必要があります。 (2) 加工方法の問題 部品のクランプ工程において、クランプ全体の緊密性を確保した上で、適切な調整と最適化を効果的に行い、管理と回転マトリックスをできるだけ包括的に制御・最適化する必要があります。
マシニングセンタ加工前、キャリブレーターでCNCブレード振れが許容寸法公差内か確認。加工前、熱風ガンでブレードとノズル清掃、または布で拭いて工具取付。 CNC旋削ファイルフローチャート仕様を標準化:モデル仕様、名称、プログラム工程名、加工内容、CNCブレード仕様、切削速度、特に工具ホルダー信頼長、各工程プログラム埋め込み容量と表示灯、ナイフを明確に記載。 CNC旋盤加工フローチャート仕様は金型にマークされた基準角方向と一致させ、3Dマップ確認。特にウォーターホール穴あけ済み製品ワークは、3Dマップが製品ワーク水平面と一致するか必ず確認。 加工前、CNC旋盤加工プログラムフロー内容を習得必須。
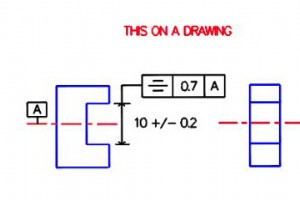
対称性とは? GD&T対称性は、部品特徴が基準面について対称であることを保証する3D公差です。寸法は中心平面を定義し、その周りに公差帯を作成します。この公差は同心度に類似し、対称性公差検証も時間がかかり困難です。一般的に位置公差、平行度、直線度で代替することを推奨します。 GD&T対称寸法は、基準面両側の任意の2対応点間距離をチェックし、その中点を計算することで対称性制御を確保します。これら中点は基準面付近に位置し、特徴管理枠で指定された対称公差帯内になければなりません。 対称性公差帯 中央基準面と同側の平行平面。対称面の中点はすべてこの領域内になければなりません。 以下に対称
製造プロセス