工業製造

「ニューノーマル」に適応する企業は、競合に一歩先んじ、より効率的になる方法を模索しています。ここでは、ツールルームの生産性向上がこの問題への強力なアプローチである理由を解説します。 機械工場のオーナーや生産管理者に、現場で最大のコストは何かと尋ねれば、十中八九「加工時間」が返ってきます。 加工時間は一般的に施設におけるコストの主たるドライバーです。部品加工に時間がかかれば、それだけコストが上がります。セットアップ時間の長さも生産性を損なう要因です。これらの期間(ティアダウン、部品・工具の装着など)はオペレーションに付加価値を与えず、可能な限り短くすべきです。 解決策は何か? 新しい工具アプロー
大規模採用は緩やかだが、先進セラミックスとセラミックスマトリックス複合材(CMC)は、主要な航空宇宙・軍事用途で着実に地位を築きつつあります。 今日のセラミックスは、古代の窯から遥かに進化しました。セラミックスの歴史は24,000年前に遡ります。しかしその用途は進化を続け、特に高性能軍用・商用ジェットエンジン、ミサイル、宇宙船、部品、その他「装甲・耐摩耗部品向けの高硬度、耐火用途向けの高温耐性」などで活用されています(Machine Design誌より)。 構造用セラミックスとして、またセラミックスマトリックス複合材の一部として、この多才な材料は、ジェットタービンエンジンの燃費向上に貢献し、従
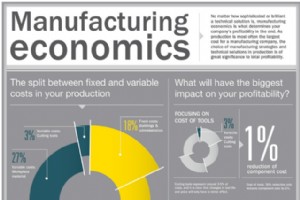
プラントやオペレーションの管理者は、コスト対策だけでなく、高品質工具を活用してアウトプットを飛躍的に向上させる機会があります。サンドビック・コロマントのインフォグラフィックでその方法をご覧ください。 機械稼働率を20%向上させると、利益率を10%以上押し上げられることをご存知ですか? しかし、「もっとやれば良い」という単純な話ではありません。稼働率向上は絶対に重要で、在庫管理にも寄与します。部品品質と適切な機械メンテナンスも、機械を生産的に稼働させ続ける上で極めて重要です。 その点で、品質は現場と顧客の両方で収益性を高め、あなたをより競争力のあるサプライヤーにします。今日の多くの工具は、多軸機
クーラント、潤滑剤、金属加工液(MWF)の未来はどうなるのか。業界のベテランに話を聞き、今日のクーラント情勢の進化と明日の革新を探ります。 金属加工液の「今」と「次」は、いくつかの本質的な条件によって決まります。何を切削するのか? 使用時点での規制や地域ごとのニーズは? 工具や製造全体の革新が冷却の本質を変える可能性は? 市場規模は、グローバル・マーケット・インサイツ(調査・コンサルティング会社)によると、世界の金属加工液市場は2025年までに150億ドルに成長すると予測されています。2016年にはマークェッツ・アンド・マークェッツ・リサーチが、年平均成長率3.2%で2020年までに97.4億
金属加工における研削プロセスについて、必見のインフォグラフィックで解説します。 平面研削、センターレス研削、円筒研削、クリープフィード研削は、現代の金属部品製造における代表的な仕上げ・平滑化プロセスです。しかし、大ロット・大量生産において一貫性と品質を実現するには、多くの要素が調和して機能する必要があります。 研削における課題の一つに「うねり(ウェイビネス)」があります。これは深刻な問題となり得ます。『Modern Machine Shop』のエグゼクティブエディター、ピーター・ゼリンスキー氏は、「Keep Calm and Continue Grinding」との記事で、サン・ゴバン・アブラ
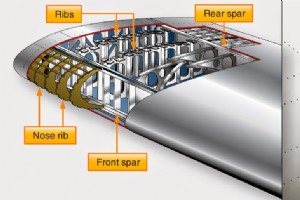
今日の超高生産性航空宇宙産業において、航空機の翼を製造するには何が必要なのでしょうか。航空宇宙・防衛製造に関するシリーズの第2弾として、ツールメーカー各社がいかにして製造プロセスから更なる時間短縮を実現しているかを解説します。 翼は航空機製造において必ずしも最も難しい部品ではありませんが、大型で広い開放的な横型加工を必要とし、完成まで数日を要します。航空宇宙・防衛製造のすべてにおいて、最高品質を維持しながらいかに効率化を図るかがビジネス上の課題となっています。 需要は旺盛で、ビジネスは好調です。主要航空機メーカーは機種にもよりますが、月産40〜60機の商用機を生産していると、取材したツールメー
航空宇宙は熱い業界ですが、中小プレイヤーにとって機械技術者の採用と定着は困難です。General Machine-Diecronのオーナー、ラスティ・グイン氏に、あるジョブショップのリアルな現状を聞きました。 パイク郡は219平方マイル、郡全体で信号機は1つだけだと、グリフィン(ジョージア州)の機械加工業者General Machine-Diecronオーナー、ラスティ・グイン氏は言います。アトランタから真南へ約40マイル。1977年から続くこの27名のジョブショップは、様々な業界向けに部品を加工してきましたが、近年は航空宇宙部品製造に大きくシフトしています。 「現在の売上の約60%が航
ライブツーリングは、メーカーの切削オプションを広げ、機械技術者が旋削以外のオペレーションを実行できるようにします。投資を最大化するために知っておくべきことを解説します。 従来の2軸CNC旋盤は、ホワイトウォールタイヤのように徐々に姿を消し、ますます高性能な複合加工機(ミルターン、マルチタスキング)に置き換わっています。 このトレンドにより、ライブツールアタッチメント(駆動工具アタッチメントと同義)は、旋削部門でますます重要な役割を果たしています。スロット切削、クロスホール穴あけ、これまでマシニングセンタでの二次加工が必要だった部品形状のフライス加工を担います。 しかし、ほとんどのライブツ
製造業のジョブ充足が差し迫った現実であることは否定できません。しかし、それがミレニアル世代やZ世代が機械技術者やプログラマーとして働いていないことを意味しません。金属加工で天職を見出した次世代機械技術者たちにスポットを当てます。 「ベビーブーマー」世代の機械技術者たちは、すでに定年退職しているか、今後数年で迎えます。自動車、航空宇宙など多くの分野で、新規・補充ポジションを埋める人材確保が懸念されています。専門家は、今後10年で約200万の製造業ジョブが埋まらないと推定しています。 しかし、ブーマーの着実な退職と、ジェネレーションX機械技術者が管理職・監督職へキャリアアップする中、ミレニアル
手動加工の未来は? 今日の次世代機械オペレーター、CNCプログラマー、プロセスエンジニアの教育に、手動加工はどう活かされているか? 異なる地域の製造プロフェッショナルと指導者に聞きました。 手動製造は将来も存続するのか? 基礎を学ぶ上で、取材したすべての業界プロフェッショナルが「依然として不可欠」と答えます。 自動化が製造の中心になりつつある中、技術スキルが主導的役割を果たすのは確かです。しかし、物理的な部品作り、機械の能力、プログラミング・モデリングソフトウェアの間には、依然として手動実践の理解を必要とするダイナミクスが存在します。 では、将来変わるのか? 業界アナリストは、自動化が長
5軸CNCマシン導入を迷っていませんか? インフォグラフィックの詳細から、どう・なぜ新たな製造オプションと時間短縮の世界が開けるかを発見してください。 5軸マシンで可能なスループットと精度は、反論の余地がありません。新たな収益領域を探るショップにとって、これらのパワフルなマシンは精度と速度を両立し、今日の自動車、航空宇宙、医療部品メーカーの成功を支えています。 機械軸が増えれば、自動的により多くの部品がより短時間で作れるのか? 必ずしも最初からそうとは限りません。新しいことにはラーニングカーブがあります。疑いなく、慣れないほどの事前シミュレーション、テスト、試行錯誤が必要です。だから準備と
今日の「より低コストで高品質な製品」という要求は、私たち全員に製造オペレーションをより深く見直すことを迫っています。製造プロセスの最適化は単なる良い目標ではなく、私たちの未来のための必須条件です。最適化加工は、固定パラメータセットに従うことで達成されるものではなく、原則に従うことで達成されます。これらの原則を「最適化加工のための7つの要件」と呼びます。すべての7つが揃って初めて、最適化加工条件の達成と維持が可能です。また、これらは現行オペレーションの評価や、最適化済みオペレーションの見直しによる継続的成功の確認にも使えます。 これら各要件は、あらゆる最適化加工アプリケーションの成功に不可欠で
金属研削・仕上げ用途に適した製品を選べば、時間とコストを節約できます。最適な選択は、過剰な材料除去リスクを最小限に抑え、最高の仕上げを保証します。特にフラップディスクは、デリケートなブレンディングと仕上げが可能ながら、信頼できる研削作用も備えます。これらの特徴により、薄板材を含む多くの用途で汎用性と効率性に優れた選択肢となります。フラップディスクには、切断・研削・兼用の結合砥石と同じ砥粒タイプが使われますが、フラップの積層構造により、よりソフトで寛容な感触が得られます。このため、フラップディスクは、別の製品やディスクに交換することなく、研削と仕上げの両方に最適です。仕事に適したフラップディスク
はじめに 扱う部品、ワーク材、加工プロセスは多様ですが、すべての製造業者に共通する目標があります:所望の品質で、定められた時間内に、適正コストで、一定数のワークを加工すること。 製造業者の多くは、「工具選定と適用から始め、問題が発生したらリアクティブに個別対処する」という狭い視点のモデルを採用しています。このアプローチを逆転させれば、コスト削減と効率向上が可能です。問題が発生してから個別の加工オペレーションを調整するのではなく、まず「不良品とダウンタイムを未然に防ぐためのプロアクティブな事前計画」に注力すべきです。安定信頼性のあるプロセスを確立した後、生産経済の概念を適用し、生産速度と製造
EV(電気自動車)ブームが加速する中、車両部品製造に新材料が採用され、自動車サプライヤーに機械加工の課題を突きつけています。なぜ多結晶ダイヤモンド(PCD)切削工具が、自動車メーカーの「ベストフレンド」になりつつあるのかを解説します。 自動車が存在する限り、自動車メーカーはアルミニウムを使ってきました。実は、自動車の先駆者カール・ベンツが1901年に初のアルミニウムエンジン部品を採用し、続く1908年にはブガッティがアルミニウムシャーシとボディ部品を、1934年にはアルファロメオが過給機付きアルミニウムエンジンを搭載しました。 以来、アルミニウムとその合金の人気は高まり続け、最近ではフォー
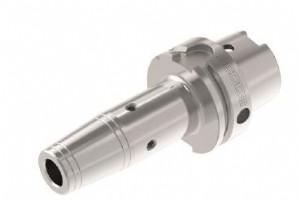
高精度工作機械と先進切削工具が揃えば、優れた金属切削生産性が得られます。しかし、切削工具と機械スピンドルを繋ぐ「ツールホルダー」こそが、その生産性を完全に実現するための鍵です。ツールメーカーは多様なツールホルダースタイルを提供し、それぞれ特定の加工用途で最適性能を発揮するよう設計されています。したがって、機械加工現場は、自社の具体的な業務と生産部品に基づいてツールホルダーを選定すべきです。それでも、最新機械技術と切削工具材料の導入に注力する一方で、自社の生産ニーズに最適なツールホルダーの選定・適用・メンテナンスを軽視しがちです。 すべてのホルダーが等しく優れているわけではない どのツールホ
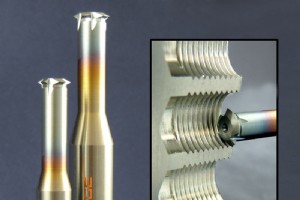
多くの機械技術者は、内部ねじ加工においてねじ切りフライスを最良の方法と見なしています。一方、タッピングは大幅に高速で、セットアップが容易、一般に工具コストも低コストとされています。 しかし、ある加工工法を別の工法と比較する際は、両方に精通した専門家の意見を聞くのが最善です。EMUGE社のねじ切りフライス製品マネージャー、マーロン・ブランドン氏と、OSGの製品マネージャー、カイル・マツモト氏は、日々「ねじ」と「最適な切り方・形成・フライス加工」について考えています。 ここでは、ブランドン氏とマツモト氏がこの2つのねじ加工工法の長所と短所を議論します。 工具サイズと入手性 タップの種類は膨
MFG Dayイベントからプレアプレンティスシッププログラムまで、製造業界は利用可能なリソースを活用し、次世代の熟練機械技術者を発掘・育成しています。航空宇宙業界専門プログラムを含め、この取り組みを支える複数の非営利団体に話を聞きました。 多くの熟練機械技術者とエンジニアが定年を迎える中、差し迫った労働力不足は避けられないように見えます。2016年時点で高度な技能を持つ製造業従事者の平均年齢は56歳。デロイトとボストン・コンサルティング・グループの個別調査は短期的な労働影響では異なる結論を出していますが、長期的には両社とも同じ結論に達しています:技能不足は迫っている——企業は今すぐ行動すべき
材料強度と表面仕上げ試験は、重要製品に使われる極めて重要な部品の限界を調べます。製品の完全性に直結する材料強度と構造の境界をどう評価するか、知っておくべきポイントを解説します。 ピクルスの瓶を開けるのを誰かに手伝ってもらったことがあるなら、その瓶詰めメーカーはマーク・フリードマンと話をしたことがないはずです。先週開けたポテトチップスの袋が、継ぎ目から真っ二つに裂けて中身が休憩室中に飛び散ったのも同様。あるいは、「子供でも開けられないキャップ」と謳うアスピリン瓶が、実際には「人間でも開けられないキャップ」だったのも同じです。 フリードマン氏は、ニューヨーク州コピーグのMark-10社社長です
バランス調整済み工具は生産性を高めるのか? アンバランスの影響は、誰でもイメージしやすい物理現象の一つです。洗濯機の片側に濡れたタオルが偏って入っていたときの暴れ方や、ホイールバランスが取れていない車の乗り心地を想像してみてください。 これらは容易に想像できますが、フライス加工用ツールホルダーにおけるアンバランスの影響は、金型製造業界で長年続くいくつかの誤解のせいで、それほど明確ではありません。その上、あらゆる回転速度でツールホルダーアセンブリをバランス調整するメリットが、しばしば見過ごされています。 バランス調整の歩み ツールホルダーアセンブリ(ツールホルダー、切削工具、必要ならプルス
産業技術