工業製造

機械技術者なら誰もが生産現場で問題に直面します。仕上げ面粗度の悪化、工具寿命低下、振動増大、ボーリングヘッド加工で真円ではなく楕円穴になってしまう等々。これらを解決しようと様々なアプローチを試みますが、Haimer USAのチームと話すまで「原因はアンバランスだ」と気づかないケースが少なくありません。 通常、機械技術者は「ツールホルダーがプリバランス済みなら大丈夫」と考えがちです。しかし、工作機械にセットされるのはツールホルダーだけではありません。コレット、ナット、切削工具、プルスタッドなどを組み付けて初めて完全なツールアセンブリになります。個々の部品にアンバランスがあれば、全体のバランスに
必要数量が少なくて成形ダイが割に合わない? 試作だけで済む? そんなとき検討すべき、スタンピングと深絞りスタンピングの2つの有力な代替工法が、メタル スピニングとハイドロフォーミングです。 トップハット型、ミキシングボウル型、ロケットノーズコーン型の部品は形状自体はシンプルですが、大量生産となると成形ダイへの投資が必要になり、数個しか必要ないプロジェクトに多大なコストと、数週間〜数ヶ月の納期増をもたらします。 朗報は、選択肢があることです。ハイドロフォーミングとメタル スピニングは成熟した予測可能な機械加工プロセスですが、一般には十分理解されていません。 両工法とも、専用工具が必要となる
スピンドルは工作機械の心臓部です。しかし人間の心臓と同じく、システムの一部に過ぎません。サーボ、ボールねじ、可変周波数ドライブ(VFD)、エア供給品質、クーラントなど、すべてがスピンドルの健全性と機械性能に大きく影響します。スピンドルや機械に異常があれば、MSC機械グループの専門家にトラブルシューティング支援をご相談ください。 スピンドル故障の兆候 機械内部で振動を感じる 加工面にチャターマークが出る/仕上げ面が悪い 形状寸法、テーパー、真円度が公差外になる 砥石のドレッシングが正しくできない スピンドルが振動する原因 過度なスピンドル振動の要因:コレットナットと工具のアンバランス、
提供:MSC Industrial Supply Co. カスタマーエンゲージメントディレクター、ジェイミー・ゲットラー 最近、部品製造の話題では積層造形(アディティブ マニュファクチャリング)がスポットライトを独占しているように見えます。製造業者は業界展示会に押し寄せ、この新技術がどこまで進歩し、いかに自社の業務を変革・利益につなげられるかを学ぼとします。 その熱狂には理由があります。積層造形は、消費者のカスタマイズ需要に応える道を開くかもしれません。また、新設計製品をいち早く市場投入しようとする設計者にとっても有望です。試作やワンオフのユニーク製品生産では、積層技術は貴重なツールです。
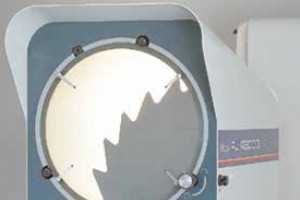
画像検査システムは、今日のデジタル・データ駆動型技術によって劇的に進化しました。どのように変化し、エラーを減らし、効率的かつ自動化された形で部品品質を向上させているかを解説します。 部品検査のためのツールと機械は、大きな方向転換を遂げてきました。今日の画像検査システム技術を理解するには、それがどう変わったか、なぜ変わったかを知ることが役立ちます。 三豊(ミツトヨ)のエンジニアリング・製品スペシャリストに話を聞きました。 測定機器の進化:プロファイル投影機 vs 画像検査システム 最初の比較測定器(コンパレーター)は一般的に「シャドウグラフ」と呼ばれていました。『Quality Maga
タッピングは、最も要求が厳しく、問題が発生しやすい機械加工アプリケーションの一つです。 ねじ加工は通常、製造工程の最終段階で行われるため、オペレーターにはプロセスを確実に、かつ正しく完了させる責任があります。ねじの品質と公差を一定に保ち、工具寿命を最大化し、できればトラブルゼロで加工を終えることが求められます。Dormer Prametのねじ加工製品マネージャー、ヨハン・ボディン氏に、同社のソリッドタッププログラム、機械技術者が直面する主要課題、エンドユーザーが利用できる選択肢について聞きました。タップにはどのような設計があるのですか? JB: いくつかのタップ設計がありますが、最も一般的
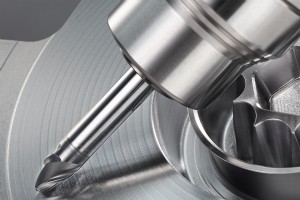
ボールエンドミルが恐竜のように絶滅したわけではないが、一つ確実なのは「小惑星が衝突し、樽型の津波が押し寄せている」ということだ。サークルセグメントカッター(バレルカッター)の登場に備えよ。 ボールエンドミルで3D金型面を加工する際、NC旋盤技術者やプログラマーは「工具径が大きいほどステップオーバーを広げられ、面粗度が向上し、サイクルタイムが短縮される」ことを知っています。例えば、φ0.125インチ(約3.175mm)工具でスカラップハイト0.001インチ(約0.0254mm)を得るにはステップオーバー0.022インチ(約0.56mm)が必要ですが、φ0.5インチ(約12.7mm)ボールエンド
2017年の「トップショップ」調査データを深掘りし、優秀な機械加工現場を際立たせる重要な要素と違いを探ります。工具や工作機械への投資額、採用している機器、従業員の育成と利益還元の実態とは。 毎年、数百社の製造業者が『Modern Machine Shop』誌の包括的な「トップショップ」調査に回答しています。この調査は、現場と事務所の両面で採用されているテクノロジー、プロセス、戦略を網羅しています。2017年のトップショップ エグゼクティブ サマリーによれば、あらゆる規模の356社の機械加工業者からの回答がデータベースに含まれていました。 編集部は回答を分析し、上位20%のショップを選出。彼
ツールアップグレードの「甘いスポット」を見極めるのは難しい。全力投資すれば投資対効果が最良とは限らない。ケチれば生産性を阻害するかもしれない。よりハイエンドなエンドミルへの投資を判断する方法を紹介します。 工具寿命が悪い。生産ノルマが達成できない。保持が難しい公差。これらのどれかが思い当たるでしょうか? フライス加工機械技師にとって、これらはより良いエンドミルへのアップグレードを検討する理由のほんの一部です。問題は、どれを買うか?そして、プレミアム工具の高コストをメリットが正当化できるか? 答えは、加工する材料と工作機械の性能ポテンシャルに依存します。状況によっては、エンドミル版「BMW X5
すべての加工技術と同様、切削工具を定期的に再評価するのは良い考えです。ここでは超硬ソリッドドリルの最新動向を紹介します。 あなたのショップが超硬ソリッドドリルを使っているなら、おめでとうございます!パフォーマンスと工具寿命を要件リストのトップに置き、可能な限り最先端のツーリングを使うことが競争力維持の最良の方法の一つだと認識する、成長し続けるクラブの一員です。 超硬かどうかに関わらず、最後にショップの穴あけ能力を評価したのはいつですか? コーティングとジオメトリの最近の進歩を考えれば、昨日の超硬ソリッドドリルが、ここで業界トップ2社の代表者が説明する「ホールメイキングブロックの新星たち」と競争
報告によれば、研削砥石業界の顧客は1日あたり約1個の砥石を破損させています。これらの破損の大半は人為的エラーによるもので、人身傷害には至らず、一般的に報告されません。研削砥石ガードは、これらの砥石トラブルが人身傷害になるのを防ぐ主要な構成要素の一つです。 研削砥石ガードの不適切な使用による危険な状態 誤り: タイプ6および11のカップホイールを、タイプ27および28のレイズドハブまたはディプレッセッドセンター研削砥石ガード付きポータブルアングルグラインダーで使用すること。 説明: 適切に調整されたタイプ27および28ガードはタイプ27またはタイプ28ホイールでは機能しますが、タイプ6または11
多軸工具が仕事に適しているか判断する際、ショップ責任者はまず、従来の加工工具から何が変わったかを理解し、次に考慮すべき要因を把握する必要があります。 CNC旋盤やマシニングセンタの選定はかつてシンプルでした:必要な移動量と回転数は?しかし今日の驚くべきCNC工作機械とツーリングオプションの配列は、多くの潜在的購入者を頭を抱えさせ、今何が必要か、明日何が必要になるかを予測する水晶玉が欲しいと思わせます。 現代のマルチタスキング、ターンミル旋盤、5軸マシニングセンタの世界へようこそ。ショップオーナーと経営陣は、多数のCNCマシン構成のうちどれが自社のニーズに最も適しているかを決めなければなりません
ショップが5軸加工へ移行するのはどんな感じか?コロンバス・マッキノンとレイトン・マシン&ツールに話を聞きました。 5軸CNC加工のメリットはよく知られています:セットアップ時間短縮とスクラップ削減、部品精度と生産性の向上。しかし、ショップが5軸加工へ移行するには何が必要か?実態を知るため、コロンバス・マッキノン(CMホイスト)のボビー・ワイドナー氏と、レイトン・マシン&ツールのCNCショップスーパーバイザー、ジェイコブ・レイトン氏に話を聞きました。 レイトン社は2012年に最初の3+2マシンを購入して以来、5軸マシンを運用しています。最新の購入はフル5軸の複合旋盤フライス盤です。CMホイストは
振動はフライス加工で一般的な回転工具の副産物です。しかし過度な振動はチャッターを引き起こし、工具と機械の摩耗を招き、最悪の場合は品質不良と過度なサイクルタイムの原因になります。チャッターを排除する振動解析の要素を概説します。 製造業で働くなら、振動について知っているでしょう。主に、過度な振動がショップフロアのフライス盤や生産部品に良くないことは。実際、機械技師はチャッターを排除するために多くの時間を費やしています。 「チャッターは高切削速度で工具の早期摩耗とワークの表面品質低下を引き起こし、さまざまなプロセスパラメータで発生します」と、International Journal of Adva
ここ数週間、製造企業が人工呼吸器とマスクの生産に切り替え、深刻な機器不足に直面する医療施設を支援しています。人工呼吸器のような複雑なデバイスの製造は簡単ではありません。危機に直面して適応力を発揮するには何が必要なのでしょうか? COVID-19パンデミックは世界中のあらゆる業界に大きな課題をもたらし、国家のサプライチェーンの脆弱性と他国への危険な依存を露呈しました。 ニューヨーク州などがCOVID-19患者治療のための人工呼吸器の緊急需要を予測したとき、人工呼吸器部品のサプライチェーンと新規部品製造能力は、需要に大きく届きませんでした。 一方、病院と介護施設は、ガウン、フェイスシールド、マスク
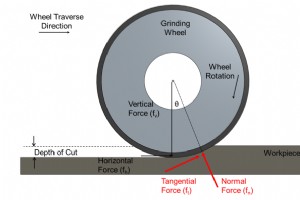
クリープフィード研削の主なメリットの一つは、難削材において速やかな材料除去と精密研削面の生成を両立できることです。通常、クリープフィード研削では表面研削に比べて未変形チップ厚が小さくなるため、ワークの表面仕上げが改善され、砥石摩耗が低減されます。しかし、この利点にはいくつかの欠点も伴います。クリープフィード研削はより多くの電力を消費し、より高い力が作用する傾向があります。したがって、従来の表面研削よりも高出力スピンドルと、より堅牢に設計された機械と治具が必要です。 新しいクリープフィード研削アプリケーションを開発する際、研削力を考慮に入れることは、適切な治具設計、クランプ圧、ワーク支持を確保す
テクノロジーを使いこなして育った世代が、スキルギャップ解消の切り札になるかもしれません。視点を刷新し、キャリア開発計画を通じてミレニアル世代とZ世代の労働者を全面的に受け入れる企業が、最も成功する可能性が高いと、ツーリングU-SMEのホワイトペーパーが詳細に検証しています。 ピュー研究センターによれば、7,500万人のミレニアル世代労働者が企業に利用可能です。そのすぐ後ろには、コンサルティング会社ブリッジワークスの調査で、さらに6,100万人の「Z世代」求職者が労働市場に参入しようとしています。しばしば引用されるデロイトのミレニアル調査で指摘される200万〜350万という製造業スキルギャップを
多くの製造業では、完成部品の納期短縮が最優先されます。しかし、スクラップになった部品は完成品ではありません。業界規格やコンプライアンスベースの仕様で作られた部品の精度と品質も同様に重要です。メトロロジー(計測技術)の専門家に話を聞き、この技術がいかに品質を確保するか、そしていつ適用すべきかを理解しました。 今日のメトロロジーでは何が起きているのか?部品仕様がますます精密になるにつれ、それらの部品の精度と品質を測定する技術もまた精密化しています。例えば自動車業界では、多くの部品がモデルイヤーごとに変更され、多様な部品が存在します。部品仕様がわずかでも変わるたびに、新しいCADデータ、新しい金型、
ショップでタップをアップグレードする際の重要な考慮点は?高精度・高生産ねじ切りのために開発された独自機能とタップ進化の最新情報をお届けします。 タップ加工は元々厳しい作業ですが、適切な工具がなければさらに厳しくなります。 チップ排出不良はワークのスクラップとタップ破片の飛散を招き、間違ったコーティングやジオメトリは工具寿命と生産性の低下を意味します。 朗報は、切削工具メーカーが高品質なタッピングソリューションのラインアップを強化していることです。それらのソリューションには、ロールタップ・フォームタップ、ヘリカル・ストレートフルートカットタップ、材料別コーティングとジオメトリを持つタップ、従来の
インデキサブル切削工具をアップグレードすべき時期はいつか?より柔軟性が必要なとき、部品製造から時間や労力を削減したいとき。効率化を図ろう。 期待通りの工具寿命が得られない?それとも、切削中にチップが動いて高価なワークをスクラップにした経験はないか? 原因は疲弊した、または時代遅れのインデキサブルツールホルダーかもしれません。今あるものを交換するのも手だが、最近の切削工具技術の進歩を検討する時期かもしれません。進歩には、精密クーラントポート付きツールホルダー、モジュラークイックチェンジドリル、多方向旋削工具、高性能インデキサブルフライスカッターなどがあり、これらはすべて生産性、部品品質、工具寿命
産業技術